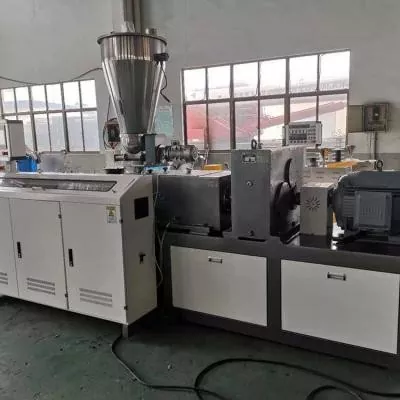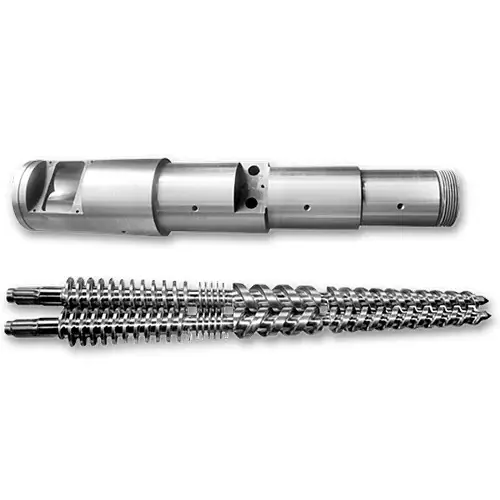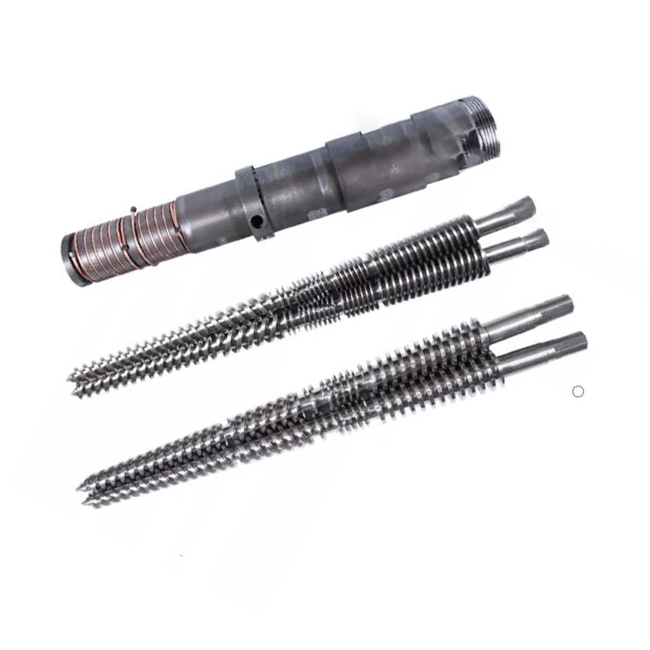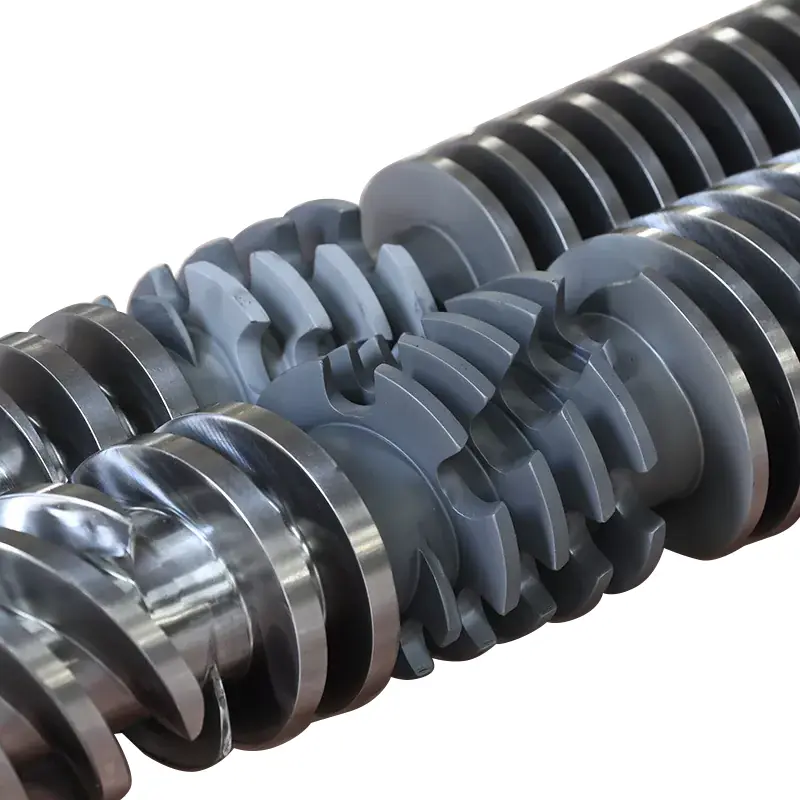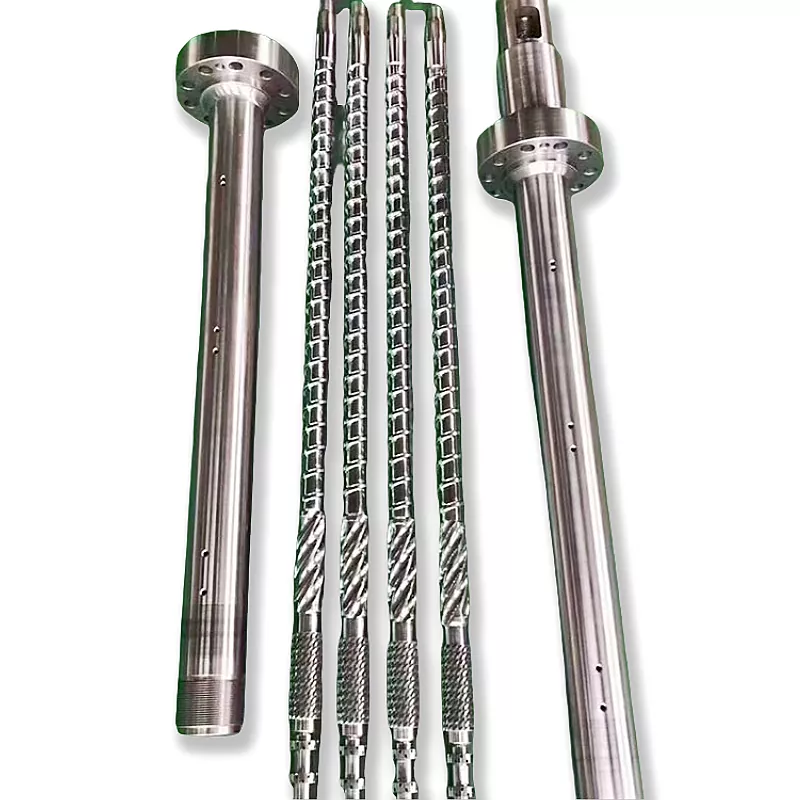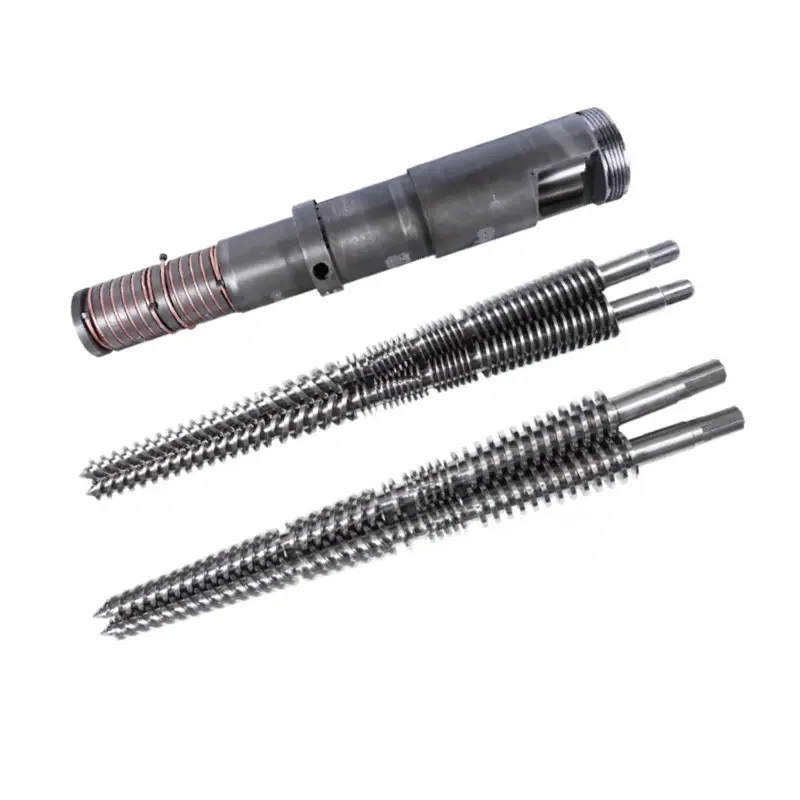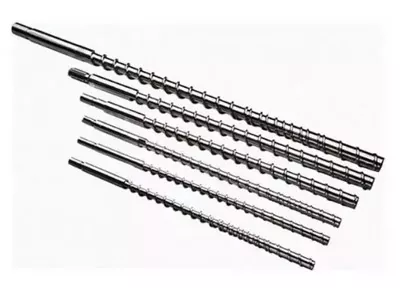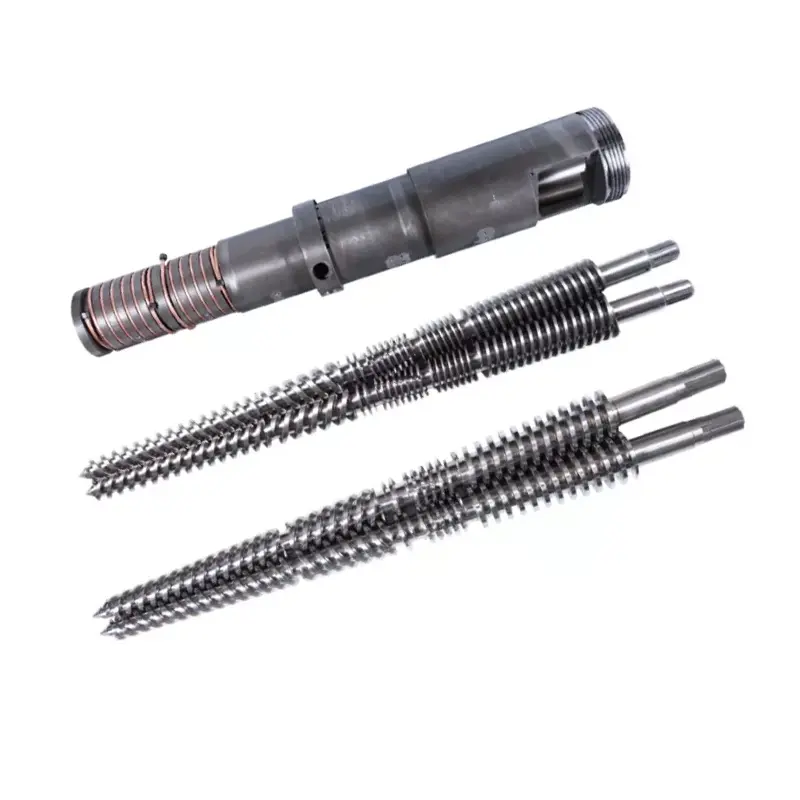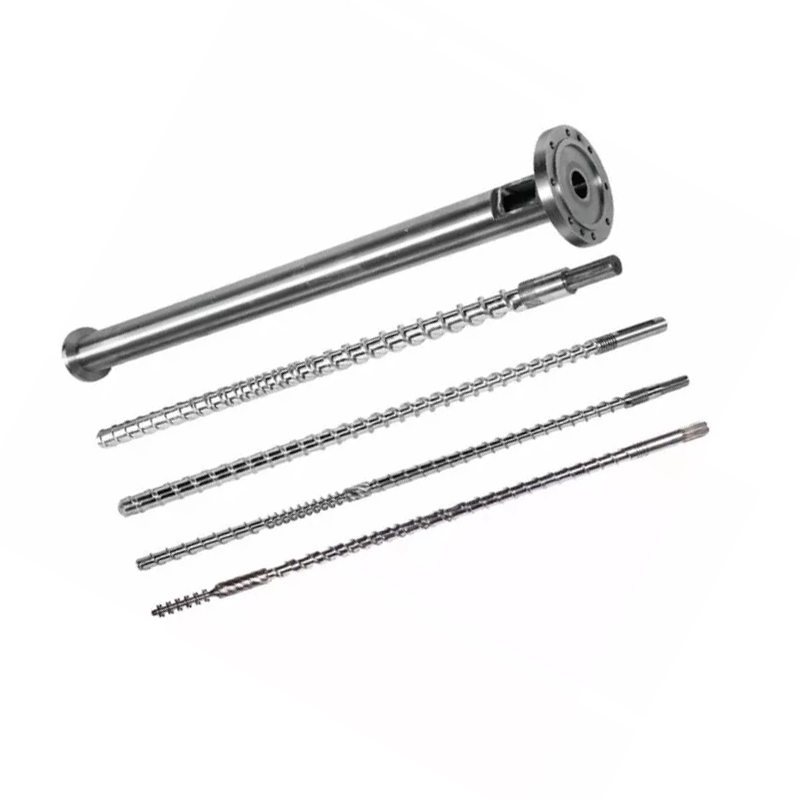
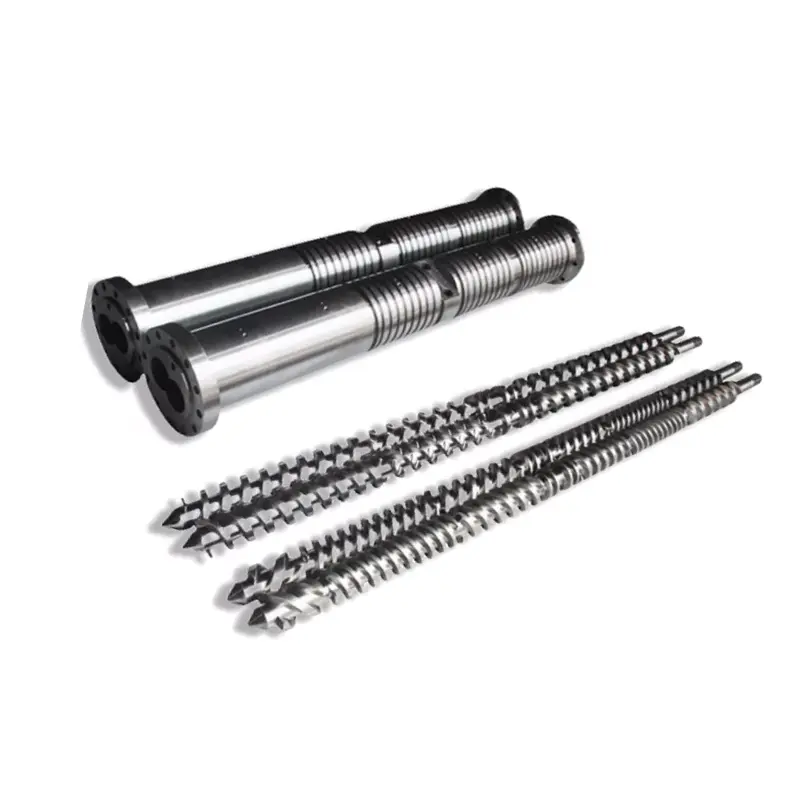
A સમાંતર ટ્વીન સ્ક્રુ બેરલઆકૃતિ-આઠ બોરમાં સતત વ્યાસના બે સ્ક્રૂ બાજુમાં રાખે છે. સ્ક્રૂ એકસાથે વળે છે અને એક જ સ્ક્રૂની જેમ તેને દિવાલ સાથે ખેંચવાને બદલે તેને ફ્લાઇટ્સ વચ્ચે ફસાવીને સામગ્રીને આગળ ધકેલે છે. બે ડિઝાઇન પસંદગીઓ નક્કી કરે છે કે મશીન શું કરી શકે છે: પરિભ્રમણ દિશા (કો-રોટેટિંગ અથવા કાઉન્ટર-રોટેટિંગ) અને સ્ક્રૂ કેટલી ઊંડાઈથી મેશ કરે છે (સંપૂર્ણપણે, આંશિક રીતે અથવા બિલકુલ નહીં). તે બે યોગ્ય અને સમાન હાર્ડવેર સંયોજનો, વેન્ટ્સ અથવા એક્સ્ટ્રુડ્સ સખત પીવીસી મેળવો.
ત્રણ સપ્લાયર્સને પૂછો કે સમાંતર ટ્વીન સ્ક્રુ બેરલ શું છે અને તમને "એકને બદલે બે સ્ક્રૂ" વિશે ત્રણ અસ્પષ્ટ જવાબો મળશે. કે તે અન્ડરસેલ્સ. ટ્વીન ગોઠવણી મશીન દ્વારા સામગ્રી કેવી રીતે ફરે છે તે બદલી નાખે છે, અને તે એક જ યાંત્રિક તફાવત છે કે શા માટે ટ્વીન સ્ક્રૂ જોબને એક જ સ્ક્રૂ સંભાળી શકતા નથી.
આ માર્ગદર્શિકા મિકેનિક્સ, બે વર્ગીકરણ અક્ષોને આવરી લે છે જે પ્રદર્શન નક્કી કરે છે, વાસ્તવિક સામગ્રીના સ્પેક્સ અને કદ નક્કી કરે છે. વ્યાપક ઘટક ચિત્ર માટે, અમારું જુઓએક્સ્ટ્રુડર સ્ક્રુ બેરલ માર્ગદર્શિકા.
સમાંતર ટ્વીન સ્ક્રુ બેરલ શું છે?
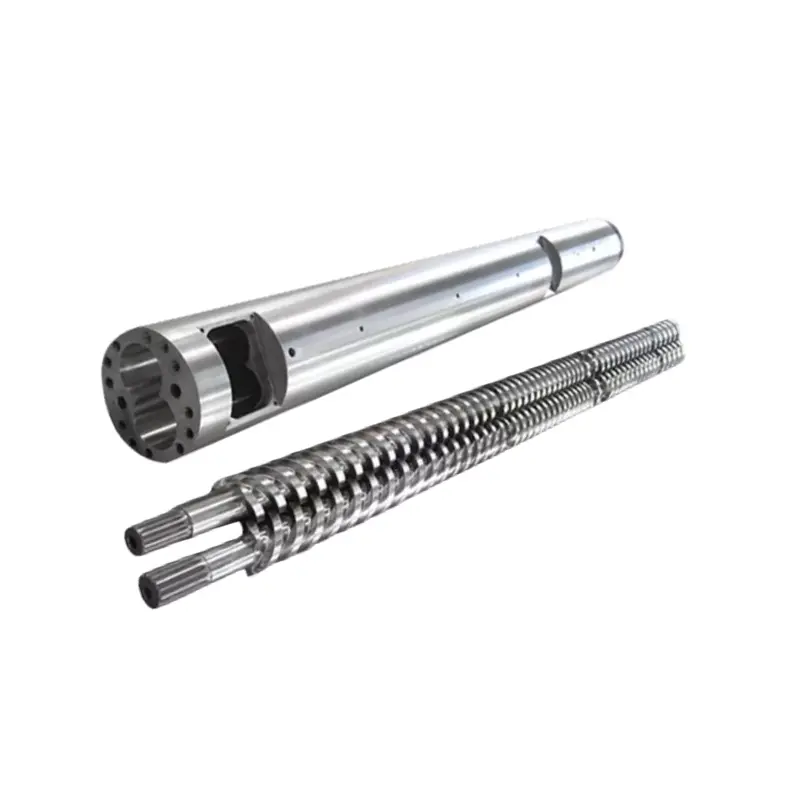
સમાંતર ટ્વીન સ્ક્રુ બેરલ એ ટ્વીન સ્ક્રુ એક્સ્ટ્રુડરનું પ્લાસ્ટિસાઇઝિંગ યુનિટ છે. તેના બે ભાગો છે જે એક સિસ્ટમ તરીકે કામ કરે છે: બે ઓવરલેપિંગ બોર સાથેની બેરલ તેમાં મશિન કરવામાં આવે છે, જે આકૃતિ-આઠ ક્રોસ સેક્શન બનાવે છે, અને બે સ્ક્રૂ જે તે બોરની અંદર બેસે છે.
સમાંતરમતલબ કે ફીડના છેડાથી ડિસ્ચાર્જ એન્ડ સુધી સ્ક્રૂ સમાન વ્યાસ રાખે છે. બોર તેની સમગ્ર લંબાઈ સાથે સમાન કદ રહે છે. તે શંક્વાકાર જોડિયાથી વ્યાખ્યાયિત તફાવત છે, જ્યાં બંને સ્ક્રૂ અને બોર ટેપર નીચે ડાઇ તરફ જાય છે.
સમાંતર સ્વરૂપ ડિઝાઇનરને સમગ્ર લંબાઈ સાથે કામ કરવા માટે સતત ક્રોસ સેક્શન આપે છે, જે તેને કમ્પાઉન્ડિંગ, વેન્ટિંગ અને મિક્સિંગ સેક્શન માટે જગ્યા ધરાવતી લાંબી મશીનો બનાવવાનું સરળ બનાવે છે. બે સ્વરૂપો વચ્ચેની સરખામણી અમારામાં આવરી લેવામાં આવી છેશંક્વાકાર વિ સમાંતર માર્ગદર્શિકા.
સમાંતર ટ્વીન સ્ક્રુ બેરલ કેવી રીતે કામ કરે છે, સ્ટેપ બાય સ્ટેપ
- ખોરાક આપવો.સામગ્રી ફીડના ગળામાં જાય છે અને એક જ સમયે બંને સ્ક્રૂ પર ઉતરે છે. ટ્વીન સ્ક્રૂ પાઉડર, ફ્લેક્સ અને અનિયમિત ફીડ લે છે જેને એક જ સ્ક્રૂ પકડવા માટે સંઘર્ષ કરે છે.
- વહન.સ્ક્રૂ વળે છે અને એક સ્ક્રૂની ફ્લાઇટ બીજાની ચેનલને સાફ કરે છે. ફ્લાઇટ વચ્ચે સી-આકારની ચેમ્બરમાં સામગ્રી ફસાઈ જાય છે અને યાંત્રિક રીતે આગળ ધકેલવામાં આવે છે.
- ગલન.બેરલ હીટર ગરમીનો ભાગ પૂરો પાડે છે. બાકીના શીયરમાંથી આવે છે કારણ કે સામગ્રી સાંકડી ગેપમાં કામ કરે છે જ્યાં સ્ક્રૂ ઓવરલેપ થાય છે, જે મશીનમાં સૌથી તીવ્ર ઝોન છે.
- મિશ્રણ.દરેક પરિભ્રમણ મેલ્ટ સ્ટ્રીમને વિભાજિત કરે છે, ફોલ્ડ કરે છે અને ફરીથી જોડે છે. તે પુનરાવર્તિત વિભાજન એ છે જે ફિલર્સ, રંગદ્રવ્યો અને ઉમેરણોને સમાનરૂપે વિખેરી નાખે છે.
- વેન્ટિંગ.વેન્ટેડ બેરલ પર, ચેનલ વેન્ટ પોર્ટ પર ઊંડી થાય છે જેથી દબાણ શૂન્યની નજીક ઘટી જાય છે. ભેજ અને અસ્થિર ત્યાં છટકી જાય છે, ઘણીવાર શૂન્યાવકાશ હેઠળ.
- પમ્પિંગ અને મીટરિંગ.અંતિમ વિભાગ દબાણ બનાવે છે અને ડાઇ અથવા પેલેટાઇઝરને સ્થિર પીગળે છે.
કો-રોટેટિંગ વિ કાઉન્ટર-રોટેટિંગ: બે દિશાઓ, બે જોબ્સ
સ્ક્રૂ એક જ દિશામાં અથવા વિરુદ્ધ દિશામાં ફેરવી શકે છે. તે એક પસંદગી મશીનના પાત્રને સંપૂર્ણપણે બદલી નાખે છે.
| સહ ફરતી | કાઉન્ટર ફરતી | |
|---|---|---|
| સ્ક્રૂ દિશા | બંને સ્ક્રૂ એ જ રીતે વળે છે | સ્ક્રૂ વિરુદ્ધ દિશામાં વળે છે |
| સામગ્રીનો માર્ગ | બંને સ્ક્રૂની આસપાસ આકૃતિ-આઠને અનુસરે છે | સ્ક્રૂ વચ્ચે નિપ દ્વારા સ્ક્વિઝ્ડ |
| કાતર | ઉચ્ચ, અને સ્ક્રુ તત્વો દ્વારા એડજસ્ટેબલ | સામગ્રી પર નીચું અને નરમ |
| સ્ક્રૂ ઝડપ | ઉચ્ચ | નીચું |
| દબાણ મકાન | મધ્યમ | મજબૂત અને સ્થિર |
| પર શ્રેષ્ઠ | કમ્પાઉન્ડિંગ, માસ્ટરબેચ, રિએક્ટિવ એક્સટ્રુઝન, ભરેલા સંયોજનો | સખત પીવીસી પાઇપ અને પ્રોફાઇલ, ગરમી-સંવેદનશીલ સામગ્રી |
સહ ફરતીસ્ક્રૂ સંયોજન સાધન છે. હાઇ શીયર અને હાઇ સ્પીડ ગ્લાસ ફાઇબર, પિગમેન્ટ અને એડિટિવને સારી રીતે વિખેરી નાખે છે, જે સંશોધિત સંયોજનની જરૂર છે તે બરાબર છે.
કાઉન્ટર ફરતીસ્ક્રૂ સકારાત્મક-વિસ્થાપન પંપની જેમ કાર્ય કરે છે. તેમની વચ્ચેની નીપ નીચા શીયર પર મજબૂત દબાણ હેઠળ સામગ્રીને આગળ વહન કરે છે, અને તે જ કઠોર PVC માંગે છે, કારણ કે જ્યારે તમે તેને સખત શીયર કરો છો ત્યારે PVC બગડે છે. અમારાકાઉન્ટર-રોટેટીંગ સમાંતર ટ્વીન સ્ક્રુ બેરલતે ફરજ માટે બાંધવામાં આવે છે, અને તેની પાછળની રસાયણશાસ્ત્ર આપણામાં બેસે છેપીવીસી સ્ક્રુ બેરલ માર્ગદર્શિકા.
સંપૂર્ણપણે, આંશિક રીતે, અથવા બિન-મેશિંગ: ધ એક્સિસ મોસ્ટ ગાઇડ્સ સ્કિપ
પરિભ્રમણ દિશા માત્ર અડધા વર્ગીકરણ છે. બીજી અક્ષ એ છે કે બે સ્ક્રૂ એકબીજા સાથે કેટલી ઊંડી રીતે જોડાયેલા છે અને મોટાભાગના માર્ગદર્શિકાઓ તેનો ક્યારેય ઉલ્લેખ કરતા નથી.
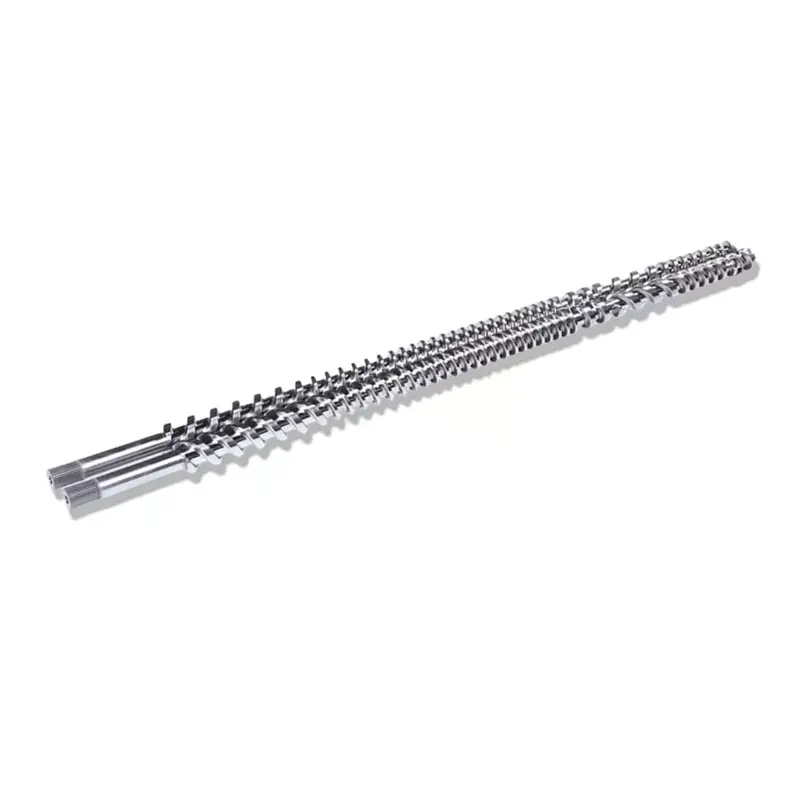
અમારા સમાંતર ટ્વીન સ્ક્રૂ ત્રણ મેશિંગ પ્રકારોમાં આવે છે:સંપૂર્ણ મેશિંગ, આંશિક રીતે મેશિંગ અને નોન-મેશિંગ. તફાવત એ છે કે એક સ્ક્રુની ફ્લાઇટ બીજાની ચેનલમાં કેટલી દૂર સુધી પહોંચે છે.
- સંપૂર્ણપણે મેશિંગ.એક સ્ક્રુની ઉડાન નાના અંતર છોડીને બીજાના મૂળ સુધી પહોંચે છે. પ્લાસ્ટિક એક્સટ્રુઝનમાં આ સૌથી સામાન્ય પ્રકાર છે, કારણ કે ચુસ્ત ક્લિયરન્સ ઉત્તમ શીયરિંગ અને મિશ્રણ આપે છે અને સ્ક્રૂ વળે ત્યારે ચેનલોને સાફ કરે છે.
- આંશિક રીતે મેશિંગ.સ્ક્રૂ ઓવરલેપ થાય છે, પરંતુ ઓછા ઊંડે. શીયર ડ્રોપ કરતી વખતે સંદેશાવ્યવહાર સકારાત્મક રહે છે, જે આક્રમક કામ ન કરી શકે તેવી સામગ્રીને અનુકૂળ કરે છે.
- નોન-મેશિંગ.સ્ક્રૂ સંલગ્ન કર્યા વિના બાજુમાં બેસે છે. મશીન એક બેરલમાં બે સિંગલ સ્ક્રૂની નજીક વર્તે છે, જેમાં સૌથી નમ્ર સારવાર અને ઓછામાં ઓછા હકારાત્મક સંદેશાવ્યવહાર છે.
વ્યવહારુ ઉપાય એ છે કે "ટ્વીન સ્ક્રૂ" એકલા મશીનનું વર્ણન કરતું નથી. સંપૂર્ણપણે મેશિંગ અને કાઉન્ટર-રોટેટિંગ એ સંપૂર્ણપણે મેશિંગ અને કો-રોટેટિંગ કરતાં અલગ સાધન છે અને બંને નૉન-મેશિંગ ગોઠવણીથી અલગ છે. જ્યારે તમે રિપ્લેસમેન્ટ સેટનો ઉલ્લેખ કરો છો, ત્યારે મેશિંગનો પ્રકાર તમારી માલિકીના મશીન સાથે મેળ ખાતો હોવો જોઈએ.
શા માટે ટ્વીન સ્ક્રૂ સિંગલ સ્ક્રૂથી અલગ રીતે અભિવ્યક્ત કરે છે
સિંગલ સ્ક્રૂ એ ડ્રેગ પંપ છે. તે ઘર્ષણ પર આધાર રાખે છે: સામગ્રી બેરલની દિવાલ પર સ્ક્રૂને વળગી રહે તેના કરતાં વધુ વળગી રહેવી જોઈએ, અથવા તે આગળ વધવાને બદલે તેની જગ્યાએ ફરે છે.
તે નિર્ભરતા વાસ્તવિક સમસ્યાઓનું કારણ બને છે. પાવડર, ફ્લેક્સ અને લપસણો અથવા ઓછા ઘર્ષણવાળા ફીડ સારી રીતે પકડતા નથી, તેથી સ્ક્રૂ વધે છે અથવા ભૂખે મરતા હોય છે. તે દિવસે સામગ્રી કેટલી સારી રીતે પકડે છે તેના આધારે આઉટપુટ બદલાય છે.
ટ્વીન સ્ક્રૂ હકારાત્મક રીતે અભિવ્યક્ત કરે છે. એક સ્ક્રૂની ઉડાન બીજાની ચેનલને સાફ કરે છે, તેથી સામગ્રીને યાંત્રિક રીતે આગળ ધકેલવામાં આવે છે, પછી ભલે તે દિવાલને પકડે કે ન હોય. આઉટપુટ સ્થિર રહે છે, અને ફીડ જે એક સ્ક્રૂને હરાવી દે છે તે ફરિયાદ વિના પસાર થાય છે.
આથી જ ટ્વીન સ્ક્રૂ કમ્પાઉન્ડિંગ અને પીવીસી પાવડરના કામ પર પ્રભુત્વ ધરાવે છે. સંપૂર્ણ સરખામણી આપણામાં છેસિંગલ સ્ક્રુ વિ ટ્વીન સ્ક્રુ માર્ગદર્શિકા.
સમાંતર ટ્વીન સ્ક્રુ બેરલ શેમાંથી બને છે
બેઝ સ્ટીલ યાંત્રિક ભાર વહન કરે છે. તેની ઉપરની સપાટી વસ્ત્રો લે છે. અહીં અમે અમારા સમાંતર ટ્વીન સ્ક્રુ સેટ બનાવીએ છીએ તે વિશિષ્ટતાઓ છે.
| સ્પષ્ટીકરણ | મૂલ્ય |
|---|---|
| આધાર સામગ્રી | 38CrMoAlA |
| હીટ ટ્રીટમેન્ટ કઠિનતા | HB260–320 |
| નાઈટ્રિડિંગ કઠિનતા | HV950–1000 |
| નાઈટ્રિડિંગ ઊંડાઈ | 0.50–0.70 મીમી |
| નાઈટ્રિડિંગ બરડપણું | ગ્રેડ 1 અથવા વધુ સારું |
| સપાટીની ખરબચડી | Ra0.4 |
| સ્ક્રૂ સીધીતા | 0.015 મીમી |
| ક્રોમ પ્લેટિંગ કઠિનતા | HV950 અથવા ઉચ્ચ |
| ક્રોમની જાડાઈ | 0.05–0.10 મીમી |
| બાયમેટાલિક કઠિનતા | HRC60–65 |
| બાયમેટાલિક ઊંડાઈ | 2.0–3.0 મીમી |
જ્યારે તમે અવતરણોની તુલના કરો છો ત્યારે તે કોષ્ટકમાં બે સંખ્યાઓ ધ્યાન આપવાને પાત્ર છે.0.015 મીમી પર સીધીતા સ્ક્રૂ કરોઆકૃતિ-આઠ બોરમાં સ્ક્રૂ સાચા ચાલે છે કે કેમ તે નક્કી કરે છે, અને બેન્ટ સ્ક્રૂ બોરની એક બાજુ પહેરે છે અને તેના રિપ્લેસમેન્ટનો પણ નાશ કરે છે.નાઈટ્રિડિંગ બરડપણુંગુણવત્તાની તપાસ મોટાભાગના સપ્લાયર્સ ક્યારેય પ્રકાશિત કરતા નથી: એક સખત કેસ જે વસ્ત્રોનો પ્રતિકાર કરવાને બદલે લોડ હેઠળ બરડ ચિપ્સ બંધ છે.
સ્ટાન્ડર્ડ બિલ્ડ ઉપરાંત, અમે હોટ વર્ક સ્ટીલ, કોલ્ડ વર્ક સ્ટીલ, હાઇ-સ્પીડ સ્ટીલ, HIP પાવડર સ્ટીલ અને PTA એલોયમાં કસ્ટમાઇઝ કરીએ છીએ. જ્યારે ફીડ ઘર્ષક અથવા ક્ષતિગ્રસ્ત હોય છે, ત્યારે બાઈમેટાલિક માર્ગ નાઈટ્રાઈડિંગને બદલે છે, અને અમારાબાઈમેટાલિક વિ નાઈટ્રાઈડ માર્ગદર્શિકાજ્યારે તે ચૂકવે છે ત્યારે આવરી લે છે.
કદ: વ્યાસ, L/D, અને આઉટપુટ
સ્ક્રુ વ્યાસ સેટ થ્રુપુટ. L/D એ સેટ કરે છે કે મશીનને રસ્તામાં કેટલી જગ્યા ઓગળવી, મિક્સ કરવી અને વેન્ટ કરવી છે. PVC પર તેમના પ્રકાશિત આઉટપુટ આંકડાઓ સાથે અહીં અમારા સામાન્ય રીતે ઉપયોગમાં લેવાતા સમાંતર ટ્વીન સ્ક્રુ મોડલ છે.
| મોડલ | સ્ક્રુ ડાયા (મીમી) | એલ/ડી | PVC આઉટપુટ (kg/h) | સ્ક્રૂ સ્પીડ (rpm) | મોટર (kW) |
|---|---|---|---|---|---|
| NHY75 | 75 | 26-36 | 220-350 | 45 | 45 |
| NHY90 | 90 | 26-36 | 280-460 | 45 | 55 |
| NHY110 | 110 | 26-36 | 350-650 | 45 | 75 |
| NHY120 | 120 | 26-36 | 500-800 | 45 | 110 |
| NHY130 | 130 | 26-36 | 680-1000 | 45 | 132 |
માત્ર પંક્તિઓને બદલે પેટર્ન વાંચો. આઉટપુટ આશરે વ્યાસને ટ્રેક કરે છે, અને મોટર પાવર તેની સાથે ચઢે છે, કારણ કે વધુ સામગ્રીને આગળ ધકેલવામાં વધુ ટોર્ક લાગે છે. L/D બેન્ડ સમગ્ર શ્રેણીમાં સમાન રહે છે, કારણ કે ગુણોત્તર કદના પરિણામને બદલે ડિઝાઇનની પસંદગી છે.
આ મૉડલ્સની બહાર અમે અમારા PVC પાઈપ સેટ પર 32:1 થી 38:1 સુધી L/D સાથે 45 mm થી 150 mm સુધીના સમાંતર સ્ક્રૂ બનાવીએ છીએ અથવા તમારી લાઇનને અનુરૂપ બનાવીએ છીએ. L/D ખરેખર તમે જે ખરીદો છો તે અમારી L/D ગુણોત્તર માર્ગદર્શિકામાં આવરી લેવામાં આવ્યું છે, અને સંપૂર્ણ શ્રેણી અમારી પર બેસે છેસમાંતર ટ્વીન સ્ક્રુ ઉત્પાદન પૃષ્ઠ.
સમાંતર ટ્વીન સ્ક્રૂ ખરેખર શું ઉત્પન્ન કરે છે
ચાર એપ્લીકેશન ફેમિલી આ મશીનો જે કરે છે તેમાંના મોટા ભાગને આવરી લે છે અને તેઓ કાચા માલથી લઈને ફિનિશ્ડ પ્રોડક્ટ સુધી ચાલે છે.
પ્લાસ્ટિક ફેરફાર અને સંયોજન
સૌથી લાક્ષણિક એપ્લિકેશન. મજબૂત શીયરિંગ અને ડિસ્પર્સિંગ પાવર બેઝ પોલિમર જેમ કે PP, PE અથવા ABSને ગ્લાસ ફાઇબર, કાર્બન ફાઇબર, ફ્લેમ રિટાડન્ટ્સ અને એન્ટીઑકિસડન્ટો સાથે સમાનરૂપે મિશ્રિત થવા દે છે. તે પ્રબલિત, જ્યોત-રિટાડન્ટ અથવા વાહક ગ્રેડ ઉત્પન્ન કરે છે, જેમ કે ઓટોમોટિવ ભાગોમાં વપરાતા ગ્લાસ-ફાઇબર-રિઇનફોર્સ્ડ PP અને ઇલેક્ટ્રોનિક્સમાં વપરાતા જ્યોત-રિટાડન્ટ ABS.
રંગ અને કાર્યાત્મક માસ્ટરબેચ
ઉચ્ચ સાંદ્રતાવાળા રંગદ્રવ્યો, રંગો અથવા કાર્યાત્મક ઉમેરણોને વાહક રેઝિનમાં મિશ્રિત કરવામાં આવે છે, પછી બહાર કાઢવામાં આવે છે અને પેલેટાઇઝ્ડ થાય છે. આ ડાઇંગ માટે કલર માસ્ટરબેચ અથવા એન્ટિસ્ટેટિક અને એન્ટીબેક્ટેરિયલ ગ્રેડ જેવા ફંક્શનલ માસ્ટરબેચનું ઉત્પાદન કરે છે. ટ્વીન સ્ક્રૂ અસમાન મિશ્રણની સમસ્યાને હલ કરે છે જે આ કાર્ય પર એક સ્ક્રૂને મર્યાદિત કરે છે.
ઉત્તોદન મોલ્ડિંગ
પાઇપ, પ્રોફાઇલ, શીટ અને ફિલ્મ. ટ્વીન સ્ક્રૂ ખાસ કરીને PVC અને PC જેવા ઉચ્ચ સ્નિગ્ધતાવાળા, હાર્ડ-ટુ-પ્લાસ્ટિસાઇઝ પોલિમરને અનુકૂળ કરે છે. પીવીસી ડ્રેનેજ પાઈપ, બારણું અને બારીની પ્રોફાઇલ અને પીસી શીટ આ બધું ટ્વીન સ્ક્રૂ દ્વારા આપવામાં આવતા સમાન પ્લાસ્ટિસાઇઝેશન પર આધાર રાખે છે, જે ઉત્પાદનની ખામીઓને ઓછી રાખે છે. અમારાપીવીસી પાઇપ સમાંતર સ્ક્રુ બેરલપાણી અને ડ્રેનેજ પાઈપ, વિદ્યુત નળી અને રક્ષણાત્મક પાઈપ સર્વ કરો.
રિસાયકલ પ્લાસ્ટિક પ્રોસેસિંગ
કચરો PP અને PE શીયરિંગ અને હીટિંગમાંથી પસાર થાય છે જે અશુદ્ધિઓને દૂર કરે છે, તાણથી રાહત આપે છે અને પેલેટાઇઝિંગ માટે સામગ્રીને ફરીથી પ્લાસ્ટિકાઇઝ કરે છે. રિસાયકલ કરેલ ફીડ અસંગત અને ઘણીવાર દૂષિત હોય છે, જે બરાબર તે પ્રકારનું મટીરીયલ પોઝીટીવ કન્વેયીંગ સારી રીતે હેન્ડલ કરે છે.
જ્યારે સમાંતર ટ્વીન સ્ક્રૂ સેટને બદલવાની જરૂર હોય ત્યારે કેવી રીતે કહેવું
ટ્વીન સ્ક્રુ વસ્ત્રો દર વખતે એ જ જગ્યાએ દેખાય છે, અને પાર્ટ્સ દેખીતી રીતે ખરાબ દેખાય તે પહેલાં મશીન તમને કહે છે.
- આઉટપુટ ઘટે છેસમાન સ્ક્રુ ઝડપે. પહેરેલ ક્લિયરન્સ આગળ વધવાને બદલે પાછળ સરકી જવા દે છે.
- ગુણવત્તા ટીપાં મિશ્રણ.કલર સ્ટ્રીક્સ અથવા અસમાન ફિલર ડિસ્ટ્રિબ્યુશનનો અર્થ છે કે સ્ક્રૂ હવે એકબીજાને યોગ્ય રીતે લૂછતા નથી.
- મોટર લોડ ચઢી જાય છેસતત આઉટપુટ પર, જે ડ્રેગ, મિસલાઈનમેન્ટ અથવા ડિગ્રેડેડ મટિરિયલ બિલ્ડિંગ રેઝિસ્ટન્સ પર નિર્દેશ કરે છે.
- સપાટી ગુણવત્તા ડ્રિફ્ટફિનિશ્ડ પ્રોડક્ટ પર, ઘણીવાર ગુણવત્તા વિભાગની પ્રથમ વસ્તુ નોંધે છે.
છાપને બદલે સાધનો વડે પુષ્ટિ કરો. બિલ્ડ ડ્રોઇંગ સામે ફ્લાઇટ OD અને બોર ID ને માપો, અને ઇન્ટરમેશ ક્લિયરન્સ તપાસો, જે બે સ્ક્રૂ માટે અનન્ય અને અવગણવામાં સરળ છે.
શા માટે નન્હૈયા સાથે કામ કરો
નન્હૈયાએ વીસ વર્ષથી સ્ક્રૂ અને બેરલ બનાવ્યા છે અને વિશ્વભરમાં 500+ ગ્રાહકોને સેવા આપે છે. અમારાસમાંતર ટ્વીન સ્ક્રૂની શ્રેણીકમ્પાઉન્ડિંગ, ગ્રાન્યુલેશન, પીએસ ફોમિંગ, એલ્યુમિનિયમ-પ્લાસ્ટિક પેનલ, રબર અને પ્લાસ્ટિક, અને પીવીસી પાઇપ ડ્યુટી, સહ-રોટેટિંગ અને કાઉન્ટર-રોટેટિંગ કન્ફિગરેશનમાં આવરી લે છે.
દરેક સેટને 38CrMoAlA થી મશિન કરવામાં આવે છે અને ઉપરના કોષ્ટકમાંના સ્પષ્ટીકરણો પર પૂર્ણ કરવામાં આવે છે, સખત સહિષ્ણુતા નિયંત્રણ અને તેને મોકલતા પહેલા ગતિશીલ સંતુલન પરીક્ષણ સાથે. અમારા સેટ્સ KraussMaffei, Cincinnati અને Jwell સહિતની મુખ્ય એક્સ્ટ્રુડર બ્રાન્ડ્સને અનુરૂપ બનાવવામાં આવ્યા છે અને અમે તમારી લાઇનમાં સ્ક્રુ પ્રોફાઇલ, કમ્પ્રેશન રેશિયો, વેન્ટિંગ ડિઝાઇન અને હીટિંગ ઝોનને કસ્ટમાઇઝ કરીએ છીએ.
ટાંકતા પહેલા, અમારા એન્જિનિયરો તમારી સાથે પરિમાણો દ્વારા કામ કરે છે: વ્યાસ, પાસા રેશિયો, સ્ક્રુ ગ્રુવ ઊંડાઈ અને સામગ્રીની પસંદગી. ક્વોટ ઉત્પાદન, શિપિંગ અને અપેક્ષિત જાળવણી ખર્ચને આવરી લે છે અને તે 12 કલાકની અંદર તમારા સુધી પહોંચે છે. ડિલિવરી પછી, અમારા ટેકનિશિયન ઇન્સ્ટોલેશન અને કમિશનિંગને સમર્થન આપે છે, અને વેચાણ પછીની સમસ્યાઓ 24 કલાકની અંદર પ્રતિસાદ મેળવે છે.
તમારા મશીનમાં બનેલા સમાંતર ટ્વીન સ્ક્રૂ સેટની જરૂર છે? તમારું મૉડલ, ડ્રોઇંગ અથવા પહેરવામાં આવેલા નમૂના ઉપરાંત તમે ચલાવો છો તે સામગ્રી મોકલો. અમે 12 કલાકની અંદર અવતરણ કરીએ છીએ.
ટ્વીન સ્ક્રુ ક્વોટ મેળવોવારંવાર પૂછાતા પ્રશ્નો
સમાંતર ટ્વીન સ્ક્રુ બેરલ શું છે?
તે ટ્વીન સ્ક્રુ એક્સ્ટ્રુડરનું પ્લાસ્ટિસાઇઝિંગ એકમ છે: બે ઓવરલેપિંગ બોર સાથેનું બેરલ, આકૃતિ-આઠ ક્રોસ સેક્શન બનાવે છે, જેમાં સતત વ્યાસના બે સ્ક્રૂ હોય છે. સ્ક્રૂ બેરલની દિવાલ સામેના ઘર્ષણ પર આધાર રાખવાને બદલે સામગ્રીને તેમની ફ્લાઈટ્સ વચ્ચે ફસાવીને યાંત્રિક રીતે આગળ વહન કરે છે.
સમાંતર ટ્વીન સ્ક્રુ બેરલ કેવી રીતે કામ કરે છે?
ફીડ ગળામાં બંને સ્ક્રૂ પર સામગ્રીના ટીપાં પડે છે. જેમ જેમ સ્ક્રૂ વળે છે, એકની ફ્લાઇટ બીજાની ચેનલને સાફ કરે છે, સામગ્રીને ફસાવે છે અને તેને આગળ ધકેલે છે. ઓવરલેપ ઝોનમાં બેરલ હીટર અને શીયર તેને ઓગળે છે, દરેક પરિભ્રમણ વિભાજિત થાય છે અને તેને મિશ્રિત કરવા માટે ઓગળે છે અને અંતિમ વિભાગ ડાઇને ખવડાવવા માટે દબાણ બનાવે છે.
કો-રોટેટિંગ અને કાઉન્ટર-રોટેટિંગ વચ્ચે શું તફાવત છે?
સહ-રોટેટિંગ સ્ક્રૂ એ જ રીતે વળે છે અને ઉચ્ચ ઝડપે ઉચ્ચ શીયર પહોંચાડે છે, જે સંયોજન, માસ્ટરબેચ અને ભરેલા સંયોજનોને અનુકૂળ કરે છે. કાઉન્ટર-રોટેટિંગ સ્ક્રૂ વિરુદ્ધ દિશામાં વળે છે અને પોઝિટિવ-ડિસ્પ્લેસમેન્ટ પંપની જેમ કાર્ય કરે છે, નીચા શીયર પર મજબૂત દબાણ બનાવે છે. કઠોર પીવીસી પાઇપ અને પ્રોફાઇલને તે હળવી ક્રિયાની જરૂર છે.
સંપૂર્ણ મેશિંગ, આંશિક રીતે મેશિંગ અને નોન-મેશિંગ ટ્વીન સ્ક્રૂ શું છે?
તેઓ વર્ણવે છે કે બે સ્ક્રૂ કેટલા ઊંડે જોડાયેલા છે. સંપૂર્ણ જાળીદાર સ્ક્રૂ નાના અંતર સાથે એકબીજાના મૂળ સુધી પહોંચે છે, શ્રેષ્ઠ શીયરિંગ અને મિશ્રણ આપે છે, અને પ્લાસ્ટિક એક્સટ્રુઝનમાં આ સૌથી સામાન્ય પ્રકાર છે. આંશિક રીતે મેશિંગ સ્ક્રૂ ઓછા ઓવરલેપ થાય છે અને શીયર ઘટાડે છે. નૉન-મેશિંગ સ્ક્રૂ સંલગ્ન કર્યા વિના બાજુમાં બેસે છે, સૌથી નમ્ર સારવાર આપે છે.
સમાંતર અને શંક્વાકાર ટ્વીન સ્ક્રૂ વચ્ચે શું તફાવત છે?
સમાંતર ટ્વીન સ્ક્રૂ ફીડથી ડિસ્ચાર્જ સુધી સમાન વ્યાસ રાખે છે અને બોરનું કદ સ્થિર રહે છે. શંક્વાકાર ટ્વીન સ્ક્રુ ટેપર્સ, જેમાં મોટા ફીડનો છેડો ડાઇ તરફ સાંકડો થાય છે. સમાંતર સ્વરૂપ લંબાઈ સાથે સતત ક્રોસ સેક્શન આપે છે, જે વેન્ટિંગ અને મિક્સિંગ સેક્શનવાળા લાંબા મશીનોને બિલ્ડ કરવા માટે સરળ બનાવે છે.
એક જ સ્ક્રૂને બદલે ટ્વીન સ્ક્રૂનો ઉપયોગ શા માટે કરવો?
હકારાત્મક અભિવ્યક્તિ. એક જ સ્ક્રૂ ઘર્ષણ પર આધાર રાખે છે, તેથી સામગ્રીએ આગળ વધવા માટે બેરલની દિવાલને પકડવી જોઈએ, અને પાવડર, ફ્લેક્સ અને લપસણો ફીડ વધવાનું કારણ બને છે. ટ્વીન સ્ક્રૂ પકડને ધ્યાનમાં લીધા વિના યાંત્રિક રીતે સામગ્રીને આગળ ધકેલે છે, જે વધુ સ્થિર આઉટપુટ આપે છે અને તેમને ફીડ હેન્ડલ કરવા દે છે જે એક સ્ક્રૂને હરાવી દે છે.
સમાંતર ટ્વીન સ્ક્રૂનો ઉપયોગ શેના માટે થાય છે?
ચાર મુખ્ય પરિવારો: ગ્લાસ ફાઇબર, કાર્બન ફાઇબર અથવા ફ્લેમ રિટાડન્ટ્સ સાથે પ્લાસ્ટિક ફેરફાર અને સંયોજન; રંગ અને કાર્યાત્મક માસ્ટરબેચ ઉત્પાદન; પીવીસી અને પીસી સહિત પાઇપ, પ્રોફાઇલ, શીટ અને ફિલ્મનું એક્સટ્રુઝન; અને રિસાયકલ પ્લાસ્ટિક પ્રોસેસિંગ જ્યાં કચરો PP અને PE સાફ કરવામાં આવે છે, ફરીથી પ્લાસ્ટિકાઇઝ્ડ અને પેલેટાઇઝ્ડ થાય છે.
શું જોડિયા સ્ક્રૂને જોડી તરીકે બદલવાની જરૂર છે?
હા. બે સ્ક્રૂ વચ્ચેનું ઇન્ટરમેશ ક્લિયરન્સ ઉત્પાદન દરમિયાન સેટ કરવામાં આવે છે અને પહેરેલા પાર્ટનર સામે એક સ્ક્રૂને બદલીને તેને પુનઃપ્રાપ્ત કરી શકાતું નથી. ટ્વીન સ્ક્રૂનું ઉત્પાદન, સપ્લાય કરવામાં આવે છે અને મેળ ખાતી જોડી તરીકે બદલવામાં આવે છે, અને તે પણ તે રીતે સંગ્રહિત અને સંભાળવા જોઈએ.