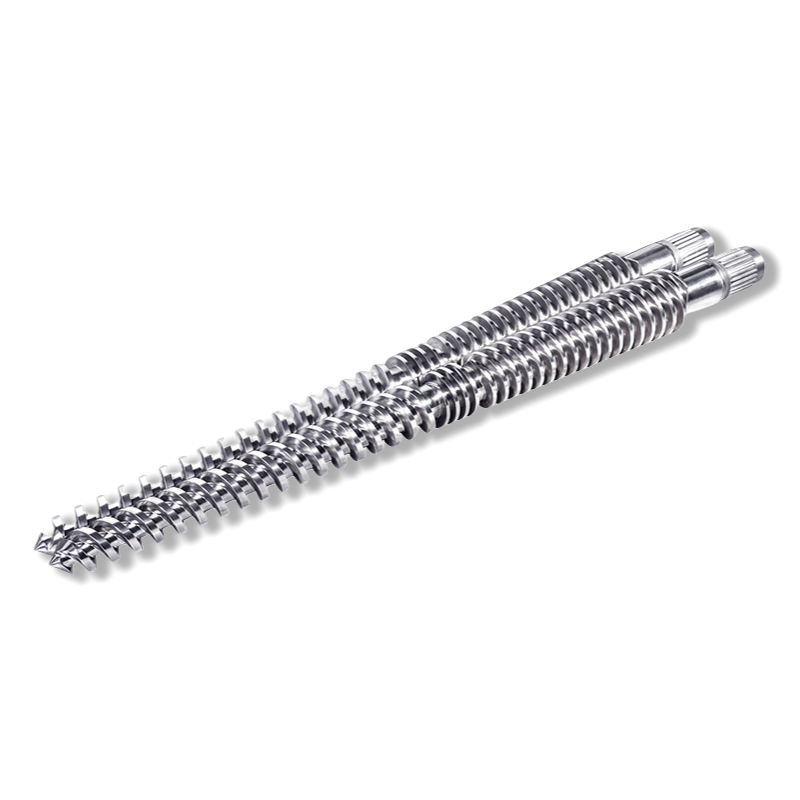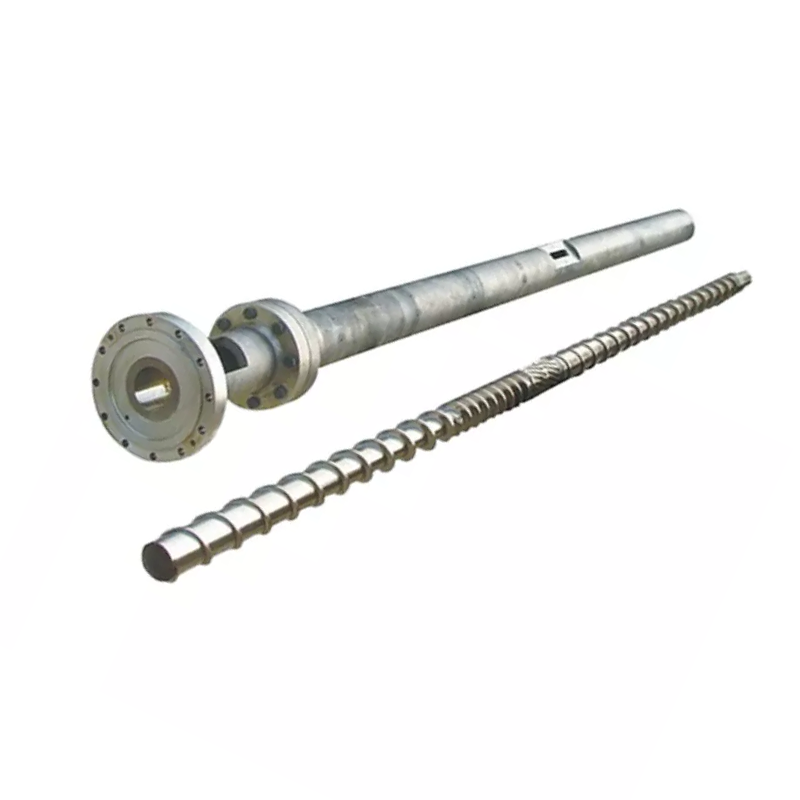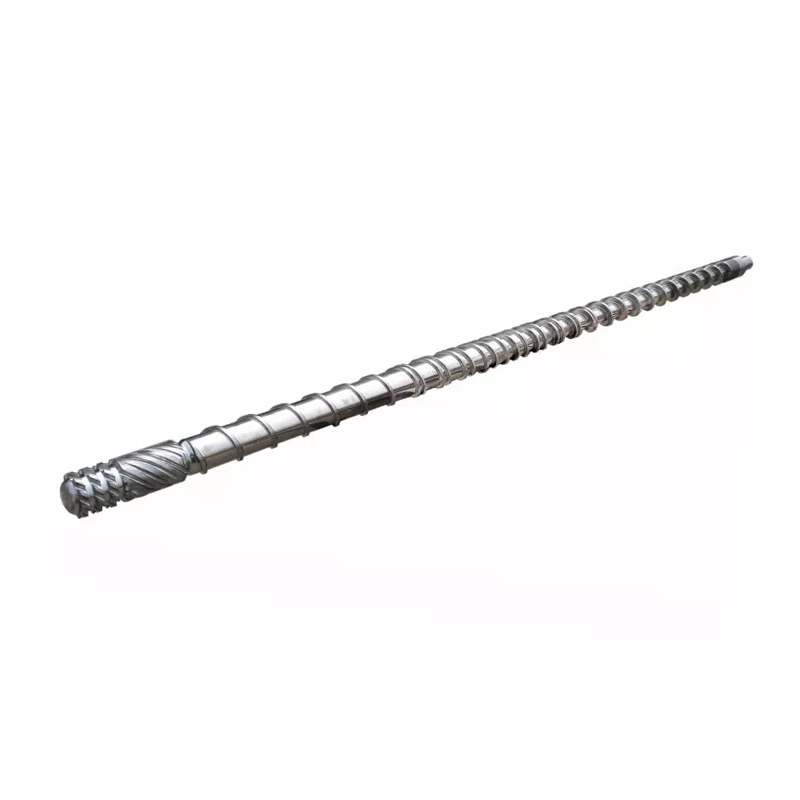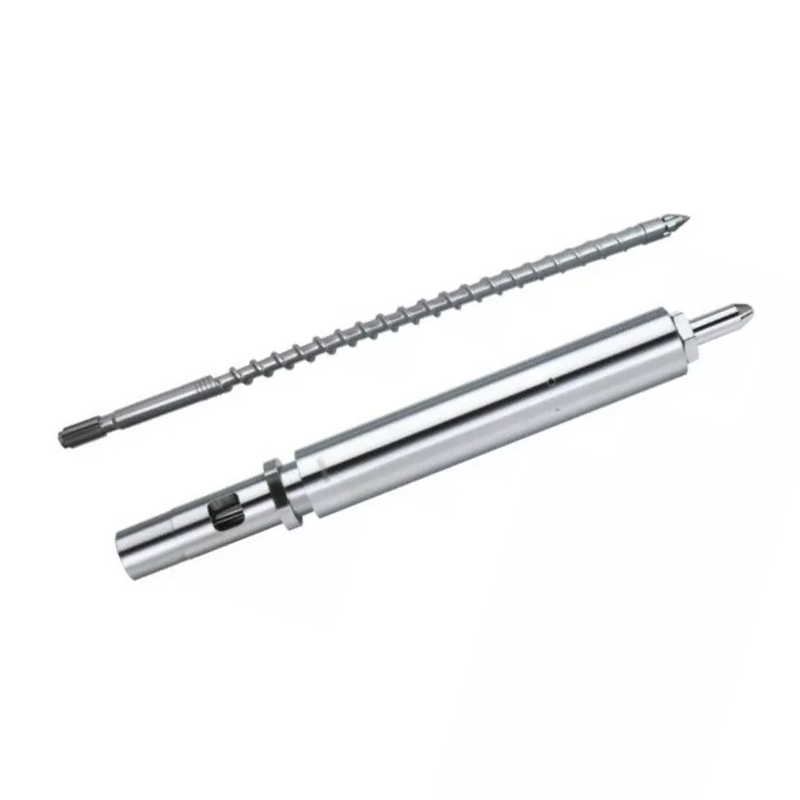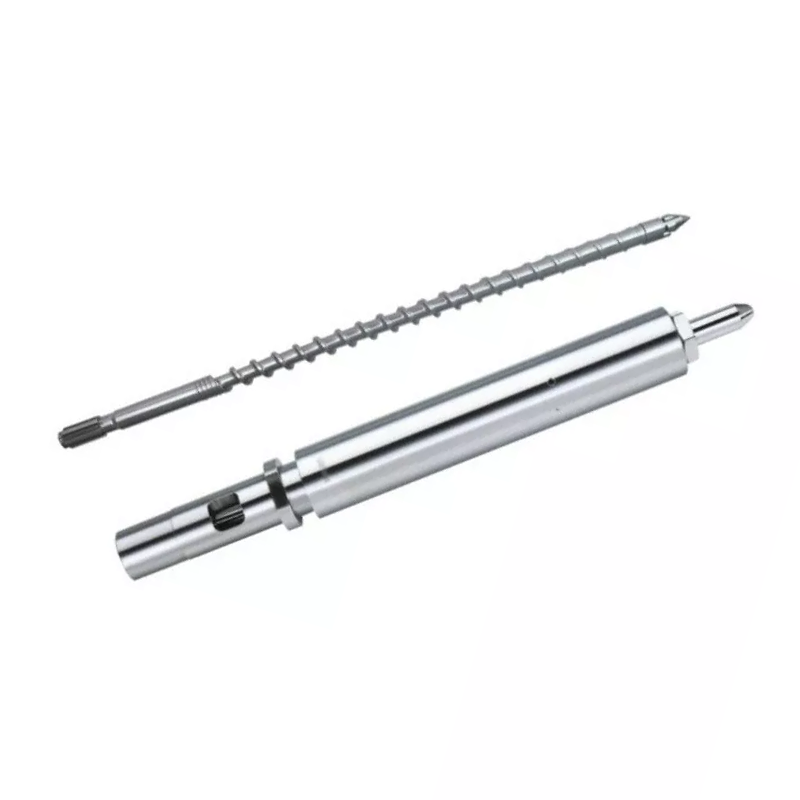
તમારુંઈન્જેક્શન મોલ્ડિંગ સ્ક્રુ બેરલમેલ્ટ ગુણવત્તા, શોટ સુસંગતતા અને ચક્ર સમય નક્કી કરે છે. નીચે: તમારા રેઝિન માટે ભૂમિતિ અને સપાટીની સારવાર કેવી રીતે પસંદ કરવી, સેટની જાળવણી કેવી રીતે કરવી અને મશીન સેટિંગ્સ દ્વારા તેનો પીછો કરવાને બદલે સ્ક્રૂ, બેરલ અથવા ચેક રિંગમાં ખામી કેવી રીતે શોધી શકાય. અમારા નાઇટ્રાઇડ 38CrMoAlA ઇન્જેક્શન સ્ક્રૂ 950-1050 HV પર 0.5–0.8 મિમી નાઇટ્રાઇડ લેયર ધરાવે છે, PE, PP, PS અને ABS, અને 30% સુધી ગ્લાસ ફાઇબરને હેન્ડલ કરે છે. તે પછી, અથવા કાટવાળું રેઝિન પર, બોરને 62 HRC પર હાર્ડ-એલોય છાંટવાની જરૂર છે. જો આઉટપુટ ઘટી જાય અને ચક્ર ખેંચાય, તો બીજા સેટપોઈન્ટને સ્પર્શ કરતા પહેલા મુશ્કેલીનિવારણ કોષ્ટક વાંચો.

ઇન્જેક્શન મોલ્ડિંગ સ્ક્રુ બેરલ શું છે?
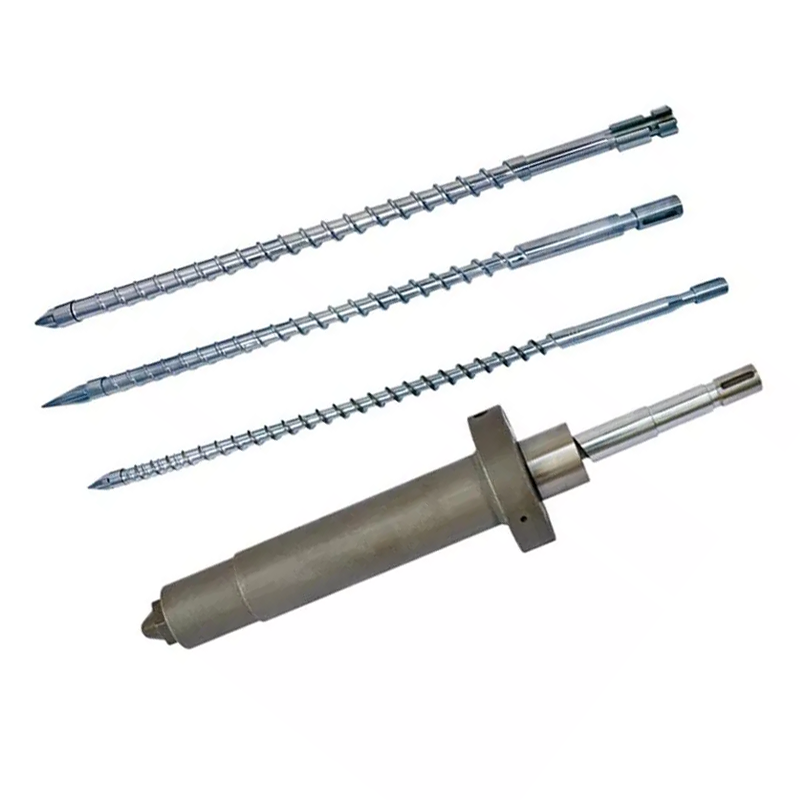
સ્ક્રુ અને બેરલ ઈન્જેક્શન મોલ્ડિંગ મશીનના પ્લાસ્ટિસાઇઝિંગ યુનિટ બનાવે છે. એકસાથે, તેઓ હૂપરમાંથી ઘન ગોળીઓ લે છે, તેમને પીગળે છે, તેમને એક સમાન પીગળે છે, ચોક્કસ શોટને માપે છે અને તે શોટને ઘાટમાં દાખલ કરે છે. તમારું મશીન બનાવેલ દરેક ભાગ આ જોડીમાંથી પસાર થાય છે.
મોલ્ડર્સ નોઝલને બદલે છે, મોલ્ડને ટ્યુન કરે છે અને પ્લાસ્ટિસાઇઝિંગ યુનિટને જોતા પહેલા અઠવાડિયા માટે તાપમાનને સમાયોજિત કરે છે. તે ક્રમ પાછળ છે. જ્યારે સ્ક્રુ અથવા બેરલ પહેરે છે, ત્યારે નિયંત્રક પર કોઈ સેટપોઇન્ટ પ્રક્રિયાને પાછું લાવતું નથી.
પ્લાસ્ટિકીકરણમાં સ્ક્રુની ભૂમિકા
સ્ક્રુ મોટાભાગના ગલન કરે છે, અને હીટર બેન્ડ સાથે નહીં. બેરલ ગરમી ફાળો આપે છે, પરંતુ પ્રબળ ગલન પદ્ધતિ છેશીયર ગરમી: સ્ક્રુ પોલિમરને ગરમ બેરલની દિવાલ સામે ખેંચે છે, અને ઘર્ષણ સામગ્રીની અંદર જ ગરમી ઉત્પન્ન કરે છે. એટલા માટે સ્ક્રુ ભૂમિતિ ઓગળેલા તાપમાનમાં ફેરફાર કરે છે ત્યારે પણ જ્યારે તમારા સેટપોઇન્ટ્સ ખસેડતા નથી.
સ્ક્રુ પણ શોટને મીટર કરે છે. તે પ્લાસ્ટિસાઇઝ કરવા માટે ફરે છે, પીગળે છે કારણ કે ટિપની સામે પીગળે છે, પછી અટકી જાય છે. જે અંતર તેને પાછું ખેંચવામાં આવે છે તે તમારા શોટનું કદ છે. કોઈપણ મેલ્ટ કે જે ફ્લાઈટ્સ પર પાછળની તરફ લીક થાય છે અથવા ચેક રિંગથી પસાર થાય છે તે માપને બગાડે છે.
અંતે, સ્ક્રુ ઇન્જેક્ટ કરે છે. તે ફરવાનું બંધ કરે છે અને કૂદકા મારનારની જેમ આગળ વધે છે, નોઝલ દ્વારા ઓગળવા દબાણ કરે છે. આ દ્વિ ભૂમિકા, ફરતી અને પારસ્પરિક, એક ઇન્જેક્શન સ્ક્રૂને એક્સટ્રુઝન સ્ક્રૂથી અલગ કરે છે.
હીટ ટ્રાન્સફર અને કન્ટેઈનમેન્ટમાં બેરલની ભૂમિકા
બેરલ એ ગરમ બોર સાથેનું ચોકસાઇ દબાણ જહાજ છે. તે ઇન્જેક્શન દબાણ ધરાવે છે, બેન્ડમાંથી ગરમીને પોલિમરમાં સ્થાનાંતરિત કરે છે, અને સખત દિવાલ પૂરી પાડે છે જેની સામે સ્ક્રુ સામગ્રીને કાતર કરે છે.
તેનો બોર ગોળ, સીધો અને પરિમાણીય રીતે ચુસ્ત હોવો જોઈએ. જ્યારે બોર ઓવરસાઈઝ પહેરે છે, ત્યારે સ્ક્રુ ફ્લાઈટ અને બેરલ વોલ વચ્ચેનું ક્લિયરન્સ વધે છે. મેલ્ટ પછી આગળ વધવાને બદલે ફ્લાઈટ્સ પર પાછળની તરફ લીક થાય છે અને પ્લાસ્ટિસાઇઝિંગ રેટ ઘટે છે.
બેરલ હીટિંગને ઝોન કરવામાં આવે છે, સામાન્ય રીતે ફીડ, કમ્પ્રેશન અને મીટરિંગ, દરેક તેના પોતાના નિયંત્રક અને થર્મોકોલ સાથે. એક ઝોનમાં ડ્રિફ્ટેડ થર્મોકોલ મહિનાઓ સુધી સામગ્રીને રાંધી શકે છે જ્યારે ડિસ્પ્લે સામાન્ય વાંચે છે.
કેવી રીતે સ્ક્રુ અને બેરલ સિસ્ટમ તરીકે એકસાથે કામ કરે છે
બે ભાગો મેળ ખાતી જોડી તરીકે કાર્ય કરે છે, અને જોડીનું વર્ણન કરતી સંખ્યા છેરેડિયલ ક્લિયરન્સ: બેરલ બોર વ્યાસ અને સ્ક્રુ ફ્લાઇટ વ્યાસ વચ્ચેનો અડધો તફાવત.
ડિઝાઇન દ્વારા ક્લિયરન્સ નાની છે. નવા સેટ માટેનો ઉદ્યોગનો નિયમ દરેક ઇંચના સ્ક્રુ વ્યાસ માટે આશરે 0.001 ઇંચ પ્રતિ સાઇડ ક્લિયરન્સ છે. 60 મીમી (લગભગ 2.36 ઇંચ) સ્ક્રૂ પર, તે પ્રતિ બાજુ 0.06 મીમીની નજીક ઉતરે છે. તમારું બિલ્ડ ડ્રોઇંગ ઓથોરિટી છે, અને તે હંમેશા તમે જેની સામે તપાસો છો તે નંબર હોવો જોઈએ.
તે નાનું અંતર વાસ્તવિક કાર્ય કરે છે. તે પોલિમરને ભૂતકાળમાં સરકી જવાને બદલે બેરલની દિવાલ સામે શીયર કરવા દબાણ કરે છે. ક્લિયરન્સ બમણું કરો અને શીયરિંગ નબળું પડી જાય છે, ગલન ધીમો પડી જાય છે, આઉટપુટ ઘટી જાય છે અને મશીન તેને જરૂરી ન હોય તેવી ગરમીની ભરપાઈ કરવાનો પ્રયાસ કરે છે.
એકલા ભાગને બદલવાથી ભાગ્યે જ પહેરવામાં આવેલી જોડી ઠીક થાય છે. પહેરેલા બેરલની અંદરનો નવો સ્ક્રૂ માત્ર અડધા ખોવાયેલા ક્લિયરન્સને પુનઃસ્થાપિત કરે છે, અને મિસમેચ નવા ભાગને જોઈએ તેના કરતા વધુ ઝડપથી પહેરે છે.
ઇન્જેક્શન મોલ્ડિંગ સ્ક્રૂની શરીરરચના
પ્રમાણભૂત ઈન્જેક્શન સ્ક્રૂ ત્રણ ઝોન વત્તા ટિપ એસેમ્બલીમાં વિભાજિત થાય છે. દરેક ઝોનમાં નોકરી હોય છે, અને દરેક તમે ઓળખી શકો તે રીતે નિષ્ફળ જાય છે.
| ઝોન | ચેનલ ઊંડાઈ | જોબ | નિષ્ફળતા કેવી દેખાય છે |
|---|---|---|---|
| ફીડ | ડીપ | ગોળીઓ લો, તેમને આગળ વહન કરો | બ્રિજિંગ, ભૂખે મરવું, અનિયમિત ફીડ, અસંગત પુનઃપ્રાપ્તિ |
| સંકોચન (સંક્રમણ) | છીછરા | કોમ્પેક્ટ અને બેરલ દિવાલ સામે પોલિમર ઓગળે | અનમેલ્ટ્સ, નબળા મિશ્રણ, આ ઝોન પ્રથમ પહેરે છે |
| મીટરિંગ | છીછરા | એકરૂપ મેલ્ટ અને પંપ કરો | શોટ વિવિધતા, તાપમાન સ્પાઇક્સ |
| ટીપ અને ચેક રિંગ | — | ઈન્જેક્શન દરમિયાન બેકફ્લો સામે સીલ કરો | શોટ સાઇઝ ડ્રિફ્ટ, શોર્ટ શોટ, કુશન લોસ |
ફીડ ઝોન
ડીપ ચેનલો હોપરના ગળામાંથી છરાઓ પકડે છે અને ઘન તરીકે આગળ વધે છે. આ ઝોન વધુ ઓગળતું નથી. તે અભિવ્યક્ત કરે છે.
ફીડ સમસ્યાઓ ગલન સમસ્યાઓ તરીકે માસ્કરેડ. જો પેલેટ્સ ગળામાં બ્રિજ કરે છે, અથવા ફીડ સેક્શન ખૂબ ગરમ હોય છે અને ગોળીઓ નરમ થઈ જાય છે અને વહેલા વળગી જાય છે, તો સ્ક્રુ ભૂખે મરી જાય છે. પુનઃપ્રાપ્તિ સમય સ્વિંગ, અને શોટ કદ અનુસરે છે. તમે ભૂમિતિને દોષ આપો તે પહેલાં ફીડ-ગળાના ઠંડકને તપાસો.
કમ્પ્રેશન (સંક્રમણ) ઝોન
આ વિભાગ સાથે ચેનલ વધુ છીછરી જાય છે. તે છીછરું ગરમ બેરલ દિવાલ સામે પોલિમરને સ્ક્વિઝ કરે છે અને શીયર ગરમી ઉત્પન્ન કરે છે જે ગલન કરે છે.
કમ્પ્રેશન ઝોન એ છે જ્યાં વસ્ત્રો કેન્દ્રિત છે. અહીં દબાણની ટોચ છે, અને ઘર્ષક ફિલર્સ અહીં સખત રીતે ગ્રાઇન્ડ કરે છે. જ્યારે તમે પહેરેલા સ્ક્રૂને માપો છો, ત્યારે આ તે છે જ્યાં તમને પ્રથમ નંબરો મળે છે.
મીટરિંગ ઝોન
છીછરી, સતત-ઊંડાઈવાળી ચેનલો પીગળને એકરૂપ બનાવે છે અને તેને સ્થિર દબાણે આગળ પંપ કરે છે. આ ઝોન શોટ-ટુ-શોટ સુસંગતતા નક્કી કરે છે.
મીટરિંગ-ઝોન વસ્ત્રો એ જ સેટપોઇન્ટ્સ પર શોટ ભિન્નતા અને વધતા મેલ્ટ તાપમાન તરીકે દેખાય છે. સ્ક્રુ સમાન સામગ્રીને ખસેડવા માટે સખત મહેનત કરી રહ્યું છે.
સ્ક્રૂ ટીપ, રીંગ અને નોન-રીટર્ન વાલ્વ તપાસો
ચેક રિંગ એસેમ્બલી, જેને ક્યારેક નોન-રીટર્ન વાલ્વ કહેવામાં આવે છે, તે મેળવે છે તેના કરતાં વધુ ધ્યાન આપવાનું પાત્ર છે. તે સ્ક્રુની ટોચ પર બેસે છે અને એક કામ કરે છે: ઈન્જેક્શન દરમિયાન તે સીલ કરે છે, તેથી પીગળીને સ્ક્રૂ પર પાછળને બદલે મોલ્ડમાં જાય છે.
જ્યારે તે સીલ કરવાનું બંધ કરે છે, ત્યારે તમને શોટ-સાઇઝની વિવિધતા, ટૂંકા શોટ અને અદૃશ્ય થઈ જતું ગાદી મળે છે. મોલ્ડર્સ ઈન્જેક્શન પ્રેશર, હોલ્ડ ટાઈમ અને તાપમાનને સમાયોજિત કરવામાં અઠવાડિયા પસાર કરે છે. તેમાંથી કંઈ કામ કરતું નથી, કારણ કે ઓગળેલી વીંટી પહેરેલી વીંટી પાછળથી બહાર નીકળી રહી છે.
ત્રણ સિગ્નલો ખાસ કરીને ચેક રિંગ પર નિર્દેશ કરે છે. કુશન સતત રહેવાને બદલે શોટ ટુ શોટ બદલાય છે. જ્યારે મશીન સામાન્ય પુનઃપ્રાપ્તિની જાણ કરે છે ત્યારે શોટ વજન વહી જાય છે. અને પુનરાવર્તિત પ્રક્રિયા રેઝિન અથવા સેટિંગમાં ફેરફાર કર્યા વિના અચાનક અનિયમિત થઈ જાય છે.
કી સ્ક્રુ ભૂમિતિ પરિમાણો
ચાર નંબરો ઈન્જેક્શન સ્ક્રૂનું વર્ણન કરે છે. તેમને સમજો, અને સપ્લાયરનું ક્વોટ બ્લેક બોક્સ બનવાનું બંધ કરે છે.
L/D રેશિયો: રેઝિન દ્વારા વ્યાખ્યા, ફોર્મ્યુલા અને ભલામણ કરેલ મૂલ્યો
એલ/ડી ગુણોત્તરસ્ક્રુની કાર્યકારી લંબાઈ તેના બહારના વ્યાસ દ્વારા વિભાજિત થાય છે. પહોળા કરતાં 22 ગણો લાંબો સ્ક્રૂ 22:1નો L/D ધરાવે છે. ફોર્મ્યુલા ફક્ત L ને D વડે વિભાજિત કરવામાં આવે છે, અને ગુણોત્તર માપ સાથે માપવામાં આવે છે: 22:1 પર 50 મીમી સ્ક્રુની કાર્યકારી લંબાઈ 1,100 મીમી હોય છે.
L/D એ નિયંત્રિત કરે છે કે સ્ક્રૂને કેટલી જગ્યા ઓગળવી, મિક્સ કરવી અને એકરૂપ બનાવવી છે. લાંબો સમય વધુ ગલન ક્ષમતા અને વધુ સારી રીતે મિશ્રણ આપે છે. શોર્ટર ઓછા રહેવાનો સમય આપે છે, જે ગરમી-સંવેદનશીલ રેઝિનનું રક્ષણ કરે છે.
ઇન્જેક્શન સ્ક્રૂ એક્સટ્રુઝન સ્ક્રૂ કરતાં ટૂંકા ચાલે છે. સ્ક્રુ સતત પમ્પ કરવાને બદલે એક સમયે એક શોટ તૈયાર કરે છે, અને સામગ્રી શોટની વચ્ચે બેરલમાં બેસે છે. માંએલ/ડી રેશિયો ઈન્જેક્શન મોલ્ડિંગપ્રેક્ટિસ, મોટાભાગની મશીનો 18:1 અને 25:1 વચ્ચે આવે છે, સામાન્ય હેતુવાળા મશીનો પર 20:1 થી 22:1 સામાન્ય હોય છે.
પીવીસી જેવા ગરમી-સંવેદનશીલ રેઝિન ટૂંકા છેડાની તરફેણ કરે છે, તેથી સામગ્રી ઓછો સમય ગરમ કરે છે. એન્જિનિયરિંગ પ્લાસ્ટિક કે જેને સંપૂર્ણ રીતે ગલન કરવાની જરૂર હોય છે તે લાંબા અંતની તરફેણ કરે છે. અમારી L/D રેશિયો માર્ગદર્શિકા ઊંડાણમાં ટ્રેડ-ઓફને આવરી લે છે.
કમ્પ્રેશન રેશિયો: તે શીયર હીટ અને મેલ્ટ ગુણવત્તાને કેવી રીતે અસર કરે છે
કમ્પ્રેશન રેશિયોફીડ ઝોનમાં ચેનલની ઊંડાઈને મીટરિંગ ઝોનમાં ચેનલની ઊંડાઈ સાથે સરખાવે છે. ફીડ ચેનલ સાથેનો સ્ક્રૂ તેની મીટરિંગ ચેનલ કરતાં ત્રણ ગણો ઊંડો હોય છે અને તેનો કમ્પ્રેશન રેશિયો 3:1 હોય છે.
કમ્પ્રેશન રેશિયો સેટ કરે છે કે સ્ક્રૂ સામગ્રી કેટલી સખત રીતે કામ કરે છે. ઉચ્ચ કમ્પ્રેશનનો અર્થ વધુ શીયર, વધુ યાંત્રિક ગરમી અને વધુ આક્રમક ગલન થાય છે. લોઅર કમ્પ્રેશન પોલિમરને નરમાશથી વર્તે છે.
તેને રેઝિન સાથે મેચ કરો, મોટી સંખ્યાની પસંદગી સાથે નહીં. ઓછી સ્નિગ્ધતાવાળા પોલિઓલેફિન્સને સ્વચ્છ રીતે ઓગળવા માટે હકારાત્મક શીયરની જરૂર હોય છે. પીવીસી, પીસી અને પીઓએમ જેવા ઉષ્મા-સંવેદનશીલ રેઝિન શીયર હેઠળ ડીગ્રેજ થાય છે જે PE બંધ થઈ જાય છે. અમારી કમ્પ્રેશન રેશિયો માર્ગદર્શિકા શ્રેણીઓ દ્વારા કાર્ય કરે છે.
ફ્લાઇટની ઊંડાઈ, ચેનલની પહોળાઈ અને આઉટપુટ પર તેમની અસર
કમ્પ્રેશન રેશિયો એ એક ગુણોત્તર છે, અને સમાન ગુણોત્તર સાથેના બે સ્ક્રૂ અલગ રીતે વર્તે છે. ચોક્કસ ઊંડાણો મહત્વ ધરાવે છે.
ડીપ મીટરીંગ ચેનલ પ્લાસ્ટિસાઇઝિંગ રેટમાં વધારો કરીને ક્રાંતિ દીઠ વધુ સામગ્રીને ખસેડે છે, પરંતુ તે ઓછી સારી રીતે ભળે છે અને ઓછા સમાન ઓગળે છે. છીછરી મીટરિંગ ચેનલ વધુ સારી રીતે ભળે છે અને વળાંક દીઠ ઓછા આઉટપુટ પર વધુ સુસંગત તાપમાન પહોંચાડે છે.
ફ્લાઇટની પહોળાઈ અને હેલિક્સ એન્ગલ ફ્લાઇટ લેન્ડ પર માલસામાનને જોવાની ક્ષમતા અને શીયરને અસર કરે છે. આ ડિઝાઇન વિગતો છે જે તમે સ્ક્રુ ડિઝાઇનરને તમારી પ્રક્રિયાનું વર્ણન કરીને સ્પષ્ટ કરો છો, તમારે ટેબલમાંથી પસંદ કરવા જોઈએ તેવા નંબરો નહીં.
સ્ક્રુ વ્યાસ અને શોટ કદ સંબંધ
સ્ક્રુ વ્યાસ મશીનની શોટ ક્ષમતા સેટ કરે છે. એક મોટો સ્ક્રૂ ફોરવર્ડ ટ્રાવેલના મિલીમીટર દીઠ વધુ વોલ્યુમને વિસ્થાપિત કરે છે, તેથી તે મોટો શોટ પહોંચાડે છે.
વ્યવહારુ નિયમ કમ્ફર્ટ બેન્ડ છે, સખત મર્યાદા નથી. એવો શોટ ચલાવો કે જે બેરલની ક્ષમતાના નાના અંશનો ઉપયોગ કરે છે અને સામગ્રી બેરલમાં ખૂબ લાંબી બેસે છે, ગરમી અને અધોગતિ દ્વારા સાયકલ ચલાવે છે. લગભગ સંપૂર્ણ ક્ષમતા પર ચલાવો અને તમે સતત પેકિંગ માટે જરૂરી ગાદી ગુમાવશો.
મોટા ભાગના મોલ્ડર્સ બેરલની ઉપયોગી શ્રેણીની મધ્યમાં ક્યાંક શોટને લક્ષ્ય બનાવે છે. જો તમારો ભાગ તે બેન્ડની બહાર બેસે છે, તો યોગ્ય ફિક્સ એ અલગ સ્ક્રુ વ્યાસ છે, સખત મશીન સેટિંગ નથી.
અહીં અમારું પ્રકાશિત પરિમાણ કોષ્ટક છે, જે બતાવે છે કે કેવી રીતે શૉટ ક્ષમતા સ્ક્રૂ અને બેરલના કદને અમે બનાવેલ શ્રેણીમાં ટ્રેક કરે છે. તમારા મશીનને શોધવા માટે અથવા સપ્લાયર તમને ટાંકે છે તે વ્યાસ તપાસવા માટે તેનો ઉપયોગ કરો.
| શોટ (જી) | સ્ક્રૂ Ø × લંબાઈ (mm) | બેરલ Ø × લંબાઈ (mm) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60-125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125-160 | Φ40 × 980 | Φ95 × 910 |
| 125-300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80-125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125-200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
તેમાંથી બે વસ્તુઓ વાંચવા જેવી છે. ભૌતિકશાસ્ત્રની માંગ પ્રમાણે શોટ ક્ષમતા વ્યાસ સાથે ચઢે છે. અને તેની સાથે બેરલની બહારનો વ્યાસ વધે છે, તેથી જ મોટો સ્ક્રૂ ક્યારેય મફત અપગ્રેડ થતો નથી: તે એક અલગ મશીન કદનો વર્ગ છે.
ઇન્જેક્શન મોલ્ડિંગ સ્ક્રૂના પ્રકાર: તમારે કયાની જરૂર છે?
પાંચ સ્ક્રુ પરિવારો લગભગ દરેક ઈન્જેક્શન એપ્લિકેશનને આવરી લે છે. યોગ્ય તમારા રેઝિન અને તમારા ભાગની માંગ પર આધાર રાખે છે.
| સ્ક્રુ પ્રકાર | તે શું કરે છે | માટે શ્રેષ્ઠ | નબળાઈ |
|---|---|---|---|
| સામાન્ય હેતુ (GP) | સિંગલ ફ્લાઇટ, ત્રણ સ્ટાન્ડર્ડ ઝોન | PE, PP, PS, ABS, મોટાભાગના કોમોડિટી રેઝિન | સમાધાન ભૂમિતિ; ડિમાન્ડિંગ રેઝિન સાથે સંઘર્ષ કરે છે |
| અવરોધ | બીજી ફ્લાઇટ ઘન બેડને મેલ્ટ પૂલથી અલગ કરે છે | વધુ સારું ગલન, ઉચ્ચ આઉટપુટ, ઓગળેલા-સંવેદનશીલ ભાગો | વધુ ખર્ચ; સરળ રેઝિન પર ઓવરકિલ |
| મિશ્રણ / સંયોજન | Maddock અથવા પિન મિશ્રણ વિભાગો ઉમેરે છે | કલર માસ્ટરબેચ, ભરેલા સંયોજનો, સ્ટ્રીક-સંવેદનશીલ ભાગો | વધારાનું દબાણ; ગરમી-સંવેદનશીલ રેઝિન માટે ખોટું |
| વેન્ટેડ (બે-તબક્કા) | ડીકોમ્પ્રેશન ઝોન વત્તા વેન્ટ પોર્ટ અસ્થિરતાને ખેંચે છે | હાઇગ્રોસ્કોપિક રેઝિન જ્યાં સૂકવવું અવ્યવહારુ છે | જટિલ; જો મેળ ખાતી ન હોય તો વેન્ટ લારી શકે છે |
| પીવીસી-વિશિષ્ટ | ઓછી સંકોચન, પોલિશ્ડ સપાટીઓ, કોઈ મૃત ફોલ્લીઓ નથી | કઠોર અને લવચીક પીવીસી | હેતુ-નિર્મિત; સામાન્ય હેતુ સ્ક્રૂ નથી |
સામાન્ય હેતુ (GP) સ્ક્રૂ: સૌથી સામાન્ય, શ્રેષ્ઠ માટે?
GP સ્ક્રુ એક સમાધાન છે, અને એક સારો છે. તે PE, PP, PS અને ABS સ્વીકાર્ય રીતે ચલાવે છે, જે મોટાભાગની કોમોડિટી મોલ્ડિંગને આવરી લે છે. મશીન બિલ્ડરો તેને પ્રમાણભૂત તરીકે મોકલે છે કારણ કે જ્યારે તેઓ જાણતા નથી કે તમે શું ચલાવશો ત્યારે તે સૌથી સુરક્ષિત ડિફોલ્ટ છે.
જ્યારે રેઝિન માંગ કરે છે ત્યારે સમાધાન તમને ખર્ચ કરે છે. કાચથી ભરેલા નાયલોન પરનો જીપી સ્ક્રૂ ઝડપથી પહેરે છે. કઠોર PVC પર GP સ્ક્રૂ સામગ્રીને ડિગ્રેઝ કરે છે. પાતળી-દિવાલના ભાગ પર મહત્તમ આઉટપુટ માટે દબાણ કરાયેલ જીપી સ્ક્રૂ અનમેલ્ટ્સ પહોંચાડે છે. જ્યારે તેમાંથી કોઈપણ તમારી પ્રક્રિયાનું વર્ણન કરે છે, ત્યારે હેતુ-નિર્મિત સ્ક્રૂ એકલા સ્ક્રેપમાં પોતાને માટે ચૂકવણી કરે છે.
બેરિયર સ્ક્રૂ: બેટર મેલ્ટ સેપરેશન અને એકરૂપતા
એક અવરોધ સ્ક્રૂ મેલ્ટિંગ ઝોન દ્વારા બીજી ફ્લાઇટ ઉમેરે છે. તે ઉડાન ભૌતિક રીતે બાકીના ઘન ગોળીઓને પહેલાથી બનેલા મેલ્ટમાંથી અલગ પાડે છે અને ઘન પદાર્થોને ગરમ બેરલની દીવાલ પર દબાવી રાખે છે જ્યાં તેઓ પીગળવાનું ચાલુ રાખે છે.
અવરોધ વિના, ઘન કણો ઓગળેલા પૂલની અંદર છુપાયેલા હોય છે, જે દિવાલથી અવાહક હોય છે, અને નોઝલ સુધી ઓગળેલા તરીકે ટકી શકે છે. એક સાથે, ગલન વધુ સંપૂર્ણ અને વધુ સતત સમાપ્ત થાય છે.
ચૂકવણી એ સમાન અથવા ઉચ્ચ આઉટપુટ પર વધુ સારી રીતે ઓગળેલી એકરૂપતા છે, જે ઓછા અનમેલ્ટ, ચુસ્ત શૉટ કંટ્રોલ અને વ્યાપક પ્રક્રિયા વિંડો તરીકે દર્શાવે છે. પાતળી-દિવાલોનું પેકેજિંગ, ઓપ્ટિકલ પાર્ટ્સ અથવા ઓગળેલા-સંવેદનશીલ કંઈપણ ચલાવતા મોલ્ડરોએ નામ દ્વારા પૂછવું જોઈએ.
મિક્સિંગ / કમ્પાઉન્ડિંગ સ્ક્રૂ: ભરેલી અને રંગીન માસ્ટરબેચ સામગ્રી માટે
મિક્સિંગ સ્ક્રૂ એક સમર્પિત મિશ્રણ વિભાગ ઉમેરે છે, સામાન્ય રીતે ટિપની નજીક. મેડડોક (વાંસળીવાળા) વિભાગો સાંકડી ગાબડાઓ દ્વારા ઓગળે છે, શીયર દ્વારા ઓગળેલા કણોને તોડી નાખે છે. પિન મિક્સર્સ વિભાજિત થાય છે અને પ્રવાહને ફરીથી જોડે છે, રંગ અને ફિલરનું વિતરણ કરે છે.
જ્યારે કલર સ્ટ્રેકિંગ ગુણવત્તાની સમસ્યા હોય, જ્યારે માસ્ટરબેચ ડિસ્પરશન મહત્વની હોય અથવા જ્યારે ફિલર ડિસ્ટ્રિબ્યુશન પાર્ટ પર્ફોર્મન્સ ચલાવે ત્યારે એકનો ઉપયોગ કરો. ટ્રેડ-ઓફ એ શીયર ઉમેરવામાં આવે છે, જે મિશ્રિત વિભાગોને ગરમી-સંવેદનશીલ રેઝિન માટે ખોટી પસંદગી બનાવે છે જે પહેલેથી જ તેમની અધોગતિ મર્યાદાની નજીક છે.
વેન્ટેડ / ડીગાસિંગ સ્ક્રૂ: હાઇગ્રોસ્કોપિક રેઝિન માટે
વેન્ટેડ સ્ક્રૂ બે તબક્કામાં ચાલે છે. પ્રથમ તબક્કો ઓગળે છે, પછી ચેનલ અચાનક ઊંડી થાય છે, બેરલમાં કાપેલા વેન્ટ પોર્ટ પર ઓગળવાનું દબાણ શૂન્યની નજીક જાય છે. ભેજ અને અસ્થિર ત્યાં છટકી જાય છે, ઘણીવાર શૂન્યાવકાશ હેઠળ. બીજો તબક્કો પછી ઈન્જેક્શન માટે પીગળવાનું દબાણ કરે છે.
આ હાઇગ્રોસ્કોપિક રેઝિન માટે કામ કરે છે જ્યાં સૂકવવું અવ્યવહારુ અથવા અવિશ્વસનીય છે. તે જોખમ પણ વહન કરે છે: જો બે તબક્કાઓ મેળ ખાતી નથી, તો ઓગળવાથી ગેસને બદલે વેન્ટ પોર્ટની બહાર ધકેલવામાં આવે છે. વેન્ટેડ સ્ક્રૂ અને વેન્ટેડ બેરલને એકસાથે ડિઝાઇન કરવું આવશ્યક છે, તેથી જ તેઓ એક સેટ તરીકે નિર્દિષ્ટ કરવામાં આવે છે અને આકસ્મિક રીતે રિટ્રોફિટ કરવામાં આવતાં નથી.
PVC-વિશિષ્ટ સ્ક્રૂ ડિઝાઇન: શા માટે માનક સ્ક્રૂ PVC સાથે નિષ્ફળ જાય છે
સખત પીવીસી પ્રમાણભૂત સ્ક્રૂને એક જ સમયે બે રીતે સજા કરે છે. તે શીયર હેઠળ ક્ષીણ થઈ જાય છે, હાઇડ્રોજન ક્લોરાઇડને મુક્ત કરે છે, જે પછી તેની સામે બેઠેલા સ્ટીલને કોરોડ કરે છે. ઓપરેટર ખામી જુએ તે પહેલા નુકસાન શરૂ થાય છે.
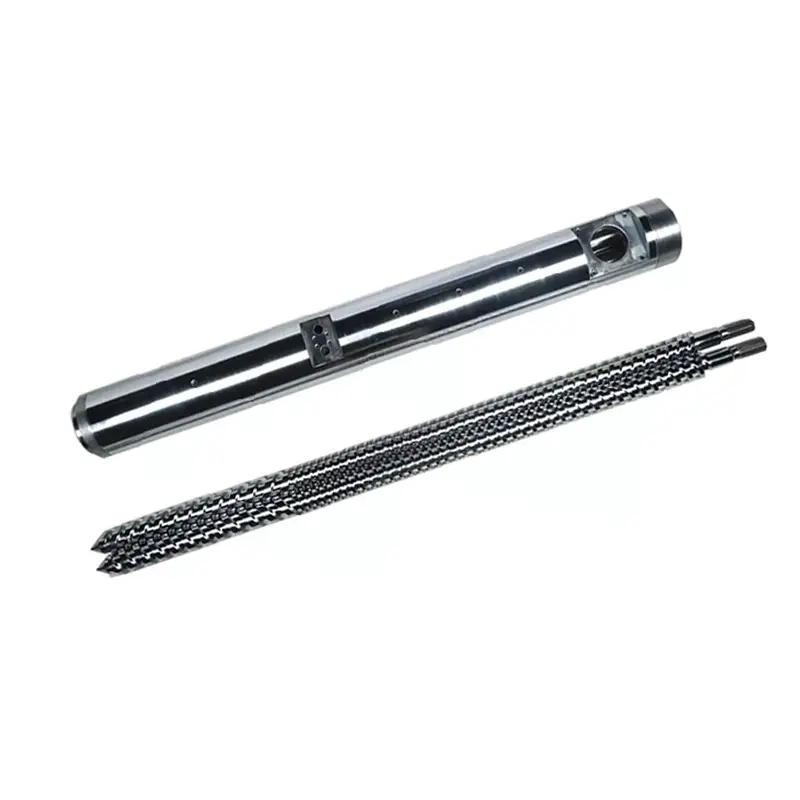
પીવીસી સ્ક્રૂ બંને ધમકીઓનો જવાબ આપે છે. નિમ્ન સંકોચન શીયરને સૌમ્ય રાખે છે. પોલીશ્ડ સપાટીઓ અને ડેડ-સ્પોટ-ફ્રી ભૂમિતિ સામગ્રીને સ્થિર થવા અને રાંધવાથી અટકાવે છે. સેટને સપાટીની સારવારમાં લગભગ હંમેશા કાટ પ્રતિકારની જરૂર હોય છે, માત્ર વસ્ત્રો પ્રતિકાર જ નહીં. અમારાપીવીસી સ્ક્રુ બેરલ માર્ગદર્શિકારસાયણશાસ્ત્ર આવરી લે છે, અને અમારાશંક્વાકાર ટ્વીન સ્ક્રુ બેરલએક્સટ્રુઝન બાજુ પર પીવીસી સર્વ કરો.
તમારા રેઝિન માટે જમણી સ્ક્રુ બેરલ કેવી રીતે પસંદ કરવી
રેઝિન પસંદગી પૃષ્ઠ પરના દરેક અન્ય નિર્ણયોને ચલાવે છે: ભૂમિતિ, સ્ટીલ અને સપાટી. કોષ્ટક વાંચો, પછી તેની નીચેની નોંધો વાંચો, કારણ કે નોંધો ચેતવણીઓ વહન કરે છે.
| રેઝિન | લાક્ષણિક L/D | લાક્ષણિક કમ્પ્રેશન રેશિયો | સ્ક્રુ પ્રકાર | ખાસ નોંધો |
|---|---|---|---|---|
| પીપી / પીઈ | 20:1 – 22:1 | 2.5:1 – 3.5:1 | જીપી અથવા અવરોધ | ક્ષમાશીલ. સ્વચ્છ ઓગળવા માટે હકારાત્મક શીયરની જરૂર છે |
| PS / HIPS | 20:1 – 22:1 | 1.8:1 – 2.5:1 | જી.પી | ઓછી સ્નિગ્ધતા, સરળતાથી ઓગળે છે. હિપ્સ પર હળવું મિશ્રણ |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | જીપી અથવા અવરોધ | આકારહીન. શીયર હીટ જુઓ, છટાઓ સરળતાથી દેખાય છે |
| પીસી અને એન્જિનિયરિંગ પ્લાસ્ટિક | 22:1 – 25:1 | 2.0:1 – 2.5:1 | અવરોધ અથવા GP, નીચા દબાણમાં | ઉચ્ચ ઓગળવાનું તાપમાન, સાંકડી બારી. લાંબો L/D, હળવા સંકોચન |
| પીવીસી સખત | 18:1 – 20:1 | 1.6:1 – 2.5:1 | પીવીસી-વિશિષ્ટ | કાટ પ્રતિકાર વૈકલ્પિક નથી. ટૂંકા નિવાસ સમય |
| પીવીસી લવચીક | 18:1 – 20:1 | 2.0:1 – 2.8:1 | પીવીસી-વિશિષ્ટ | કઠોર, હજુ પણ કાટ લાગવા કરતાં વધુ ક્ષમાશીલ |
| પીઈટી (પ્રીફોર્મ) | 20:1 – 24:1 | ઓછું, ચોક્કસ મીટરિંગ | હેતુ-નિર્મિત PET | તેને સૂકવી દો અથવા તેને ડિગ્રેજ કરો. ઓછી શીયર, ન્યૂનતમ રહેઠાણ, પોલિશ્ડ સપાટીઓ |
| POM (એસીટલ) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | જીપી, લો શીયર | જો વધુ પડતું ગરમ કરવામાં આવે તો તે ઝડપથી બગડે છે. ચોક્કસ તાપમાન નિયંત્રણ |
| કાચથી ભરેલું / ઘર્ષક | આધાર રેઝિન દીઠ | આધાર રેઝિન દીઠ | આધાર પ્રકાર + સખત સપાટી | ભૂમિતિ આધાર રેઝિનને અનુસરે છે. આસપાટીશું બદલાય છે: દ્વિધાતુ પર જાઓ |
આ કોષ્ટકનો ઉપયોગ કેવી રીતે કરવો:આ વિશિષ્ટ પ્રકાશિત શ્રેણીઓ અને પ્રારંભિક બિંદુઓ છે, સ્પષ્ટીકરણો નથી. તમારું મશીન, તમારો ગ્રેડ, તમારો ભાગ અને તમારું આઉટપુટ નંબરો શિફ્ટ કરે છે. સ્ક્રુ ડિઝાઇનર તમારી વાસ્તવિક પ્રક્રિયા સામે અંતિમ ભૂમિતિની પુષ્ટિ કરે છે. તે વાતચીત વિના સામાન્ય ટેબલ પરથી ક્યારેય ઓર્ડર આપશો નહીં.
PP અને PE: અર્ધ-સ્ફટિકીય, મધ્યમ શીયર
પોલિઓલેફિન્સ સરળ કેસ છે. તેઓ કતરણને સહન કરે છે, વિશાળ બારી પર ઓગળે છે અને GP સ્ક્રૂને માફ કરે છે. મધ્યમથી ઉચ્ચ કમ્પ્રેશન સારી રીતે કામ કરે છે, કારણ કે આ ઓછી સ્નિગ્ધતાવાળા રેઝિનને અડધા પીગળેલામાંથી સરકી જવાને બદલે સ્વચ્છ રીતે ઓગળવા માટે હકારાત્મક શીયરની જરૂર હોય છે.
પાતળી દિવાલો પર આઉટપુટને સખત દબાણ કરો, અને અવરોધક સ્ક્રૂ સમાન ઝડપે વધુ સંપૂર્ણ ઓગળીને તેની કિંમત કમાય છે.
ABS અને PS: આકારહીન, શીયર હીટ જુઓ
આકારહીન રેઝિન તીક્ષ્ણ બિંદુ પર ઓગળવાને બદલે શ્રેણીમાં નરમ પડે છે. પીએસ ઓછા સંકોચન પર ચાલે છે કારણ કે તે ખૂબ જ સરળતાથી ઓગળે છે. ABS ને વધુ કાળજીની જરૂર છે: જ્યારે તે ક્ષીણ થાય છે ત્યારે તે છટાઓ અને સ્પ્લે દર્શાવે છે, અને શીયર હીટ સામાન્ય રીતે કારણ છે.
જો ABS પાર્ટ્સ સ્ટ્રીક કરે છે અને તમારા સેટપોઈન્ટ્સ સાચા લાગે છે, તો તમને ડ્રાયરની શંકા થાય તે પહેલાં શંકાસ્પદ શીયર કરો. ગરમી-સંવેદનશીલ આકારહીન રેઝિન પર આક્રમક સંકોચન ગુણોત્તર તેની પોતાની ખામીઓ બનાવે છે.
પીસી અને એન્જિનિયરિંગ પ્લાસ્ટિક: ઉચ્ચ તાપમાન, લાંબો એલ/ડી
પીસી, નાયલોન, પીબીટી અને તેમના સંબંધીઓ ઉંચા પીગળે છે અને તેનાથી ઉપરની નજીક અધોગતિ કરે છે. તેમને સંપૂર્ણ ગલનની જરૂર છે, જે લાંબા સમય સુધી L/D માટે દલીલ કરે છે, પરંતુ તેઓ નિવાસના સમયને પણ સજા કરે છે, જે મોટા બેરલમાં ઓગળવા સામે દલીલ કરે છે.
હળવા કમ્પ્રેશન અને યોગ્ય કદના શોટ સાથે રિઝોલ્યુશન લાંબુ L/D છે. પીસી પર શૉટની સાઇઝ ખોટી મેળવો અને જ્યાં સુધી તે પીળો ન થાય ત્યાં સુધી ગરમીના માધ્યમથી મટિરિયલ સાઇકલ મેળવો, પછી ભલે સ્ક્રૂ ગમે તેટલો સારો હોય.
પીવીસી સખત અને લવચીક: કાટ પ્રતિકાર જટિલ
પીવીસી વિશે ઉપરની દરેક વસ્તુ પસંદગી પર લાગુ થાય છે. કઠોર PVC L/D અને કમ્પ્રેશન બંનેના નીચા છેડે બેસે છે, કારણ કે સમય અને શીયર બંને દુશ્મનો છે. સપાટીની સારવારમાં કાટનો પ્રતિકાર કરવો જોઈએ, માત્ર ઘર્ષણ જ નહીં, અને તે બાઈમેટાલિક બેરલની અંદર એલોયની પસંદગીને બદલે છે.
પીઈટી અને પીઓએમ: લો શીયર, ચોક્કસ તાપમાન નિયંત્રણ
PET હાઇગ્રોસ્કોપિક છે. મેલ્ટમાં પાણી પોલિમર સાંકળોને હાઇડ્રોલાઇઝ કરે છે, આંતરિક સ્નિગ્ધતામાં ઘટાડો કરે છે, અને મશીન બરાબર ચાલતું હોય તેવું લાગે છે ત્યારે બરડ અને ધુમ્મસવાળા છોડે છે. રેઝિનને યોગ્ય રીતે સુકાવો, નીચા શીયર ચલાવો, રહેઠાણ ટૂંકા રાખો અને પોલિશ્ડ સપાટીઓ સ્પષ્ટ કરો જેથી થાપણો ન બને.
POM સામાન્ય કમ્પ્રેશનને સહન કરે છે પરંતુ જ્યારે વધારે ગરમ થાય છે ત્યારે તે ઝડપથી ઘટી જાય છે અને તેના ડિગ્રેડેશન પ્રોડક્ટ્સ જોખમી છે. તાપમાન નિયંત્રણ અને નિવાસ સમયની શિસ્ત હોંશિયાર ભૂમિતિ કરતાં વધુ મહત્વ ધરાવે છે.
કાચથી ભરેલી અને ઘર્ષક સામગ્રી: 30% લાઇન
અહીં પૃષ્ઠ પર સૌથી સ્પષ્ટ નિયમ છે, અને તે સંખ્યા છે, લાગણી નથી.ગ્લાસ ફાઈબર 30% સુધી: એક નાઈટ્રાઈડ 38CrMoAlA સેટ તેને સંભાળે છે.અમે અમારા નાઇટ્રાઇડ ઇન્જેક્શન સ્ક્રૂને બરાબર તે માટે બનાવીએ છીએ અને રેટ કરીએ છીએ, ક્વેન્ચ્ડ અને ટેમ્પર્ડ, પછી 950-1050 HV પર 0.5-0.8 મીમી કેસમાં ગેસ-નાઇટ્રાઇડ કરીએ છીએ.
30% કાચથી ઉપર, અથવા ખનિજ ફિલર અને ટોચ પર જ્યોત રેટાડન્ટ સાથે, સપાટી બદલવી પડશે.નાઇટ્રાઇડ કેસ એ પ્રસરણ સ્તર છે, અને ઘર્ષક ફિલર તેના દ્વારા નીચેની સ્ટીલને પાત્રતા કરતાં વધુ વહેલા કાપી નાખે છે.
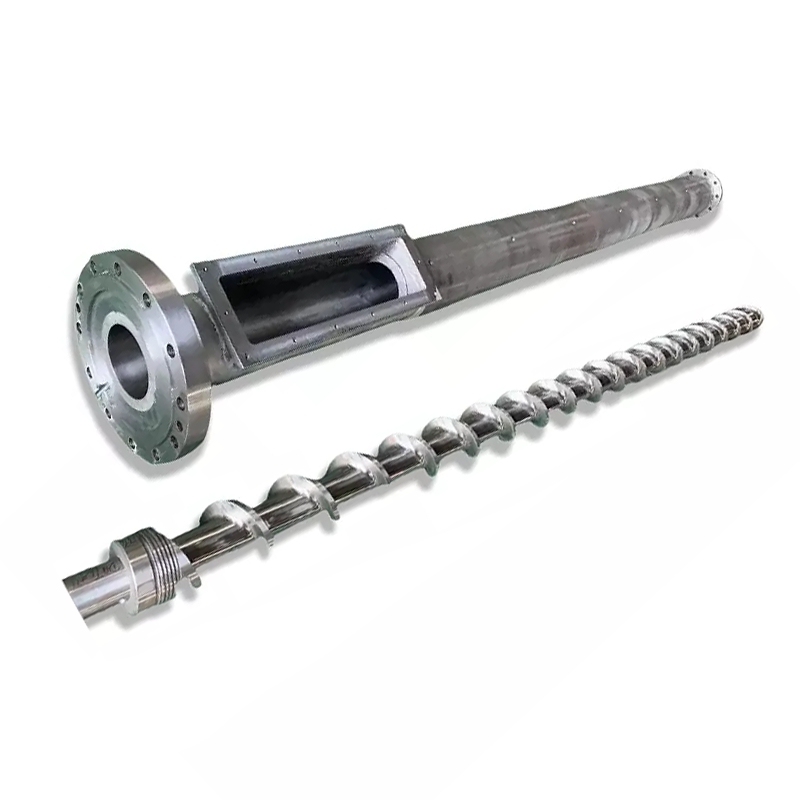
ત્યારે એબાઈમેટાલિક સ્ક્રુ બેરલઅપગ્રેડ થવાનું બંધ કરે છે અને યોગ્ય સ્પષ્ટીકરણ બની જાય છે: હાર્ડ એલોય બોરના વસ્ત્રો ઝોનની આસપાસના સંપૂર્ણ વર્તુળને સ્પ્રે કરે છે, અંદરની કઠિનતાને 62 HRC પર લઈ જાય છે. ભૂમિતિ હજુ પણ બેઝ રેઝિનને અનુસરે છે. માત્ર સપાટી બદલાય છે. અમારાબાઈમેટાલિક વિ નાઈટ્રાઈડ માર્ગદર્શિકાખર્ચ તર્ક દ્વારા કામ કરે છે.
બેરલના પ્રકાર, સામગ્રી અને સપાટીની સારવાર
બેરલ નાટકીય રીતે નિષ્ફળ થતું નથી. તે ખુલે છે, શાંતિથી, અને તેની સાથે તમારું આઉટપુટ લે છે. સામગ્રી અને સપાટી નક્કી કરે છે કે તે કેટલો સમય લે છે.
સ્ટાન્ડર્ડ નાઇટ્રિડેડ સ્ટીલ બેરલ: એપ્લિકેશન્સ અને મર્યાદાઓ
નાઈટ્રિડિંગ નાઈટ્રોજનને સ્ટીલની સપાટીમાં ફેલાવે છે, જે સખત કેસ બનાવે છે. અમે અમારા 38CrMoAlA ઈન્જેક્શન સ્ક્રૂને 500–560 °C તાપમાને ગેસ-નાઈટ્રાઈડ કરીએ છીએ, જે 950–1050 HV પર 0.5–0.8 મીમી જાડા નાઈટ્રાઈડ લેયર બનાવે છે. તે સારવાર ન કરાયેલ સ્ટીલ પર 30-40% જેટલો વસ્ત્રો પ્રતિકાર વધારે છે.
બેઝ સ્ટીલને પહેલા છીણવામાં આવે છે અને ટેમ્પર કરવામાં આવે છે, જે શીયર વેર રેઝિસ્ટન્સને પોતાની મેળે 50% વધારી દે છે. એકસાથે, તે બે પગલાં PE અને PP જેવા નોન-રોસીવ રેઝિન પર આશરે 10,000-20,000 કલાકની સર્વિસ લાઇફ આપે છે.
તેની મર્યાદા કેસની ઊંડાઈ છે. એકવાર ઘર્ષણ નાઇટ્રાઇડ સ્તરમાંથી કાપે છે, નીચેનો નરમ કોર ઝડપથી પહેરે છે. અમે ગ્લાસ-ફાઇબર-રિઇનફોર્સ્ડ સંયોજનો માટે અમારા નાઇટ્રાઇડ ઇન્જેક્શન સ્ક્રૂને 30% સુધી રેટ કરીએ છીએ (ઉદાહરણ તરીકે, PA વત્તા ગ્લાસ ફાઇબર). તેના ઉપર, અથવા કાટરોધક રેઝિન પર, નાઈટ્રિડ કેસ આઉટમેચ થઈ ગયો છે અને સપાટી બદલવી પડશે.
બાયમેટાલિક બેરલ: બાંધકામ, કિંમત અને જ્યારે તે ચૂકવે છે
બાઈમેટાલિક બેરલ એલોય-સ્ટીલ બોડી રાખે છે અને બોરમાં અલગ વસ્ત્રોના એલોયને ફ્યુઝ કરે છે. અમારા બેરલ પર અમે બોરના વેર ઝોનના સંપૂર્ણ વર્તુળની આસપાસ હાર્ડ એલોય છાંટીએ છીએ, જે અંદરની કઠિનતાને 62 HRC પર લાવે છે.
તે નાઇટ્રાઇડિંગથી એક અલગ પ્રકારનું રક્ષણ છે. નાઇટ્રાઇડ કેસ એ એક મિલીમીટરના અપૂર્ણાંકમાં માપવામાં આવેલ પ્રસરણ સ્તર છે. સ્પ્રે કરેલ અથવા ફ્યુઝ્ડ એલોય બોર એ વિવિધ ધાતુનો એક સ્તર છે, અને ઘર્ષક ફિલરને તે બધામાંથી પસાર થવું પડે છે.
એલોય ધમકી માટે પસંદ થયેલ છે. કાર્બાઇડથી ભરપૂર અને ટંગસ્ટન-કાર્બાઇડ સપાટીઓ કાચ અને ખનિજ ફિલરમાંથી ઘર્ષણ સામે પ્રતિકાર કરે છે. નિકલ-બેરિંગ એલોય પીવીસી અને જ્યોત-રિટાડન્ટ સંયોજનોમાંથી કાટનો પ્રતિકાર કરે છે. ખોટો એલોય પસંદ કરો અને તમે બાઈમેટાલિક બેરલ માટે ચૂકવણી કરી છે જે ખોટી સમસ્યાનું નિરાકરણ કરે છે.
જ્યારે પણ તમારું ફીડ ઘર્ષક અથવા કાટ લાગતું હોય ત્યારે તે ચૂકવે છે. અંકગણિત સરળ છે: જો બાઈમેટાલિક સેટ તમારી સામગ્રી પરના નાઈટ્રાઈડ કરતા ઘણી વખત ચાલે છે, તો તમે ટાળો છો તે સ્ક્રેપ અને ડાઉનટાઇમની ગણતરી કરો તે પહેલાં, ઊંચી ખરીદી કિંમત દર વર્ષે ઓછી કિંમતમાં વિભાજિત થાય છે.
વિભાજિત વિ મોનોલિથિક બેરલ: લવચીકતા વિ પ્રિસિઝન
એક મોનોલિથિક (એક ટુકડો) બેરલ એક જ શરીરમાંથી મશિન કરવામાં આવે છે. તે સીધીતા અને એકાગ્રતાને શ્રેષ્ઠ રીતે ધરાવે છે, અને તે ઈન્જેક્શન મોલ્ડિંગ માટેનો ધોરણ છે, જ્યાં ચોકસાઇથી શૉટ સુસંગતતા વધે છે.
વિભાજિત બેરલ વિભાગોમાંથી એકસાથે બોલ્ટ કરે છે, જે આખા બેરલને સ્ક્રેપ કર્યા વિના પહેરેલા વિભાગને બદલવાની મંજૂરી આપે છે અને વેન્ટ પોર્ટ્સને લવચીક રીતે સ્થિત કરવાની મંજૂરી આપે છે. વેપાર એ સંરેખણ છે: દરેક સાંધા એ ખોટા સંકલન માટેની તક છે, અને ઇન્જેક્શન મશીનો કમ્પાઉન્ડિંગ એક્સટ્રુડર કરતાં ઓછા માફી આપે છે.
બેઝ સ્ટીલ અને તેના પર બેઠેલા સપાટીના વિકલ્પો
38CrMoAlAઅમે અમારા ઈન્જેક્શન સ્ક્રૂને બેઝ સ્ટીલ બનાવીએ છીએ, અને તે એક કારણસર ઉદ્યોગનું ડિફોલ્ટ છે. તેની ક્રોમિયમ-મોલિબ્ડેનમ-એલ્યુમિનિયમ રસાયણશાસ્ત્ર નાઇટ્રાઇડિંગ માટે રચાયેલ છે: એલ્યુમિનિયમ કિસ્સામાં સખત, સ્થિર નાઇટ્રાઇડ્સ બનાવે છે જ્યારે કોર સખત રહે છે.
બેઝ સ્ટીલ યાંત્રિક ભાર વહન કરે છે. તેની ટોચ પરની સપાટી વસ્ત્રો લે છે, અને ત્યાં જ વાસ્તવિક પસંદગી રહે છે. તરીકે એસ્ક્રુ બેરલ ઉત્પાદકઅમે સપાટીની સંપૂર્ણ શ્રેણી પૂરી પાડીએ છીએ, અને દરેક એક અલગ ધમકીનો જવાબ આપે છે:
- નાઇટ્રાઇડિંગ— 950–1050 HV પર 0.5–0.8 મીમી સ્તર. સ્વચ્છ રેઝિન, ગ્લાસ ફાઇબર 30% સુધી.
- બાયમેટાલિક સરફેસિંગ— બોરના વસ્ત્રો ઝોનની આસપાસ ફ્યુઝ થયેલ હાર્ડ એલોય, 62 HRC સુધી બોર. ઘર્ષક અને ક્ષતિગ્રસ્ત ફરજ.
- ટંગસ્ટન કાર્બાઇડ છંટકાવ- સૌથી સખત ઘર્ષણના કેસો માટે.
- ક્રોમ પ્લેટિંગ- એક સરળ, પ્રકાશન-મૈત્રીપૂર્ણ સપાટી. ભારે ઘર્ષણ સાથે નહીં, રંગ પરિવર્તન અને ચોંટવામાં મદદ કરે છે.
- સ્ટેનલેસ સ્ટીલ- જ્યારે કાટ પ્રતિકાર અથવા સામગ્રી શુદ્ધતા પહેરવાને બદલે જરૂરિયાત તરફ દોરી જાય છે.
અમારી સ્ક્રુ બેરલ સામગ્રી માર્ગદર્શિકા બેઝ સ્ટીલ્સની સંપૂર્ણ તુલના કરે છે.
સરફેસ સારવાર સરખામણીમાં
| સામગ્રી / સારવાર | કઠિનતા | પ્રતિકાર પહેરો | કાટ પ્રતિકાર | માટે શ્રેષ્ઠ |
|---|---|---|---|---|
| 38CrMoAlA, નાઇટ્રાઇડ | 950–1050 HV, 0.5–0.8 mm સ્તર | સારું | મધ્યમ | PE, PP, PS, ABS; ગ્લાસ ફાઇબર 30% સુધી. આર્થિક ડિફોલ્ટ |
| બાયમેટાલિક સરફેસિંગ | 62 HRC થી બોર | ઉત્તમ | સારું | 30% થી વધુ કાચથી ભરેલું, ખનિજથી ભરેલું, રિગ્રિન્ડ, ઘર્ષક ફરજ |
| ટંગસ્ટન કાર્બાઇડ છંટકાવ | ખૂબ જ ઊંચા | ઉત્તમ | સારું | સૌથી સખત ઘર્ષણના કેસો |
| નિકલ-બેઝ એલોય સરફેસિંગ | ફોર્મ્યુલેશન દીઠ પસંદ કરેલ | સારું | ઉત્તમ | પીવીસી, ફ્લોરોપોલિમર્સ, જ્યોત રેટાડન્ટ્સ |
| હાર્ડ ક્રોમ પ્લેટિંગ | સખત, ખૂબ પાતળું | મધ્યમ | સારું | સરળ પ્રકાશન, સરળ રંગ ફેરફારો, વિરોધી લાકડી |
| સ્ટેનલેસ સ્ટીલ | પ્રતિ ગ્રેડ | મધ્યમ | ઉત્તમ | કાટ અથવા શુદ્ધતા-આગળિત કાર્યક્રમો |
સૌથી ગંદી ફીડ માટે સપાટીનો ઉલ્લેખ કરો વાસ્તવમાં લાઇન ચાલશે, સૌથી સ્વચ્છ નહીં. ક્લીન કેસ માટે સ્પષ્ટ કરવું એ સૌથી સામાન્ય રીત છે કે નવો સેટ વહેલો મૃત્યુ પામે છે.
જાળવણી: સેટ જે આપી શકે તે દરેક કલાક કેવી રીતે મેળવવો
જાળવણી વિપરીત વસ્ત્રો નથી. તે તમને અનિવાર્ય પ્રકારની ટોચ પર ટાળી શકાય તેવા વસ્ત્રો ઉમેરવાથી અટકાવે છે, અને તે તમને તેના પર પ્રતિક્રિયા આપવાને બદલે રિપ્લેસમેન્ટની યોજના બનાવવા માટે ડેટા આપે છે.
નિયમિત નિરીક્ષણ ચેકલિસ્ટ
| આવર્તન | શું તપાસવું | શા માટે |
|---|---|---|
| દરેક પાળી | મેલ્ટ તાપમાન વિ સામાન્ય, પુનઃપ્રાપ્તિ સમય, ગાદી સુસંગતતા, મોટર લોડ | ખામીઓ દેખાય તે પહેલાં આ ડ્રિફ્ટ |
| દરેક સામગ્રી અથવા રંગ બદલાય છે | સંપૂર્ણપણે શુદ્ધ કરવું; કાળા ડાઘ અથવા ડિગ્રેડેડ સામગ્રી માટે શુદ્ધિકરણની તપાસ કરો | સ્પેક્સ એટલે ક્યાંક મૃત ફોલ્લીઓ અથવા અધોગતિ |
| માસિક | થર્મોકોપલ્સ અને હીટર બેન્ડ ચકાસો; ફીડ-ગળામાં ઠંડક તપાસો | ડ્રિફ્ટેડ સેન્સર મહિનાઓ સુધી સામગ્રીને કોઈનું ધ્યાન ન રાખે |
| જ્યારે પણ સ્ક્રૂ નીકળી જાય | ચિહ્નિત સ્થાનો પર ફ્લાઇટ OD અને બેરલ બોર ID ને માપો; ચેક રિંગ તપાસો | સ્ક્રુ પહેલેથી જ બહાર છે. દસ મિનિટનું માપન મફત ડેટા છે |
| ઓછામાં ઓછું વાર્ષિક (ઘર્ષક અથવા કાટ લાગતી ફરજ) | આયોજિત પુલ: સંપૂર્ણ વસ્ત્રોનું માપન, ગોઠવણી તપાસો, રીડિંગ્સ લોગ કરો | ફિલ્ડ, પીવીસી અને રિગ્રાઈન્ડ ડ્યુટી ક્લીન રેઝિન કરતાં વધુ ઝડપી સેટ પહેરે છે |
રેઝિન અથવા રંગો બદલતી વખતે યોગ્ય શુદ્ધિકરણ પ્રક્રિયા
વ્યસ્ત દિવસોના અપવાદો વિના, દરેક સ્ટોપ અને દરેક ફેરફાર પહેલાં સાફ કરો. બેરલની અંદર ઠંડુ થવા માટે બાકી રહેલ મટીરીયલ ડીગ્રેજ થાય છે, સપાટી પર શેકાય છે અને ગ્રાહકના ભાગમાં કાળા ડાઘ તરીકે પાછળથી પરત આવે છે.
રંગ પરિવર્તન માટે, શટડાઉન માટે અને ગરમી-સંવેદનશીલ પોલિમર પર સ્વિચ કરતા પહેલા વ્યવસાયિક શુદ્ધિકરણ સંયોજનનો ઉપયોગ કરો. વર્જિન PE અથવા PP સુસંગત સામગ્રી વચ્ચેના નિયમિત સંક્રમણોને હેન્ડલ કરે છે. ઉચ્ચ-તાપમાન રેઝિન જેમ કે PC અને PMMA સખત પકડી રાખે છે અને વધુ આક્રમક શુદ્ધિકરણની જરૂર છે.
શટ ડાઉન કરતા પહેલા શુદ્ધ કરો, માત્ર શરૂ કરતા પહેલા જ નહીં. તમે જે કૂલિંગ બેરલમાં છોડો છો તે સમસ્યા બની જાય છે જે તમે આગલા સ્ટાર્ટઅપ પર લડશો.
સ્ક્રુ-ટુ-બેરલ ક્લિયરન્સને કેવી રીતે માપવું
આ તે માપ છે જે અભિપ્રાયને હકીકતમાં ફેરવે છે અને મોટાભાગની દુકાનો તેને છોડી દે છે.
- સ્ક્રૂને ખેંચો અને સાફ કરો.ગરમ, પિત્તળ અથવા તાંબાના સાધનો સાથે. સ્ટીલના સ્ક્રેપર્સ ક્યારેય નહીં, જે સારવાર કરેલ સપાટીને કાપી નાખે છે જેના પર સ્ક્રુ આધાર રાખે છે.
- માપન સ્થાનોને ચિહ્નિત કરોકાર્યકારી લંબાઈ સાથે: ફીડ, સંક્રમણ અને ઓછામાં ઓછું મીટરિંગ.
- ફ્લાઇટ OD માપોદરેક સ્થાન પર બહારના માઇક્રોમીટર સાથે, અસમાન વસ્ત્રોને પકડવા માટે પરિઘની આસપાસના કેટલાક બિંદુઓ પર રીડિંગ લે છે.
- બેરલ બોર ID માપોમેચિંગ પોઝિશન્સ અને ઊંડાણો પર બોર ગેજ સાથે.
- રેડિયલ ક્લિયરન્સની ગણતરી કરો:બોર ID માંથી ફ્લાઇટ OD બાદ કરો અને બે વડે ભાગાકાર કરો.
- બિલ્ડ ડ્રોઇંગ સાથે સરખામણી કરોઅને તારીખ અને કલાકો સાથે દરેક વાંચનને લોગ કરો.
પરિણામનું મૂળ ક્લિયરન્સ સામે અર્થઘટન કરો, સાર્વત્રિક સંખ્યા સામે નહીં. દુકાનનો એક ઉપયોગી નિયમ: જ્યારે ક્લિયરન્સ બિલ્ડ વેલ્યુ કરતાં લગભગ બમણું થઈ જાય, અથવા જ્યારે આઉટપુટ સમાન સ્ક્રૂ ઝડપે નોંધપાત્ર રીતે ઘટી જાય, ત્યારે રિપ્લેસમેન્ટનું આયોજન શરૂ કરો. અમારી પગલું-દર-પગલા માપન માર્ગદર્શિકા પદ્ધતિને સંપૂર્ણ વિગતવાર આવરી લે છે.
સફાઈ શેડ્યૂલ અને પર્જિંગ સંયોજન પ્રકારો
જોબ સાથે સંયોજનને મેચ કરો. યાંત્રિક (ઘર્ષક-મુક્ત) ઉચ્ચ સ્નિગ્ધતા સાથે સ્ક્રબને સાફ કરે છે. રાસાયણિક શુદ્ધિકરણ ડિગ્રેડેડ સામગ્રી અને કાર્બન પર હુમલો કરે છે. ફોમિંગ શુદ્ધિકરણ મૃત સ્થળો સુધી પહોંચવા માટે વિસ્તરે છે જે લેમિનર પ્રવાહ ચૂકી જાય છે.
ડીપ-ક્લિન અંતરાલો રેઝિન પર આધાર રાખે છે. ઉચ્ચ-તાપમાન પોલિમર ઝડપથી કાર્બન બનાવે છે અને વધુ વારંવાર ઊંડા શુદ્ધ કરવાની જરૂર છે. તમે જે પણ ચલાવો છો, તે તમારા માટે શેડ્યૂલ કરવા માટે કાળા ડાઘની રાહ જોવાને બદલે સમયપત્રક પર અંતરાલ રાખો.
ક્યારે રિપેર કરવું વિ ક્યારે બદલવું
સેવાના દર વર્ષની કિંમતની તુલના કરો, બે કિંમત ટૅગ્સ સાથે નહીં. પુનઃનિર્માણ કે જેનો ખર્ચ અડધો છે પરંતુ વર્ષોનો ત્રીજો ભાગ પરત કરે છે તે વેશમાં ખર્ચાળ વિકલ્પ છે.
સમારકામ જમણે ઝુકે છેજ્યારે વસ્ત્રો પરિમાણીય અને મધ્યમ હોય છે, ત્યારે બેઝ મેટલ સાઉન્ડ હોય છે, આ પ્રથમ પુનઃનિર્માણ છે, અને ભૂમિતિ હજુ પણ તમારા રેઝિનને અનુરૂપ છે.
રિપ્લેસમેન્ટ જમણે ઝુકે છેજ્યારે કાટ ઊંડો થઈ ગયો હોય, જ્યારે સ્ક્રૂ પહેલાથી જ પુનઃબીલ્ડ કરવામાં આવ્યો હોય, જ્યારે તમારી સામગ્રી બદલાઈ ગઈ હોય અને જૂની ભૂમિતિ હવે બંધબેસતી ન હોય, અથવા જ્યારે સેટ સામાન્ય કદનો હોય જેની રિપ્લેસમેન્ટ કિંમત રિપેર ક્વોટની નજીક બેસે છે.
અમારી રિપેર વિ રિપ્લેસમેન્ટ માર્ગદર્શિકા સંપૂર્ણ નિર્ણય કોષ્ટક મૂકે છે.
સ્પેર સ્ક્રુ બેરલનો યોગ્ય સંગ્રહ અને સંચાલન
ફાજલ સેટ ફક્ત ત્યારે જ ઉપયોગી છે જો તમને જરૂર હોય ત્યારે તે સીધો અને સ્વચ્છ હોય. સ્ક્રૂને લંબાઈ સાથે ટેકો સાથે આડી રીતે સંગ્રહિત કરો, ક્યારેય છેડા પર ઝુકશો નહીં. તેમને કાટ સામે કોટ કરો, તેમને ઢાંકી રાખો અને ભાગ સાથે સ્પેક શીટ અને માપેલા કઠિનતાના આંકડા રાખો.
ફાજલ-સેટ રોટેશન વ્યૂહરચનાકોઈપણ ઝડપી ફી કરતાં વધુ મૂલ્યવાન છે, અને લગભગ કોઈ સપ્લાયર તમને આ કહેશે નહીં. વર્તમાન સેટ નિષ્ફળ જાય તે પહેલાં રિપ્લેસમેન્ટ ખરીદો. નવો સેટ ચલાવો, ઉત્પાદન ચાલુ રહે ત્યાં સુધી જૂનાને પુનઃનિર્માણ માટે મોકલો અને પુનઃબીલ્ડ સેટને સ્પેર તરીકે શેલ્ફ પર રાખો.
તમે હવે શૂન્ય બિનઆયોજિત ડાઉનટાઇમ સાથે પરિભ્રમણની માલિકી ધરાવો છો, અને દરેક ભાવિ રિપ્લેસમેન્ટ તમારા શેડ્યૂલ પર શનિવારે 2 a.m.ને બદલે થાય છે. વ્યૂહરચના માટે કાર્યકારી મૂડીના એક સેટનો ખર્ચ થાય છે અને પ્રથમ વખત બ્રેકડાઉન ન થાય ત્યારે તેને ચૂકવે છે.
તે પ્રક્રિયા છે કે મશીન? એક નિર્ણય દ્વાર
અહીં એવો વિભાગ છે જે કોઈ સ્પર્ધક લખતો નથી, અને તે આ માર્ગદર્શિકાના સંયુક્ત ભાગ કરતાં તમારો વધુ સમય બચાવશે.
જ્યારે મોલ્ડિંગ ખામી દેખાય છે, ત્યારે મોટાભાગની ટીમો મશીન સેટિંગ્સ માટે પહોંચે છે. તાપમાન, બેક પ્રેશર, ઈન્જેક્શન સ્પીડ, હોલ્ડ ટાઈમ. ક્યારેક તે સાચું છે. પરંતુ જ્યારે પ્લાસ્ટિસાઇઝિંગ એકમ પહેરવામાં આવે છે, ત્યારે કોઈ સેટિંગ પ્રક્રિયાને પુનઃપ્રાપ્ત કરતું નથી, અને અઠવાડિયા ક્યારેય સફળ ન થઈ શકે તેવી શોધમાં અદૃશ્ય થઈ જાય છે.
તમે બીજા સેટપોઇન્ટને સ્પર્શ કરો તે પહેલાં આ ગેટ ચલાવો.
1. શું કંઈ બદલાયું છે?નવો રેઝિન લોટ, નવો કલરન્ટ, નવો રિગ્રિન્ડ રેશિયો, નવો મોલ્ડ, સેટિંગ કોઈએ એડજસ્ટ કર્યું છે? જો હા, તો ફેરફારનો પીછો કરો. જ્યાં સુધી અન્યથા સાબિત ન થાય ત્યાં સુધી આ પ્રક્રિયાની સમસ્યા છે.
2. શું ખામી અચાનક દેખાઈ, અથવા અઠવાડિયામાં સળવળાઈ?ફેરફાર અથવા તૂટેલા ઘટક પર અચાનક બિંદુઓ. વસ્ત્રો પર ક્રમિક બિંદુઓ. વસ્ત્રો રાતોરાત આવતા નથી.
3. શું ગાદી સતત શોટ ટુ શોટ છે?એક અસંગત ગાદી એ ચેક રિંગ વાત કરે છે. અન્ય કંઈપણ પહેલાં તેનું નિરીક્ષણ કરો.
4. શું આઉટપુટ સમાન સ્ક્રુ ઝડપે ઘટી ગયું છે, અથવા પુનઃપ્રાપ્તિ સમય લંબાયો છે?બંને ક્લિયરન્સ પર નિર્દેશ કરે છે, જેનો અર્થ થાય છે સ્ક્રૂ અથવા બેરલ વસ્ત્રો. સેટિંગ્સ ખોવાયેલી મંજૂરીને પુનઃસ્થાપિત કરી શકતી નથી.
5. શું મેલ્ટ તાપમાન અપરિવર્તિત સેટપોઈન્ટ પર ચઢી રહ્યું છે?સ્ક્રુ વધારાની શીયર હીટ પેદા કરે છે, સામાન્ય રીતે કારણ કે તે પહેરવામાં આવતી ક્લિયરન્સ સામે સખત મહેનત કરે છે.
6. શું દરેક સફાઈ પછી કાળા ડાઘ પાછા આવે છે?સામગ્રી એક મૃત સ્પોટમાં રહે છે. જૂના સેટ પર, તે ડેડ સ્પોટ ઘણી વખત ડિગ્રેડેડ મેલ્ટને આશ્રય આપતા ક્લિયરન્સ પહેરવામાં આવે છે.
3 થી 6 પ્રશ્નોના ત્રણ અથવા વધુ "હા" જવાબોનો અર્થ એ છે કે મશીન તમને કહે છે કે પ્લાસ્ટિસાઇઝિંગ યુનિટ પહેરવામાં આવ્યું છે. ટ્યુનિંગ બંધ કરો. સ્ક્રૂ ખેંચો અને તેને માપો.
માપન એક કલાક લે છે. સેટિંગ્સ દ્વારા યાંત્રિક ખામીનો પીછો કરવામાં અઠવાડિયા લાગે છે, અને તે ક્યારેય એકરૂપ થતું નથી, કારણ કે જવાબ ક્યારેય નિયંત્રકમાં ન હતો.
રુટ-કોઝ ટેબલ સાથે મુશ્કેલીનિવારણ માર્ગદર્શિકા
નીચેની દરેક ખામી પ્રક્રિયામાંથી અથવા યાંત્રિક વસ્ત્રોમાંથી આવી શકે છે. ટેબલ નામ આપે છેસ્ક્રુ અને બેરલમૂળ કારણ, કારણ કે તે અડધું છે જે બીજા બધા છોડી દે છે.
| સમસ્યા | લક્ષણ | સ્ક્રૂ / બેરલ મૂળ કારણ | સુધારાત્મક કાર્યવાહી |
|---|---|---|---|
| કાળી છટાઓ/બર્નના નિશાન | ભાગમાં ડાર્ક સ્પેક્સ અથવા છટાઓ; સ્ટોપ પછી વધુ ખરાબ | ઘસાઈ ગયેલી ક્લિયરન્સ અથવા ડેડ સ્પોટમાં નોંધાયેલી ડિગ્રેડેડ સામગ્રી; સ્કોર કરેલ બોર; ક્ષતિગ્રસ્ત સ્ક્રુ સપાટી | ડીપ પર્જ. જો સ્પેક્સ પરત આવે, તો ખેંચો અને તપાસો. સ્કોરિંગ અને પહેરવામાં આવેલ ક્લિયરન્સ માટે તપાસો. જો સેટ સામગ્રીને આશ્રય આપતો હોય તો બદલો |
| અસંગત શોટ કદ / ટૂંકા શોટ | શોટ વજન ડ્રિફ્ટ્સ; કુશન શોટ ટુ શોટ બદલાય છે | તપાસો કે રીંગ સીલ નથી(સૌથી સામાન્ય); પહેરવામાં આવતી ફ્લાઇટ્સ પાછળની તરફ લીક થવા દે છે; બેરલ બોર મોટા કદ | પહેલા ચેક રિંગની તપાસ કરો. પછી ક્લિયરન્સ માપો. સેટિંગ્સ લીક થતા નોન-રીટર્ન વાલ્વને ઠીક કરશે નહીં |
| ઓગળે તાપમાન spiking | સેટપોઇન્ટ્સ ઉપર વાસ્તવિક ઓગળવાનું તાપમાન; સામગ્રી વિકૃતિકરણ | ખોટા કમ્પ્રેશન રેશિયોથી અતિશય શીયર; પહેરવામાં આવતી ક્લિયરન્સ સ્ક્રુને સખત કામ કરે છે; ડ્રિફ્ટ થર્મોકોપલ | થર્મોકોપલ્સ ચકાસો. સ્ક્રૂની ઝડપ અને પાછળનું દબાણ તપાસો. જો રેઝિન માટે ભૂમિતિ ખોટી છે, તો સ્ક્રુ એ ફિક્સ છે |
| ધીમી પુનઃપ્રાપ્તિ / લાંબી પ્લાસ્ટિસાઇઝિંગ | પુનઃપ્રાપ્તિ સમય લંબાય છે; ચક્ર સમય વધે છે | પહેરવામાં આવતી ક્લિયરન્સ પંમ્પિંગ કાર્યક્ષમતા ઘટાડે છે; ફીડ વિભાગ મુદ્દો; રેઝિન માટે ખોટી ભૂમિતિ | પહેલા ફીડ-થ્રોટ ઠંડક અને પેલેટ ફીડ તપાસો. પછી ડ્રોઇંગ સામે ક્લિયરન્સ માપો |
| વધતો મોટર લોડ / પાછળ દબાણ | મોટર એમ્પ્સ સતત આઉટપુટ પર ચડતા; ટોર્ક એલાર્મ | બોરમાં સ્ક્રુ ડ્રેગિંગ (મિસાલાઈનમેન્ટ, બેન્ટ સ્ક્રૂ); અતિશય કાતર; ડિગ્રેડેડ સામગ્રી બિલ્ડિંગ પ્રતિકાર | ગોઠવણી અને સ્ક્રૂની સીધીતા તપાસો. બેન્ટ સ્ક્રૂ બોરની એક બાજુ પહેરે છે અને નવા બેરલનો પણ નાશ કરશે |
| સામગ્રી અધોગતિ / વિકૃતિકરણ | પીળાશ, રમત, બરડપણું, ગંધ | રહેઠાણનો સમય ઘણો લાંબો (બેરલ માટે ખૂબ નાનો શૉટ); ખૂબ આક્રમક શીયર; મૃત સ્થળો હોલ્ડિંગ સામગ્રી | શોટ-સાઈઝથી બેરલ-ક્ષમતા ગુણોત્તર તપાસો. શીયર ઘટાડો. ગરમી-સંવેદનશીલ રેઝિન પર, નીચું-સંકોચન સ્ક્રૂ એકમાત્ર વાસ્તવિક ફિક્સ હોઈ શકે છે |
| અંશતઃ ઓગળે/ઘન કણો | સખત સ્પેક્સ; લેન્સ જેવી ખામીઓ; નબળા ફોલ્લીઓ | અપર્યાપ્ત ગલન ક્ષમતા: L/D ખૂબ ટૂંકો, કમ્પ્રેશન ખોટું, આઉટપુટ સ્ક્રૂ ઓગળી શકે તેટલું આગળ ધકેલ્યું, અથવા ક્લિયરન્સ પહેર્યું | આઉટપુટ ઘટાડો અથવા અવરોધ સ્ક્રૂ પર અપગ્રેડ કરો. જો સેટ પહેરવામાં આવે છે, તો કોઈ સેટિંગ ગલનને પુનઃપ્રાપ્ત કરતું નથી |
| કલર સ્ટ્રેકિંગ / નબળું વિક્ષેપ | અસમાન રંગ; માસ્ટરબેચ વિખેરાઈ નથી | કોઈ મિશ્રણ વિભાગ; ખરાબ રીતે મિશ્રિત સ્ક્રુ; ભરેલા અથવા રંગીન સંયોજન માટે ખોટો સ્ક્રૂ | મિશ્રણ વિભાગ (મેડૉક અથવા પિન) નો ઉલ્લેખ કરો. ખાતરી કરો કે સ્ક્રુ ફક્ત પહેલા ઘસાઈ ગયો નથી |
બ્લેક સ્ટ્રીક્સ અથવા બર્ન માર્ક્સ
ડિગ્રેડેડ પોલિમર ક્યાંક રહે છે અને ટુકડાઓમાં છૂટું પડી રહ્યું છે. ક્લાસિક છુપાવાની જગ્યાઓ પહેરવામાં આવે છે ક્લિયરન્સ, સ્કોર કરેલ બોર, ક્ષતિગ્રસ્ત ચેક રિંગ અને કોઈપણ ડેડ સ્પોટ જ્યાં પ્રવાહ અટકે છે.
પહેલા ડીપ પર્જ કરો. જો સંપૂર્ણ શુદ્ધિકરણ પછી સ્પેક્સ પાછા આવે છે, તો સામગ્રી ખાલી અવશેષો નથી. તે તમારા મશીનમાં એક સ્પોટ દ્વારા સતત ઉત્પાદિત થઈ રહ્યું છે, અને તમારે સ્ક્રૂ ખેંચીને તેને શોધવાની જરૂર છે.
અસંગત શોટ કદ અથવા ટૂંકા શોટ
તમે સેટિંગને સ્પર્શ કરો તે પહેલાં રિંગ તપાસો. જ્યારે નોન-રીટર્ન વાલ્વ સીલ કરવાનું બંધ કરે છે, ત્યારે ઈન્જેક્શન દરમિયાન પીગળી પાછળની તરફ ભાગી જાય છે, અને મશીને જે શોટ માપ્યો છે તે મોલ્ડને પ્રાપ્ત થયેલો શોટ નથી.
ભેટ એ ગાદી છે. એક સુસંગત પ્રક્રિયા સ્થિર ગાદી ધરાવે છે. જ્યારે ગાદી ગોળીથી શોટ સુધી ભટકતી હોય છે, ત્યારે ઓગળી જાય છે તે ક્યાંક ન હોવી જોઈએ.
મેલ્ટ ટેમ્પરેચર સ્પાઇકિંગ અથવા ખૂબ વધારે
સેટપોઈન્ટ પર વિશ્વાસ કરવાને બદલે ચકાસણી વડે વાસ્તવિક મેલ્ટને માપો. જો વાસ્તવિક મેલ્ટ ઝોનની ઉપર સારી રીતે ચાલે છે, તો વધારાની ગરમી શીયરમાંથી આવે છે, બેન્ડ્સમાંથી નહીં.
જ્યારે કમ્પ્રેશન રેઝિન માટે ખૂબ આક્રમક હોય, જ્યારે સ્ક્રૂની ઝડપ ખૂબ વધારે હોય, જ્યારે પાછળનું દબાણ વધુ પડતું હોય અને જ્યારે પહેરેલા સ્ક્રૂને સમાન સામગ્રીને ખસેડવા માટે વધુ મહેનત કરવી પડે ત્યારે શીયર હીટ વધે છે.
ધીમી સ્ક્રુ પુનઃપ્રાપ્તિ / લાંબો પ્લાસ્ટિકાઇઝિંગ સમય
હોપરથી પ્રારંભ કરો. બ્રિજિંગ પેલેટ્સ, વધુ ગરમ ફીડ ગળા અને અપૂરતું ફીડ ઠંડક આ બધું સ્ક્રૂ અને સ્ટ્રેચ પુનઃપ્રાપ્તિને ભૂખમરો કરે છે, અને તેમાંથી કોઈ પણ સ્ક્રૂ ખામી નથી.
જો ફીડ તંદુરસ્ત છે અને પુનઃપ્રાપ્તિ હજુ પણ ધીમી છે, તો ક્લિયરન્સને માપો. એક સ્ક્રૂ કે જે પહેરવા માટે તેની પમ્પિંગ કાર્યક્ષમતા ગુમાવી બેસે છે તે સમાન શોટ ભરવામાં વધુ સમય લે છે, અને ચક્ર સમય તેને પ્રતિબિંબિત કરે છે.
વધતો મોટર લોડ અથવા પાછળનું દબાણ
સતત આઉટપુટ પર એમ્પ્સ વધવાનો અર્થ એ છે કે કંઈક પ્રતિકાર કરી રહ્યું છે. બોરમાં બેન્ટ સ્ક્રૂ ખેંચવું એ ખતરનાક કેસ છે: તે બેરલની એક બાજુ પહેરે છે, અને તે ખોટી ગોઠવણી સામે સ્થાપિત થયેલ નવો સ્ક્રૂ સમાન શેડ્યૂલ પર તે જ રીતે પહેરે છે.
તમે કંઈપણ ઓર્ડર કરો તે પહેલાં સીધીતા અને સંરેખણ તપાસો. એકતરફી બોર વસ્ત્રો ફિંગરપ્રિન્ટ છે.
સામગ્રીનું અધોગતિ અથવા વિકૃતિકરણ
બે કારણો પ્રભુત્વ ધરાવે છે: સામગ્રી ખૂબ ગરમ છે, અથવા તે ખૂબ લાંબા સમયથી ગરમ છે. બીજું એક છે જે લોકો ચૂકી જાય છે.
એક શોટ જે બેરલના પાંદડા માટે ખૂબ નાનો છે તે એક પછી એક ચક્રમાં બેસીને ઓગળે છે, જ્યાં સુધી તે પીળો ન થાય ત્યાં સુધી ધીમેધીમે રાંધવા. કોઈ પણ સ્ક્રુ ડિઝાઇન મોટા કદના બેરલમાં ઓછા કદના શોટને ઠીક કરતી નથી. સ્ક્રુ વ્યાસને ઠીક કરો અથવા કામને નાના મશીન પર ખસેડો.
રિપ્લેસમેન્ટ સ્ક્રુ બેરલનો ઓર્ડર કેવી રીતે આપવો
કોઈ સ્પર્ધક આને આવરી લેતું નથી, અને તે તે ભાગ છે જે ખરીદદારોને ખરેખર જોઈએ છે. ભલે તમે OEM પાસેથી ઓર્ડર કરો કે સ્વતંત્ર પાસેથીસ્ક્રુ બેરલ ફેક્ટરી, એ જ માહિતી ક્વોટ ચલાવે છે.
પરિમાણો અને વિશિષ્ટતાઓ તમારે પ્રદાન કરવી આવશ્યક છે
- મશીન બ્રાન્ડ અને મોડેલ.માઉન્ટિંગ અને ડ્રાઇવ-એન્ડના પરિમાણોની પુષ્ટિ કરવા માટે નેમપ્લેટ ફોટો પૂરતો છે.
- સ્ક્રુ વ્યાસ અને L/D ગુણોત્તર,ડ્રોઇંગમાંથી અથવા સીધા માપવામાં આવે છે.
- ફિલર સામગ્રી સાથે રેઝિન.આનાથી બેઝ સ્ટીલ અને સરફેસ ટ્રીટમેન્ટને લિસ્ટમાંની અન્ય કોઈ પણ વસ્તુ કરતાં વધુ ચાલે છે.
- શોટ કદ અને લક્ષ્ય ચક્ર,જેથી ભૂમિતિ નકલ કરવાને બદલે ઑપ્ટિમાઇઝ કરી શકાય.
- રેખાંકન, અથવા પહેરવામાં આવેલ નમૂના.ક્યાં તો કામ કરે છે. પહેરવામાં આવેલ ભાગને માપી શકાય છે અને સંપૂર્ણ ભૂમિતિ પુનઃનિર્માણ કરી શકાય છે.
- છેલ્લી વખતે શું ખોટું થયું.ભાગ સાથે વસ્ત્રોની પેટર્ન મોકલો. સુગમ પરિમાણ નુકશાન કહે છે ઘર્ષણ. પિટિંગ કહે છે કાટ. એકતરફી વસ્ત્રો ગોઠવણી કહે છે, જેને નવો સ્ક્રૂ ઠીક કરશે નહીં.
તે છેલ્લી આઇટમ છે જે ખરીદદારો ભૂલી જાય છે, અને તે તે છે જે તમને નિષ્ફળતાની વિશ્વાસુ નકલ ખરીદતા અટકાવે છે.
OEM-મેચ વિ કસ્ટમ ડિઝાઇન: ગુણદોષ
એક OEM મેચમૂળ ભૂમિતિનું પુનઃઉત્પાદન કરે છે. જ્યારે મૂળ સ્ક્રૂ તમારી પ્રક્રિયાને અનુકૂળ હોય અને ખાલી થઈ જાય ત્યારે તે યોગ્ય કૉલ છે. અનુમાનિત, ડ્રોઇંગ સામે ચકાસી શકાય તેવું, કોઈ પ્રક્રિયા પુનઃપ્રમાણિકતા નથી.
કસ્ટમ ડિઝાઇનઆજે તમે ખરેખર જે ચલાવો છો તેને ફિટ કરવા માટે ભૂમિતિમાં ફેરફાર કરો. જ્યારે પ્રક્રિયા ખસેડવામાં આવી અને સ્ક્રૂ ન થયો ત્યારે તે યોગ્ય કૉલ છે: તમે રિગ્રિન્ડ ઉમેર્યું, ભરેલા ગ્રેડ પર સ્વિચ કર્યું, આઉટપુટ લક્ષ્યો બદલ્યા, અથવા મૂળ સ્ક્રૂ ક્યારેય તમારા રેઝિનને સારી રીતે હેન્ડલ કર્યું નથી.
જ્યારે પ્રક્રિયા બદલાઈ ગઈ હોય ત્યારે OEM મેચનો ઓર્ડર આપવાથી નવા સ્ટીલમાં સમસ્યાનું પુનઃઉત્પાદન થાય છે. ઑરિજિનલ સરસ હોય ત્યારે કસ્ટમ ડિઝાઇન ઑર્ડર કરવાથી કિંમત અને પુનઃપ્રમાણીકરણ કંઈપણ માટે ઉમેરે છે. પહેરવાની પેટર્ન તમને જણાવે છે કે તમે કઈ પરિસ્થિતિમાં છો.
ચાઇનામાંથી સોર્સિંગ કરતી વખતે શું અપેક્ષા રાખવી
લીડ ટાઇમ ભૂમિતિ, સપાટીની સારવાર અને ડ્રોઇંગ અસ્તિત્વમાં છે કે કેમ તેના પર આધાર રાખે છે. તમારા ક્વોટ સાથે લેખિતમાં તેના માટે પૂછો, અને પૂછો કે ઘડિયાળ શેના પર શરૂ થાય છે: ડ્રોઇંગની પુષ્ટિ, અથવા ખરીદી ઓર્ડર. તેઓ એક જ તારીખ નથી, અને તફાવત ઘણીવાર એક સપ્તાહ છે.
તમે કમિટ કરો તે પહેલાં નીચે પિન કરવા યોગ્ય ત્રણ વસ્તુઓ:
- જ્યારે ઉત્પાદન શરૂ થાય છે.પહેરવામાં આવેલા નમૂનાને રિવર્સ-એન્જિનિયરિંગ કરવાથી એક ચિપ કાપવામાં આવે તે પહેલાં સમય ઉમેરે છે. ડ્રોઇંગ તે પગલાને દૂર કરે છે.
- સપાટીની સારવાર શું ઉમેરે છે.બાઈમેટાલિક સરફેસિંગ અને કાર્બાઈડ સ્પ્રે એ તેમની પોતાની કતાર સાથે અલગ પ્રક્રિયાના પગલાં છે.
- દરિયાઈ નૂર, અલગથી.તે મેન્યુફેક્ચરિંગ લીડ ટાઇમમાં નથી, અને તે એવી સંખ્યા છે જે પ્રથમ વખત ખરીદનારાઓને આશ્ચર્યચકિત કરે છે.
અમારું પોતાનું અવતરણ ડિઝાઇન દ્વારા પારદર્શક છે: અમે ઉત્પાદન, શિપિંગ અને ચાલુ જાળવણીને આવરી લેતી અંદાજિત કિંમત આપીએ છીએ, તેથી પછીથી શોધવા માટે કંઈ નથી. તમને તે ક્વોટ 12 કલાકની અંદર મળશે.
અગાઉ વર્ણવેલ ફાજલ-સેટ પરિભ્રમણ સાથે લીડ સમયની આસપાસ યોજના બનાવો. તમારા શેડ્યૂલ પર વેર લોગ શિપમાંથી ઓર્ડર કરેલ સેટ. ઘડિયાળની સામે, હવાઈ માર્ગે, ભાંગી પડેલા જહાજોમાંથી ઓર્ડર કરાયેલા સેટને કોઈને સમજાવવામાં આનંદ થતો નથી.
ગુણવત્તા સ્વીકૃતિ માપદંડ અને નિરીક્ષણ બિંદુઓ
આ એવા ચેક છે જે વાસ્તવિક સપ્લાયરને સસ્તામાંથી અલગ કરે છે. તમે ઓર્ડર આપો તે પહેલાં તેમને લેખિતમાં પૂછો, અને જ્યારે સેટ આવે ત્યારે તેમને ચકાસો:
- દરેક ફ્લાઇટ સાથે બહુવિધ બિંદુઓ પર બહારનો વ્યાસ
- બોરનો વ્યાસ અને સિલિન્ડ્રીસીટી
- સપાટીની કઠિનતા એમાપેલ મૂલ્ય(HV અથવા HRC), કેટલોગ સ્પષ્ટીકરણ નથી
- બાઈમેટાલિક બોર પર નાઈટ્રિડ કેસની ઊંડાઈ અથવા એલોય સ્તરની ઊંડાઈ
- એકાગ્રતા અને સીધીતા
- સપાટીની ખરબચડી (Ra)
- બેઝ સ્ટીલ ગ્રેડ, પુષ્ટિ
કઠિનતા અને કેસની ઊંડાઈ એ બે સૌથી મહત્વપૂર્ણ છે, અને બે મોટે ભાગે શાંતિથી ડાઉનગ્રેડ કરવામાં આવે છે. 950-1050 HV અને 0.5-0.8 મીમી ઊંડા પર નાઇટ્રાઇડ લેયર એ એક સ્પષ્ટીકરણ છે જે તમે સપ્લાયરને પકડી શકો છો. "નાઈટ્રેડેડ" તેના પોતાના પર નથી.
જો કોઈ અવતરણ નાટકીય રીતે અન્યની નીચે આવે છે, તો પૂછો કે સ્ટીલ શું છે અને સારવાર કેટલી ઊંડી ચાલે છે. તે લગભગ હંમેશા જ્યાં તફાવત છુપાવે છે, અને તમે તેને પ્રારંભિક વસ્ત્રોમાં પાછા ચૂકવો છો.
અમારી સંપૂર્ણ સોર્સિંગ વોકથ્રુ કસ્ટમ સ્ક્રુ બેરલ ઓર્ડર માર્ગદર્શિકામાં બેસે છે.
રિપ્લેસમેન્ટ અથવા કસ્ટમ ઇન્જેક્શન સ્ક્રુ બેરલની જરૂર છે? તમારું મશીન મોડલ, ડ્રોઇંગ અથવા પહેરવામાં આવેલ નમૂના મોકલો. અમે 12 કલાકની અંદર અવતરણ કરીએ છીએ.
સ્ક્રુ બેરલ ક્વોટ મેળવોવારંવાર પૂછાતા પ્રશ્નો
પ્ર: ઈન્જેક્શન મોલ્ડિંગ સ્ક્રુ બેરલ કેટલો સમય ચાલે છે?
A: PE અને PP જેવા નોન-કોરોસિવ રેઝિન પર, અમારા નાઈટ્રાઈડેડ 38CrMoAlA ઈન્જેક્શન સ્ક્રૂ લગભગ 10,000–20,000 કલાક ચાલે છે. કાચથી ભરેલા સંયોજનો, પીવીસી અને હેવી રિગ્રિન્ડ તેને ઘટાડે છે, અને ફિલર સામગ્રી અને આઉટપુટ પર કેટલો આધાર રાખે છે. ઘડિયાળ ન ચલાવો અને આશા: માપ. ઘર્ષક ફરજ પર વર્ષમાં ઓછામાં ઓછા એક વખત બિલ્ડ ડ્રોઇંગ સામે ફ્લાઇટ OD અને બોર ID તપાસો અને વલણને લોગ કરો. ટ્રેન્ડ, કલાકનો આંકડો નહીં, તમને કહે છે કે આગલો સેટ ક્યારે ઓર્ડર કરવો.
પ્ર: સ્ક્રુ અને બેરલ વચ્ચે પ્રમાણભૂત ક્લિયરન્સ શું છે?
A: ત્યાં કોઈ એક આકૃતિ નથી, કારણ કે ક્લિયરન્સ સ્ક્રુ વ્યાસ સાથે સ્કેલ કરે છે. નવા સેટ માટે ઉદ્યોગનો નિયમ સ્ક્રુ વ્યાસના પ્રત્યેક ઇંચ માટે આશરે 0.001 ઇંચ રેડિયલ ક્લિયરન્સ છે, તેથી 60 મીમી સ્ક્રુ 0.06 મીમી પ્રતિ બાજુની નજીક આવે છે. તમારું બિલ્ડ ડ્રોઇંગ એ સત્તા છે. વ્યવહારિક સેવા મર્યાદા તરીકે, જ્યારે માપવામાં આવેલ ક્લિયરન્સ બિલ્ડ મૂલ્ય કરતાં લગભગ બમણું થઈ ગયું હોય અથવા આઉટપુટ સમાન સ્ક્રુ ઝડપે નોંધપાત્ર રીતે ઘટી ગયું હોય, ત્યારે રિપ્લેસમેન્ટની યોજના બનાવો.
પ્ર: શું હું બહુવિધ વિવિધ રેઝિન માટે એક સ્ક્રૂનો ઉપયોગ કરી શકું?
A: કુટુંબમાં, હા. સામાન્ય હેતુવાળા સ્ક્રૂ PE, PP, PS અને ABSને સ્વીકાર્ય રીતે હેન્ડલ કરે છે, તેથી જ મશીન બિલ્ડરો તેને પ્રમાણભૂત તરીકે મોકલે છે. સમગ્ર પરિવારો, ના. કઠોર PVC પરનો GP સ્ક્રૂ સામગ્રીને ડિગ્રેડ કરે છે અને સ્ટીલને કાટ કરે છે. કાચથી ભરેલા નાયલોન પરનો GP સ્ક્રૂ ઝડપથી ખરી જાય છે. અને એક શૉટ વૉલ્યુમ માટે સ્ક્રૂ કદનું કામ કરી શકતું નથી જે સામગ્રીને રાંધ્યા વિના બેરલના નાના ભાગનો ઉપયોગ કરે છે. જો તમારી રેઝિન તે ગાબડાઓને ફેલાવે છે, તો તમારે એક કરતાં વધુ સ્ક્રૂ અથવા સૌથી મુશ્કેલ કેસ માટે રચાયેલ સ્ક્રૂની જરૂર છે.
પ્ર: મારો ઈન્જેક્શન મોલ્ડિંગ સ્ક્રૂ પહેર્યો છે કે કેમ તે હું કેવી રીતે કહી શકું?
A: મશીન તમને પહેલા કહે છે, અને માઇક્રોમીટર તેની પુષ્ટિ કરે છે. સમાન સ્ક્રુ ઝડપે આઉટપુટ ડ્રોપ થવાનું, પુનઃપ્રાપ્તિનો સમય સ્ટ્રેચિંગ, અપરિવર્તિત સેટપોઇન્ટ્સ પર ઓગળતા તાપમાન, સફાઈ કર્યા પછી પાછા આવતા કાળા ડાઘ અને શૉટ સાઇઝ ડ્રિફ્ટિંગ માટે જુઓ. તેમાંથી કોઈપણ સ્ક્રૂને ખેંચીને ન્યાયી ઠેરવે છે. પછી ફ્લાઇટ OD ને માઈક્રોમીટર વડે માપો અને બોર ગેજ વડે બોર આઈડી, મેળ ખાતી પોઝીશન પર, અને ડ્રોઈંગ સામે રેડિયલ ક્લિયરન્સની તુલના કરો. લક્ષણો સૂચવે છે; માપન પુષ્ટિ કરે છે.
પ્ર: બાઈમેટાલિક સ્ક્રુ બેરલ શું છે અને મને ક્યારે તેની જરૂર પડશે?
A: બાઈમેટાલિક બેરલ એલોય-સ્ટીલ બોડી રાખે છે અને બોરમાં સખત વસ્ત્રોના એલોયને ફ્યુઝ કરે છે. અમારા બેરલ પર અમે બોરના વેર ઝોનની આસપાસના સંપૂર્ણ વર્તુળમાં સખત એલોયનો સ્પ્રે કરીએ છીએ, જે અંદરની કઠિનતાને 62 HRC પર લાવે છે. રેખા દોરવી સરળ છે:નાઈટ્રાઈડ 38CrMoAlA સેટ પર 30% સુધીના ગ્લાસ ફાઈબર બરાબર ચાલે છે. 30% કાચથી ઉપર, ખનિજ ફિલર અથવા ફ્લેમ રિટાડન્ટ સાથે, અથવા કાટરોધક રેઝિન પર, બાયમેટાલિક જાઓ. નાઇટ્રાઇડ કેસ એ 0.5-0.8 મીમી પ્રસરણ સ્તર છે, અને ભારે ફિલર તેની નીચેનું સ્ટીલ સમાપ્ત થાય તે પહેલાં તેને કાપી નાખે છે.
પ્ર: શું સ્ક્રુ ડિઝાઇન ઇન્જેક્શન મોલ્ડિંગમાં ભાગની ગુણવત્તાને અસર કરે છે?
A: સીધું, અને મોટા ભાગની પ્રક્રિયા સેટિંગ્સ કરતાં વધુ. સ્ક્રુ ભૂમિતિ નિર્ધારિત કરે છે કે સામગ્રી કેટલી સંપૂર્ણ રીતે ઓગળે છે, ઓગળવાનું તાપમાન કેટલું એકસમાન છે, રંગ અને ફિલર કેટલો સારી રીતે ફેલાય છે અને શોટ કેટલો સુસંગત છે. અનમેલ્ટ્સ, સ્ટ્રીક્સ, સ્પ્લે, ડિગ્રેડેશન અને શૉટ ભિન્નતા બધા સ્ક્રુ ડિઝાઇન અથવા સ્ક્રુ વેરમાં ઓછામાં ઓછા તેટલી વાર પાછા ફરે છે જેટલી તેઓ કંટ્રોલર પર પાછા ફરે છે. જ્યારે કોઈ ખામી તમે કરો છો તે દરેક સેટિંગ ફેરફારનો પ્રતિકાર કરે છે, સામાન્ય રીતે ભૂમિતિ અથવા વસ્ત્રો તેનું કારણ હોય છે.
પ્ર: ઈન્જેક્શન સ્ક્રૂ અને એક્સટ્રુઝન સ્ક્રૂ વચ્ચે શું તફાવત છે?
A: એક એક્સટ્રુઝન સ્ક્રૂ સતત ફરે છે અને પંપ અટક્યા વગર આગળ ઓગળે છે. ઇન્જેક્શન સ્ક્રૂ બે કામ કરે છે: તે શોટને પ્લાસ્ટિસાઇઝ કરવા માટે ફરે છે, પછી ફરવાનું બંધ કરે છે અને તેને ઇન્જેક્ટ કરવા માટે પ્લન્જરની જેમ આગળ વધે છે. તે પારસ્પરિક ક્રિયા એ છે કે શા માટે ઈન્જેક્શન સ્ક્રૂ ટોચ પર ચેક રિંગ ધરાવે છે, અને શા માટે તેઓ એક્સટ્રુઝન સ્ક્રૂ કરતાં, સામાન્ય રીતે 18:1 થી 25:1 સુધી ટૂંકા એલ/ડી રેશિયો ચલાવે છે. સામગ્રી શોટની વચ્ચે ઈન્જેક્શન બેરલમાં પણ બેસે છે, જે રહેવાનો સમય અને શોટના કદને નિર્ણાયક બનાવે છે.
પ્ર: શું સ્ક્રુ બેરલ ઉત્પાદક ડ્રોઇંગ વગર મારા સ્ક્રૂની નકલ કરી શકે છે?
A: હા. પહેરવામાં આવેલા ભાગને મોકલો અને ભૂમિતિને માપી અને પુનઃનિર્માણ કરી શકાય છે: વ્યાસ, પાસા ગુણોત્તર, ચેનલની ઊંડાઈ અને ડ્રાઇવના છેડે ફિટ પરિમાણો. અમે ઈન્જેક્શન સ્ક્રૂને ±0.001 મીમી સુધી પકડી રાખીએ છીએ. જણાવવા યોગ્ય એક સાવધાની: પહેરવામાં આવેલ સ્ક્રૂ ફેક્ટરીમાંથી બહાર નીકળે છે તેના કરતાં નાનું માપ લે છે, તેથી બદલો પહેરવામાં આવેલા પરિમાણોને બદલે મૂળ ડિઝાઇનના ઉદ્દેશ્ય મુજબ બનાવવો જોઈએ. ભાગ સાથે વસ્ત્રોની પેટર્ન મોકલો, અને નવો સ્ક્રૂ વારસામાં મળવાને બદલે નિષ્ફળતા સામે સ્પષ્ટ થાય છે.
નિષ્કર્ષ
ત્રણ વિચારો સમગ્ર માર્ગદર્શિકા ધરાવે છે.
પસંદગી રેઝિનને અનુસરે છે.ભૂમિતિ (L/D, કમ્પ્રેશન રેશિયો, સ્ક્રુ પ્રકાર) તમારું પોલિમર કેવી રીતે પીગળે છે તે મેળ ખાય છે. સરફેસ ટ્રીટમેન્ટ તમારી ફીડ કેટલી ગંદી છે તેની સાથે મેળ ખાય છે. ક્લીન રેઝિન નાઇટ્રાઇડ 38CrMoAlA પર ખુશીથી ચાલે છે. ઘર્ષક અને ક્ષતિગ્રસ્ત ફીડ્સને બાયમેટાલિક બોરની જરૂર હોય છે, અને નવા સેટને વહેલા મૃત્યુ પામે તેવી સૌથી સામાન્ય રીત છે સ્વચ્છ કેસનો ઉલ્લેખ કરવો.
જાળવણી વર્ષો ખરીદે છે, અને ડેટા પ્લાનિંગ ખરીદે છે.દરેક સ્ટોપ પહેલાં સાફ કરો, સ્ટીલને બદલે પિત્તળથી સાફ કરો અને જ્યારે પણ સ્ક્રૂ નીકળી જાય ત્યારે ક્લિયરન્સને માપો. પહેરવાનો લોગ વળે છે "શું તે પહેરવામાં આવ્યો છે?" "તે ક્યારે રેખા પાર કરશે?" માં, જે આયોજિત પરિવર્તન અને શટડાઉન વચ્ચેનો તફાવત છે.
તમે પ્રક્રિયાને ટ્યુન કરો તે પહેલાં મશીનનું નિદાન કરો.જ્યારે આઉટપુટ ડ્રોપ થાય છે, સાયકલ સ્ટ્રેચ થાય છે, ગાદી ભટકાય છે અથવા સફાઈ કર્યા પછી સ્પેક્સ પાછા આવે છે, ત્યારે પ્લાસ્ટિસાઇઝિંગ યુનિટ વાત કરી રહ્યું છે. સેટિંગ્સ ખોવાયેલી ક્લિયરન્સને પુનઃસ્થાપિત કરી શકતી નથી અથવા પહેરવામાં આવેલી ચેક રિંગને રિસીલ કરી શકતી નથી. સ્ક્રૂ ખેંચો અને તેને માપો.
નન્હૈયાએ વીસ વર્ષથી સ્ક્રૂ અને બેરલ બનાવ્યા છે અને વિશ્વભરમાં 500+ ગ્રાહકોને સેવા આપે છે. અમારા ઈન્જેક્શન સ્ક્રૂને 38CrMoAlA થી મશિન કરવામાં આવે છે, તેને શાંત કરીને ટેમ્પર કરવામાં આવે છે, ત્યારબાદ 500–560 °C પર ગેસ-નાઈટ્રેડ કરવામાં આવે છે અને 950–1050 HV પર 0.5–0.8 મિમી કેસમાં ±0.001 મિમીની સહિષ્ણુતા રાખવામાં આવે છે, અને 0-0-0 કલાક માટે 02, 0, 0 પર રેટ કરવામાં આવે છે. બિન-કાટોક રેઝિન. જ્યાં ફીડ વધુ કઠોર હોય છે, અમે બોરના વિયર ઝોનની આસપાસના સંપૂર્ણ વર્તુળમાં સખત એલોયનો છંટકાવ કરીએ છીએ અને અંદરની કઠિનતાને 62 HRC પર લઈ જઈએ છીએ.
તમે ઓર્ડર આપો તે પહેલાં, અમારા એન્જિનિયરો તમારી સાથે પરિમાણો દ્વારા કામ કરે છે: વ્યાસ, પાસા રેશિયો, સ્ક્રુ ચેનલની ઊંડાઈ અને 38CrMoAlA અને ડુપ્લેક્સ એલોય વચ્ચેની સામગ્રીની પસંદગી. તે પરામર્શ મફત છે, અને નીચેના ક્વોટમાં ઉત્પાદન, શિપિંગ અને અપેક્ષિત જાળવણી ખર્ચનો સમાવેશ થાય છે, તેથી પૃષ્ઠ પર ન હોય તેવું કંઈપણ પાછળથી દેખાતું નથી.
ડિલિવરી પછી, અમારા ટેકનિશિયન ઇન્સ્ટોલેશન અને કમિશનિંગને સમર્થન આપે છે, વોરંટી કરાર સુધી ચાલે છે (સામાન્ય રીતે એકથી બે વર્ષ), અને વેચાણ પછીની કોઈપણ સમસ્યાને 24 કલાકની અંદર પ્રતિસાદ મળે છે અને 48 ની અંદર ઉકેલ મળે છે.
અમને તમારું મશીન મોડેલ, રેઝિન અને તમે જે સમસ્યા હલ કરવાનો પ્રયાસ કરી રહ્યાં છો તે મોકલો. તમારી પાસે બાર કલાકની અંદર સ્પષ્ટીકરણ અને ક્વોટ હશે.
અમને તમારું મશીન, તમારું રેઝિન અને છેલ્લી વખતે શું ખોટું થયું તે જણાવો. અમે સેટનો ઉલ્લેખ કરીશું જે તેને ઠીક કરે છે, નહીં કે તેને પુનરાવર્તન કરે છે.
ક્વોટ માટે નન્હૈયાનો સંપર્ક કરો