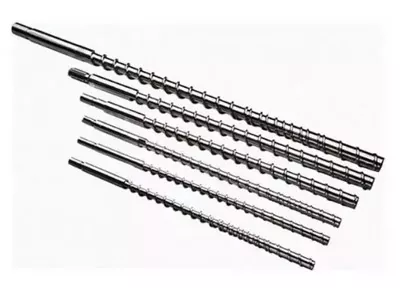
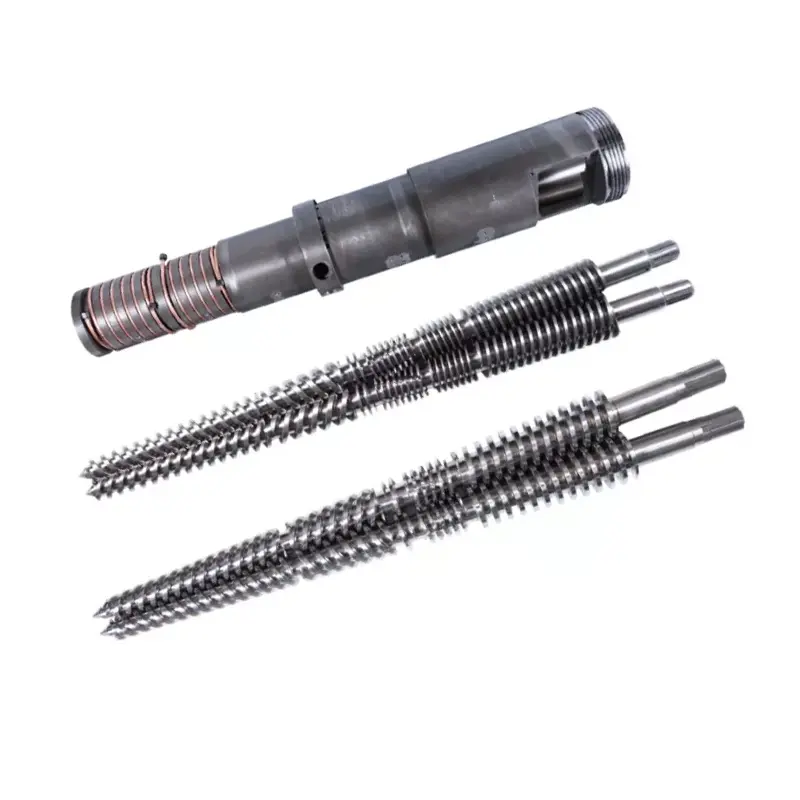
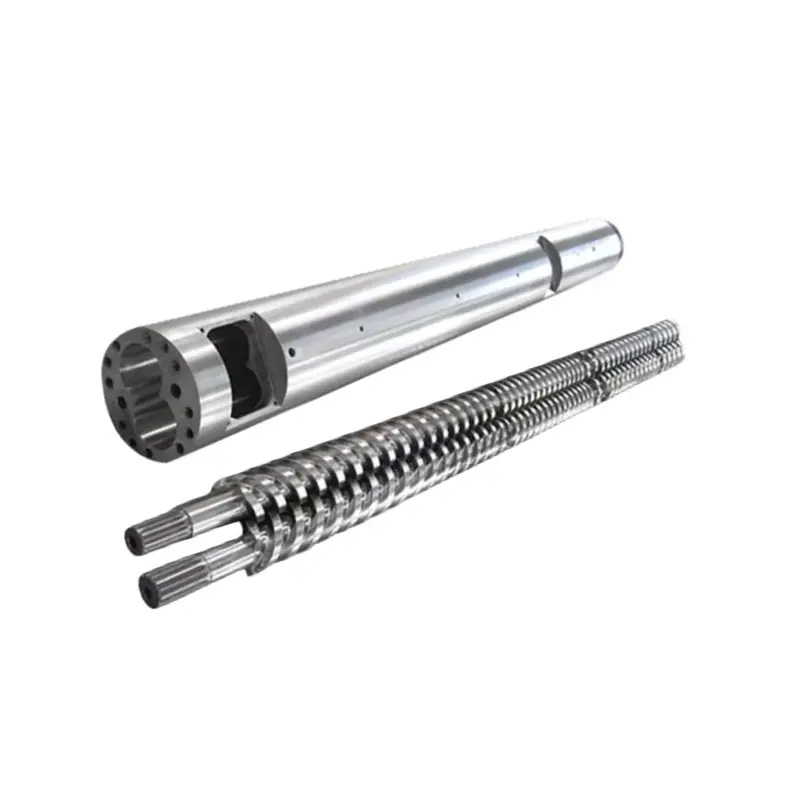
શંક્વાકાર અને સમાંતર ટ્વીન સ્ક્રુ એક્સ્ટ્રુડર્સ: આપણે શું સરખામણી કરી રહ્યા છીએ?
શંક્વાકાર ટ્વીન સ્ક્રુ એક્સ્ટ્રુડર શું છે?
શંક્વાકાર ટ્વીન સ્ક્રુ એક્સ્ટ્રુડરમાં સ્ક્રૂ હોય છે જેનો બહારનો વ્યાસ પ્રોસેસિંગ લંબાઈ સાથે બદલાય છે. પરંપરાગત PVC વ્યવસ્થામાં અહીં ચર્ચા કરવામાં આવી છે, ફીડનો છેડો મોટો છે અને ડિસ્ચાર્જ છેડો નાનો છે. "કોનિકલ સ્ક્રુ એક્સ્ટ્રુડર" જેવા વર્ણન હજુ પણ પરિભ્રમણની દિશા, ઇન્ટરમેશિંગ ગોઠવણી અને એપ્લિકેશનને પુષ્ટિ કરવા માટે છોડી દે છે.
સમાંતર ટ્વીન સ્ક્રુ એક્સ્ટ્રુડર શું છે?
સમાંતર ટ્વીન સ્ક્રુ એક્સ્ટ્રુડરમાં સમાંતર સ્ક્રુ અક્ષો હોય છે અને પ્રોસેસિંગ વિભાગ સાથે સતત નજીવો બહારનો વ્યાસ હોય છે. ચેનલ ભૂમિતિ હજુ પણ બદલી શકે છે. "સમાંતર" શબ્દ તમને જણાવતો નથી કે સ્ક્રૂ એકસાથે ફરે છે કે વિરુદ્ધ દિશામાં, અથવા મશીન કમ્પાઉન્ડિંગ અથવા ડાયરેક્ટ પ્રોડક્ટ એક્સટ્રુઝન માટે છે કે કેમ.
નાસ્તાજ અને વિલ્કઝીન્સ્કી તેમના કો-રોટેટિંગ અને કાઉન્ટર-રોટેટિંગ ટ્વીન-સ્ક્રુ એક્સટ્રુઝનને અલગ પાડે છે.કાઉન્ટર-રોટેટિંગ એક્સટ્રુઝન સ્કેલ-અપ પર 2024 સંશોધન. તેમની ચર્ચા પીવીસી પાવડર પ્રોસેસિંગને એક મહત્વપૂર્ણ કાઉન્ટર-રોટેટિંગ એપ્લિકેશન તરીકે ઓળખે છે. તે પ્રક્રિયા ભેદ એ અર્થપૂર્ણ સરખામણી માટે પ્રારંભિક બિંદુ છે.
ખરીદીનું કાર્ય સતત રાખો
પીવીસી ડ્રાય-બ્લેન્ડ એક્સટ્રુઝન માટે, સમાન ઉત્પાદન આવશ્યકતાઓ હેઠળ સંબંધિત શંકુ અને સમાંતર ગોઠવણીઓની તુલના કરો. હાઇ-સ્પીડ કો-રોટેટિંગ કમ્પાઉન્ડિંગ ક્લેમને કાઉન્ટર-રોટેટિંગ પાઇપ મશીનમાં ટ્રાન્સફર કરશો નહીં કારણ કે બંને પાસે સમાંતર સ્ક્રૂ છે. જો તમારું કાર્ય સંયોજન ઉત્પાદન છે, તો અમારા વ્યાપક ઉપયોગ કરોસામગ્રી અને ઉત્તોદન-સિસ્ટમ પસંદગી માર્ગદર્શિકાપ્રથમ પ્રક્રિયા સ્થાપિત કરવા માટે.
નવી લાઇન માટે, મશીન સપ્લાયરએ સમગ્ર ઓપરેટિંગ રૂપરેખાંકન વ્યાખ્યાયિત કરવું આવશ્યક છે. રિપ્લેસમેન્ટ ઘટકો માટે, અમે ઇન્સ્ટોલ કરેલ મશીન અને તેના રેખાંકનોથી પ્રારંભ કરીએ છીએ. સ્ક્રુ-અને-બેરલ અવતરણ પોતે જ સ્થાપિત કરી શકતું નથી કે અલગ મશીન આર્કિટેક્ચર યોગ્ય છે કે નહીં.
ભૂમિતિ, કેન્દ્રનું અંતર અને મોડેલના કદ કેવી રીતે અલગ પડે છે
ઉપયોગી ભૌમિતિક ભેદ એ છે કે સામગ્રીમાં ક્યાં જગ્યા છે અને એસેમ્બલી ક્યાં ફિટ હોવી જોઈએ. પરંપરાગત શંક્વાકાર ગોઠવણીમાં, સ્ક્રુ અક્ષોનો વ્યાસ અને વિભાજન પ્રક્રિયાની લંબાઈ સાથે બદલાય છે. સમાંતર ગોઠવણીમાં, અક્ષો સમાંતર રહે છે. કોઈપણ વર્ણન ચેનલની ઊંડાઈ, સ્થાનિક સંકોચન, કાર્યકારી મંજૂરી અથવા સંપૂર્ણ દબાણ ફરજનો ઉલ્લેખ કરતું નથી.
વ્યાસની જોડી ક્ષમતા રેટિંગ નથી
અમારાશંક્વાકાર ટ્વીન સ્ક્રુ બેરલ શ્રેણીΦ65/Φ132 અને Φ80/Φ156 સહિતની જોડીની યાદી આપે છે. ઓર્ડર આપતા પહેલા, કન્ફર્મ કરો કે ડ્રોઈંગ કયો છેડો ઓળખે છે અને સંલગ્ન પ્રોસેસિંગ લંબાઈ. બીજી સંખ્યાને પાઇપ વ્યાસ અથવા લંબાઈ-થી-વ્યાસના ગુણોત્તર તરીકે વાંચશો નહીં. એલ/ડી પરિમાણહીન છે; વ્યાસ એક લંબાઈ એકમ ધરાવે છે.
આપીવીસી પાઇપ સમાંતર સ્ક્રુ બેરલપૃષ્ઠ સૂચિઓ Φ45 થી Φ150 mm અને L/D 32 થી 38, કસ્ટમાઇઝેશન સાથે. આ તે ઉત્પાદનના પ્રકાશિત વિકલ્પો છે. તેઓ સમકક્ષ શંક્વાકાર કદ અથવા સાર્વત્રિક આઉટપુટ શ્રેણી સ્થાપિત કરતા નથી.
ડ્રાઇવ અને સપોર્ટની વ્યવસ્થા શામેલ કરો
અમે પ્રોસેસિંગ-યુનિટ ડ્રોઇંગની સાથે ગિયરબોક્સ આઉટપુટ લેઆઉટ, કનેક્શન વિગતો અને માન્ય ઓપરેટિંગ એન્વલપની વિનંતી કરીશું. બેરિંગ સ્પેસ અથવા મોટા ફીડ-એન્ડ વ્યાસ એ ચકાસાયેલ ટોર્ક, સ્પીડ અને થ્રસ્ટ સ્પષ્ટીકરણનો વિકલ્પ નથી. ફોટોગ્રાફમાંથી યાંત્રિક ક્ષમતાનો અંદાજ કાઢવાને બદલે સંપૂર્ણ દરખાસ્તોની તુલના કરો.


શંક્વાકાર વિ સમાંતર ટ્વીન સ્ક્રુ એક્સ્ટ્રુડર: સમાન-જેવી સરખામણી
બંને રૂપરેખાંકનો જ્યારે સમાન PVC જોબ માટે પ્રસ્તાવિત કરવામાં આવે ત્યારે મૂલ્યાંકનને પાત્ર છે. સપ્લાયર વાસ્તવિક સ્ક્રુ પ્રોફાઇલ, ફીડની ગોઠવણી, ડ્રાઇવ અને ઓપરેટિંગ શરતોને ઓળખે પછી જ તેમના સંભવિત ફાયદા ઉપયોગી બને છે. અમે દરેક પંક્તિ માટે સાર્વત્રિક વિજેતાને એવોર્ડ આપવાને બદલે દરખાસ્તોની તુલના કરવા માટે નીચેના કોષ્ટકનો ઉપયોગ કરીશું.
| નિર્ણય | શંકુ રૂપરેખાંકન | સમાંતર રૂપરેખાંકન | વિનંતી કરવા માટે પુરાવા |
|---|---|---|---|
| સામગ્રીનું સેવન | ઇચ્છિત પાવડર મિશ્રણ સાથે ફીડ-એન્ડ ભૂમિતિ અને ઉપયોગ કરી શકાય તેવું સેવન તપાસો. | સમાન મિશ્રણ માટે ફીડ ઓપનિંગ, ચેનલ પ્રોફાઇલ અને ફીડિંગ સિસ્ટમ તપાસો. | ફીડ ફોર્મ, બલ્ક ડેન્સિટી અને સ્થિર ફીડ-રેટ રેકોર્ડ. |
| ફ્યુઝન અને થર્મલ ઇતિહાસ | ઝડપ, ભરણ અને તાપમાન નિયંત્રણ સાથે બદલાતી ભૂમિતિનું મૂલ્યાંકન કરો. | પસંદ કરેલ પ્રક્રિયા લંબાઈ અને સ્થાનિક ચેનલ ભૂમિતિનું મૂલ્યાંકન કરો. | નિર્ધારિત સામગ્રી, પ્રક્રિયા વિંડો અને ફિનિશ્ડ-પ્રોડક્ટ પરિણામો. |
| વેન્ટિંગ | વેન્ટ પોઝિશન અને ત્યાં જરૂરી પ્રક્રિયા શરતોની પુષ્ટિ કરો. | વેન્ટ પોઝિશન અને ડાઉનસ્ટ્રીમ પ્રેશર-બિલ્ડિંગ ડ્યુટીની પુષ્ટિ કરો. | ટ્રાયલ અવલોકનો અને સંમત વેન્ટ-સિસ્ટમ શરતો. |
| દબાણ અને ડ્રાઇવ લોડ | વાસ્તવિક ડ્રાઇવ અને પ્રોસેસિંગ-યુનિટ મર્યાદાઓનો ઉપયોગ કરો. | વાસ્તવિક ડ્રાઇવ અને પ્રોસેસિંગ-યુનિટ મર્યાદાઓનો ઉપયોગ કરો. | સપ્લાયર-મંજૂર ઓપરેટિંગ એન્વલપ અને ડાઇ ડ્યુટી. |
| આઉટપુટ શ્રેણી | જરૂરી ઉત્પાદન કદ પર સ્વીકૃત આઉટપુટની પુષ્ટિ કરો. | સમાન ગુણવત્તા મર્યાદા પર સ્વીકૃત આઉટપુટની પુષ્ટિ કરો. | સ્થિર લઘુત્તમ અને મહત્તમ ઉત્પાદન બિંદુઓ. |
| ઉર્જા | ઉમેદવાર ઓપરેટિંગ પોઈન્ટ માપો. | ઉમેદવાર ઓપરેટિંગ પોઈન્ટ માપો. | સ્વીકૃત કિગ્રા દીઠ kWh, જણાવેલ સીમા અને સમય અવધિ સાથે. |
| વસ્ત્રો અને બદલી | સમાગમના ભાગો અને પરવાનગીની ગોઠવણની સ્થિતિનું નિરીક્ષણ કરો. | બંને સ્ક્રૂ અને બંને બેરલ બોરનું નિરીક્ષણ કરો. | સ્થિત વસ્ત્રો નકશો અને રિપ્લેસમેન્ટ અવકાશ. |
| રોકાણ | ઇન્સ્ટોલેશન, સહાયક અને જરૂરી ઉત્પાદન શ્રેણી શામેલ કરો. | સમાન પ્રોજેક્ટ અવકાશ શામેલ કરો. | સમકક્ષ બાકાત અને સ્વીકૃતિ શરતો સાથે આઇટમાઇઝ્ડ અવતરણો. |
તેના અમૂર્ત માંસમાંતર અને શંક્વાકાર ઉત્તોદનની સરખામણી, S. Seifert PVC અંતિમ ઉપયોગો સામે રૂપરેખાંકન, રહેઠાણનો સમય અને શીયરનું મૂલ્યાંકન કરે છે. તે પ્રક્રિયા-વિશિષ્ટ સરખામણીને સમર્થન આપે છે; તે નવી ખરીદી માટે સાર્વત્રિક પાઇપ-સાઇઝ કટઓફ અથવા ઊર્જા બચત ટકાવારી આપતું નથી.
તમારું PVC ફોર્મ્યુલેશન નિર્ણયને કેવી રીતે બદલે છે
મશીનમાં શું પ્રવેશે છે અને ડાઇમાંથી શું છોડવું જોઈએ તેની સાથે સ્પષ્ટીકરણ શરૂ કરો. બે દરખાસ્તોની સરખામણી કરવા માટે "કઠોર પીવીસી" ખૂબ વ્યાપક છે. અમે રેઝિન ગ્રેડ, ફિલર પ્રકાર અને લોડિંગ, સ્ટેબિલાઇઝર અને લ્યુબ્રિકેશન સિસ્ટમ, રિસાયકલ સામગ્રી, ફીડ ફોર્મ અને તૈયારી પદ્ધતિની વિનંતી કરીશું. રેસીપીના પુનરાવર્તનને રેકોર્ડ કરો જેથી અજમાયશ અને અવતરણ સમાન સામગ્રીનું વર્ણન કરે.
રચના એકમો સ્પષ્ટ રાખો
phr માં લોડિંગ એટલે રેઝિનના સો ભાગો દીઠ ભાગો, સમગ્ર સંયોજનના વજનના ટકા નહીં. એક સરળ રચનાના ઉદાહરણ તરીકે, 100 માસ પાર્ટ્સ રેઝિન વત્તા 50 પાર્ટ ફિલર, અન્ય કોઈ ઘટકો વિના, કુલ સમૂહ દ્વારા 50 ÷ 150 = 33.3% ફિલર ધરાવે છે. અન્ય ઘટકો ઉમેરવાથી તે ટકાવારીમાં ફેરફાર થાય છે. આ અંકગણિત કોઈપણ મશીન માટે સલામત લોડિંગ સ્થાપિત કરતું નથી.
પૂછો કે ફીડની સુસંગતતાનું મૂલ્યાંકન કેવી રીતે કરવામાં આવશે. જથ્થાબંધ ઘનતા અથવા ફીડની તૈયારીમાં ફેરફારને અપરિવર્તિત પોલિમર નામ પાછળ છુપાવવાને બદલે રેકોર્ડ કરવો જોઈએ. જો કોઈ સપ્લાયર જુદી જુદી ભૂમિતિની ભલામણ કરે છે, તો ઓળખાયેલ સામગ્રીની સ્થિતિ અને ઉત્પાદન કાર્ય સાથે જોડાયેલ સમજૂતીની જરૂર છે.
ઉપયોગી ફ્યુઝન અને વેન્ટિંગ વિન્ડો વ્યાખ્યાયિત કરો
નાસ્તાજ અને વિલ્કઝીન્સ્કીકાઉન્ટર-રોટેટિંગ એક્સટ્રુઝન અભ્યાસતાપમાન, ગલન વિકાસ અને થ્રુપુટને સંયુક્ત સ્કેલિંગ હેતુઓ તરીકે ગણે છે. તે ઇન્ટરમેશિંગ સિસ્ટમ્સમાં લિકેજ પ્રવાહનું પણ વર્ણન કરે છે. તેથી અમે ખાલી ચેનલ વોલ્યુમમાંથી સંપૂર્ણ પ્રક્રિયાનું અનુમાન નહીં કરીએ અથવા એકમ સાથેના મટીરીયલ ડેવલપમેન્ટને ધ્યાનમાં લીધા વિના સ્ક્રૂ સ્પીડનો ઉલ્લેખ કરીશું નહીં.
સંમત થાઓ કે કયું દબાણ અને સામગ્રી-તાપમાન રીડિંગ લેવામાં આવશે, તે ક્યાં લેવામાં આવશે અને ઉત્પાદનના નમૂનાઓ તે રીડિંગ્સ સાથે કેવી રીતે સંકળાયેલા હશે. એકલા બેરલ સેટપોઇન્ટ્સ તે રેકોર્ડ પ્રદાન કરતા નથી. એક ઉપયોગી ઓપરેટિંગ વિન્ડો એવી પરિસ્થિતિઓને ઓળખે છે જ્યાં જરૂરી ઉત્પાદન પસાર થાય છે, માત્ર જ્યાં મશીન ચાલુ રહે છે ત્યાં જ નહીં.
તેમના વાસ્તવિક અવકાશમાં ઉત્પાદન પરીક્ષણોનો ઉપયોગ કરો
ASTM D2152-23એસીટોન નિમજ્જન દ્વારા સખત પીવીસી પાઇપ અને મોલ્ડેડ ફીટીંગ્સમાં ફ્યુઝનની પર્યાપ્તતાને સંબોધિત કરે છે. તેની પ્રકાશિત મર્યાદાઓ કહે છે કે તે પર્યાપ્ત ફ્યુઝનથી થર્મલ ડિગ્રેડેશનને અલગ કરી શકતી નથી અને અન્ય ભૌતિક અથવા રાસાયણિક પરીક્ષણોને બદલી શકતી નથી. તે એકંદર ઉત્પાદન-ગુણવત્તા પ્રમાણપત્ર નથી. કોઈપણ લાગુ દ્રાવક પરીક્ષણ લાયકાત ધરાવતા કર્મચારીઓ અને જરૂરી સુરક્ષા નિયંત્રણો સાથે સંબંધિત છે.
સંબંધિત સોલિડ-વોલ પીવીસી-યુ પ્રેશર-પાઈપ પ્રોજેક્ટ માટે,ISO 1452-2:2009પાઇપ લાક્ષણિકતાઓ અને સંબંધિત પરીક્ષણ પરિમાણો સ્પષ્ટ કરે છે. તે સ્ક્રુ ભૂમિતિ પસંદ કરતું નથી. સ્વીકૃત આઉટપુટ શું છે તે નક્કી કરતા પહેલા લાગુ ઉત્પાદન ધોરણ, આવૃત્તિ અને બજારની જરૂરિયાતો સાથે સંમત થાઓ.
વેચાણપાત્ર આઉટપુટની આસપાસ એક્સ્ટ્રુડરનું કદ
ઉત્પાદન લક્ષ્ય ઉત્પાદન શેડ્યૂલમાંથી આવવું જોઈએ. અમે જરૂરી આઉટપુટ રેન્જ માટે પૂછીશું, માત્ર સૌથી મોટી પાઇપ અથવા સૌથી વધુ કેટલોગ નંબર નહીં. એક લાઇન કે જે એક ઉચ્ચ-આઉટપુટ બિંદુને પૂર્ણ કરે છે તેને હજુ પણ નાના ઉત્પાદનો, ધીમી કામગીરી અથવા અલગ ફોર્મ્યુલેશન માટે અલગ સમીક્ષાની જરૂર પડી શકે છે.
રેખાની ગતિને સામૂહિક પ્રવાહમાં અનુવાદિત કરો
સતત ઉત્પાદન માટે, લાઇન સ્પીડ દ્વારા મીટર દીઠ વાસ્તવિક માસનો ગુણાકાર કરો અને મિનિટને કલાકોમાં રૂપાંતરિત કરો. ઉલ્લેખિત ઉત્પાદન વજન અથવા ચકાસાયેલ માપનો ઉપયોગ કરો. વાસ્તવિક ખરીદીની જરૂરિયાતની ગણતરી કરતી વખતે સામાન્ય ઘનતા અથવા દિવાલની જાડાઈ ધારણ કરશો નહીં.
આવશ્યક ઉત્પાદન પ્રવાહ (kg/h) = માસ પ્રતિ મીટર (kg/m) × રેખા ગતિ (m/min) × 60
3.0 m/min ના દરે 2.0 kg/m વજન ધરાવતા દૃષ્ટાંતરૂપ પાઇપ માટે, લક્ષ્ય 360 kg/h છે. 4.0 મીટર/મિનિટ પર, સમાન ઉત્પાદનને 480 કિગ્રા/કલાકની જરૂર છે. આ ધારવામાં આવેલા પ્લાનિંગ ઇનપુટ્સ છે, નનહૈયા ટ્રાયલના પરિણામો નથી. કોઈ પણ ગણતરી અમને કહેતી નથી કે શું કોઈ ચોક્કસ શંકુ આકારનું અથવા સમાંતર મશીન ગુણવત્તાની જરૂરિયાતને પૂર્ણ કરશે.
બાકીની લાઇન તપાસો
અપસ્ટ્રીમમાં મિશ્રણ અને ફીડની તૈયારીની સમીક્ષા કરો, પછી કેલિબ્રેશન, કૂલિંગ, હૉલ-ઑફ અને ડાઉનસ્ટ્રીમ કાપો. જવાબદાર સાધન સપ્લાયર્સને સૂચિત ઉત્પાદન બિંદુઓની પુષ્ટિ કરવા માટે કહો. જો હાલનો ઠંડક વિભાગ ફક્ત વર્તમાન ઉત્પાદન ગતિને સમર્થન આપે છે, તો વધુ એક્સ્ટ્રુડર આઉટપુટને મંજૂરી આપવી એ ઊંચી લાઇન ગતિને મંજૂરી આપતું નથી.
પ્રેશર ડ્યુટી પણ સરખામણીમાં છે. ઇચ્છિત કિગ્રા/કલાક સમાન રહે ત્યારે પણ ઉત્પાદન અથવા ડાઇ બદલવાથી મશીનનું કાર્ય બદલી શકે છે. દરેક ઉત્પાદન બિંદુ સાથે ટૂલિંગ અને માપન સ્થાનો રેકોર્ડ કરો જેથી ક્ષમતાનો દાવો અર્થઘટન કરી શકાય.
ઉત્પાદન શ્રેણીની તુલના કરો
અમે રૂપરેખાંકનને શોર્ટલિસ્ટ કરીશું જે સ્વીકાર્ય ઉત્પાદન સાથે જરૂરી શ્રેણી દર્શાવી શકે છે, પછી તેની કિંમતોની તુલના કરીશું. મનસ્વી સલામતી ટકાવારી ઉમેરશો નહીં અને પસંદ કરેલ મશીનને કૉલ કરશો નહીં. કોઈપણ અનામત ક્ષમતા નિર્ધારિત ભાવિ ઉત્પાદન, ફરજ અથવા ઓપરેટિંગ જરૂરિયાતને અનુરૂપ હોવી જોઈએ જેની સપ્લાયર દ્વારા સમીક્ષા કરવામાં આવી છે.
ઊર્જા, વસ્ત્રો અને કુલ સંચાલન ખર્ચની સરખામણી કરો
મોટર રેટિંગ એ ક્ષમતા સ્પષ્ટીકરણ છે, માપેલ ઉર્જા બિલ નથી. ઉપયોગી ટ્વીન સ્ક્રુ એક્સ્ટ્રુડર ઊર્જા વપરાશની સરખામણી માટે, મીટરમાં શું શામેલ છે તે વ્યાખ્યાયિત કરો: ડ્રાઇવ અને હીટર, સંપૂર્ણ એક્સ્ટ્રુડર અથવા આખી લાઇન. તે સીમાને યથાવત રાખો અને જણાવો કે શું સ્ટાર્ટ-અપ અને રિજેક્ટેડ પ્રોડક્શન સામેલ છે.
સ્વીકૃત ઉત્પાદન દ્વારા ઊર્જા વિભાજીત કરો
ચોક્કસ ઉર્જા (kWh/kg સ્વીકૃત) = અંતરાલ દરમિયાન માપેલી ઉર્જા ÷ તે જ અંતરાલ દરમિયાન સ્વીકૃત ઉત્પાદન સમૂહ
નીચેના એક કલાકનું ઉદાહરણ અનુમાનિત છે. બંને ઉમેદવારો સમાન ઉત્પાદન સ્વીકૃતિ માપદંડ અને ઊર્જા-મીટર સીમાનો ઉપયોગ કરે છે. તે બતાવે છે કે શા માટે એકંદર થ્રુપુટ અને સ્વીકૃત-આઉટપુટ કાર્યક્ષમતા જુદા જુદા તારણો તરફ દોરી શકે છે.
| એક કલાકના આયોજનનું ઉદાહરણ | ઉમેદવાર એ | ઉમેદવાર બી |
|---|---|---|
| ઉલ્લેખિત સીમાની અંદર ઊર્જા | 100 kWh | 120 kWh |
| કુલ ઉત્પાદન સમૂહ | 500 કિગ્રા | 600 કિગ્રા |
| સ્વીકૃત ઉત્પાદન સમૂહ | 480 કિગ્રા | 540 કિગ્રા |
| કુલ કિલોગ્રામ દીઠ ઊર્જા | 0.200 kWh/kg | 0.200 kWh/kg |
| સ્વીકૃત કિલો દીઠ ઊર્જા | 0.208 kWh/kg | 0.222 kWh/kg |
B અંતરાલમાં વધુ સ્વીકૃત સામગ્રી પહોંચાડે છે; A સ્વીકૃત કિલોગ્રામ દીઠ ઓછી ઊર્જા વાપરે છે. તે ખરીદ-વેચાણ છે, ભૂમિતિ જીતે છે તેનો પુરાવો નથી. માંગેલ ઉત્પાદન દર જણાવો અને ઉત્પાદન શેડ્યૂલને સંબંધિત ઓપરેટિંગ પોઈન્ટ પર સરખામણીનું પુનરાવર્તન કરો.
અલગથી વસ્ત્રોના રક્ષણનો ઉલ્લેખ કરો
અમારાપીવીસી બોર્ડ શંક્વાકાર ઉત્પાદન પૃષ્ઠ38CrMoAlA અને નાઈટ્રાઈડિંગ અથવા બાઈમેટાલિક સારવાર વિકલ્પોની યાદી આપે છે. તે પસંદગીઓ સેવા જીવન ગુણક સ્થાપિત કરતી નથી. અમે એકલા એલોય લેબલ દ્વારા પસંદ કરવાને બદલે, વાસ્તવિક ફોર્મ્યુલેશન અને પહેરવાના સ્થાન સામે કાર્યકારી સપાટીઓ, સામગ્રી સિસ્ટમ અને નિરીક્ષણ જરૂરિયાતોનો ઉલ્લેખ કરીશું.
ખર્ચની સરખામણીમાં નકારેલ સામગ્રી, પરિવર્તનનો સમય, આયોજિત જાળવણી અને રિપ્લેસમેન્ટ અવકાશનો સમાવેશ કરો. તે ઇનપુટ્સ માટે વાસ્તવિક ઓપરેટિંગ રેકોર્ડ્સ અથવા સ્પષ્ટ રીતે ઓળખાયેલા અંદાજોનો ઉપયોગ કરો. ઓછી ખરીદી કિંમત સૂચિત એસેમ્બલી ઉત્પાદન શ્રેણીને પૂર્ણ કરે છે કે ઇન્સ્ટોલ કરેલ સાધનો સાથે બંધબેસે છે કે કેમ તે જવાબ આપતી નથી.
તમારી પીવીસી એપ્લિકેશન માટે ટ્વીન સ્ક્રુ એક્સ્ટ્રુડર કેવી રીતે પસંદ કરવું
અમારી ભલામણ એ છે કે બંને ભૂમિતિઓને શોર્ટલિસ્ટમાં જાળવી રાખો જ્યારે હજુ સુધી પ્રક્રિયા અથવા યાંત્રિક પુરાવાઓ દ્વારા નકારી ન શકાય. પછી વાસ્તવિક એપ્લિકેશનનો ઉપયોગ કરીને અયોગ્ય રૂપરેખાંકનો દૂર કરો. "પાઇપ," "પ્રોફાઇલ" અને "બોર્ડ" ઉત્પાદન પરિવારોને ઓળખે છે, સંપૂર્ણ એક્સટ્રુઝન સ્પષ્ટીકરણો નહીં.
પીવીસી પાઇપ ઉત્તોદન
અમે બંને એ પ્રકાશિત કરીએ છીએપીવીસી પાઇપ શંક્વાકાર સ્ક્રુ બેરલઅને એપીવીસી પાઇપ સમાંતર સ્ક્રુ બેરલ. તે રૂપરેખાંકનોની તુલના કરવાનું કારણ છે, દરેક કદ દરેક પાઇપને અનુકૂળ આવે તેવું વચન નથી. ઉત્પાદનના પરિમાણો, ફોર્મ્યુલેશન, પ્રેશર ડ્યુટી અને જરૂરી સ્થિર આઉટપુટ પોઈન્ટથી પ્રારંભ કરો.
શંક્વાકાર પાઇપ પૃષ્ઠમાં 16 થી 63 મીમી, 50 થી 110 મીમી અને 90 થી 160 મીમીના એપ્લિકેશન બેન્ડનો સમાવેશ થાય છે. તે નંબરો સૂચિબદ્ધ પાઇપ એપ્લિકેશનોનું વર્ણન કરે છે. તેઓ સ્ક્રુ વ્યાસ નથી અને શંકુ આકારના મશીનો માટે સાર્વત્રિક મહત્તમ પાઇપ કદ સ્થાપિત કરતા નથી.
પ્રોફાઇલ અને બોર્ડ
પ્રોફાઇલ માટે, સેક્શન ડ્રોઇંગ, મીટર દીઠ વજન, માપાંકન વ્યવસ્થા અને પરિમાણીય સ્વીકૃતિ આવશ્યકતાઓનો સમાવેશ કરો. બોર્ડ માટે, તે નક્કર છે કે ફીણવાળું છે તે ઓળખો અને સ્વીકૃત જાડાઈ, ઘનતા જ્યાં સુસંગત હોય, સપાટી અને પરિમાણીય જરૂરિયાતો વ્યાખ્યાયિત કરો. ઉત્પાદન બાંધકામમાં ફેરફાર નવી પ્રક્રિયા સમીક્ષાને પાત્ર છે.
અમારાપીવીસી ફોમ-બોર્ડ સ્ક્રુ સ્પષ્ટીકરણ માર્ગદર્શિકારિપ્લેસમેન્ટ બ્રિફને વધુ વિગતવાર આવરી લે છે. અમે તે એપ્લિકેશન-વિશિષ્ટ સમીક્ષાને સામાન્ય ભૂમિતિ સરખામણીથી અલગ રાખીશું. પીવીસી-આધારિત લાકડાના મિશ્રણને પણ તેમની પોતાની રચના સમીક્ષાની જરૂર છે; PE- અથવા PP-આધારિત સંયુક્તમાંથી નિષ્કર્ષ ટ્રાન્સફર કરશો નહીં કારણ કે બંને ઉત્પાદનોને WPC કહેવામાં આવે છે.
પસંદગી ક્યારે ફરીથી ખોલવી
જ્યારે રેસીપી, ફીડ ફોર્મ, ગુણવત્તા લક્ષ્ય અથવા ઉત્પાદન શેડ્યૂલ બદલાય ત્યારે સ્પષ્ટીકરણની ફરી મુલાકાત લો. અપરિવર્તિત હાલની પ્રક્રિયા માટે, મશીન રૂપાંતરણની દરખાસ્ત કરતા પહેલા યોગ્ય રીતે મેળ ખાતા રિપ્લેસમેન્ટનું મૂલ્યાંકન કરવું જોઈએ. વિસ્તૃત ઉત્પાદન કાર્ય માટે, મશીન સપ્લાયરને માત્ર સ્ક્રુ ભૂમિતિ દ્વારા ફેરફારનું વચન આપવાને બદલે સંપૂર્ણ લાઇનની સમીક્ષા કરવા કહો.
જો હાલની શંક્વાકાર રેખા પહેલાથી જ જરૂરી ગુણવત્તા અને આઉટપુટ રેન્જને આવરી લે છે, તો અમે સૌપ્રથમ મેળ ખાતી શંક્વાકાર રિપ્લેસમેન્ટનું મૂલ્યાંકન કરીશું, ઓટોમેટિક અપગ્રેડ તરીકે સમાંતર રૂપાંતરણને વેચીશું નહીં. આ જ તર્ક સંતોષકારક સમાંતર રેખાને લાગુ પડે છે. નવી ઉત્પાદન ફરજ માટે, નિદર્શિત એપ્લિકેશન ફિટ સાથે રૂપરેખાંકન પસંદ કરો; ઊંચી ખરીદી કિંમત અથવા મોટા નજીવા વ્યાસ તે પ્રદર્શન નથી.
શું તમે હાલના સ્ક્રુ અને બેરલને બદલી અથવા કન્વર્ટ કરી શકો છો?
શંક્વાકાર ટ્વીન સ્ક્રુ બેરલ અને સમાંતર ટ્વીન સ્ક્રુ બેરલ વિનિમયક્ષમ એસેમ્બલી નથી. રૂપાંતરણની ચર્ચા કરતા પહેલા, સંપૂર્ણ મશીન સમીક્ષા મેળવો. ગિયરબોક્સ આઉટપુટ વ્યવસ્થા, શાફ્ટ કનેક્શન, બેરલ માઉન્ટિંગ અને પ્રોસેસિંગ-યુનિટ લેઆઉટ તે સમીક્ષામાં છે, જેમાં ફીડિંગ, વેન્ટિંગ, હીટિંગ અને કૂલિંગ ઇન્ટરફેસની સાથે.
હું એક અલગ સ્ક્રુ ભૂમિતિની ભલામણ કરું તે પહેલાં
જ્યારે હું PVC એક્સટ્રુઝન સમસ્યાની સમીક્ષા કરું છું, ત્યારે મારો પ્રથમ પ્રશ્ન એ છે કે શું આપણે મૂળ પ્રક્રિયાને પુનઃસ્થાપિત કરી રહ્યા છીએ અથવા મશીનને અલગ કામ કરવા માટે કહી રહ્યા છીએ. પહેરવામાં આવેલા ઘટકોને બદલવા અને ઉત્પાદન ક્ષમતા વધારવા માટે જુદા જુદા પુરાવાની જરૂર પડે છે. હું શંક્વાકાર અને સમાંતર સ્ક્રૂ વચ્ચે સ્વિચ કરવાની ભલામણ કરીશ નહીં કારણ કે રેખા અસ્થિર બની ગઈ છે.
જો આઉટપુટમાં વધઘટ થાય, તો હું ફોર્મ્યુલેશન રિવિઝન, ફીડિંગ શરતો, ઓપરેટિંગ રેકોર્ડ્સ અને ફિનિશ્ડ-પ્રોડક્ટ નિરીક્ષણ પરિણામોની વિનંતી કરીને શરૂઆત કરું છું. હું દબાણ, તાપમાન, સ્ક્રૂની ઝડપ અને તે જ સમયગાળા દરમિયાન સ્વીકૃત આઉટપુટ રેકોર્ડ કરવા માંગું છું. આજની સરેરાશ સાથે ગઈ કાલના પીક આઉટપુટની સરખામણી કરવાથી મને થોડું કહેવું છે કે શું સામગ્રી અથવા ઉત્પાદન બદલાયું છે.
આગળ, હું યાંત્રિક ગોઠવણીની સમીક્ષા કરું છું. ડ્રોઇંગ પેકેજમાં પરિભ્રમણની દિશા, સ્ક્રૂ ભૂમિતિ, કેન્દ્રનું અંતર, ડ્રાઇવ કનેક્શન અને બેરલ ઇન્ટરફેસ ઓળખવા જોઈએ. રિપ્લેસમેન્ટ એસેમ્બલી માટે, મને બંને સ્ક્રૂ અને બંને બેરલ બોર પર નામવાળી સ્થિતિ સાથે જોડાયેલા માપની પણ જરૂર છે. મોડેલ નંબર એ પ્રારંભિક સંદર્ભ છે, ઉત્પાદનની પરવાનગી નથી.
પછી હું સંભવિત ક્રિયાઓને અલગ કરું છું. ફીડિંગ સમસ્યાને ફીડિંગ તપાસની જરૂર છે. શંકાસ્પદ વસ્ત્રોને મેળ ખાતા નિરીક્ષણ અહેવાલની જરૂર છે. બદલાયેલ ફોર્મ્યુલેશન માટે પ્રક્રિયા સમીક્ષાની જરૂર છે. જો લક્ષ્ય આઉટપુટ વધ્યું હોય, તો હું મોટા પ્રોસેસિંગ યુનિટની ભલામણ કરું તે પહેલાં કૂલિંગ, હૉલ-ઑફ અને કટીંગ સાધનોએ ચર્ચામાં પ્રવેશ કરવો આવશ્યક છે.
ઓર્ડર આગળ વધે તે પહેલાં, હું સ્વીકૃતિના બે તબક્કાઓ પર સંમત થઈશ: યાંત્રિક ફિટ અને ઉત્પાદન કામગીરી. પ્રથમ ચકાસે છે કે શું એસેમ્બલી મશીન સાથે મેળ ખાય છે; બીજું તપાસે છે કે શું સંમત સામગ્રી નિર્ધારિત શરતો હેઠળ સ્વીકાર્ય ઉત્પાદન બનાવે છે. તે નિર્ણયોને અલગ રાખવાથી ખરીદદારને મૂળ સમસ્યામાંથી બચાવી શકાય તેવા રિપ્લેસમેન્ટ સ્પષ્ટીકરણનો સ્પષ્ટ માર્ગ મળે છે.
ગોઠવણને સાર્વત્રિક વસ્ત્રોના સમારકામ તરીકે ગણશો નહીં
કોઈપણ અક્ષીય ગોઠવણ માટે મશીન ઉત્પાદકની પરવાનગી પ્રક્રિયા અને મર્યાદાઓનું પાલન કરવું આવશ્યક છે. આઉટપુટ પુનઃપ્રાપ્ત થાય ત્યાં સુધી શંક્વાકાર સમૂહને ફક્ત ખસેડશો નહીં. નિરીક્ષણ અને સ્ક્રૂ દૂર કરવા માટે, લાયકાત ધરાવતા કર્મચારીઓ સાથે પ્લાન્ટની માન્ય આઇસોલેશન, કૂલિંગ અને લિફ્ટિંગ પ્રક્રિયાઓનો ઉપયોગ કરો. અમારાસમાંતર ટ્વીન-સ્ક્રુ ક્લિયરન્સ અને વસ્ત્રો માર્ગદર્શિકામેળ ખાતો માપન રેકોર્ડ કેવી રીતે ગોઠવવો તે સમજાવે છે.
તમારે RFQ અને ઉત્પાદન અજમાયશ માટે શું મોકલવું જોઈએ?
હું એકલા કેટેલોગ નંબરોમાંથી રિપ્લેસમેન્ટ કેમ મંજૂર નહીં કરું
જ્યારે હું નન્હૈયાના પ્રકાશિત શંકુ અને સમાંતર સ્ક્રુ-બેરલ વિકલ્પોની તુલના કરું છું, ત્યારે હું પ્રથમ સ્પષ્ટીકરણ ફોર્મેટને અલગ કરું છું. શંક્વાકાર શ્રેણીમાં Φ65/Φ132 અને Φ80/Φ156 જેવા વ્યાસની જોડીનો સમાવેશ થાય છે. આ કેટલોગ એન્ટ્રીઓ ઉમેદવાર રૂપરેખાંકનો ઓળખે છે; તેઓ અન્ય એસેમ્બલી સાથે સમકક્ષ આઉટપુટ અથવા વિનિમયક્ષમતા સ્થાપિત કરતા નથી.નન્હૈયા શંક્વાકાર વિશિષ્ટતાઓ
PVC પાઇપ સમાંતર સ્ક્રુ-બેરલ પૃષ્ઠ Φ45 થી Φ150 mm ની વ્યાસ શ્રેણી અને 32 થી 38 ના L/D ગુણોત્તર પ્રકાશિત કરે છે, જેમાં કસ્ટમાઇઝેશન ઉપલબ્ધ છે. તે આંકડાઓ તે પ્રોડક્ટ ઓફરિંગનું વર્ણન કરે છે, દરેક સમાંતર ટ્વીન-સ્ક્રુ એક્સટ્રુડર નહીં.નન્હૈયા પીવીસી પાઇપ સમાંતર વિશિષ્ટતાઓ
તેથી 65 mm સમાંતર રૂપરેખાંકનને 65/132 શંક્વાકાર એસેમ્બલી માટે રિપ્લેસમેન્ટ તરીકે ગણી શકાય નહીં કારણ કે બંને વર્ણનોમાં "65" છે. તેમ જ હું બીજા શંકુ આકારને L/D રેશિયો અથવા ફિનિશ્ડ-પાઈપ વ્યાસ તરીકે અર્થઘટન કરીશ.
આ સ્પષ્ટીકરણ સમીક્ષામાંથી મારો નિષ્કર્ષ એ છે કે કેટલોગ ઉત્પાદનોને શોર્ટલિસ્ટ કરવામાં મદદ કરી શકે છે, પરંતુ તે રૂપાંતરણને મંજૂરી આપી શકતું નથી. એસેમ્બલીની ભલામણ કરતા પહેલા, મને મશીનની ગોઠવણી, ઇન્ટરફેસ ડ્રોઇંગ, ફોર્મ્યુલેશન અને ઉત્પાદન લક્ષ્યની જરૂર પડશે. હું પછી પરિમાણીય સુસંગતતાને પ્રક્રિયા કામગીરીથી અલગ કરીશ જેને હજુ પણ ચકાસણીની જરૂર છે.
તે ખરીદદારને સરખામણીમાંથી નક્કર પરિણામ આપે છે: સ્ક્રુ ભૂમિતિ બદલવાથી આઉટપુટ વધશે અથવા ઊર્જા વપરાશમાં ઘટાડો થશે તેવા અસમર્થિત વચનને બદલે નિર્ધારિત ડ્રોઇંગ-રિવ્યૂ અને ટ્રાયલ અવકાશ.
તુલનાત્મક સ્પષ્ટીકરણ તૈયાર કરો અને માન્ય કરો
-
ઉત્પાદન અને ફોર્મ્યુલેશન વ્યાખ્યાયિત કરો
પ્રોડક્ટ ડ્રોઇંગ, રેસીપી રિવિઝન, ફીડ ફોર્મ અને લાગુ ગુણવત્તાની જરૂરિયાતોને ઓળખો. તેના એકમો સાથે ફિલર લોડિંગ રેકોર્ડ કરો અને ઇચ્છિત ઉત્પાદન શ્રેણીનો સમાવેશ કરો.
-
રેખા અવરોધોની પુષ્ટિ કરો
જરૂરી સ્વીકૃત આઉટપુટ પોઈન્ટ જણાવો અને ફીડિંગ, ડ્રાઈવ, ટૂલિંગ, કૂલિંગ, હૉલ-ઓફ અને કટીંગ શરતોને ઓળખો કે જે તેમને સપોર્ટ કરે છે.
-
મશીન અને રેખાંકનો તપાસો
મશીનની ઓળખ, પરિભ્રમણ ગોઠવણ, સ્ક્રુ અને બેરલ ડ્રોઇંગ્સ, ડ્રાઇવ કનેક્શન્સ, માઉન્ટિંગ ઇન્ટરફેસ અને રિપ્લેસમેન્ટ પાર્ટ્સ માટે પોઝીશન કરેલ વસ્ત્રોના માપનો સપ્લાય કરો.
-
દરેક ઉમેદવાર રૂપરેખાંકન વ્યાખ્યાયિત કરો
સપ્લાયરને ભૂમિતિ, સામગ્રી, કાર્યકારી સપાટીઓ, સંબંધિત સહાયક અને અવતરણ બાકાત ઓળખવા માટે કહો. કોઈપણ સંપૂર્ણ-મશીન ફેરફારોથી ઘટક અવકાશને અલગ કરો.
-
ટ્રાયલ શરતો અને રેકોર્ડ પર સંમત
સામગ્રી, ઉત્પાદન, નમૂના લેવાનો સમયગાળો અને ઊર્જા સીમાને ઠીક કરો. નામાંકિત સ્થાનો પર ઝડપ, દબાણ અને તાપમાન રેકોર્ડ કરો, કુલ અને સ્વીકૃત આઉટપુટ, અસ્વીકાર, વેન્ટ શરતો અને ઉત્પાદન-પરીક્ષણ પરિણામો.
-
યાંત્રિક ફિટ અને ઉત્પાદન અલગથી સ્વીકારો
મંજૂર ડ્રોઇંગ સામે પૂરી પાડવામાં આવેલ એસેમ્બલી તપાસો, પછી સંમત ગુણવત્તા અને આઉટપુટ માપદંડો સામે ઉત્પાદનનું મૂલ્યાંકન કરો. પરીક્ષણ કરેલ ગોઠવણી સાથે જોડાયેલા બે સ્વીકૃતિ રેકોર્ડ રાખો.
નન્હૈયાને PVC સ્ક્રુ-અને-બેરલ બ્રીફ મોકલો
શંક્વાકાર અથવા સમાંતર ઘટકો માટે, મશીનની માહિતી, ફોર્મ્યુલેશન, ઉત્પાદન રેખાંકન અને વર્તમાન ઉત્પાદન રેકોર્ડ્સ મોકલો. જણાવો કે શું તમારે હાલની પ્રક્રિયાને પુનઃસ્થાપિત કરવાની અથવા બદલાયેલ ફરજનું મૂલ્યાંકન કરવાની જરૂર છે, જેથી ઘટક દરખાસ્ત યોગ્ય કાર્યને સંબોધે છે.
ઝુશાન નન્હૈયા પ્લાસ્ટિક મશીનરી કો., લિ.
ઈમેલ:info@nhyscrew.com
સ્થાન: ડીંઘાઈ ડિસ્ટ્રિક્ટ, ઝુશાન, ઝેજિયાંગ, ચીન.
વારંવાર પૂછાતા પ્રશ્નો
શું સમાંતર ટ્વીન સ્ક્રુ એક્સ્ટ્રુડર્સ હંમેશા સહ-રોટેટિંગ છે?
નંબર. સમાંતર સ્ક્રુ-અક્ષ ભૂમિતિનું વર્ણન કરે છે, જ્યારે સહ-રોટેટિંગ અને કાઉન્ટર-રોટેટિંગ ગતિનું વર્ણન કરે છે. સાધનસામગ્રીની સરખામણી કરતી વખતે બંને ક્ષેત્રોનો ઉલ્લેખ કરો. આ પીવીસી પસંદગીના કાર્ય માટે, અન્ય પ્રકારના ટ્વીન-સ્ક્રુ મશીનમાંથી ક્ષમતા, મિશ્રણ અથવા ઊર્જાના દાવાઓનો ઉપયોગ કરતા પહેલા સંબંધિત રૂપરેખાંકન અને ડાયરેક્ટ-એક્સ્ટ્રુઝન ડ્યુટી સ્થાપિત કરવી આવશ્યક છે.
શું શંક્વાકાર ટ્વીન સ્ક્રુ એક્સ્ટ્રુડર પીવીસી માટે હંમેશા સારું છે?
ના. PVC ફોર્મ્યુલેશન અને ઉત્પાદનની જરૂરિયાતો પોતાની રીતે ભૂમિતિ પસંદ કરતી નથી. સંમત ખોરાક, ગુણવત્તા અને ઉત્પાદન શરતો હેઠળ સૂચિત શંકુ અને સમાંતર રૂપરેખાંકનોની તુલના કરો. રિપ્લેસમેન્ટ માટે, ઇન્સ્ટોલ કરેલ મશીન અને મંજૂર ઈન્ટરફેસ પ્રક્રિયા સરખામણી અલગ આર્કિટેક્ચરને મંજૂરી આપી શકે તે પહેલાં પસંદગીને અવરોધે છે.
કઈ ડિઝાઇન પ્રતિ કિલોગ્રામ ઓછી ઉર્જા વાપરે છે?
ભૂમિતિ લેબલ જવાબ સ્થાપિત કરતું નથી. ઉલ્લેખિત સાધનની સીમાનો ઉપયોગ કરીને, સમાન અંતરાલ પર ઊર્જા અને સ્વીકૃત ઉત્પાદન સમૂહને માપો. ઉત્પાદન શેડ્યૂલ માટે જરૂરી ઓપરેટિંગ પોઈન્ટની તુલના કરો. તે સમયે સ્વીકૃત કિલોગ્રામ દીઠ વધુ kWh નો ઉપયોગ કરતી વખતે મશીન વધુ સ્વીકૃત કિગ્રા/કલાક પહોંચાડી શકે છે.
શું શંક્વાકાર સ્ક્રૂ અને બેરલ સમાંતર સમૂહને બદલી શકે છે?
તેઓ વિનિમયક્ષમ એસેમ્બલીઓ નથી. રૂપાંતરણ માટે મશીન આર્કિટેક્ચર, ગિયરબોક્સ આઉટપુટ, શાફ્ટ કનેક્શન્સ, માઉન્ટિંગ અને પ્રોસેસ ઇન્ટરફેસની સમીક્ષા જરૂરી છે. સામાન્ય રિપ્લેસમેન્ટ ઓર્ડર માટે, ઇન્સ્ટોલ કરેલ મશીન માટે મેળ ખાતી એસેમ્બલીનો ઉલ્લેખ કરો. કેટલોગ મોડેલ નંબર અથવા શેર કરેલ વ્યાસ મૂલ્યમાંથી રૂપાંતરણને મંજૂરી આપશો નહીં.
મોડેલ નંબર જેમ કે 65/132 તમને શું કહે છે?
નન્હૈયા Φ65/Φ132 ને શંકુ આકારના સ્ક્રુ અને બેરલ વ્યાસની જોડી તરીકે સૂચિબદ્ધ કરે છે. ડ્રોઇંગ પર પરિમાણ સ્થાનો અને સંપૂર્ણ ભૂમિતિની પુષ્ટિ કરો. એકલા હોદ્દો પ્રક્રિયાની લંબાઈ, પરિભ્રમણ દિશા, આઉટપુટ, પાઇપનું કદ અથવા વિનિમયક્ષમતા સ્થાપિત કરતું નથી. બીજો વ્યાસ એ પરિમાણહીન L/D ગુણોત્તર નથી.
બંને રૂપરેખાંકનોની સરખામણી કરવા માટે કઈ માહિતીની જરૂર છે?
ફોર્મ્યુલેશન રિવિઝન, ફીડ ફોર્મ, પ્રોડક્ટ ડ્રોઇંગ, ગુણવત્તાની જરૂરિયાતો અને જરૂરી સ્વીકૃત-આઉટપુટ રેન્જ પ્રદાન કરો. રિપ્લેસમેન્ટ કાર્ય માટે મશીન રૂપરેખાંકન અને ઇન્ટરફેસનો સમાવેશ કરો. દરેક સપ્લાયરને તેના સૂચિત સાધનોના અવકાશ અને અજમાયશની શરતો જણાવવા માટે કહો, પછી અલગ નિર્ણયો તરીકે યાંત્રિક ફિટ, ઉત્પાદન સ્વીકૃતિ અને સંચાલન ખર્ચની તુલના કરો.