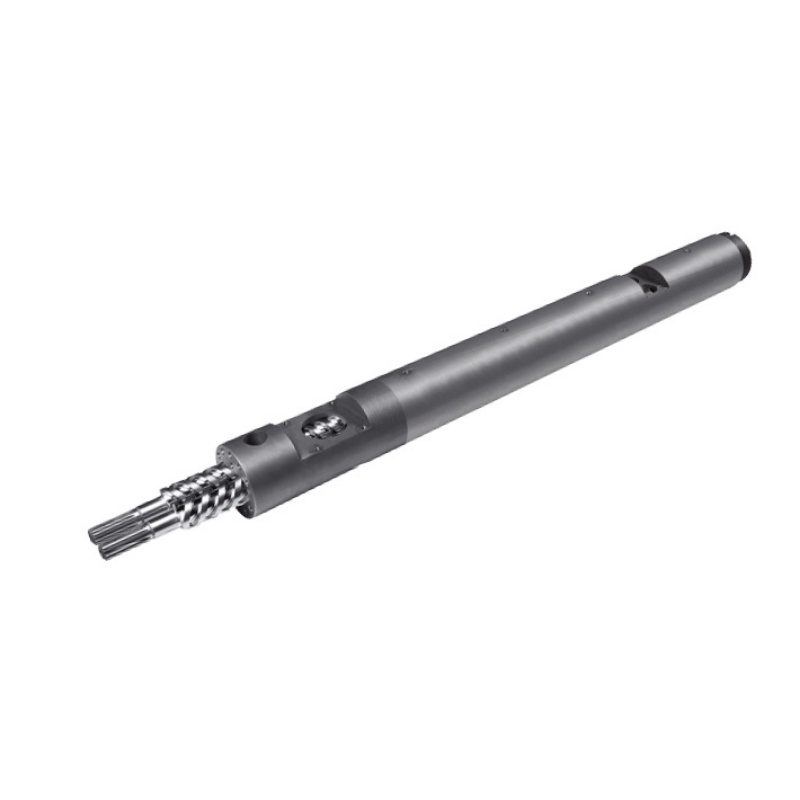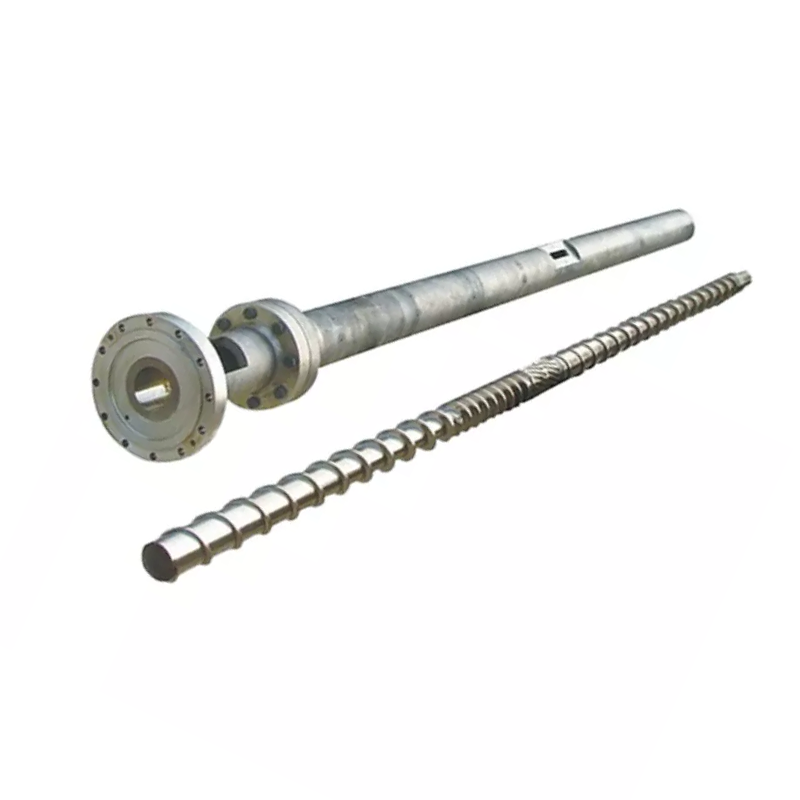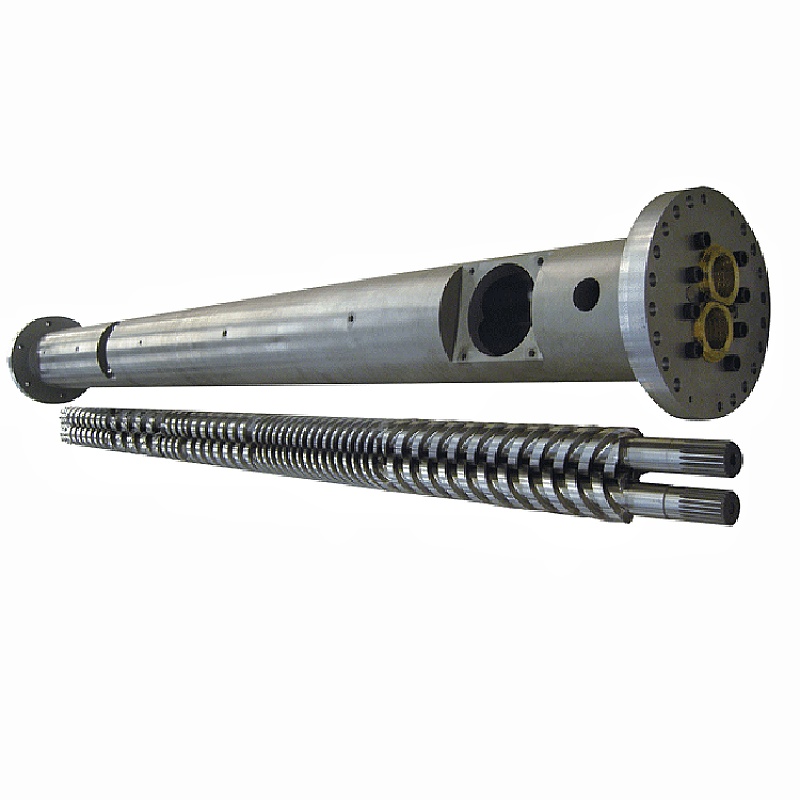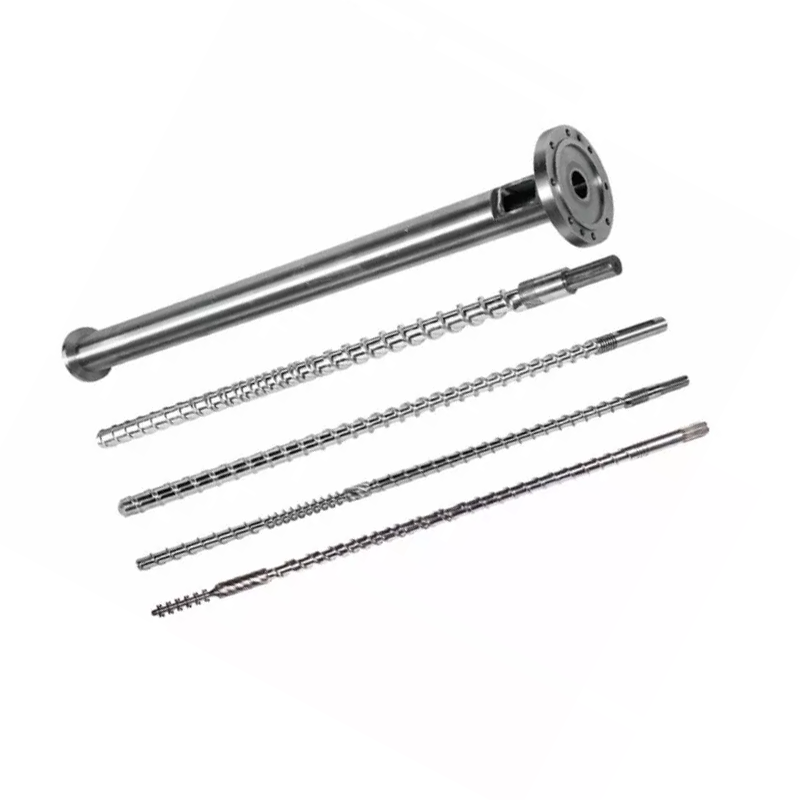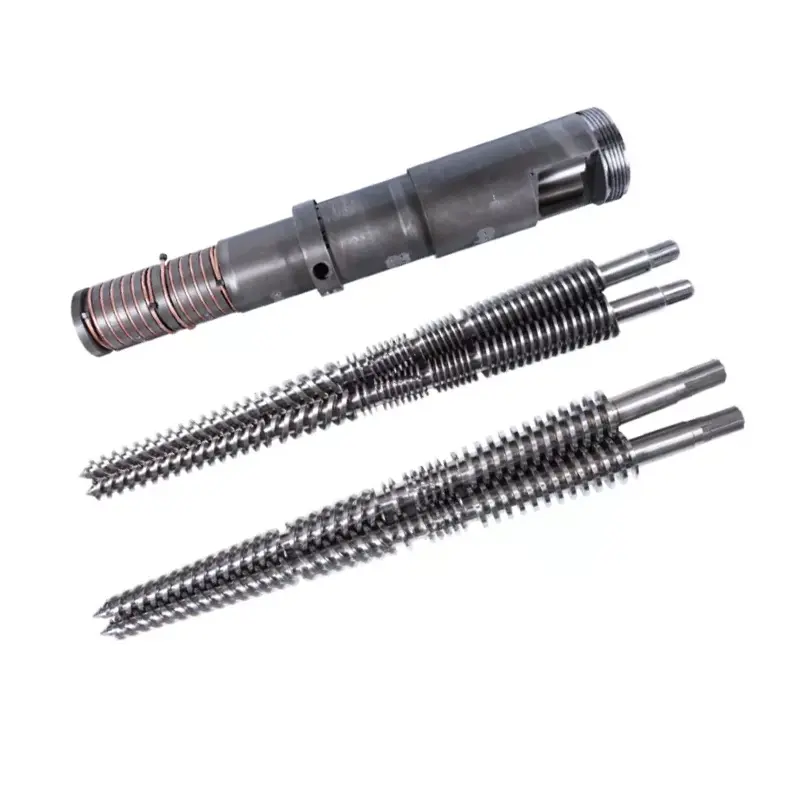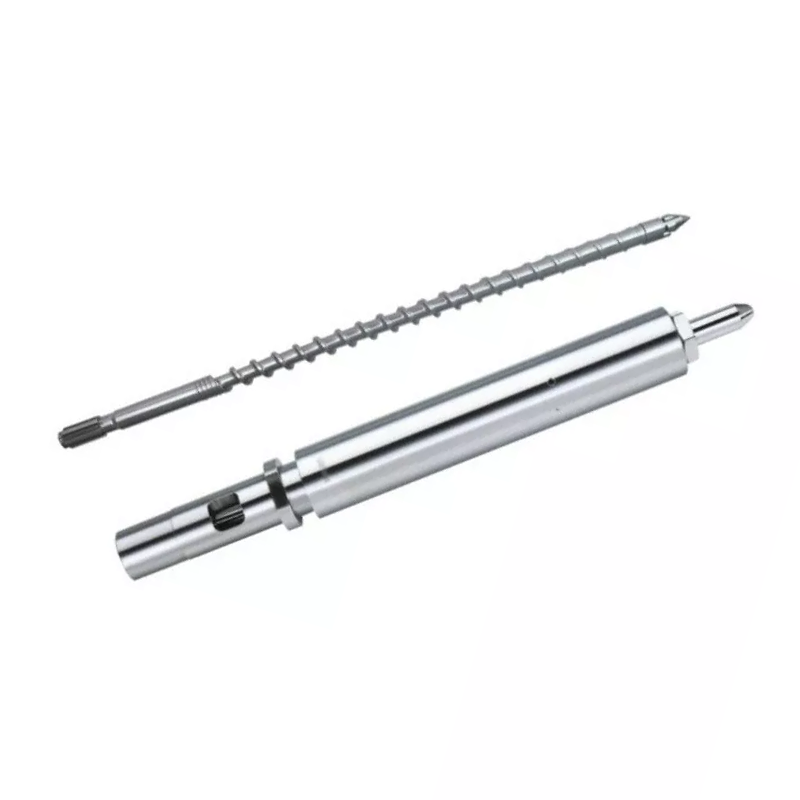
જમણી રેખા એકલા સ્ક્રુ ગણતરી દ્વારા નક્કી કરવામાં આવતી નથી. અસમાન ફીડસ્ટોક અને સ્વીકાર્ય પેલેટ વચ્ચે શું થવું જોઈએ તેના દ્વારા નક્કી કરવામાં આવે છે: તેને ખવડાવો, તેને પીગળો, તેને મિશ્રિત કરો, ગેસ દૂર કરો, દૂષણને ફિલ્ટર કરો, દબાણ બનાવો, તેને કાપીને સૂકવો.


એ પસંદ કરોસિંગલ-સ્ક્રુ પેલેટાઇઝિંગ લાઇનજ્યારે ફીડસ્ટોક પહેલાથી જ અંતિમ ફોર્મ્યુલેશનની નજીક હોય અને મુખ્ય કામો સ્ટેબલ કન્વેયિંગ, મેલ્ટિંગ, મેલ્ટ ફિલ્ટરેશન, પ્રેશર જનરેશન અને પેલેટ કટિંગ છે. તે સુસંગત PE અથવા PP રિગ્રિન્ડ, સરળ રિ-પેલેટાઇઝિંગ, લેબોરેટરી વર્ક અને નાનાથી મધ્યમ ઉત્પાદન માટે એક વ્યવહારુ પ્રારંભિક બિંદુ છે.
એ પસંદ કરોસમાંતર ટ્વીન-સ્ક્રુ પેલેટાઇઝિંગ લાઇનજ્યારે મશીન સંયોજન તેમજ પેલેટાઈઝ હોવું જોઈએ. તે ફિલર્સ, પિગમેન્ટ્સ, પોલિમર બ્લેન્ડ્સ, માસ્ટરબેચ, મોડિફાઇડ પ્લાસ્ટિક, મલ્ટિપલ ફીડ સ્ટ્રીમ્સ અને મજબૂત ડિવોલેટિલાઇઝેશન માટે વધુ યોગ્ય છે. માત્ર ટ્વીન-સ્ક્રુ લાઇન ખરીદશો નહીં કારણ કે તેનું લિસ્ટેડ આઉટપુટ વધારે છે. જ્યારે તેની પ્રક્રિયાના કાર્યો ફોર્મ્યુલેશન સાથે મેળ ખાય ત્યારે તેને ખરીદો.
મટિરિયલ ટ્રાન્સફોર્મેશનથી શરૂઆત કરો, મશીનના નામથી નહીં
"ઉચ્ચ આઉટપુટ" અથવા "વધુ સારી રીતે મિશ્રણ" શબ્દો જોયા પછી ખરીદદાર વારંવાર અમને ટ્વીન-સ્ક્રુ લાઇન માટે પૂછે છે. તે સૌથી મહત્વપૂર્ણ પ્રશ્નને છોડી દે છે: હોપરમાં શું પ્રવેશી રહ્યું છે, અને તે બેગ સુધી પહોંચે તે પહેલાં તે કેટલું અલગ હોવું જોઈએ?
જો સ્વચ્છ, સમાન ગ્રાન્યુલ્સને માત્ર ઓગાળવાની અને ફરીથી કાપવાની જરૂર હોય, તો એક જટિલ સંયોજન મશીન નિયંત્રણો ઉમેરે છે, સફાઈ કામ કરે છે અને વેચાણક્ષમ પેલેટને સુધારે છે તે જરૂરી નથી. જો ઘણા પાઉડર, કલરન્ટ્સ અને પોલિમર એક સુસંગત સંયોજન બનવું જોઈએ, તો એક સરળ કન્વેયિંગ સ્ક્રૂ વાસ્તવિક ગુણવત્તાની સમસ્યાને અસ્પૃશ્ય છોડી શકે છે.
| ઉત્પાદન ફરજ | શ્રેષ્ઠ પ્રારંભિક બિંદુ | શા માટે | શું જવાબ બદલી શકે છે |
|---|---|---|---|
| સ્થિર, સૉર્ટ કરેલ PE અથવા PP સ્ટ્રીમને ફરીથી પેલેટાઇઝ કરવું | સિંગલ સ્ક્રૂ | ડાયરેક્ટ મેલ્ટિંગ, પ્રેશર જનરેશન અને નીચલી લાઇન જટિલતા સાથે ગાળણ | ભેજ, ગંધ, પ્રિન્ટ, મિશ્ર ઓગળવાનો પ્રવાહ, ઉમેરણો અથવા ભારે દૂષણ |
| ઓછી જથ્થાબંધ ઘનતા સાથે રિસાયકલ કરેલ ફિલ્મ ફ્લેક્સ | એન્જિનિયર્ડ ફીડિંગ સાથે સિંગલ સ્ક્રૂ | પ્રથમ અડચણ ફીડની સુસંગતતા હોઈ શકે છે, મિશ્રણ નહીં | ગંભીર અસ્થિર, મિશ્ર પોલિમર અથવા રેસીપી કરેક્શન ટ્વીન સ્ક્રૂની તરફેણ કરી શકે છે |
| રંગ અથવા ઉમેરણ માસ્ટરબેચ | સમાંતર ટ્વીન સ્ક્રૂ | મોડ્યુલર મિક્સિંગ એલિમેન્ટ્સ અને નિયંત્રિત ઘટક ઉમેરણ વિખેરીને સપોર્ટ કરે છે | સાધારણ વિક્ષેપ માંગ સાથે સાબિત પ્રિમિક્સ્ડ રેસીપી વિશિષ્ટ સિંગલ સ્ક્રૂ પર ચાલી શકે છે |
| કેલ્શિયમ કાર્બોનેટ અથવા અન્ય ભરેલું સંયોજન | સમાંતર ટ્વીન સ્ક્રૂ | અલગ ખોરાક અને રૂપરેખાંકિત વિતરણ અને વિખેરાઈ ઝોન | ફિલર લોડિંગ, પાર્ટિકલ ફોર્મ, ઘર્ષકતા અને જરૂરી પ્રોપર્ટી એકરૂપતા |
| પોલિમર એલોય અથવા પ્રતિક્રિયાશીલ ફેરફાર | સમાંતર ટ્વીન સ્ક્રૂ | રહેઠાણ, મિશ્રણ અને વેન્ટિંગ પ્રક્રિયા ઝોન દ્વારા ગોઠવી શકાય છે | પ્રતિક્રિયા ગતિશાસ્ત્ર, ગરમીની સંવેદનશીલતા અને ડાઉનસ્ટ્રીમ દબાણની જરૂરિયાત |
| પ્રયોગશાળા અથવા પાયલોટ ફરીથી પેલેટાઇઝિંગ | સિંગલ સ્ક્રૂ | કોમ્પેક્ટ લેઆઉટ, સરળ કામગીરી અને સરળ જાળવણી | પ્રયોગમાં જ લવચીક મોડ્યુલર સંયોજનની જરૂર પડી શકે છે |
| પીવીસી સંયોજન | પ્રથમ રેસીપી વ્યાખ્યાયિત કરો | બંને નન્હૈયા લાઇન પરિવારો PVC ની યાદી આપે છે, પરંતુ તેઓ જુદી જુદી પ્રક્રિયાની ફરજો બજાવે છે | પાવડર ફીડિંગ, થર્મલ સેન્સિટિવિટી, ફિલર, પ્લાસ્ટિસાઇઝર, મિશ્રણ અને પેલેટ કાપવાની પદ્ધતિ |
| ઉચ્ચ-થ્રુપુટ સંશોધિત પ્લાસ્ટિક | સમાંતર ટ્વીન સ્ક્રૂ | ઉચ્ચ પ્રકાશિત લાઇન ક્ષમતા વત્તા મિશ્રણ, સાઇડ-ફીડિંગ અને ડિવોલેટિલાઇઝેશન વિકલ્પો | એકલા kg/h થી કદ ન કરો; ટોર્ક, બલ્ક ડેન્સિટી અને પ્રોડક્ટ સ્પેસિફિકેશન ઉપયોગી દર સેટ કરે છે |
અમારું ફેક્ટરી દૃશ્ય:સૌથી સસ્તું મશીન એ લાઇન છે જે બિનજરૂરી તબક્કાઓ ઉમેર્યા વિના જરૂરી પરિવર્તન પૂર્ણ કરે છે. ક્યારેક તે સિંગલ સ્ક્રૂ છે. કેટલીકવાર ટ્વીન સ્ક્રુ પુનરાવર્તિત સંમિશ્રણ, ડબલ એક્સટ્રુઝન અથવા ઓફ-સ્પેક પેલેટ્સને અટકાવે છે. અમે ખરીદદારની પસંદ કરેલ સ્ક્રુ કાઉન્ટ કરતાં સંપૂર્ણ રેસીપી જોઈશું.
પેલેટાઇઝિંગ લાઇન એ જોડાયેલ પ્રક્રિયાના તબક્કાઓની સાંકળ છે
બંને લાઇન પ્રકારોને એક્સ્ટ્રુડર કરતાં વધુની જરૂર છે. નન્હૈયાનીપ્લાસ્ટિક એક્સ્ટ્રુડર મશીન શ્રેણીપાંચ મુખ્ય સિસ્ટમો વર્ણવે છે: ખોરાક; સ્ક્રુ, બેરલ, હીટિંગ અને ઠંડક સાથે પ્લાસ્ટિસાઇઝિંગ; સંક્રમણ; ડાઇ હેડ; અને આકાર, ઠંડક અને ટ્રેક્શન. પેલેટાઇઝિંગ પ્રોજેક્ટમાં, ગાળણ, કટીંગ, સૂકવણી અથવા સ્ક્રીનીંગ અને સંગ્રહ સાંકળને પૂર્ણ કરે છે.
1. તૈયાર કરો અને ખવડાવો
વ્યાખ્યાયિત કરો કે શું ઇનપુટ પેલેટ, પાવડર, ફ્લેક, ફિલ્મ, એગ્લોમેરેટ અથવા મિશ્રણ છે. બલ્ક ડેન્સિટી, બ્રિજિંગ અને ફીડ-રેટ સ્ટેબિલિટી નક્કી કરે છે કે શું ગુરુત્વાકર્ષણ હૉપર, ફોર્સ્ડ ફીડર અથવા અલગ લોસ-ઇન-વેટ ફીડરની જરૂર છે.
2. ઓગળે અને પરિવર્તન કરો
સ્ક્રુ અને બેરલને સામગ્રીના તાપમાન અથવા શીયર મર્યાદાને ઓળંગ્યા વિના ઓગળવું, અભિવ્યક્ત કરવું અને મિશ્રણ કરવું આવશ્યક છે. સંયોજન માટે, લાઇનને સાઇડ ફીડિંગ, ગૂંથેલા વિભાગો અને વાતાવરણીય અથવા વેક્યુમ વેન્ટ્સની પણ જરૂર પડી શકે છે.
3. ફિલ્ટર કરો અને દબાણ બનાવો
સ્ક્રીન ચેન્જર ઓગળેલા ભૌતિક દૂષણને દૂર કરે છે. ડાઇને સ્થિર દબાણ અને પ્રવાહની જરૂર છે, તેથી સ્ક્રુ ડિસ્ચાર્જ, મેલ્ટ પંપ વિકલ્પ અને ગાળણ વિસ્તાર એક વિભાગ તરીકે માપવો આવશ્યક છે.
4. ઓગળે કાપો
સ્ટ્રેન્ડ, વોટર-રિંગ અને અંડરવોટર સિસ્ટમ્સ વિવિધ રીતે ગોળીઓ બનાવે છે. ઓગળવાની શક્તિ, સ્ટીકીનેસ, વોટર સેન્સિટિવિટી, આઉટપુટ અને ચેન્જઓવર રૂટિન આદત કરતાં વધુ મહત્વ ધરાવે છે.
5. ઠંડી, શુષ્ક અને વર્ગીકૃત કરો
પાણીનું તાપમાન, રહેઠાણનો સમય, ડીવોટરિંગ અને સ્ક્રીનીંગ પેલેટ તાપમાન, ભેજ, દંડ અને સંગ્રહ પહેલા આકારને પ્રભાવિત કરે છે.
6. લાઇનને નિયંત્રિત કરો
ટેમ્પરેચર ઝોન, સ્પીડ, મોટર પ્રોટેક્શન, પ્રેશર, ફીડર રેટ, વેક્યૂમ અને એલાર્મ્સે ઓપરેટરને જણાવવું જોઈએ કે દરેક સ્ટેજ સ્થિર છે કે નહીં. એકલા પ્રદર્શન પ્રક્રિયાને નિયંત્રિત કરતું નથી.

જ્યારે સિંગલ-સ્ક્રુ પેલેટાઇઝિંગ લાઇન પૂરતી છે
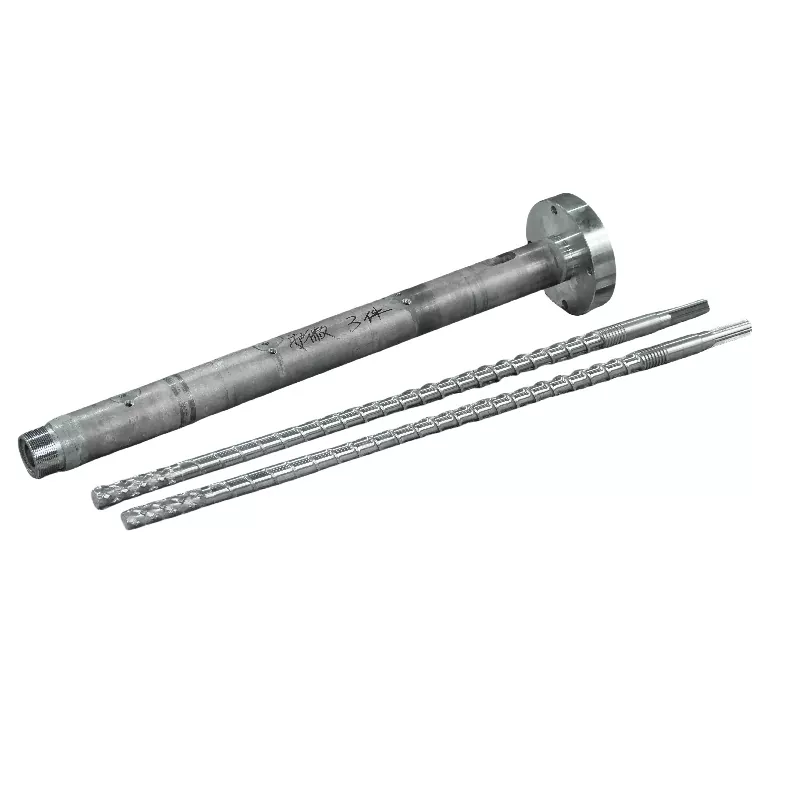
A સિંગલ-સ્ક્રુ એક્સ્ટ્રુડરસતત વહન, ગલન અને દબાણ ઉત્પન્ન કરવામાં મૂળભૂત રીતે મજબૂત છે. જ્યારે સ્ક્રુ ભૂમિતિ, મિક્સર અને ઓપરેટિંગ પોઈન્ટ સામગ્રી સાથે મેળ ખાય છે ત્યારે તે ઉપયોગી વિતરણ મિશ્રણ પણ પ્રદાન કરી શકે છે. તે ફીડસ્ટોકને પુનઃ-પેલેટાઇઝ કરવા માટે એક યોગ્ય આધાર બનાવે છે જે પહેલેથી જ સૉર્ટ, મિશ્રિત અથવા ફોર્મ્યુલેટેડ છે.
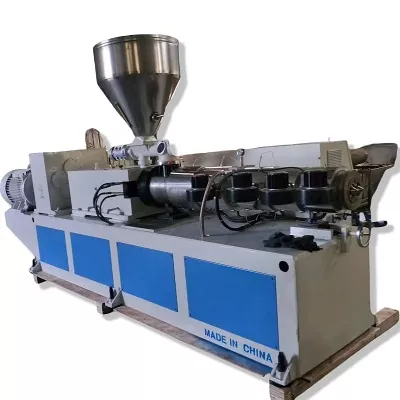
નન્હૈયાની સિંગલ-સ્ક્રુ પેલેટાઇઝિંગ લાઇન સિંગલ-સ્ક્રુ એક્સટ્રુડર, મેલ્ટ ફિલ્ટરેશન, ડાઇ હેડ, વોટર કૂલિંગ, પેલેટાઇઝર અને કલેક્શન યુનિટને જોડે છે. તેની સૂચિબદ્ધ એપ્લિકેશન્સમાં વર્જિન અથવા રિસાયકલ પ્લાસ્ટિક, પ્રયોગશાળાઓ, પાયલોટ ઉત્પાદન અને ઇન્જેક્શન મોલ્ડિંગ, ફિલ્મ બ્લોઇંગ અથવા એક્સટ્રુઝન માટે ગોળીઓનો સમાવેશ થાય છે. વૈકલ્પિક ઓટોમેટિક સ્ક્રીન ચેન્જિંગ, વેક્યૂમ ડિગાસિંગ અને ઓક્સિલરી ફીડિંગ મૂળભૂત લાઇનને સંપૂર્ણ કમ્પાઉન્ડિંગ પ્લેટફોર્મમાં ફેરવ્યા વિના વધુ મુશ્કેલ ફીડ પરિસ્થિતિઓને હેન્ડલ કરવાની મંજૂરી આપે છે.
બેઝલાઇન તરીકે સિંગલ સ્ક્રૂનો ઉપયોગ કરો જ્યારે:ફીડ રેસીપી ઉત્તોદન પહેલાં સુધારેલ છે; પોલિમર ફેમિલી અને મેલ્ટ વર્તન સુસંગત છે; વિક્ષેપ એ મુખ્ય ઉત્પાદનનો દાવો નથી; દૂષિતતાને નિર્દિષ્ટ ફિલ્ટર દ્વારા નિયંત્રિત કરી શકાય છે; અસ્થિર નિરાકરણ મધ્યમ છે; અને આઉટપુટ અસ્થિર ફીડ અથવા અતિશય ઓગળેલા તાપમાનને દબાણ કર્યા વિના રાખી શકાય છે.


સિંગલ સ્ક્રૂનો અર્થ "કોઈ એન્જિનિયરિંગ નથી." આગ્રાન્યુલેશન સ્ક્રુ ડિઝાઇનફ્લેક ફીડિંગ, મેલ્ટિંગ લંબાઈ, વેન્ટ પોઝિશન, સ્ક્રીન રેઝિસ્ટન્સ અને પેલેટાઇઝિંગ પદ્ધતિ સાથે હજુ પણ ફેરફાર થાય છે. લાઇનમાં પૂરતી સ્થાપિત શક્તિ હોય છે અને તે હજુ પણ વધી શકે છે કારણ કે હોપર અસમાન રીતે સામગ્રી પહોંચાડે છે અથવા સ્ક્રુ વેન્ટની નજીક તેની ઓગળેલી સીલ ગુમાવે છે.
જ્યારે સમાંતર ટ્વીન-સ્ક્રુ લાઇન તેની વધારાની કિંમત કમાય છે
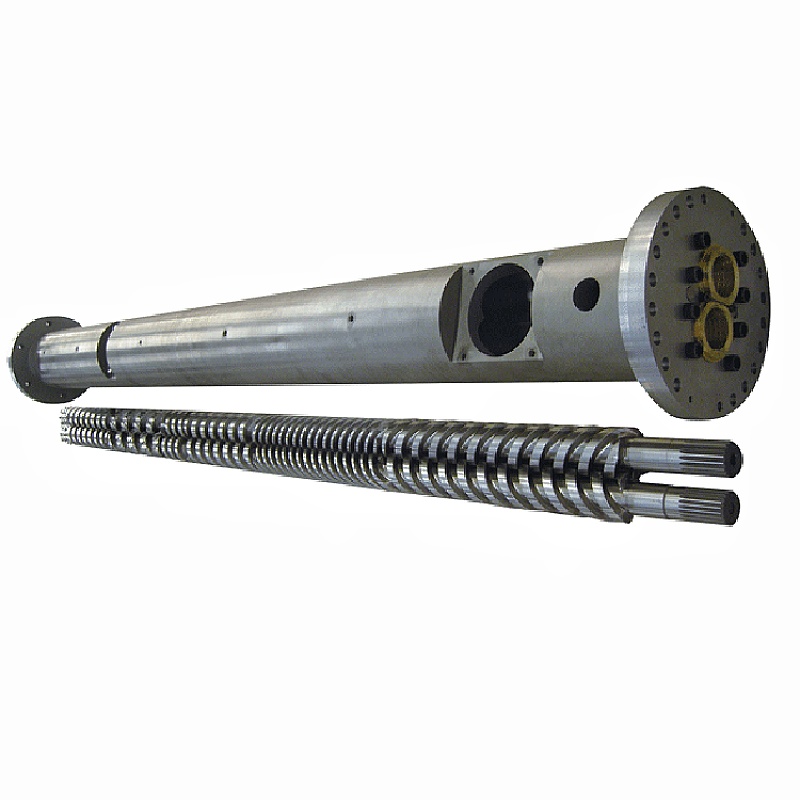
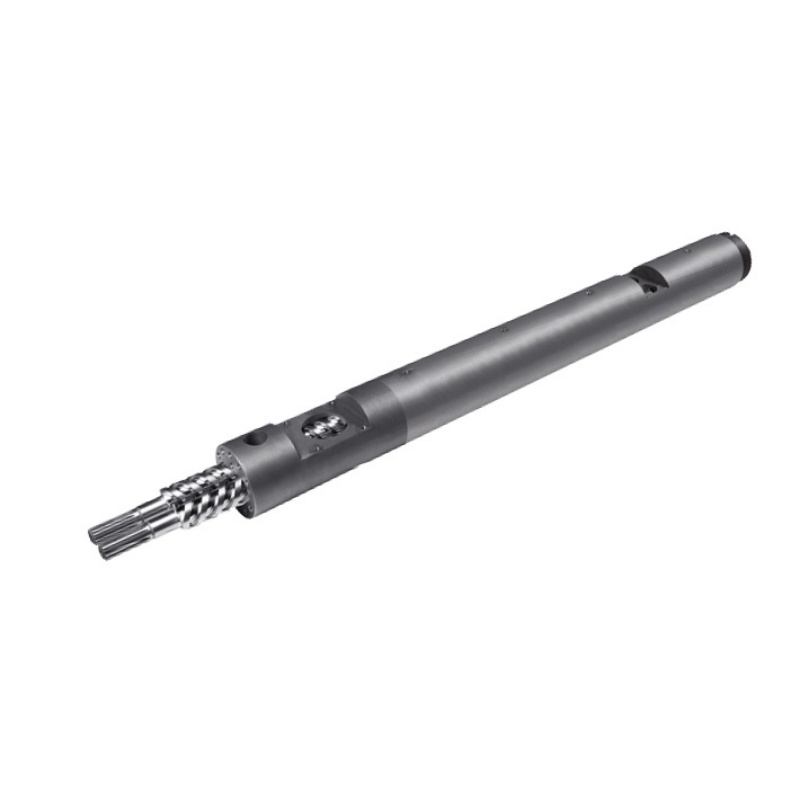
એક સમાંતર ટ્વીન-સ્ક્રુ લાઇન મૂલ્યવાન બને છે જ્યારે એક્સટ્રુઝનને ફોર્મ્યુલેશન બદલવું જ જોઇએ, માત્ર તેને ફરીથી આકાર આપવા માટે નહીં. નન્હૈયાની લાઇન મોડ્યુલર સ્ક્રુ તત્વો સાથે ઉચ્ચ-ટોર્ક સમાંતર ટ્વીન-સ્ક્રુ એક્સ્ટ્રુડરનો ઉપયોગ કરે છે. તેની પ્રક્રિયાના અવકાશમાં ઉમેરણો, ફિલર્સ અને કલરન્ટ્સનું મિશ્રણ અને વિખેરવું, ઉપરાંત વૈકલ્પિક ટ્વીન ફીડિંગ, વેક્યુમ ડિગાસિંગ અને ઓટોમેટિક સ્ક્રીન ચેન્જિંગનો સમાવેશ થાય છે.
મોડ્યુલર બેરલ અને સ્ક્રુ ટ્રેન ડિઝાઈનને મશીન સાથે અલગ-અલગ કામ સોંપવા દે છે: ફીડ પહોંચાડો, પોલિમરને ઓગાળવો, ફિલર ડાઉનસ્ટ્રીમ ઉમેરો, ડિસ્ટ્રિબ્યુટિવ અથવા ડિસ્પર્સિવ વર્ક લાગુ કરો, ડિવોલેટલાઈઝેશન માટે મેલ્ટ સપાટી ખોલો, મેલ્ટ સીલ બનાવો અને ડિસ્ચાર્જને સ્થિર કરો. ટ્વીન-સ્ક્રુ એક્સટ્રુઝન પર સંશોધન એ જ રીતે ભૂમિતિને ઝડપી ગલન અને સુધારેલ મિશ્રણ સાથે જોડે છે, જ્યારે ઔદ્યોગિક સંયોજન સંદર્ભો અલગ પ્રક્રિયા ઝોન તરીકે કન્વેયિંગ, પ્લાસ્ટિસાઇઝિંગ, મિક્સિંગ, ડિવોલેટિલાઇઝિંગ અને પ્રેશર બિલ્ડ-અપની વ્યવસ્થા કરે છે.
બેઝલાઇન તરીકે સમાંતર ટ્વીન સ્ક્રૂનો ઉપયોગ કરો જ્યારે:કેટલાક ઘટકો અલગથી માપવા આવશ્યક છે; રંગદ્રવ્ય અથવા ફિલર વિક્ષેપ નિયંત્રણ મૂલ્ય; પાવડરનું સેવન મુશ્કેલ છે; ફોર્મ્યુલેશનને એક અથવા વધુ વેન્ટિંગ તબક્કાઓની જરૂર છે; ઉત્પાદન ફેરફારો માટે મોડ્યુલર સ્ક્રુ રેસીપીની જરૂર છે; અથવા લાઇન એક નિયંત્રિત પાસમાં સંયોજન અને પેલેટાઇઝ થવી જોઈએ.


અમારું ફેક્ટરી દૃશ્ય:જ્યારે સપ્લાયર માત્ર એક રેઝિન નામ અને લક્ષ્ય કિગ્રા/ક મેળવે ત્યારે ટ્વીન-સ્ક્રુ ખરીદી વહેલી નિષ્ફળ જાય છે. "PP પ્લસ ફિલર" એ પ્રક્રિયા સ્પષ્ટીકરણ નથી. અમને ફિલર ટકાવારી, કણોનું સ્વરૂપ, જથ્થાબંધ ઘનતા, ભેજ, ઘર્ષકતા, ફીડર પ્લાન, વિખેરવાનું લક્ષ્ય અને માન્ય મેલ્ટ તાપમાનની જરૂર છે. તે વિગતો એલિમેન્ટ્સ અને બેરલ સેક્શન નક્કી કરે છે કે જેના માટે ખરીદનાર વાસ્તવમાં ચૂકવણી કરે છે.
રિસાયકલ કરેલ સામગ્રી માટે, ચાર સમસ્યાઓ અલગ કરો
રિસાયક્લિંગ પૂછપરછમાં ઘણીવાર ફીડની અસ્થિરતા, ભેજ, દૂષણ અને નબળા મિશ્રણને એક લેબલ હેઠળ જોડવામાં આવે છે: "રિસાયકલ કરેલ સામગ્રી." દરેક સમસ્યાને અલગ લાઇન સુવિધાની જરૂર હોય છે. વધતી જતી સ્ક્રૂ ઝડપ તે બધાને ઠીક કરી શકતી નથી.
| અવલોકન કરેલ સમસ્યા | સંભવિત પ્રક્રિયા પ્રશ્ન | ઉલ્લેખિત કરવા માટે રેખા લક્ષણ | સ્વીકૃતિ પુરાવા |
|---|---|---|---|
| આઉટપુટ વધે છે અને ઘટે છે | શું લો-ડેન્સિટી ફ્લેક બ્રિજિંગ અથવા અસમાન રીતે ફીડિંગ છે? | ફોર્સ્ડ ફીડિંગ, એકત્રીકરણ અથવા ઘનતા, સ્થિર હોપર ભૂમિતિ અને ફીડર નિયંત્રણ | નિર્ધારિત સતત રન પર આઉટપુટ અને મોટર લોડ વલણ |
| પરપોટા, ગંધ અથવા છિદ્રાળુ ગોળીઓ | કયો ભેજ અને અસ્થિર ભાર ઓગળે છે? | જ્યાં યોગ્ય હોય ત્યાં સૂકવણી, વેન્ટ લોકેશન, પીગળી સીલ, વેક્યૂમ ક્ષમતા અને સપાટીનું નવીકરણ | ભેજ અથવા અસ્થિર પરિણામ વત્તા દ્રશ્ય પેલેટ મર્યાદા |
| દબાણ સતત વધતું રહે છે | ફિલ્ટર સુધી કેટલું ઓગળેલું દૂષણ પહોંચે છે? | ફિલ્ટર ક્ષેત્ર, જાળીદાર ક્રમ, સ્ક્રીન-ચેન્જર પ્રકાર, દબાણ સેન્સર્સ અને ફેરફાર અંતરાલ | લક્ષ્ય આઉટપુટ પર દબાણ વધારો અને સ્ક્રીન-ચેન્જ ફ્રીક્વન્સી |
| રંગ અથવા ગુણધર્મો બદલાય છે | શું ફીડની રચના બદલાઈ રહી છે, અથવા મિશ્રણ અપૂરતું છે? | અપસ્ટ્રીમ સોર્ટિંગ અને પ્રથમ મિશ્રણ; જો રેસીપી સુધારણા અથવા વિક્ષેપ જરૂરી હોય તો ટ્વીન-સ્ક્રુ સંયોજન | સંમત રંગ, મેલ્ટ-ફ્લો અથવા મિકેનિકલ-પ્રોપર્ટી ભિન્નતા |
એસોસિએશન ઓફ પ્લાસ્ટિક રિસાયકલર્સ ધાતુઓ, લાકડા, કાગળ, થર્મોસેટ્સ અને અન્ય અનમેલ્ટ ભૌતિક દૂષણને દૂર કરવા માટે દંડ સ્ક્રીન દ્વારા પીગળેલા પ્લાસ્ટિકને દબાણ કરવા તરીકે મેલ્ટ ફિલ્ટરેશનને વ્યાખ્યાયિત કરે છે. ગાળણક્રિયા દરેક ઓગળેલા પોલિમર, ગંધ અથવા અસ્થિરતાને દૂર કરી શકતી નથી. તે ફ્લો રેઝિસ્ટન્સ પણ ઉમેરે છે, તેથી સ્ક્રીન પેક, ફિલ્ટરેશન એરિયા, ડિસ્ચાર્જ પ્રેશર અને ફેરફારની પદ્ધતિ એકસાથે ઉલ્લેખિત હોવી જોઈએ.


લાઇનના ભાગ રૂપે પેલેટાઇઝિંગ પદ્ધતિ પસંદ કરો
સ્ક્રુની પસંદગી મોટાભાગનું ધ્યાન આકર્ષિત કરે છે, પરંતુ અસ્થિર કટીંગ સારી રીતે પ્લાસ્ટીકવાળા મેલ્ટને વેચી ન શકાય તેવું બનાવી શકે છે. નન્હૈયાની સિંગલ-સ્ક્રુ લાઇનમાં પાણીનું ઠંડક અને પેલેટાઇઝરનો સમાવેશ થાય છે. તેની સમાંતર ટ્વીન-સ્ક્રુ લાઇન વોટર-રિંગ અથવા સ્ટ્રાન્ડ પેલેટાઇઝરનો ઉપયોગ કરી શકે છે અને તેમાં સંબંધિત ઠંડક, સ્ક્રીનીંગ અને સંગ્રહ વિભાગોનો સમાવેશ થાય છે.
| પદ્ધતિ | પ્રક્રિયા | શુભ પ્રારંભ બિંદુ | ઓર્ડર આપતા પહેલા પ્રશ્નો |
|---|---|---|---|
| વોટર-બાથ સ્ટ્રેન્ડ | સેરને બહાર કાઢો, ચાટમાં ઠંડુ કરો, સપાટીના પાણીને દૂર કરો, ખેંચો અને કાપો | લવચીક સંયોજન અને રિસાયક્લિંગ કાર્ય જ્યાં ઓપરેટરો સ્ટાર્ટ-અપ સ્ટ્રેન્ડનું સંચાલન કરી શકે છે | શું ઓગળવામાં પૂરતી સ્ટ્રાન્ડ તાકાત છે? કેટલી વાર રંગ બદલાય છે? તૂટેલી સેર કેવી રીતે હેન્ડલ કરવામાં આવશે? |
| ડ્રાય-કટ અથવા બેલ્ટ-કૂલ્ડ સ્ટ્રાન્ડ | કટીંગ પહેલાં હવા, પાણી અથવા સંયુક્ત ઠંડક સાથે બેલ્ટ પર ગરમ સેર વહન કરો | પાણી-સંવેદનશીલ, નાજુક, સ્થિતિસ્થાપક અથવા અત્યંત ભરેલા ફોર્મ્યુલેશન | જરૂરી પટ્ટાની લંબાઈ, કૂલિંગ લોડ, સ્ટ્રાન્ડ સ્પીડ, બરડપણું અને ફ્લોર સ્પેસ |
| વોટર-રિંગ ડાઇ-ફેસ | ડાઇ ફેસ પર કાપો અને ફરતી પાણીની રીંગમાં ગોળીઓ રાખો | કોમ્પેક્ટ, સતત પેલેટાઇઝિંગ જ્યારે મેલ્ટ ડાઇ પર સાફ રીતે કાપી નાખે છે | ડાઇ-હોલ ફ્રીઝિંગ, બ્લેડ વેર, પાણીનું તાપમાન, પેલેટ આકાર અને ડીવોટરિંગ |
| પાણીની અંદર | પાણીથી ભરેલા ચેમ્બરની અંદર ડાઇ ફેસ પર કાપો, પછી પાણીમાં નાખો અને સૂકવો | સ્વયંસંચાલિત કામગીરી અને વ્યાપક ઔદ્યોગિક પેલેટાઇઝિંગ ફરજો | ન્યૂનતમ સ્થિર દર, સ્ટાર્ટ-અપ વેસ્ટ, ડાઇ-પ્લેટ હીટિંગ, વોટર સિસ્ટમ, ડ્રાયર અને ક્લિનિંગ |
MAAG ની ડ્રાય-કટ બેલ્ટ સિસ્ટમ્સ પાણી-સંવેદનશીલ, અત્યંત ભરેલા અથવા નાજુક ઉત્પાદનો માટે ડિઝાઇન કરવામાં આવી છે, જ્યારે તેની પાણીની અંદરની સિસ્ટમ સંયોજનો, માસ્ટરબેચ, રિસાયક્લિંગ અને વર્જિન પોલિમર્સને આવરી લે છે. તે એક પદ્ધતિને સાર્વત્રિક રીતે શ્રેષ્ઠ બનાવતું નથી. તે દર્શાવે છે કે શા માટે મૃત્યુ પછી સામગ્રીની વર્તણૂક ખરીદીના નિર્ણયનો ભાગ હોવી જોઈએ.

નન્હૈયા સિંગલ અને સમાંતર ટ્વીન-સ્ક્રુ લાઇન ડેટા
નીચેના મૂલ્યો નન્હૈયાના વર્તમાન ઉત્પાદન પૃષ્ઠો પરથી આવે છે. તેઓ પ્રકાશિત રૂપરેખાંકનોની સરખામણી કરવા માટે ઉપયોગી છે. ખરીદી કરારમાં મંજૂર સામગ્રી, સહાયક અને પરીક્ષણ શરતો માટે અંતિમ મૂલ્યોનું પુનરાવર્તન કરવું જોઈએ.
| વસ્તુ | નન્હૈયા સિંગલ-સ્ક્રુ પેલેટાઇઝિંગ લાઇન | નન્હૈયા સમાંતર ટ્વીન-સ્ક્રુ પેલેટાઇઝિંગ લાઇન |
|---|---|---|
| પ્રકાશિત ક્ષમતા | 100 કિગ્રા/ક | 300 થી 600 કિગ્રા/કલાક |
| મુખ્ય શક્તિ | 75 kW મુખ્ય મોટર | 160 kW |
| હીટિંગ પાવર | 120 kW | અલગથી સૂચિબદ્ધ નથી |
| સ્ક્રુ પ્રકાર | સિંગલ સ્ક્રૂ | સમાંતર ટ્વીન સ્ક્રૂ |
| સ્ક્રૂ લંબાઈ અને વ્યાસ | કસ્ટમાઇઝ્ડ | કસ્ટમાઇઝ્ડ |
| પ્રકાશિત સ્ક્રુ સામગ્રી | 38CrMoAlA | 38CrMoAlA |
| પ્રકાશિત સામગ્રી શ્રેણી | PVC, CaCO3 માસ્ટરબેચ, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV અને PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP અને PPR |
| કોર લાઇન સાધનો | એક્સ્ટ્રુડર, મેલ્ટ ફિલ્ટરેશન, ડાઇ હેડ, વોટર કૂલિંગ, પેલેટાઇઝર અને કલેક્શન | હાઇ-ટોર્ક એક્સ્ટ્રુડર, મેલ્ટ ફિલ્ટરેશન, ડાઇ હેડ, વોટર-રિંગ પેલેટાઇઝર, કૂલિંગ અને ઓટોમેટેડ કલેક્શન |
| ઉત્પાદન વિગતો | નાઈટ્રિડ સ્ક્રૂ અને બેરલ, પેલેટાઈઝર, પાણીની ટાંકી, વાઈબ્રેટિંગ સ્ક્રીન, સિલો અને પીએલસી નિયંત્રણ | હાઇ-હાર્ડનેસ એલોય સ્ક્રૂ અને બેરલ, મોડ્યુલર એલિમેન્ટ્સ, મેલ્ટ પંપ, ડાઇ, વોટર-રિંગ અથવા સ્ટ્રાન્ડ પેલેટાઇઝર, ચાટ, વાઇબ્રેટિંગ સ્ક્રીન અને સિલો |
| વિકલ્પો | ઓટોમેટિક સ્ક્રીન ચેન્જર, વેક્યૂમ ડિગાસિંગ અને ઓક્સિલરી ફીડિંગ | વેક્યૂમ ડિગાસિંગ, ઓટોમેટિક સ્ક્રીન ચેન્જર, ફિલર્સ માટે ટ્વીન ફીડિંગ અને રિમોટ મોનિટરિંગ |
| પ્રકાશિત ગિયરબોક્સ રેશિયો | સૂચિબદ્ધ નથી | 2.5:1 અથવા 3:1 |
| આધાર | રિમોટ ઇન્સ્ટોલેશન, કમિશનિંગ અને ઓપરેશન માર્ગદર્શન | ઇન્સ્ટોલેશન માર્ગદર્શન, કમિશનિંગ સપોર્ટ અને ઓપરેટર તાલીમ |


નન્હૈયા ઝુશાન, ઝેજિયાંગમાં સ્થિત છે અને સ્ક્રૂ, બેરલ અને પ્લાસ્ટિક એક્સટ્રુઝન સાધનોનું ઉત્પાદન કરે છે. ખરીદદારો ફેક્ટરીની સમીક્ષા કરી શકે છેઉત્પાદન સાધનો, પ્રમાણપત્રોઅનેસેવા પ્રક્રિયાતકનીકી ચર્ચા પહેલાં.
સરખામણીને ખરીદી સ્પષ્ટીકરણમાં ફેરવો
ઉપયોગી RFQ સ્પર્ધાત્મક અવતરણોને તુલનાત્મક બનાવે છે. તે લાઇનને સ્વચ્છ નમૂનાની આસપાસ ડિઝાઇન થવાથી પણ અટકાવે છે જ્યારે ઉત્પાદન પાછળથી ભીનું, ધૂળવાળું અથવા ઓછી ઘનતા ફીડ મેળવે છે.
- દરેક પોલિમર ગ્રેડ અને વજનની ટકાવારી
- વર્જિન, પોસ્ટ-ઔદ્યોગિક અથવા પોસ્ટ-ગ્રાહક મૂળ
- પેલેટ, પાવડર, ફ્લેક, ફિલ્મ અથવા એગ્લોમેરેટ ફોર્મ
- લઘુત્તમ અને મહત્તમ બલ્ક ઘનતા
- ભેજ, અસ્થિર, ગંધ અને ધોવાની સ્થિતિ
- દૂષણનો પ્રકાર, કદ અને અપેક્ષિત ટકાવારી
- ફિલર, પિગમેન્ટ, ફાઇબર અને એડિટિવ વિગતો
- દરેક ઘટક માટે જરૂરી ખોરાક પદ્ધતિ
- પ્રેઝન્ટ આઉટપુટ અને ટાર્ગેટ નેટ સેલેબલ આઉટપુટ
- મંજૂર મેલ્ટ-તાપમાન વિંડો
- ફિલ્ટરેશન ફીનેસ અને સ્ક્રીન-ચેન્જ પ્લાન
- સ્ટ્રાન્ડ, વોટર-રિંગ અથવા અંડરવોટર પેલેટાઇઝિંગ પસંદગી
- પેલેટનું કદ, આકાર, ભેજ અને દંડની મર્યાદા
- જરૂરી રંગ, મેલ્ટ-ફ્લો અથવા યાંત્રિક પરીક્ષણો
- ઉપલબ્ધ વોલ્ટેજ, આવર્તન, પાણી અને સંકુચિત હવા
- પ્લાન્ટ લેઆઉટ, હેડરૂમ અને સામગ્રી-પ્રવાહની દિશા
- નિયંત્રણ ભાષા, ડેટા લોગીંગ અને સલામતી ધોરણ
- ફાજલ ભાગો, કમિશનિંગ અને તાલીમ અવકાશ
"આઉટપુટ: 500 kg/h" જાતે લખશો નહીં.ચોક્કસ ફોર્મ્યુલેશન, ફીડની સ્થિતિ, માન્ય અસ્વીકાર દર અને પરીક્ષણનો સમયગાળો જણાવો. ગ્રોસ એક્સટ્રુડર ડિસ્ચાર્જ એ કલેક્શન સિસ્ટમમાં વિતરિત કરાયેલ શુષ્ક, સ્ક્રીનીંગ, વેચાણપાત્ર ગોળીઓ જેટલો જ નથી.
આ તબક્કામાં વસ્ત્રોનું રક્ષણ પણ છે. ઘર્ષક ફિલર્સ, ગ્લાસ ફાઇબર અને દૂષિત રિસાયક્લેટ સ્ક્રુ અને બેરલ સામગ્રી વ્યૂહરચના બદલી શકે છે. નન્હૈયાની સમીક્ષા કરોસમાંતર ટ્વીન-સ્ક્રુ ઘટકો, સિંગલ સ્ક્રૂઅનેફાજલ ભાગોઅંતમાં સામાન્ય હાર્ડ-સર્ફેસ વિકલ્પ ઉમેરવાને બદલે અપેક્ષિત ફીડ સાથે.
સામગ્રી અને માપી શકાય તેવા પરિણામો સાથે રેખા સ્વીકારો
નો-લોડ રોટેશન ટેસ્ટ એસેમ્બલી તપાસે છે, પરંતુ તે પેલેટાઇઝિંગ કામગીરી સાબિત કરતું નથી. ફેક્ટરી સ્વીકૃતિ પરીક્ષણમાં સંમત સામગ્રી અથવા સ્પષ્ટ રીતે દસ્તાવેજીકૃત સમકક્ષનો ઉપયોગ કરવો જોઈએ અને ખોરાક, દબાણ, વેન્ટિંગ અને કટીંગ અસ્થિરતાને છતી કરવા માટે પૂરતો સમય ચાલવો જોઈએ.
- પરીક્ષણ સામગ્રીની પુષ્ટિ કરો.રેકોર્ડ લોટ, ફોર્મ્યુલા, ફીડ ફોર્મ, બલ્ક ડેન્સિટી, ભેજ અને તૈયારી. જાળવી રાખેલો નમૂનો રાખો.
- લાઇનનો અવકાશ અને સલામતી ચકાસો.પોલિમર ખવડાવતા પહેલા મોટર્સ, હીટર, ગાર્ડ્સ, ઇન્ટરલોક, ઇમરજન્સી સ્ટોપ્સ, ઉપયોગિતાઓ, સાધનો અને પરિભ્રમણ તપાસો.
- સ્થિર કામગીરી સુધી પહોંચો.ફીડર રેટ, સ્ક્રુ સ્પીડ, ઝોન સેટિંગ્સ, માપેલ મેલ્ટ તાપમાન, દબાણ, ટોર્ક અથવા મોટર લોડ, વેક્યૂમ અને ઠંડક-પાણીની સ્થિતિ રેકોર્ડ કરો.
- વેચાણપાત્ર આઉટપુટ માપો.નિર્ધારિત સમય માટે સ્ક્રીનીંગ પછી શુષ્ક ગોળીઓનું વજન કરો. સ્ટાર્ટ-અપ વેસ્ટ, સ્ટ્રેન્ડ બ્રેક્સ, એગ્લોમેરેટ્સ અને સ્ક્રીન ફેરફારો અલગથી રેકોર્ડ કરો.
- પેલેટ ગુણવત્તા પરીક્ષણ કરો.સંમત પેલેટ કદ, દંડ, ભેજ, જથ્થાબંધ ઘનતા, રંગ, મેલ્ટ ફ્લો, વિખેરવું અથવા ડાઉનસ્ટ્રીમ મોલ્ડિંગ પરીક્ષણોનો ઉપયોગ કરો.
- નિયમિત ઘટનાને પડકાર આપો.સ્ક્રીન બદલવાનું, સામાન્ય પુનઃપ્રારંભ, ફીડર પુનઃપ્રાપ્તિ અથવા રંગ પરિવર્તન દર્શાવો જો તે દૈનિક ઉત્પાદન માટે મહત્વપૂર્ણ છે.
- મશીનની તપાસ કરો.વેન્ટ કેરીઓવર, ડાઇ ડિપોઝિટ, કટરની સ્થિતિ, અસામાન્ય અવાજ, લિકેજ અને દોડ્યા પછી સુલભ સફાઈ બિંદુઓ તપાસો.
અમારું ફેક્ટરી દૃશ્ય:લાઇન સ્વીકારશો નહીં કારણ કે તે ટૂંકમાં હેડલાઇન આઉટપુટ સુધી પહોંચે છે. અમે સ્થિર વિન્ડો શોધીએ છીએ: ફીડર ભરેલું રહે છે, દબાણ વહી જતું નથી, વેન્ટ સ્પષ્ટ રહે છે, કટર અતિશય દંડ બનાવતું નથી અને ગોળીઓ ખરીદનારના ડાઉનસ્ટ્રીમ પરીક્ષણને પૂર્ણ કરે છે. સ્થિર વેચાણપાત્ર આઉટપુટ એ મહત્વની સંખ્યા છે.
વારંવાર પૂછાતા પ્રશ્નો
શું ટ્વીન-સ્ક્રુ પેલેટાઇઝિંગ લાઇન સિંગલ-સ્ક્રુ લાઇન કરતાં હંમેશા સારી હોય છે?
ના. સમાંતર ટ્વીન-સ્ક્રુ લાઇન વધુ મજબૂત બને છે જ્યારે પ્રક્રિયામાં પોલિમરને મિશ્રિત કરવું, ફિલર અથવા રંગદ્રવ્યોને વિખેરી નાખવા, સાઇડ ફીડર દ્વારા ઘટકો ઉમેરવા અથવા નોંધપાત્ર અસ્થિરતાને દૂર કરવી આવશ્યક છે. જ્યારે સ્થિર, તૈયાર ફીડસ્ટોકને મુખ્યત્વે મેલ્ટિંગ, ફિલ્ટરેશન, પ્રેશર જનરેશન અને પેલેટ કટીંગની જરૂર હોય ત્યારે સિંગલ-સ્ક્રુ લાઇન ઘણી વખત વધુ સીધી પસંદગી હોય છે.
રિસાયકલ કરેલ PE અથવા PP માટે કઈ પેલેટીંગ લાઇન વધુ સારી છે?
તે રિગ્રિન્ડની સ્થિતિ પર આધારિત છે. સૉર્ટ કરેલ, ધોવાઇ અને વ્યાજબી રીતે સુસંગત PE અથવા PP સ્ટ્રીમ યોગ્ય ફીડિંગ, ડીગાસિંગ અને મેલ્ટ ફિલ્ટરેશન સાથે સિંગલ-સ્ક્રુ લાઇનને ફિટ કરી શકે છે. મિશ્ર ફોર્મ્યુલેશન, ફિલર ઉમેરવું, ગંધ અથવા અસ્થિર દૂર કરવું અને એકરૂપતાની માંગ સમાંતર ટ્વીન-સ્ક્રુ લાઇનને યોગ્ય ઠેરવી શકે છે.
માસ્ટરબેચ અથવા અત્યંત ભરેલા સંયોજનો માટે મારે કઈ લાઇન પસંદ કરવી જોઈએ?
સમાંતર ટ્વીન-સ્ક્રુ લાઇનથી મૂલ્યાંકન શરૂ કરો કારણ કે મોડ્યુલર સ્ક્રુ એલિમેન્ટ્સ અને અલગ ફીડિંગ ઝોન ડિસ્ટ્રિબ્યુટિવ અને ડિસ્પર્સિવ મિક્સિંગ પર વધુ નિયંત્રણ આપે છે. ફિલરનો પ્રકાર, લોડિંગ, જથ્થાબંધ ઘનતા, ઘર્ષણ અને જરૂરી વિખેરવું હજુ પણ ફીડર, સ્ક્રુ ગોઠવણી અને વસ્ત્રોના પેકેજને નિર્ધારિત કરે છે.
શું સિંગલ-સ્ક્રુ પેલેટાઇઝિંગ લાઇન વેક્યૂમ ડિગાસિંગનો ઉપયોગ કરી શકે છે?
હા. નન્હૈયા તેની સિંગલ-સ્ક્રુ પેલેટાઇઝિંગ લાઇન પર વિકલ્પ તરીકે વેક્યૂમ ડિગાસિંગ ઓફર કરે છે. વેન્ટ પોઝિશન, સ્ક્રુ ફિલ લેવલ, ફીડ મોઇશ્ચર, મેલ્ટ સીલ અને વેક્યૂમ કેપેસિટી એકસાથે કામ કરે છે જેથી સામગ્રી વેન્ટમાં ભરાઈ ન જાય.
સ્ટ્રાન્ડ અને વોટર-રિંગ પેલેટાઇઝિંગ વચ્ચે શું તફાવત છે?
સ્ટ્રાન્ડ સિસ્ટમ સતત સેરને બહાર કાઢે છે, તેમને ઠંડુ કરે છે અને પછી તેમને નળાકાર ગોળીઓમાં કાપે છે. વોટર-રિંગ સિસ્ટમ ડાઇ ફેસ પર મેલ્ટને કાપી નાખે છે અને ગોળીઓને પાણીમાં લઈ જાય છે. સામગ્રીની વર્તણૂક, થ્રુપુટ, પરિવર્તનની જરૂરિયાતો, પેલેટ આકાર અને ઓપરેટરની સંડોવણીએ પદ્ધતિ નક્કી કરવી જોઈએ.
નન્હૈયા પેલેટાઇઝિંગ લાઇન્સ કેટલું આઉટપુટ આપી શકે છે?
નન્હૈયા તેની સિંગલ-સ્ક્રુ પેલેટાઇઝિંગ લાઇન માટે 100 kg/h અને તેની સમાંતર ટ્વીન-સ્ક્રુ પેલેટાઇઝિંગ લાઇન માટે 300 થી 600 kg/h સૂચિબદ્ધ કરે છે. આ પ્રકાશિત ઉત્પાદન રૂપરેખાંકનો છે, તેથી અંતિમ અવતરણમાં પસંદ કરેલ મશીન માટે ચોક્કસ ફોર્મ્યુલેશન, ફીડની સ્થિતિ અને સ્વીકૃતિનો આધાર જણાવવો જોઈએ.
પેલેટાઇઝિંગ લાઇન RFQ સાથે મારે કઈ માહિતી મોકલવી જોઈએ?
પોલિમર ગ્રેડ અને ટકાવારી, ફીડ ફોર્મ, બલ્ક ડેન્સિટી, ભેજ, દૂષણ અને અસ્થિર સ્તર, ઉમેરણો અને ફિલર્સ, હાજર અને લક્ષ્ય આઉટપુટ, પેલેટનું કદ, ગાળણની જરૂરિયાત, ઉપયોગિતાની સ્થિતિ, પ્લાન્ટ લેઆઉટ, નિયંત્રણ ધોરણ અને માપી શકાય તેવી સ્વીકૃતિ પરીક્ષણ મોકલો.
વાણિજ્યિક જાહેરાત: નન્હૈયા આ માર્ગદર્શિકામાં જોડાયેલા પેલેટાઇઝિંગ લાઇન્સ, સ્ક્રૂ, બેરલ અને એક્સટ્રુઝન ઘટકોનું ઉત્પાદન કરે છે. અંતિમ પસંદગી ખરીદનારની સામગ્રી, મંજૂર રેખા અવકાશ, તકનીકી કરાર અને સ્વીકૃતિ પરીક્ષણ પર આધારિત છે.