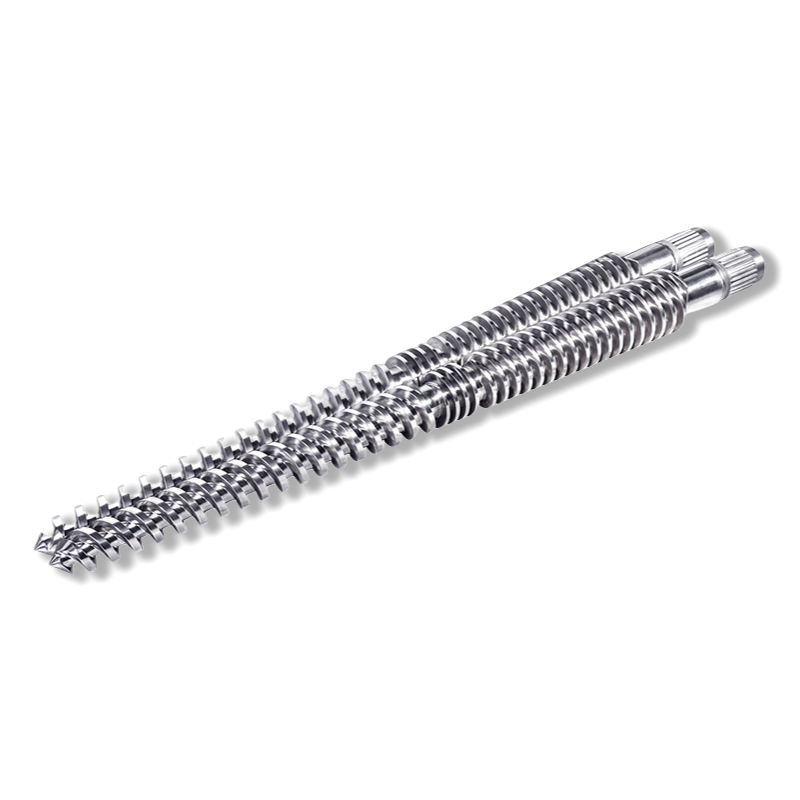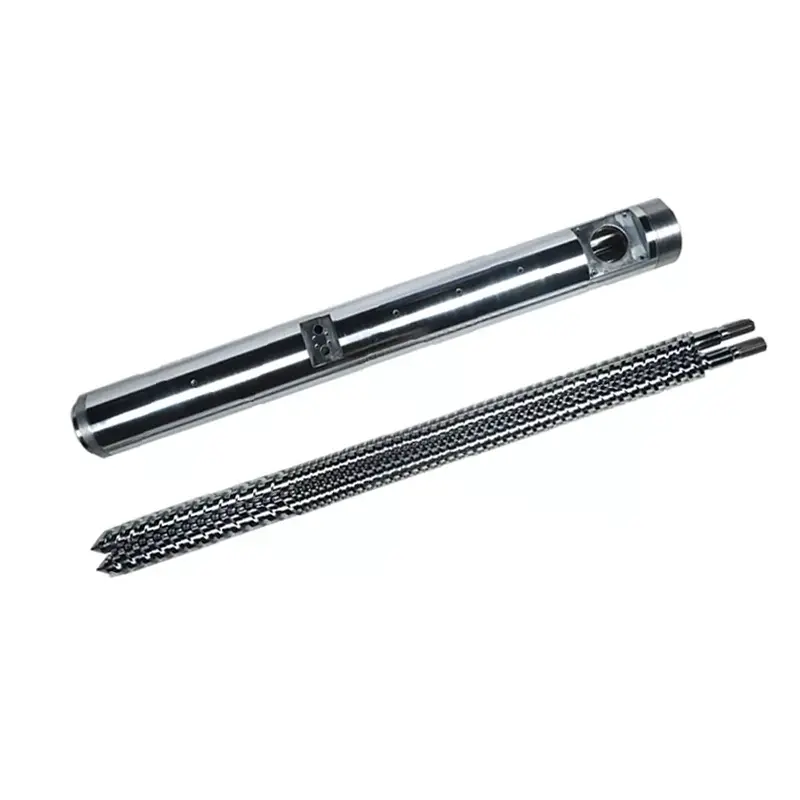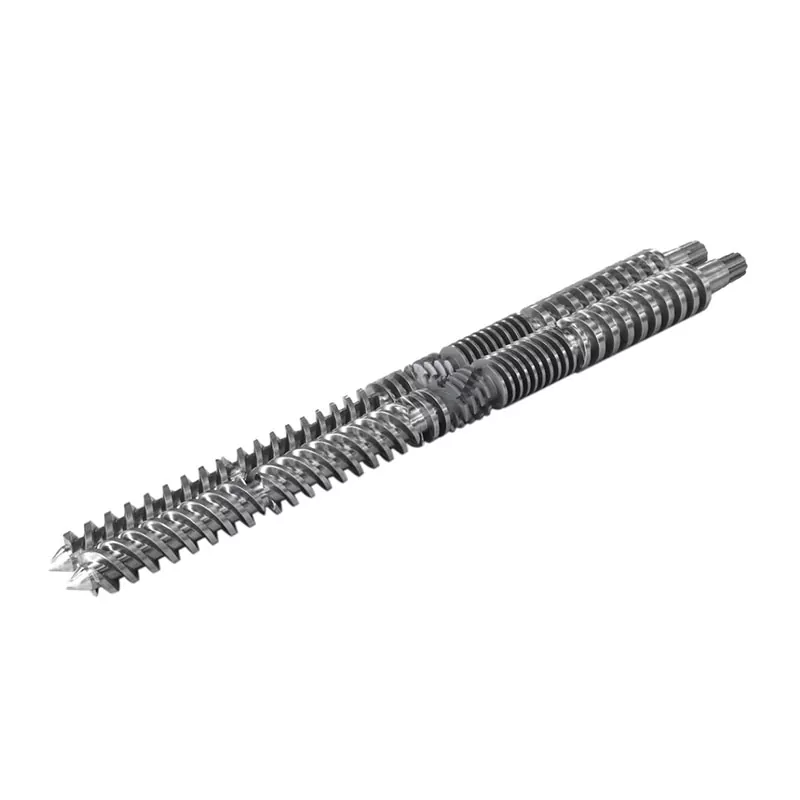
ધીમું પુનઃપ્રાપ્તિ ટાઈમર ખોરાકની સમસ્યા, બદલાયેલી પ્રક્રિયા અથવા પહેરવામાં આવેલા હાર્ડવેર તરફ નિર્દેશ કરી શકે છે. ઉપયોગી નિદાન તમને જણાવે છે કે કયું, અને તે ખરેખર તમારા સાયકલ સમયનો ખર્ચ કરે છે.
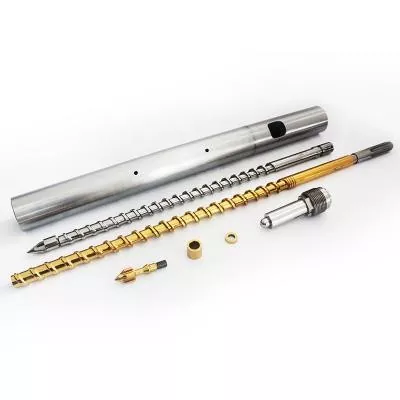
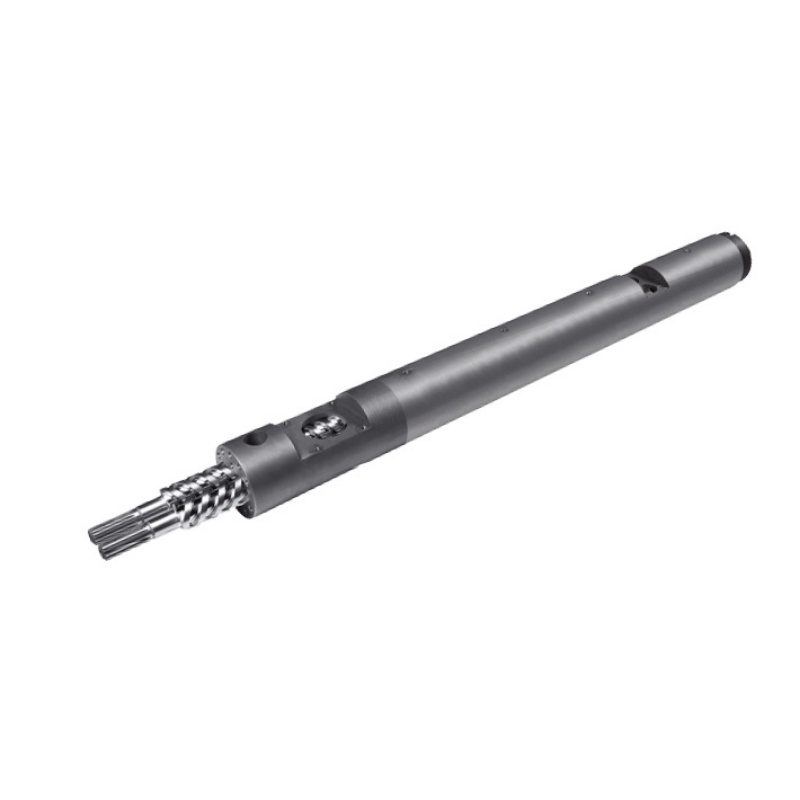
જો ઈન્જેક્શન મોલ્ડિંગ સ્ક્રુ પુનઃપ્રાપ્તિમાં ઘણો સમય લાગે છે, તો પહેલા ખાતરી કરો કે તે ચક્રમાં વિલંબ કરે છે. પછી ફીડ સાતત્ય, વાસ્તવિક સ્ક્રુ ઝડપ, પાછળનું દબાણ અને સ્થિર સંદર્ભ રન સામે તાપમાન તપાસો. ભૂમિતિનું નિરીક્ષણ કરો અને જ્યારે તે તપાસો નુકસાનને સમજાવતા નથી ત્યારે પહેરો. મર્યાદિત કાર્યને ઓળખ્યા પછી જ ઘટકોને બદલો.

પ્રથમ, પુનઃપ્રાપ્તિ ચક્રના નિર્ણાયક માર્ગ પર છે કે કેમ તે સ્થાપિત કરો
સ્ક્રુ પુનઃપ્રાપ્તિ એ પ્લાસ્ટિસાઇઝિંગ અને મીટરિંગ સ્ટેજ છે: સ્ક્રૂ ફરે છે, આગળનો શોટ તૈયાર કરે છે અને પીગળે છે કારણ કે તેની સામે એકઠું થાય છે. તે ઇન્જેક્શનથી અલગ છે, જ્યારે તે શોટ પહોંચાડવા માટે સ્ક્રૂ આગળ વધે છે. તમારા નિયંત્રકની ટાઈમરની વ્યાખ્યા તપાસો, ખાસ કરીને તેમાં વિલંબ અથવા ડિકમ્પ્રેશનનો સમાવેશ થાય છે કે કેમ.
પુનઃપ્રાપ્તિ ઘણીવાર ઠંડકના ક્રમના ભાગને ઓવરલેપ કરે છે. કુલ ચક્ર સમય પર તેની અસર તેથી પુનઃપ્રાપ્તિ ક્યારે શરૂ થાય છે તેના પર આધાર રાખે છે અને મશીનની કઈ ક્રિયા પૂર્ણ થાય તેની રાહ જોવી જોઈએ. પુનઃપ્રાપ્તિમાંથી દૂર કરાયેલ દરેક સેકન્ડ ચક્રમાંથી એક સેકન્ડને દૂર કરે છે તેવું માનવાને બદલે ક્રમ ટ્રેસ વાંચો.
| પુનઃપ્રાપ્તિ સમયગાળો | બારીની બહાર રાહ જુઓ | પરિવર્તનનો અર્થ શું છે |
|---|---|---|
| 12 સેકન્ડ | 2 સેકન્ડ | પુનઃપ્રાપ્તિ આગળની કાર્યવાહીમાં વિલંબ કરી રહી છે. |
| 9 સેકન્ડ | 0 સેકન્ડ | 3-સેકન્ડની પુનઃપ્રાપ્તિ સુધારણા 2 સેકન્ડની રાહ દૂર કરે છે. |
| 7 સેકન્ડ | 0 સેકન્ડ | પુનઃપ્રાપ્તિની બીજી 2 સેકન્ડની છૂટ આ ઉદાહરણમાં ચક્રમાં કોઈ વધુ ઘટાડો લાવશે નહીં. |
અમારો પ્રથમ પ્રશ્ન એ છે કે શું મશીન ઓગળવાની રાહ જોઈ રહ્યું છે અથવા તમે જે નંબર ઘટાડવા માંગો છો તેની જાણ કરી રહ્યાં છે. જો પુનઃપ્રાપ્તિ ઉપલબ્ધ વિન્ડોની અંદર પહેલેથી જ આરામદાયક રીતે બંધબેસે છે, તો અમે ઉચ્ચ-આઉટપુટ સ્ક્રૂની ભલામણ કરતા પહેલા સુસંગતતા અને ઓગળવાની ગુણવત્તા પર ધ્યાન કેન્દ્રિત કરીશું.
એસેમ્બલીના વ્યાપક સમજૂતી માટે, અમારું જુઓઈન્જેક્શન મોલ્ડિંગ સ્ક્રુ બેરલ માર્ગદર્શિકા. અહીં, ઉદ્દેશ્ય સંકુચિત છે: પુનઃપ્રાપ્તિ શા માટે બદલાઈ અને પુરાવા કયા પગલાંને સમર્થન આપે છે તે સ્થાપિત કરો.
અચાનક ફેરફાર અને ધીમે ધીમે ઘટાડાને વિવિધ પ્રારંભિક બિંદુઓની જરૂર છે
મશીનને સમાયોજિત કરતા પહેલા એક સંદર્ભ સાચવો. સમાન રેઝિન ગ્રેડ, રેગ્રિન્ડ રેશિયો, શોટ સેટિંગ, મોલ્ડ અને તાપમાનની સ્થિતિની તુલના કરો. વ્યક્તિગત ચક્ર તેમજ સરેરાશ રેકોર્ડ કરો; પ્રસંગોપાત ખૂબ જ ધીમી પુનઃપ્રાપ્તિ એવરેજ સ્વીકાર્ય દેખાય ત્યારે પણ ઉત્પાદનને વિક્ષેપિત કરી શકે છે.
| અવલોકન કરેલ પેટર્ન | પહેલા તપાસો | રેકોર્ડ કરવા યોગ્ય પુરાવા |
|---|---|---|
| સામગ્રી અથવા રેસીપી ફેરફાર પછી અચાનક વધારો | ફીડ ફોર્મ, રીગ્રીન્ડ, સૂકવણીની સ્થિતિ અને સ્થાનાંતરિત સેટિંગ્સ | મટીરીયલ લોટ, બ્લેન્ડ રેશિયો, કણોની સ્થિતિ અને પ્રક્રિયા પહેલા/પછીના રેકોર્ડ |
| તેમની વચ્ચેના સામાન્ય ચક્ર સાથે તૂટક તૂટક ધીમા ચક્ર | ફીડ વિક્ષેપ, બ્રિજિંગ અને વાસ્તવિક-સ્પીડ વિવિધતા | પુનઃપ્રાપ્તિ ટ્રેસ, લોડર પ્રવૃત્તિ અને સમાન ચક્ર માટે વાસ્તવિક RPM |
| સ્થિર ફરજ હેઠળ પુનઃપ્રાપ્તિ ધીમે ધીમે બગડે છે | ઓપરેટિંગ શરતો ચકાસો, પછી વસ્ત્રોનું નિરીક્ષણ કરો | ઐતિહાસિક પુનઃપ્રાપ્તિ ડેટા અને માપેલ સ્ક્રુ/બેરલ પરિમાણો |
| આદેશની નીચે ઉચ્ચ ભાર અને વાસ્તવિક RPM | મશીન ડ્રાઇવ, ટોર્ક મર્યાદા અને થર્મલ સ્થિતિ | વાસ્તવિક વિરુદ્ધ આદેશિત RPM, લોડ વલણ અને મશીન એલાર્મ |
| કમ્પોનન્ટ રિપ્લેસમેન્ટ પછી તરત જ સમસ્યા શરૂ થાય છે | ઇન્સ્ટોલ કરેલ ભાગ ઓળખ, પરિમાણો, ભૂમિતિ અને એસેમ્બલી | મંજૂર ડ્રોઇંગ રિવિઝન, ફીટ કરેલા ઘટકો અને કમિશનિંગ સેટિંગ્સ |
આ દાખલાઓ તપાસનો આદેશ નક્કી કરે છે; કોઈ પોતે સાબિતી નથી. ઘોંઘાટ, સ્કોરિંગ અથવા અસામાન્ય લોડ સાથેની અચાનક ખામીને તાત્કાલિક મશીન-સેવા ધ્યાનની જરૂર છે, ભલે સમય શરૂઆતમાં પ્રક્રિયાની સમસ્યા જેવો હોય.
ખાતરી કરો કે ગોળીઓ સતત સ્ક્રૂ સુધી પહોંચે છે
સંપૂર્ણ હોપર એ સ્થાપિત કરતું નથી કે સ્ક્રુ ખવડાવવામાં આવી રહ્યો છે. લોડર, શટઓફ સ્લાઇડ, મટિરિયલ પાથ અને ફીડ-થ્રોટ કૂલિંગ તપાસો. કમ્પ્રેશન સેક્શન બદલતા પહેલા અથવા નવા સ્ક્રૂનો ઓર્ડર આપતા પહેલા ધીમા ચક્ર સાથે એકરુપ હોય તેવા વિક્ષેપ માટે જુઓ.
Asahi Kasei નાફીડ-થ્રોટ બ્રિજિંગ પર અસકલિયન માર્ગદર્શનસમજાવે છે કે કેવી રીતે પાછળના બેરલ ઝોનની નજીકની ગરમી અકાળે ગોળીઓને નરમ કરી શકે છે. ગોળીઓ ગંઠાઈ જાય છે અને પેસેજમાં અવરોધ લાવી શકે છે, રેઝિન તેની ઉપર રહે છે તેમ છતાં સ્ક્રુ સામગ્રીની અછત છોડી દે છે.
ફીડમાં જ શું બદલાયું છે તે તપાસો. એક અલગ રેગ્રિન્ડ રેશિયો, વધુ દંડ અથવા અનિયમિત કણો ધ્યાન આપવાને પાત્ર છે. સેલેનીઝ ખાસ કરીને તેનામાં ખોરાક અને પુનઃપ્રાપ્તિ સમસ્યાઓ સાથે કણોની ગુણવત્તાને ફરીથી જોડે છેVectra® LCP પ્રક્રિયા માર્ગદર્શિકા. તેની ભલામણો સામગ્રી-વિશિષ્ટ છે, પરંતુ તે માત્ર રેઝિન નામને બદલે કણોની સ્થિતિને રેકોર્ડ કરવા માટે એક નક્કર કારણ પ્રદાન કરે છે.
જો પુનઃપ્રાપ્તિ બદલાવ પછી બગડે છે, તો અમે હાર્ડવેર બદલતા પહેલા માન્ય સંદર્ભ ફીડ સાથે તેની તુલના કરીશું. જો જૂની પુનઃપ્રાપ્તિ વર્તણૂક પાછી આવે છે, તો ફીડ તપાસને પ્રાથમિકતા મળી છે. તે પરિણામ ફેક્ટરીને "ઝડપી સ્ક્રૂ" માટેની વિનંતી કરતાં વધુ સારી દિશા આપે છે.
સૂકવવા માટે હજુ પણ રેઝિન સપ્લાયરની જરૂરિયાતો પૂરી કરવાની જરૂર છે. એમ ન માનો કે ભેજ એ દરેક સમયની સમસ્યા માટે સમજૂતી છે, અથવા તે સ્વીકાર્ય પુનઃપ્રાપ્તિ સાબિત કરે છે કે રેઝિન પર્યાપ્ત શુષ્ક છે. પ્રક્રિયાક્ષમતા અને અંતિમ ભાગની ગુણવત્તાને અલગ તપાસની જરૂર છે.
વાસ્તવિક ગતિ, પીઠનું દબાણ અને ઓગળેલા તાપમાનને એકસાથે તપાસો
વાસ્તવિક RPM વાંચો, માત્ર સેટપોઈન્ટ જ નહીં
જો આદેશ અપરિવર્તિત હોય પરંતુ સ્ક્રુ વધુ ધીમેથી વળતો હોય, તો મશીનની ઓપરેટિંગ મર્યાદા અને ડ્રાઇવ વર્તનનું નિરીક્ષણ કરો. ભૂમિતિની ભલામણ વિનંતી કરેલ અને વિતરિત ગતિ વચ્ચેના ન સમજાય તેવા અંતરને ઉકેલી શકતી નથી. પુનઃપ્રાપ્તિ સ્ટ્રોક દ્વારા વાસ્તવિક ગતિ રેકોર્ડ કરો, ખાસ કરીને જ્યાં સ્લો-ડાઉન શરૂ થાય છે.
RPM ને પણ સ્ક્રુ વ્યાસની જરૂર હોય છે જેનો અર્થ ઘણો થાય છે. અમારાઈન્જેક્શન મોલ્ડિંગ સ્ક્રુ શ્રેણી30 થી 170 મીમી સુધીના વ્યાસનો સમાવેશ થાય છે. વિવિધ વ્યાસ વચ્ચે રોટેશનલ-સ્પીડ સેટિંગને સ્થાનાંતરિત કરવાથી સ્ક્રુ સપાટી પર પેરિફેરલ ગતિમાં ફેરફાર થાય છે.
પેરિફેરલ સ્પીડ, m/s = π × વ્યાસ, mm × RPM ÷ 60,000
100 RPM પર, 40 mm સ્ક્રૂની પેરિફેરલ ગતિ લગભગ 0.209 m/s છે; 60 mm સ્ક્રૂ લગભગ 0.314 m/s સુધી પહોંચે છે. આ ગણતરી કરેલ ઉદાહરણો છે, ભલામણ કરેલ સેટિંગ્સ નથી અથવા મેલ્ટ શીયર રેટની સીધી ગણતરીઓ છે.
ઝડપ નક્કી કરવા માટે વાસ્તવિક રેઝિન ગ્રેડના પ્રોસેસિંગ માર્ગદર્શન અને મશીનની મર્યાદાઓનો ઉપયોગ કરો. RPM વધારવું માત્ર ત્યારે જ ઉપયોગી છે જો મશીન તેને પહોંચાડી શકે અને પરિણામી મેલ્ટ સ્વીકાર્ય રહે.
પાછળનું દબાણ શા માટે સેટ થાય છે તે શોધો
પીઠનું દબાણ પુનઃપ્રાપ્તિ દરમિયાન સ્ક્રુના પીછેહઠનો પ્રતિકાર કરે છે અને સામગ્રીને કેવી રીતે પ્લાસ્ટિસાઇઝ કરવામાં આવે છે તેની અસર કરે છે. જો મિશ્રણ અથવા મીટરિંગની ચિંતા સુધારવા માટે તેને વધારવામાં આવ્યું હોય, તો ટાઈમરને સુધારવા માટે તેને ઘટાડવાથી તે ગુણવત્તાની સમસ્યા પાછી આવી શકે છે. મશીનોની સરખામણી કરતા પહેલા પ્રદર્શિત દબાણ હાઇડ્રોલિક અથવા વિશિષ્ટ પ્લાસ્ટિક દબાણ છે કે કેમ તેની પુષ્ટિ કરો.
સાર્વત્રિક બેક-પ્રેશર ભલામણ ખાસ કરીને બિનઉપયોગી છે. વેક્ટ્રા એલસીપી માટે,સેલેનીઝ ન્યૂનતમ પીઠના દબાણને સ્પષ્ટ કરે છે, 5-15 બાર વિશિષ્ટ, અને અતિશય દબાણ સાથે ઓવરહિટીંગ અને ફાઇબરના નુકસાન વિશે ચેતવણી આપે છે. તે વેક્ટ્રા માટે માર્ગદર્શન છે, PP, ABS અથવા PC પ્રક્રિયામાં નકલ કરવા માટેનું સેટિંગ નથી.
ઝડપી સેટિંગ સ્વીકારતા પહેલા મેલ્ટ તપાસો
બેરલ સેટપોઇન્ટ્સ મેલ્ટની થર્મલ સ્થિતિનું સંપૂર્ણ વર્ણન કરતા નથી. માન્ય મેલ્ટ-તાપમાન માપન પ્રક્રિયાને અનુસરો, હીટર અને સેન્સર સિસ્ટમની ચકાસણી કરો અને નિયંત્રિત ફેરફાર પછી ભાગની ગુણવત્તાની તુલના કરો. વિકૃતિકરણ, ઓગળેલી સામગ્રી અથવા નબળી સુસંગતતા સાથે ટૂંકા પુનઃપ્રાપ્તિ સમય એ સફળ ગોઠવણ નથી.
એક સમયે એક સંબંધિત ચલ બદલો અને પ્રક્રિયાને સ્થિર થવા દો. આવેક્ટ્રા મુશ્કેલીનિવારણ માર્ગદર્શનઆ જ તબક્કાવાર અભિગમનો ઉપયોગ કરે છે. તમે ખરેખર ચલાવો છો તે સામગ્રી માટે અજમાયશ માન્ય ઓપરેટિંગ વિંડોની અંદર રાખો.
લીક થતી ચેક રિંગમાંથી પહેરવામાં આવેલા કન્વેયિંગ સેક્શનને અલગ કરો
જ્યારે ફીડિંગ અને ઓપરેટિંગ શરતો તુલનાત્મક હોય છે પરંતુ પુનઃપ્રાપ્તિ સતત બગડતી જાય છે, ત્યારે સ્ક્રુ અને બેરલની સ્થિતિ નિરીક્ષણને પાત્ર છે. ડ્રોઇંગ અથવા સ્થાપિત નિરીક્ષણ મર્યાદાઓ વિરુદ્ધ નિર્ધારિત સ્થાનો પર વ્યાસ અને બેરલ બોરની બહારની ફ્લાઇટને માપો. સપાટીના નુકસાન તેમજ પરિમાણોનું નિરીક્ષણ કરો.
સ્ક્રુ-ફ્રન્ટ એસેમ્બલીને અલગ પરીક્ષણની જરૂર છે. પુનઃપ્રાપ્તિ દરમિયાન, નોન-રીટર્ન વાલ્વ પીગળીને આગળ વધવા દે છે; ઈન્જેક્શન દરમિયાન, તે પછાત પ્રવાહ સામે સીલ થવી જોઈએ. લીક થતા વાલ્વ શોટની સુસંગતતાને અસર કરી શકે છે, પરંતુ તે સ્થાપિત કરતું નથી કે સ્ક્રુનો પ્લાસ્ટિસાઇઝિંગ વિભાગ ઘસાઈ ગયો છે.


જો કુશન અથવા શૉટનું વજન પણ બદલાય છે, તો તપાસમાં મશીન ઉત્પાદકના નોન-રીટર્ન-વાલ્વ ટેસ્ટનો સમાવેશ કરો. અમારાસ્ક્રુ ટીપ પસંદગી માર્ગદર્શિકારિંગ, સીટ અને સમાગમના પરિમાણોને વધુ વિગતવાર આવરી લે છે.
અમે એકલા ધીમા ટાઈમર પર સંપૂર્ણ સ્ક્રુ-અને-બેરલ રિપ્લેસમેન્ટને અધિકૃત કરીશું નહીં. તેનાથી વિપરીત, પરિણામી ફિટને તપાસ્યા વિના નવો સ્ક્રૂ પહેરવામાં આવેલા બેરલમાં ન જવો જોઈએ. એક પરિમાણીય અહેવાલ માટે પૂછો જે માપની સ્થિતિ અને ભલામણ સુધી પહોંચવા માટે ઉપયોગમાં લેવાતી વસ્ત્રોની મર્યાદાઓને ઓળખે છે.
જ્યારે અલગ સ્ક્રુ ડિઝાઇનનો અર્થ થાય છે?
જ્યારે વર્તમાન ભૂમિતિ સ્વીકાર્ય ઓપરેટિંગ શરતોમાં ઇચ્છિત ફરજ પૂરી કરી શકતી નથી ત્યારે ડિઝાઇન સમીક્ષા ઉપયોગી બને છે. આ રેઝિન ફેરફાર, મોટા શોટની જરૂરિયાત અથવા ટૂંકી ઉપલબ્ધ પુનઃપ્રાપ્તિ વિંડોને અનુસરી શકે છે. તેને અગાઉની સફળ પ્રક્રિયાને પુનઃસ્થાપિત કરવાથી અલગ રાખો જે ફક્ત બગડેલી છે.
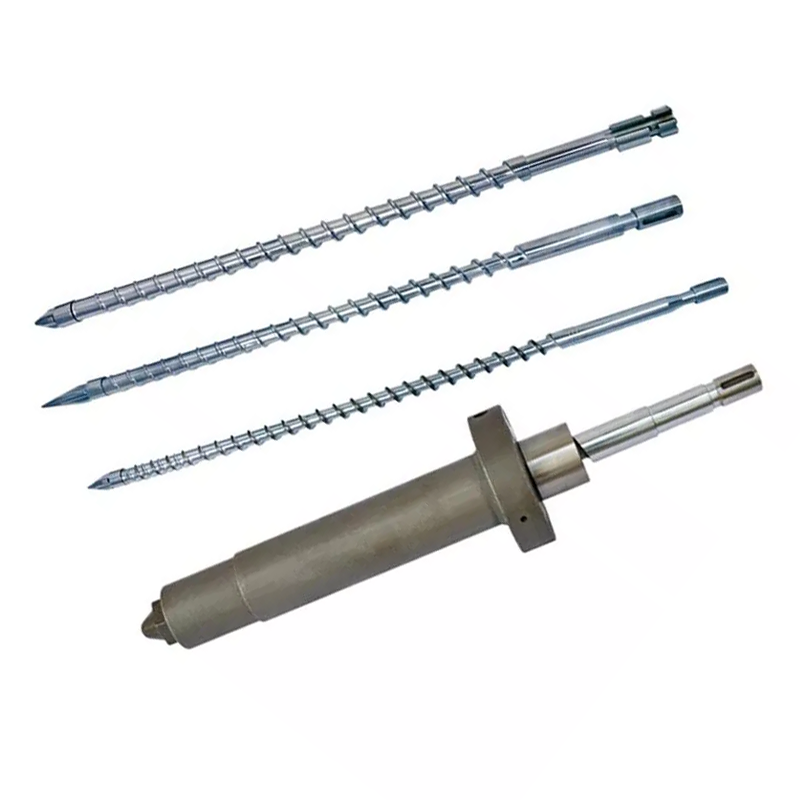
અમારા બે ઇન્જેક્શન સ્ક્રુ ઉત્પાદન પરિવારો સંબંધિત ડિઝાઇન પસંદગીને દર્શાવે છે:
| નન્હૈયા ડિઝાઇન | કમ્પ્રેશન વિભાગ | અમે સમીક્ષામાં તેનો ઉપયોગ કેવી રીતે કરીશું |
|---|---|---|
| ક્રમિક ઈન્જેક્શન મોલ્ડિંગ સ્ક્રૂ | સામાન્ય રીતે કુલ સ્ક્રુ લંબાઈના 40%-60%, ઉત્પાદન વર્ણનમાં આશરે 50% | નિયંત્રિત પ્લાસ્ટિસાઇઝેશનની જરૂર હોય તેવા ફરજો માટે ચેનલની ઊંડાઈમાં લાંબો, ધીરે ધીરે ઘટાડો. ચોક્કસ રેઝિન, શોટ અને થર્મલ વર્તનનું મૂલ્યાંકન કરો. |
| મ્યુટન્ટ ઈન્જેક્શન મોલ્ડિંગ સ્ક્રૂ(અચાનક-સંકોચન ડિઝાઇન) | કુલ સ્ક્રુ લંબાઈના આશરે 5%-15% | ચેનલની ઊંડાઈમાં તીવ્ર ઘટાડા સાથે ટૂંકા સંક્રમણ. ક્ષમતા મર્યાદાને સંબોધવા માટે તેને પસંદ કરતા પહેલા મેલ્ટિંગ ડ્યુટી અને થર્મલ એકરૂપતાનું મૂલ્યાંકન કરો. |
અમારી ક્રમિક ડિઝાઇન PS, PC અને ABS સહિતની એપ્લિકેશનોને આવરી લે છે; અચાનક-સંકોચન કુટુંબમાં PE અને PP જેવી એપ્લિકેશનનો સમાવેશ થાય છે. આ ઉત્પાદન માર્ગો ચર્ચા શરૂ કરવામાં મદદ કરે છે. તેઓ રેઝિન-ગ્રેડ અને મશીન રિવ્યૂને બદલતા નથી, ખાસ કરીને ફિલર્સ, રિગ્રિન્ડ અથવા ડિમાન્ડિંગ ક્વોલિટી સ્પેસિફિકેશન સાથે.

સરફેસ ટ્રીટમેન્ટ એડ્રેસ પહેરે છે, અવરોધિત ફીડ ગળામાં નહીં
બંને ઉત્પાદન પરિવારો 38CrMoAlA સ્ટીલનો ઉપયોગ કરે છે. તેમના ઉત્પાદન-વિગતવાર સ્પષ્ટીકરણોમાં નીચેના સારવાર વિકલ્પોનો સમાવેશ થાય છે, જે ફેરબદલીની ચર્ચામાં આવે છે જ્યારે નિરીક્ષણ વસ્ત્રોને ઓળખે છે:
| મિલકત | ઉત્પાદન-વિગત મૂલ્ય | પૂછપરછ માટે તેનો અર્થ શું છે |
|---|---|---|
| નાઈટ્રિડિંગ કઠિનતા | HV900-1100 | સારવાર કરેલ સપાટીઓ અને નિરીક્ષણની જરૂરિયાતનો ઉલ્લેખ કરો. |
| નાઈટ્રિડિંગ ઊંડાઈ | 0.5-0.8 મીમી | પસંદ કરેલ સારવાર ઓળખો; એકલા ઊંડાણથી સેવા જીવનનો અંદાજ કાઢશો નહીં. |
| નિકલ-ટંગસ્ટન એલોય કઠિનતા | HRC55-62 | વાસ્તવિક રેઝિન, ફિલર અને વસ્ત્રોની પેટર્ન સાથે એલોયની સમીક્ષા કરો. |
| એલોય સ્તર ઊંડાઈ | 0.8-2.0 મીમી | સંમત ઘટક સ્પષ્ટીકરણ પર પ્રબલિત વિસ્તારોને વ્યાખ્યાયિત કરો. |
અમારાક્રમિક સ્ક્રુ ઉત્પાદન વિગતોનિકલ-ટંગસ્ટન એલોય સાથે સંવેદનશીલ વિસ્તારોના મજબૂતીકરણનું વર્ણન કરો. ફેક્ટરીના પરિપ્રેક્ષ્યમાં, અમે ઇચ્છીએ છીએ કે સૂચિત સંરક્ષણ માપેલા વસ્ત્રોને અનુરૂપ હોય. વધુ ખર્ચાળ સપાટી અપૂરતા ખોરાકને રિપેર કરતી નથી અથવા સ્થાપિત કરતી નથી કે સ્ક્રુ ભૂમિતિ રેઝિનને અનુકૂળ છે.


નિદાનને ચોક્કસ ક્રિયામાં ફેરવો
પુરાવા પરવાનગી આપે તેટલી ભલામણને સાંકડી રાખો. ફીડ વિક્ષેપ ફીડ-સિસ્ટમ કરેક્શન માટે કહે છે. સ્પીડ કમાન્ડ મશીન મશીન રિવ્યૂ માટે કૉલ જાળવી શકતું નથી. પુષ્ટિ થયેલ વાલ્વ લિકેજ વાલ્વ અને ઇન્ટરફેસ આકારણી માટે કહે છે. માપેલ સ્ક્રુ અથવા બેરલ વસ્ત્રો ઘટક બદલવા અથવા યોગ્ય નવીનીકરણ મૂલ્યાંકનને સમર્થન આપે છે.
જો એસેમ્બલી સ્વીકાર્ય સ્થિતિમાં હોય પરંતુ નવી ઉત્પાદન ડ્યુટી તેની પ્રાયોગિક પ્લાસ્ટિસાઇઝિંગ ક્ષમતા કરતાં વધી જાય, તો ડિઝાઇન સંક્ષિપ્ત મોકલો. નન્હૈયા કસ્ટમ સ્ક્રુ ડિઝાઇન, મશીનિંગ અને એલોય સ્પ્રે વેલ્ડીંગ પ્રદાન કરે છે. અમારાઉત્પાદન સાધનો6 મીટર લાંબી વર્કપીસ માટે CNC લેથ્સ અને જટિલ ફ્લાઇટ્સ અને ફ્લેંજ સ્ટ્રક્ચર્સ માટે પાંચ-અક્ષ મશીનિંગનો સમાવેશ થાય છે.

રેકોર્ડ મોકલો જે સમસ્યા સમજાવે છે
- મશીન નિર્માતા અને મોડેલ, સ્ક્રુ વ્યાસ, એસેમ્બલી ડ્રોઇંગ અને ફીટ કરેલ સ્ક્રુ-ટીપ વિગતો.
- રેઝિન ગ્રેડ, ફિલર લોડિંગ, રિગ્રિન્ડ રેશિયો અને કણોની સ્થિતિ.
- ચક્ર દ્વારા પુનઃપ્રાપ્તિ સમય, વાસ્તવિક અને આદેશિત RPM, તેના દબાણના આધાર સાથે બેક પ્રેશર અને લોડ અથવા એલાર્મ રેકોર્ડ્સ.
- શોટ સેટિંગ, ગાદી, ભાગ અને દોડવીરનું વજન, તાપમાનના રેકોર્ડ અને ઉપલબ્ધ પુનઃપ્રાપ્તિ વિન્ડો.
- પહેલાથી ચકાસાયેલ ફેરફારો, ભાગની ગુણવત્તા પર તેમની અસર અને કોઈપણ પરિમાણીય વસ્ત્રોનો અહેવાલ.
કમિશનિંગ માટે, રેઝિન, શૉટ, ઑપરેટિંગ વિંડો અને સ્વીકાર્ય ભાગની ગુણવત્તા પર સંમત થાઓ. પછી પુનઃપ્રાપ્તિ પુનરાવર્તિતતા અને વાસ્તવિક કુલ ચક્ર સમયની તુલના કરો. જો પ્રોડક્શન મોલ્ડ હજુ પણ રાહ જુએ છે અથવા ભાગોનું નિરીક્ષણ નિષ્ફળ જાય છે, તો ઝડપી અલગ પ્લાસ્ટિસાઇઝિંગ પરીક્ષણ અપૂરતું છે.

પુષ્ટિ થયેલ પુનઃપ્રાપ્તિ મર્યાદા માટે સ્ક્રુ અથવા બેરલ દરખાસ્તની જરૂર છે?
નન્હૈયાને ડ્રોઇંગ અને ઓપરેટિંગ રેકોર્ડ મોકલો, જેમાં શું બદલાયું છે અને તમારી લાઇનને શું પ્રાપ્ત કરવાની જરૂર છે. અમને કહો કે શું તમે મૂળ ફરજ પુનઃસ્થાપિત કરી રહ્યાં છો અથવા અલગ સામગ્રી અથવા ચક્રની જરૂરિયાત માટે તૈયારી કરી રહ્યાં છો.
તમારું ડ્રોઇંગ અને પ્રોસેસ ડેટા મોકલોઈન્જેક્શન મોલ્ડિંગ સ્ક્રૂ જુઓવોટ્સએપ પર ચર્ચા કરો
ઝુશાન નન્હૈયા પ્લાસ્ટિક મશીનરી કો., લિ.
ઈમેલ:info@nhyscrew.com
ફોન:+86-13505809643| મોબાઇલ:+86-13587082002
બ્લોક સી, નંબર 2 વેસ્ટ સેક્શન, ઝીંગઝોઉ એવન્યુ, ડીંઘાઈ ડિસ્ટ્રિક્ટ, ઝુશાન સિટી, ઝેજિયાંગ પ્રાંત, ચીન.
નન્હૈયાનો સંપર્ક કરો
વારંવાર પૂછાતા પ્રશ્નો
સામાન્ય ઈન્જેક્શન મોલ્ડિંગ સ્ક્રુ પુનઃપ્રાપ્તિ સમય શું છે?
ત્યાં કોઈ સાર્વત્રિક સંખ્યા નથી. પુનઃપ્રાપ્તિનો સમય રેઝિન, શૉટની જરૂરિયાત, સ્ક્રુ ભૂમિતિ, મશીનની ક્ષમતા અને ઑપરેટિંગ સેટિંગ્સ પર આધારિત છે. વાસ્તવિક મશીન ક્રમમાં ઉપલબ્ધ સમય સાથે અને સમાન સામગ્રી અને શોટનો ઉપયોગ કરીને સ્થિર સંદર્ભ સાથે તેની તુલના કરો.
શું ઝડપી સ્ક્રુ પુનઃપ્રાપ્તિ હંમેશા ચક્રનો સમય ઘટાડે છે?
ના. તે ચક્રને ત્યારે જ ટૂંકાવે છે જ્યારે અધૂરી પુનઃપ્રાપ્તિ પછીની પરવાનગીવાળી મશીન ક્રિયામાં વિલંબ કરે છે. જો ઉપલબ્ધ ઓવરલેપ વિન્ડોની અંદર પુનઃપ્રાપ્તિ પહેલાથી જ સમાપ્ત થઈ જાય, તો તેને ઝડપી બનાવવાથી કુલ ચક્ર સમય યથાવત રહી શકે છે.
શા માટે સ્ક્રૂ ફરે છે પરંતુ ખૂબ જ ધીમેથી પાછો ખેંચાય છે?
તપાસો કે રેઝિન સ્ક્રૂ સુધી પહોંચી રહ્યું છે કે કેમ, શું પાછળનું દબાણ બદલાયું છે અને શું વાસ્તવિક સ્ક્રુ ઝડપ આદેશ સાથે મેળ ખાય છે. ફીડ બ્રિજિંગ, અસંગત રીગ્રિન્ડ, પ્રક્રિયાની સ્થિતિ અને પહેરવામાં આવતા ઘટકો તપાસ કરવા માટે શક્ય શાખાઓ છે. એકલા પરિભ્રમણ એ સાબિત કરતું નથી કે સ્ક્રુ પર્યાપ્ત સામગ્રી પહોંચાડે છે.
ધીમી પુનઃપ્રાપ્તિને ઠીક કરવા માટે મારે RPM વધારવું જોઈએ?
ખોરાક, વાસ્તવિક ગતિ, પીઠનું દબાણ અને રેઝિનની પ્રક્રિયા મર્યાદા તપાસ્યા પછી જ. મેલ્ટ ગુણવત્તા, વાસ્તવિક ઓગળવાનું તાપમાન અને પુનરાવર્તિતતા તેમજ પુનઃપ્રાપ્તિ સમય દ્વારા કોઈપણ ફેરફારને જજ કરો. વણઉકેલાયેલ ખોરાક અથવા પહેરવાની સમસ્યાને છુપાવવા માટે વધુ ઝડપનો ઉપયોગ કરશો નહીં.
શું લીક થયેલ ચેક રીંગ સાબિત કરે છે કે આખો સ્ક્રુ પહેરવામાં આવ્યો છે?
નંબર. ચેક-રિંગ સીલિંગ અને સ્ક્રુ-બેરલ કન્વેયિંગ અલગ-અલગ કાર્યો છે. મશીન ઉત્પાદકના વાલ્વ પરીક્ષણ સાથે ગાદી અથવા શૉટ-વજનની વિવિધતાની તપાસ કરો અને સ્ક્રુ અને બેરલ વસ્ત્રો સ્થાપિત કરવા માટે પરિમાણીય નિરીક્ષણનો ઉપયોગ કરો.
નન્હૈયાને બદલીનું મૂલ્યાંકન કરવાની શું જરૂર છે?
મશીનનું મોડલ, સ્ક્રુ ડાયામીટર અને ડ્રોઇંગ, રેઝિન ગ્રેડ અને ફિલર, રીગ્રાઈન્ડ વિગતો, વાસ્તવિક પુનઃપ્રાપ્તિ રેકોર્ડ્સ, સ્ક્રુ સ્પીડ અને બેક-પ્રેશર સેટિંગ્સ, તાપમાન રેકોર્ડ્સ અને કોઈપણ વસ્ત્રોના માપન મોકલો. આવશ્યક ચક્ર અને અંશ-ગુણવત્તાના માપદંડો શામેલ કરો જેથી બદલીને નિર્ધારિત કાર્ય હોય.
સાથે ચાલુ રાખોઈન્જેક્શન મોલ્ડિંગ સ્ક્રુ બેરલ પસંદગી માર્ગદર્શિકા, અથવા તપાસોસ્ક્રુ ટીપ અને ચેક-રિંગ રિપ્લેસમેન્ટ ચેકલિસ્ટજો પુરાવા ફ્રન્ટ-એન્ડ એસેમ્બલી તરફ નિર્દેશ કરે છે.