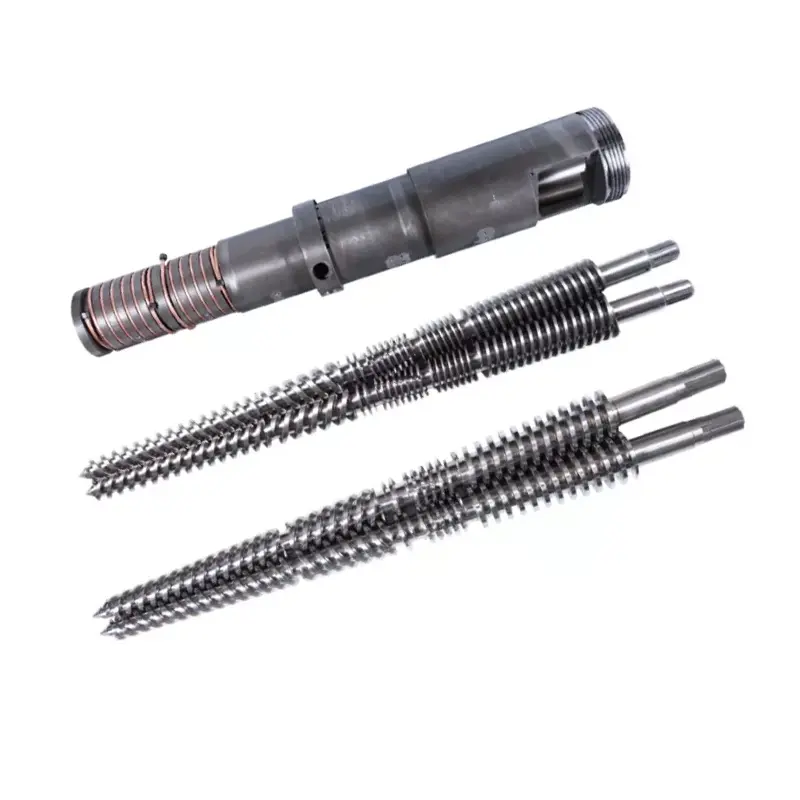
સ્ક્રુની ટીપ સ્પેર પાર્ટની જેમ ગણી શકાય તેટલી નાની હોય છે, છતાં દરેક શોટ મેલ્ટના સમાન જથ્થાથી શરૂ થાય છે કે કેમ તે નક્કી કરવા માટે પૂરતું ચોક્કસ છે. તેને મેળ ખાતા પ્રવાહ અને સીલિંગ એસેમ્બલી તરીકે ખરીદો, થ્રેડેડ મેટલ પોઈન્ટ તરીકે નહીં.


ઝડપી જવાબ
ઈન્જેક્શન મોલ્ડિંગ સ્ક્રૂ ટિપને ચાર બાબતો દ્વારા પસંદ કરો: નોન-રીટર્ન વાલ્વ ડિઝાઇન, ચોક્કસ સ્ક્રુ અને બેરલ ઇન્ટરફેસ, પ્રોસેસ્ડ રેઝિન અને ફિલર અને હાલની એસેમ્બલીની વસ્ત્રોની પેટર્ન. જ્યારે સંસ્કરણો, અગાઉના સમારકામ અથવા બિન-માનક સ્ક્રૂ અસ્તિત્વમાં હોઈ શકે ત્યારે એકલા મશીન મોડેલ પૂરતું નથી.
રિપ્લેસમેન્ટ ઓર્ડર માટે, જ્યારે ઉપલબ્ધ હોય ત્યારે અસલ ડ્રોઇંગ મોકલો, પછી વાસ્તવિક મશીનની સામે થ્રેડ, ખભા, ટીપની લંબાઈ, રિંગ ટ્રાવેલ, સીટ, બહારનો વ્યાસ અને ઓગળેલા પેસેજની ચકાસણી કરો. સારા અવતરણની શરૂઆત ભૂમિતિથી થાય છે. સામગ્રી અને સપાટીની સારવાર આગળ આવે છે.
સ્ક્રુ ટીપ બંને દિશામાં પ્રવાહને નિયંત્રિત કરે છે
સ્ક્રુ પુનઃપ્રાપ્તિ દરમિયાન, નોન-રીટર્ન વાલ્વ ખુલે છે અને પીગળેલા પોલિમરને સ્ક્રુના આગળના ભાગ તરફ જવા દે છે. ઈન્જેક્શનની શરૂઆતમાં, તે બંધ થઈ જાય છે જેથી સ્ક્રુની સાથે પાછળની તરફ ઓગળવાને બદલે શોટ પર સ્ક્રૂ હલનચલન અને દબાણ કાર્ય કરે છે.
આથી જ સ્ક્રુ ટીપ, ચેક રિંગ અને સીટ પ્રક્રિયા સાથે સંબંધિત છે, માત્ર જાળવણી માટે જ નહીં.ENGEL નો નોન-રીટર્ન વાલ્વ ટ્યુટોરીયલસમાન બે ઓપરેટિંગ સ્થિતિઓનું વર્ણન કરે છે અને ઈન્જેક્શન પુનરાવર્તિતતા સાથે સીધું બંધ થવાના વર્તનને લિંક કરે છે.
અમારું ફેક્ટરી દૃશ્ય:સૌથી ખર્ચાળ સ્ક્રુ-ટિપ ભૂલ ભાગ્યે જ બે સામગ્રી ગ્રેડ વચ્ચેનો તફાવત છે. તે એક એવો ભાગ છે જે સ્ક્રૂ પર દોરે છે પરંતુ મુસાફરી, સીલ અથવા યોગ્ય રીતે ગોઠવતો નથી. વેચાણ વિશેષણોની લાંબી સૂચિ કરતાં સફળ ફિટ ટેસ્ટ વધુ મૂલ્યવાન છે.
મોલ્ડિંગ ડ્યુટીની આસપાસ એસેમ્બલી પસંદ કરો
યોગ્ય ડિઝાઇન પુનઃપ્રાપ્તિ દરમિયાન મુક્તપણે ખુલ્લી હોવી જોઈએ, ઈન્જેક્શન દરમિયાન અનુમાનિત રીતે બંધ થવી જોઈએ અને મેલ્ટ પાથમાં વધુ પડતા પ્રતિબંધને ટાળવું જોઈએ. તે તેની સમાગમની સપાટીને નુકસાન પહોંચાડ્યા વિના રેઝિનના ઘર્ષક, એડહેસિવ અને સડો કરતા ભારથી પણ ટકી રહેવું જોઈએ.
| ખરીદી પ્રશ્ન | શા માટે તે સ્ક્રુ ટીપને બદલે છે | સપ્લાયરને શું મોકલવું |
|---|---|---|
| કયા રેઝિનને મોલ્ડ કરવામાં આવે છે? | સ્નિગ્ધતા, લુબ્રિસિટી, ડિગ્રેડેશન સેન્સિટિવિટી અને કાટ ડ્યુટી પ્રવાહ માર્ગો, સામગ્રી અને સપાટીની સારવારને અસર કરે છે. | ચોક્કસ રેઝિન ગ્રેડ, રંગ સિસ્ટમ, જ્યોત રેટાડન્ટ અને સામાન્ય પ્રક્રિયા શ્રેણી. |
| શું રેઝિન પ્રબલિત અથવા ભરેલું છે? | ગ્લાસ ફાઇબર, મિનરલ ફિલર અને પુનઃપ્રાપ્ત દૂષણ રિંગ, સીટ અને મેલ્ટ પેસેજ પર ઘર્ષક વસ્ત્રોને વેગ આપી શકે છે. | ફિલરનો પ્રકાર, વજનની ટકાવારી અને તે ઉત્પાદન દ્વારા બદલાય છે કે કેમ. |
| શોટ કેટલો ચોક્કસ હોવો જોઈએ? | પાતળી-દિવાલ, મલ્ટિ-કેવિટી અને ચુસ્ત-વજનવાળા ભાગો વાલ્વ બંધ થવા અને લિકેજમાં નાના ફેરફારોને ઉજાગર કરે છે. | ભાગનું વજન, પોલાણની ગણતરી, શૉટ-વજન સહિષ્ણુતા અને તાજેતરનો ટ્રેન્ડ ડેટા. |
| વર્તમાન વાલ્વ શૈલી શું છે? | સ્લાઇડિંગ રિંગ, બૉલ-ચેક અને અન્ય ડિઝાઇનમાં વિવિધ પ્રવાહ વિસ્તારો, મુસાફરી અને બંધ થવાનું વર્તન હોય છે. | મૂળ ભાગ નંબર, રેખાંકન, ફોટા અને સંપૂર્ણ દૂર કરેલ એસેમ્બલી. |
| શું સ્ક્રુ પહેલા બદલવામાં આવ્યો છે? | મશીન મોડલ હવે સ્થાપિત થ્રેડ, ટીપની લંબાઈ અથવા સીટ ભૂમિતિને ઓળખી શકશે નહીં. | વર્તમાન સ્ક્રુ ડ્રોઇંગ અને ડાયરેક્ટ માપન, માત્ર મશીન નેમપ્લેટ જ નહીં. |
| ભાગ શા માટે બદલવામાં આવે છે? | તૂટેલો દોરો, ક્ષતિગ્રસ્ત પ્રવાહનો માર્ગ અને લીક થયેલી રીંગ સમાન સુધારાત્મક ક્રિયા તરફ નિર્દેશ કરતા નથી. | ફોટા, પ્રક્રિયાના લક્ષણો, જાળવણી ઇતિહાસ અને નિષ્ફળ પરિમાણો પહેરો. |
નન્હૈયા પ્રમાણભૂત અને કસ્ટમાઇઝ્ડ થ્રેડ પેટર્ન ઓફર કરે છે, ઉપરાંત ખાસ પોલિમર માટે રિવર્સ-ફ્લો ટીપ વિકલ્પો. પસંદ કરેલ ભાગ એક સાથે મેચ કરી શકાય છેઈન્જેક્શન મોલ્ડિંગ સ્ક્રૂઅથવા વ્યાપકના ભાગ રૂપે પૂરા પાડવામાં આવે છેઈન્જેક્શન મોલ્ડિંગ અને એક્સટ્રુઝન સ્પેર-પાર્ટ્સની શ્રેણી.


એસેમ્બલીને દૂર કરતા પહેલા પ્રક્રિયાના સંકેતો વાંચો
વેરિયેબલ કુશન, ડ્રિફ્ટિંગ શોટ વેઇટ અથવા નબળી ટ્રાન્સફર રિપીટીબિલિટી વાલ્વ લિકેજ તરફ નિર્દેશ કરી શકે છે, પરંતુ તેમાંથી કોઈ પણ એકલા સાબિત કરતું નથી. રેઝિન ફેરફારો, ફીડ અસ્થિરતા, તાપમાન નિયંત્રણ, બેરલ વસ્ત્રો, ઓગળવામાં હવા, દબાણ સેટિંગ્સ અને ઘાટની સ્થિતિ સમાન લક્ષણો પેદા કરી શકે છે.
ENGEL નોન-રીટર્ન વાલ્વ, સ્ક્રૂ અને પ્લાસ્ટિસાઇઝિંગ બેરલને તપાસવાની ભલામણ કરે છેજ્યારે ઓગળેલા ગાદીમાં વધઘટ થાય છે. સમાન મુશ્કેલીનિવારણ માર્ગદર્શન પ્રક્રિયા સેટિંગ્સ અને ઘટક વસ્ત્રો સાથે કુશન અને શોટ-વેઇટ વિવિધતાને જોડે છે.
| અવલોકન કરેલ સંકેત | શક્ય સ્ક્રુ-ટીપ કનેક્શન | ઓર્ડર આપતા પહેલા તપાસો |
|---|---|---|
| કુશન પોઝિશન શોટથી શોટ સુધી બદલાય છે | રિંગ અલગ બિંદુએ બંધ થઈ શકે છે અથવા બેઠક પછી લીક થઈ શકે છે. | સ્થિર પ્રક્રિયા હેઠળ વાસ્તવિક સ્થિતિ, દબાણ અને શૉટ વેઇટને ટ્રેન્ડ કરો. |
| જ્યારે સેટિંગ્સ સ્થિર રહે છે ત્યારે ભાગનું વજન વધતું જાય છે | બેકફ્લો મોલ્ડમાં વિતરિત અસરકારક વોલ્યુમ ઘટાડી શકે છે. | ફીડ, તાપમાન, સામગ્રી અને ઘાટ-પોલાણના કારણોને નકારી કાઢો. |
| ટૂંકા શોટ તૂટક તૂટક દેખાય છે | ખાસ કરીને પુનઃપ્રાપ્તિ ફેરફારો પછી, વાલ્વ વારંવાર સીલ થઈ શકશે નહીં. | ટ્રાન્સફર પ્રતિસાદની તુલના કરો અને મશીન નિર્માતા દ્વારા માન્ય વાલ્વ પરીક્ષણ ચલાવો. |
| પુનઃપ્રાપ્તિ પ્રતિબંધિત બની જાય છે | ક્ષતિગ્રસ્ત રિંગ, ડિપોઝિટ અથવા અન્ડરસાઈઝ્ડ ફ્લો પાથ આગળના મેલ્ટ ફ્લો સામે પ્રતિકાર કરી શકે છે. | મફત હિલચાલ, થાપણો, ગેલિંગ અને પેસેજ અવરોધ માટે તપાસો. |
| કાળા ડાઘ ભૌતિક પરિવર્તનને અનુસરે છે | મૃત ફોલ્લીઓ અથવા ક્ષતિગ્રસ્ત સપાટીઓ ડિગ્રેડેડ પોલિમર જાળવી શકે છે અને મુક્ત કરી શકે છે. | સંપૂર્ણ મેલ્ટ પાથ, નોઝલ, સ્ક્રુ ફ્રન્ટ અને સફાઈ પ્રક્રિયાનું નિરીક્ષણ કરો. |
| મેટાલિક અવાજ અથવા રિંગ જપ્તી | ગેલિંગ, વિરૂપતા, ખોટી ગોઠવણી અથવા વિદેશી સામગ્રી હાજર હોઈ શકે છે. | મશીન નિર્માતાની સલામત જાળવણી પ્રક્રિયા હેઠળ રોકો અને નિરીક્ષણ કરો. |
એકવાર એસેમ્બલી દૂર થઈ જાય, પછી ચેક રિંગના બહારના વ્યાસ, બંને છેડાના ચહેરા, બેઠકની સપાટી, ટિપ બોડી, મેલ્ટ પેસેજ અને થ્રેડની તપાસ કરો. એનARBURG તકનીકી લેખઘર્ષણ, સંલગ્નતા અને કાટને વસ્ત્રોની પદ્ધતિ તરીકે ઓળખે છે અને બતાવે છે કે રિંગના વ્યાસ, અંતિમ ચહેરા અને સીલિંગ સીટ પર પહેરવાથી રિંગની મુસાફરી અને ગાદીની સ્થિરતા બદલાઈ શકે છે.
જ્યાં સુધી ભાગ ભરાય નહીં ત્યાં સુધી હોલ્ડિંગ પ્રેશર ઉમેરીને ચેક રિંગનું નિદાન કરશો નહીં.સેટિંગ ફેરફાર લિકેજને સુધાર્યા વિના છુપાવી શકે છે. સ્થિર આધારરેખા કેપ્ચર કરો, મશીન નિર્માતાની માન્ય પરીક્ષણ પદ્ધતિને અનુસરો અને રિપ્લેસમેન્ટ સ્પષ્ટીકરણ બદલતા પહેલા હાર્ડવેરનું નિરીક્ષણ કરો.
જ્યારે સમાગમના ભાગો હજુ પણ સારા હોય ત્યારે જ એક ભાગ બદલો
જ્યારે તેની સમાગમની ટીપ અને બેઠક માન્ય પરિમાણોની અંદર રહે છે, સીલિંગ સપાટીઓ સાઉન્ડ હોય છે અને નવી રિંગ તેની સંપૂર્ણ મુસાફરી દરમિયાન મુક્તપણે ખસેડી શકે છે ત્યારે ચેક રિંગ જાતે બદલી શકાય છે. આ ઓછી કિંમતની સમારકામ છે, પરંતુ માત્ર ત્યારે જ જ્યારે નિરીક્ષણ તેને સમર્થન આપે છે.
જ્યારે ઘણી સપાટીઓ ઘસારો દર્શાવે છે, રિંગ પકડાઈ ગઈ હોય અથવા બીજા ઘટકની સામે ગૅલ થઈ ગઈ હોય, જૂના ભાગોને સમગ્ર મશીનમાં મિશ્રિત કરવામાં આવ્યા હોય અથવા કોઈ વિશ્વસનીય મૂળ પરિમાણ બાકી ન હોય ત્યારે મેળ ખાતી ટીપ, રિંગ અને સીટને બદલો. એક નવા સીલિંગ ભાગને બે પહેરવામાં આવેલા સમાગમના ભાગો સાથે જોડવાથી નવો લિકેજ પાથ બનાવી શકાય છે.
અમારું ફેક્ટરી દૃશ્ય:પહેરવામાં આવેલ નમૂના એ પુરાવા છે, માસ્ટર ડ્રોઇંગ નથી. જો આપણે ખોવાઈ ગયેલી સીટ, ટૂંકી રિંગ અથવા ક્ષતિગ્રસ્ત થ્રેડની બરાબર નકલ કરીએ, તો નવો ભાગ ક્લીનર સપાટી સાથે જૂની સમસ્યાનું પુનઃઉત્પાદન કરી શકે છે. અમે ડ્રોઇંગ, સમાગમના ઘટકો અને ન પહેરેલા સંદર્ભ બિંદુઓથી ઇચ્છિત સંબંધનું પુનઃનિર્માણ કરીએ છીએ.


નન્હૈયા ઈન્જેક્શન મોલ્ડિંગ સ્ક્રુ ટીપ ડેટા
આનન્હૈયા ઈન્જેક્શન મોલ્ડિંગ સ્ક્રુ ટીપસ્ક્રુ અને નોઝલ-સાઇડ મેલ્ટ પાથ વચ્ચેના ઇન્ટરફેસ તરીકે બનાવવામાં આવે છે. તે રિપ્લેસમેન્ટ વર્ક માટે કસ્ટમ થ્રેડો અને ઘટક ભૂમિતિ સાથે વિવિધ સ્ક્રુ ડાયામીટર અને ઈન્જેક્શન મશીન બ્રાન્ડ માટે ઉપલબ્ધ છે.
| સ્પષ્ટીકરણ | નન્હૈયા ઉત્પાદન ડેટા | ખરીદીની સુસંગતતા |
|---|---|---|
| આધાર સામગ્રી | D2 | અવતરણ અને નિરીક્ષણ દસ્તાવેજો પર વાસ્તવિક સામગ્રી રેકોર્ડ કરો. |
| કઠિનતા | HRC45-62 | પસંદ કરેલ મૂલ્ય હીટ ટ્રીટમેન્ટ, વેઅર ડ્યુટી અને સમાગમ સામગ્રી સાથે મેળ ખાતું હોવું જોઈએ. |
| સીધાપણું | 0.02 mm/m | સ્ક્રુ-ફ્રન્ટ ઇન્ટરફેસ પર ભૂમિતિ અને સંરેખણ બાબત. |
| આર્મર્ડ ચહેરો | બાયમેટાલિક | ખુલ્લી કામ કરતી સપાટી પર વસ્ત્રો-પ્રતિરોધક વિકલ્પ પૂરો પાડે છે. |
| ગ્લાસ-ફાઇબર રૂપરેખાંકનો | 30% / 60% | RFQ માં કાચ-ફાઇબરની વાસ્તવિક ટકાવારી અને રેઝિન ગ્રેડ જણાવો. |
| ભાગ વજન | 1 કિ.ગ્રા | ઉત્પાદન-પૃષ્ઠ સંદર્ભ મૂલ્ય; અંતિમ વજન માન્ય ભૂમિતિને અનુસરે છે. |
| ઉત્પાદન માર્ગ | CNC મશીનિંગ, હીટ ટ્રીટમેન્ટ અને ચોકસાઇ પોલિશિંગ | આ કામગીરી નિયંત્રણ ફોર્મ, સપાટીની સ્થિતિ અને ફિનિશ્ડ ફિટ. |
| માનક એપ્લિકેશનો | PE, PP, ABS અને PVC થર્મોપ્લાસ્ટિક મોલ્ડિંગ | ઉમેરણો, કલરન્ટ્સ, રિસાયકલ કરેલ સામગ્રી અને ફિલર ડેટા પણ મોકલો. |
સંપૂર્ણ પ્લાસ્ટિકાઇઝિંગ યુનિટ માટે, નન્હૈયા પણ ઉત્પાદન કરે છેમ્યુટન્ટ ઈન્જેક્શન મોલ્ડિંગ સ્ક્રૂ, ક્રમિક ઈન્જેક્શન મોલ્ડિંગ સ્ક્રૂઅને મેચિંગ રિપ્લેસમેન્ટ બેરલ. બાજુમાં આવેલઈન્જેક્શન નોઝલજ્યારે લિકેજ, સંરેખણ અથવા મેલ્ટ-ફ્લો સમસ્યાઓ સ્ક્રૂની ટોચની બહાર વિસ્તરે ત્યારે તેની સમીક્ષા કરી શકાય છે.
પરિમાણો જે નક્કી કરે છે કે ભાગ ફિટ થશે કે નહીં
મશીન નિર્માતા અને મોડેલ શોધને સંકુચિત કરી શકે છે, પરંતુ તે ડ્રોઇંગને બદલી શકતું નથી. મોડલ પરિવારો ઘણા ઈન્જેક્શન-યુનિટ કદનો ઉપયોગ કરી શકે છે, અને મશીન પહેલેથી જ રિપ્લેસમેન્ટ સ્ક્રૂ લઈ શકે છે જે તેના મૂળ બિલ્ડથી અલગ હોય છે.
- સ્થાપિત સ્ક્રૂ ઓળખો.રેકોર્ડ મશીન નિર્માતા, મોડેલ, ઈન્જેક્શન-યુનિટ હોદ્દો, સ્ક્રુ વ્યાસ, સીરીયલ માહિતી અને કોઈપણ અગાઉના સ્ક્રુ રિપ્લેસમેન્ટ.
- થ્રેડને સંપૂર્ણપણે વ્યાખ્યાયિત કરો.મુખ્ય અને નાના વ્યાસ, પિચ, દોરાની દિશા, દોરાની લંબાઈ, શરૂઆતની સ્થિતિ, રાહત અને ખભાનું સ્થાન શામેલ કરો.
- અક્ષીય સ્ટેકને માપો.એકંદરે ટીપની લંબાઈ, રિંગની લંબાઈ, સીટની લંબાઈ, રિંગની મુસાફરી અને દરેક ખભા કે જે બંધ થવાની સ્થિતિને નિયંત્રિત કરે છે તે રેકોર્ડ કરો.
- રેડિયલ ઇન્ટરફેસને માપો.ટિપ બોડી ડાયામીટર, રિંગ બહાર અને અંદરનો વ્યાસ, સીટનો વ્યાસ, બેરલ બોર સંદર્ભ અને જરૂરી કામ કરવાની મંજૂરી રેકોર્ડ કરો.
- મેલ્ટ પાથનો નકશો બનાવો.વાંસળીની સંખ્યા, માર્ગની પહોળાઈ, માર્ગની ઊંડાઈ, નાકની પ્રોફાઇલ અને પ્રવાહ અથવા સફાઈને અસર કરતી કોઈપણ ત્રિજ્યા બતાવો.
- સીલિંગને ચિહ્નિત કરો અને સપાટી પહેરો.ક્લોઝિંગ દરમિયાન કયા ચહેરાના સંપર્કો છે અને કયા પરિમાણો અજાણ્યા સંદર્ભોથી માપવામાં આવે છે તે ઓળખો.
સહનશીલતાની અંદર અનિશ્ચિતતાને છુપાવશો નહીં.જો જૂની સપાટી પહેરવામાં આવી હોય, તો માપેલા મૂલ્યને વાસ્તવિક પહેરવામાં આવેલા પરિમાણ તરીકે લેબલ કરો. સૂચિત સમાપ્ત પરિમાણ અલગ રાખો. તે તફાવત એન્જિનિયરિંગને નુકસાનની ચોક્કસ નકલને મંજૂરી આપવાને બદલે ભાગને સુધારવા દે છે.
ઉત્પાદનમાં પ્રવેશતા પહેલા રિપ્લેસમેન્ટનું નિરીક્ષણ કરો
એસેમ્બલી ગરમી અને દબાણના સંપર્કમાં આવે તે પહેલાં આવનારી તપાસમાં ઓળખ, પરિમાણો અને ચળવળની ચકાસણી કરવી જોઈએ. મંજૂર ડ્રોઇંગ, સામગ્રી રેકોર્ડ અને નિરીક્ષણ પરિણામ સમાન ભાગ નંબર હેઠળ રાખો.
- પાર્ટ નંબર અને ડ્રોઇંગ રિવિઝન ખરીદ ઓર્ડર સાથે મેળ ખાય છે
- સામગ્રી અને હીટ-ટ્રીટમેન્ટ રેકોર્ડ્સ અવતરણ સાથે મેળ ખાય છે
- જટિલ વ્યાસ અને અક્ષીય લંબાઈ રેખાંકન સહિષ્ણુતાની અંદર છે
- થ્રેડ ગેજ અથવા સમાગમની તપાસ કનેક્શનની પુષ્ટિ કરે છે
- તપાસો કે રિંગ દૃશ્યમાન રોકિંગ અથવા જપ્તી વિના મુક્તપણે મુસાફરી કરે છે
- રીંગ અને સીટ ઇચ્છિત સીલિંગ સપાટીઓનો સંપર્ક કરો
- ઓગળેલા માર્ગો સ્વચ્છ, સરળ અને ગડબડથી મુક્ત હોય છે
- પોલીશ્ડ સપાટીઓ કોઈ હેન્ડલિંગ નુકસાન અથવા કોટિંગ ખામી બતાવતી નથી
- એસેમ્બલી દિશા અને ઘટક ઓર્ડર દસ્તાવેજીકૃત છે
- બેઝલાઇન શોટ વજન અને ગાદી ઇન્સ્ટોલેશન પછી રેકોર્ડ કરવામાં આવે છે
ઇન્સ્ટોલેશન પછી, માન્ય સ્ટાર્ટઅપ પ્રક્રિયાનો ઉપયોગ કરો અને જાળવી રાખેલી બેઝલાઇન સાથે પ્રક્રિયાની તુલના કરો. નવી ટિપ પુનઃપ્રાપ્તિ, ડિકમ્પ્રેશન પ્રતિસાદ અથવા વાલ્વ બંધ કરવાની વર્તણૂકને બદલી શકે છે, તેથી એવું માનશો નહીં કે દરેક જૂની સેટિંગ અસ્પૃશ્ય રહેવી જોઈએ.
ફેક્ટરીએ શું નિયંત્રિત કરવું જોઈએ
સ્ક્રુ-ટિપ ગુણવત્તા ભાગો વચ્ચેના સંબંધમાંથી આવે છે. થ્રેડની એકાગ્રતા, ખભાની સ્થિતિ, રિંગ ટ્રાવેલ, સીલિંગ-ફેસ ભૂમિતિ, ફ્લો-પાથ ફિનિશ અને હીટ-ટ્રીટમેન્ટ કન્ડિશન એકસાથે કામ કરવું આવશ્યક છે. એક પ્રભાવશાળી કઠિનતા નંબર ખોટી સ્ટેક લંબાઈ અથવા રફ સીલિંગ સપાટી માટે વળતર આપી શકતો નથી.
નન્હૈયાનીઉત્પાદન સાધનો0.1 મીમી અથવા તેનાથી નીચે ફીડ એરર સાથે સીએનસી આરી, 6 મીટર સુધીની વર્કપીસ માટે સીએનસી લેથ અને 0.02 મીમી સ્થિતિની ચોકસાઈ સાથે ડ્રિલિંગ અને મિલિંગ સાધનોનો સમાવેશ થાય છે. ફાઇવ-એક્સિસ મશીનિંગનો ઉપયોગ અનિયમિત ફ્લાઇટ્સ અને ખાસ ફ્લેંજ સ્ટ્રક્ચર્સ માટે થાય છે.

ખરીદદારો માટે, વ્યવહારુ પ્રશ્ન એ નથી કે શું સપ્લાયર મશીન ટૂલ ધરાવે છે. ડ્રોઇંગની સમીક્ષા કેવી રીતે કરવામાં આવે છે, કયા પરિમાણોનું નિરીક્ષણ કરવામાં આવે છે, સામગ્રી અને હીટ ટ્રીટમેન્ટ કેવી રીતે શોધી કાઢવામાં આવે છે અને ફિનિશ્ડ રિંગની હિલચાલ કેવી રીતે તપાસવામાં આવે છે તે પૂછો. નન્હૈયા તેના દ્વારા પ્રી-સેલ્સ ડ્રોઇંગ રિવ્યુ અને ટેક્નિકલ સપોર્ટ પૂરો પાડે છેસેવા ટીમ.
રિપ્લેસમેન્ટ સ્ક્રુ ટીપ માટે RFQ ચેકલિસ્ટ
આંશિક સંદેશાઓની શ્રેણીને બદલે એક સ્પષ્ટ પેકેજ મોકલો. નીચેની માહિતી સપ્લાયરને નક્કી કરવા દે છે કે જોબ પ્રમાણભૂત રિપ્લેસમેન્ટ છે, રિવર્સ-એન્જિનીયર્ડ ઘટક છે કે પુનઃડિઝાઈન છે.
- મશીન નિર્માતા, મોડેલ, સીરીયલ નંબર અને ઈન્જેક્શન-યુનિટનું કદ
- ઇન્સ્ટોલ કરેલ સ્ક્રુ વ્યાસ અને સ્ક્રુ ડ્રોઇંગ
- મૂળ સ્ક્રુ-ટીપ ભાગ નંબર અને ડ્રોઇંગ રિવિઝન
- ક્રમમાં રાખવામાં આવેલા ભાગો સાથે જૂની એસેમ્બલી પૂર્ણ કરો
- ફ્રન્ટ, સાઇડ, થ્રેડ અને સીલિંગ ફેસમાંથી ફોટા
- થ્રેડ, ખભા, રિંગ, સીટ અને પેસેજના પરિમાણો
- રેઝિન ગ્રેડ, ફિલરનો પ્રકાર અને ફિલર ટકાવારી
- કલરન્ટ, રિસાયકલ કરેલ સામગ્રી અને કાટરોધક ઉમેરણો
- સામાન્ય ગલન તાપમાન અને શોટ કદ
- ભાગનું વજન, પોલાણની ગણતરી અને સ્વીકૃત વિવિધતા
- દૂર કરતા પહેલા કુશન, ટ્રાન્સફર અને પુનઃપ્રાપ્તિ વલણ
- અવલોકન કરેલ વસ્ત્રો, નિષ્ફળતા મોડ અને જરૂરી જથ્થો
જો ડ્રોઇંગ ખૂટે છે, તો દરેક માપેલી સપાટીને ચિહ્નિત કરો અને માપન સેટઅપનો ફોટોગ્રાફ કરો. એક પણ બહારનો વ્યાસ મોકલશો નહીં અને ફેક્ટરીને તેમાંથી થ્રેડ, સીટ અને મુસાફરીનું અનુમાન કરવા માટે કહો.
વારંવાર પૂછાતા પ્રશ્નો
ઈન્જેક્શન મોલ્ડિંગ સ્ક્રુ ટીપ શું કરે છે?
સ્ક્રુ ટીપ એસેમ્બલી નોન-રીટર્ન વાલ્વ ધરાવે છે. તે સ્ક્રુ પુનઃપ્રાપ્તિ દરમિયાન ખુલે છે જેથી સ્ક્રૂની સામે ઓગળી શકે, પછી બેકફ્લોને મર્યાદિત કરવા અને મોલ્ડમાં દબાણને સ્થાનાંતરિત કરવા માટે ઇન્જેક્શન દરમિયાન બંધ થાય છે.
પહેરવામાં આવેલી ચેક રિંગ અથવા સ્ક્રુ ટીપના ચિહ્નો શું છે?
સામાન્ય પ્રક્રિયા સંકેતોમાં વેરિયેબલ મેલ્ટ કુશન, અસંગત શોટ વજન, નબળા દબાણની પુનરાવર્તિતતા, અન્ય કારણોને બાકાત રાખ્યા પછી ટૂંકા શોટ અને લાંબા અથવા ઓછા સ્થિર ટ્રાન્સફર પ્રતિસાદનો સમાવેશ થાય છે. નિયંત્રિત લીક પરીક્ષણ અને પરિમાણીય નિરીક્ષણ સાથે વસ્ત્રોની પુષ્ટિ કરો.
શું હું ફક્ત મશીન મોડલ દ્વારા રિપ્લેસમેન્ટ સ્ક્રુ ટીપનો ઓર્ડર આપી શકું?
મશીન નિર્માતા અને મોડેલ ઉપયોગી પ્રારંભિક બિંદુઓ છે, પરંતુ વિશ્વસનીય રિપ્લેસમેન્ટ ઓર્ડરમાં સ્ક્રુ વ્યાસ, થ્રેડ અને ખભાના પરિમાણો, ટીપની લંબાઈ, ચેક રિંગ અને સીટના પરિમાણો, ફ્લો પાથ, રેઝિન, ફિલર સામગ્રી, ચિત્ર અને સ્પષ્ટ ફોટા શામેલ હોવા જોઈએ.
શું મારે ફક્ત ચેક રિંગ અથવા સંપૂર્ણ સ્ક્રુ ટીપ એસેમ્બલી બદલવી જોઈએ?
જ્યારે સમાગમની ટીપ, સીટ અને થ્રેડ માન્ય પરિમાણો અને સપાટીની સ્થિતિમાં રહે ત્યારે જ પહેરવામાં આવેલા ઘટકને બદલો. જ્યારે ઘણી સીલિંગ સપાટીઓ પહેરવામાં આવે, પરિમાણો અનિશ્ચિત હોય અથવા મિશ્ર જૂના અને નવા ભાગો વિશ્વસનીય હલનચલન અને સીલિંગ ઉત્પન્ન કરી શકતા નથી ત્યારે મેળ ખાતી એસેમ્બલીને બદલો.
ઈન્જેક્શન મોલ્ડિંગ સ્ક્રુ ટીપ્સ માટે નન્હૈયા કઈ સામગ્રીનો ઉપયોગ કરે છે?
નન્હૈયા HRC45-62 ની પ્રકાશિત કઠિનતા શ્રેણી, 0.02 mm/m સીધીતા અને બાયમેટાલિક આર્મર્ડ-ફેસ વિકલ્પ સાથે D2 ઇન્જેક્શન મોલ્ડિંગ સ્ક્રુ ટીપ્સ ઓફર કરે છે. અંતિમ રૂપરેખાંકન રેઝિન, ફિલર, મશીન ઇન્ટરફેસ અને વસ્ત્રોની ફરજ સાથે મેળ ખાય છે.
શું સખત સ્ક્રુ ટીપ હંમેશા લાંબા સમય સુધી ચાલે છે?
ના. કઠિનતા એ વસ્ત્રોના પ્રદર્શનનો માત્ર એક ભાગ છે. એલોય રસાયણશાસ્ત્ર, હીટ ટ્રીટમેન્ટ, કાટ પ્રતિકાર, સમાગમ સામગ્રી, સપાટી પૂર્ણાહુતિ, સંરેખણ, ક્લિયરન્સ અને પ્રોસેસ્ડ રેઝિન તમામ સેવા જીવનને અસર કરે છે.
સ્ક્રુ ટીપ ક્વોટેશન માટે મારે નન્હૈયાને શું મોકલવું જોઈએ?
મશીન નિર્માતા અને મોડેલ, સ્ક્રુ વ્યાસ, રેઝિન અને ફિલર ટકાવારી, મૂળ ભાગ નંબર અથવા ડ્રોઇંગ, સંપૂર્ણ સમાગમના પરિમાણો, કેટલાક ખૂણાઓથી ફોટા, વસ્ત્રોના લક્ષણો, શોટ-વજન વલણ અને જરૂરી જથ્થો મોકલો.
વાણિજ્યિક જાહેરાત: નન્હૈયા આ માર્ગદર્શિકામાં જોડાયેલા ઈન્જેક્શન મોલ્ડિંગ સ્ક્રુ ટીપ્સ અને સંબંધિત ઘટકોનું ઉત્પાદન કરે છે. મશીન નિર્માતાની સલામતી પ્રક્રિયાઓ અને મંજૂર પ્રોજેક્ટ ડ્રોઇંગ સાથે તકનીકી ભલામણો લાગુ કરવી જોઈએ.