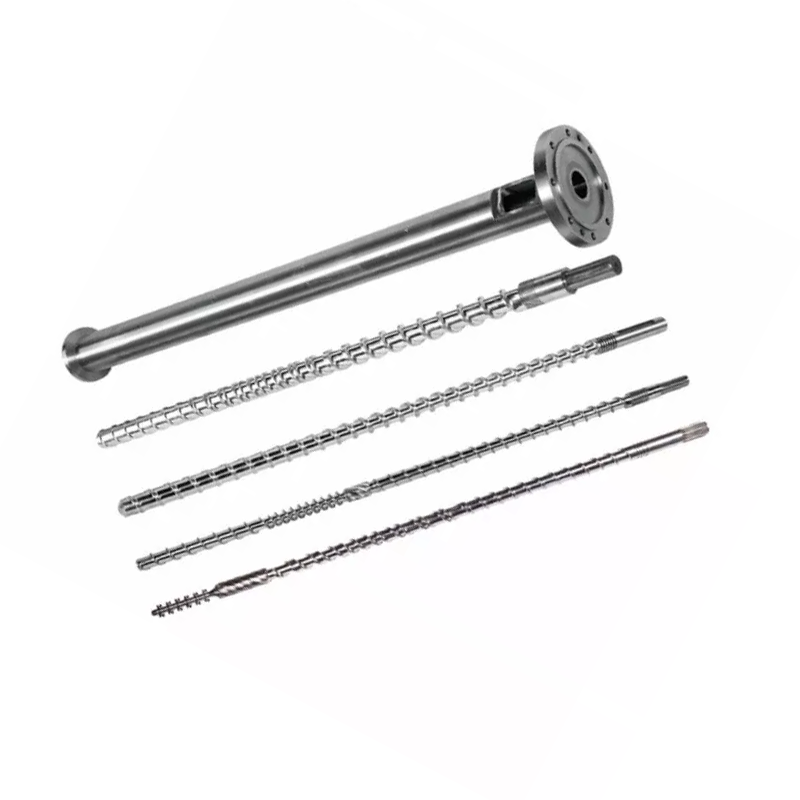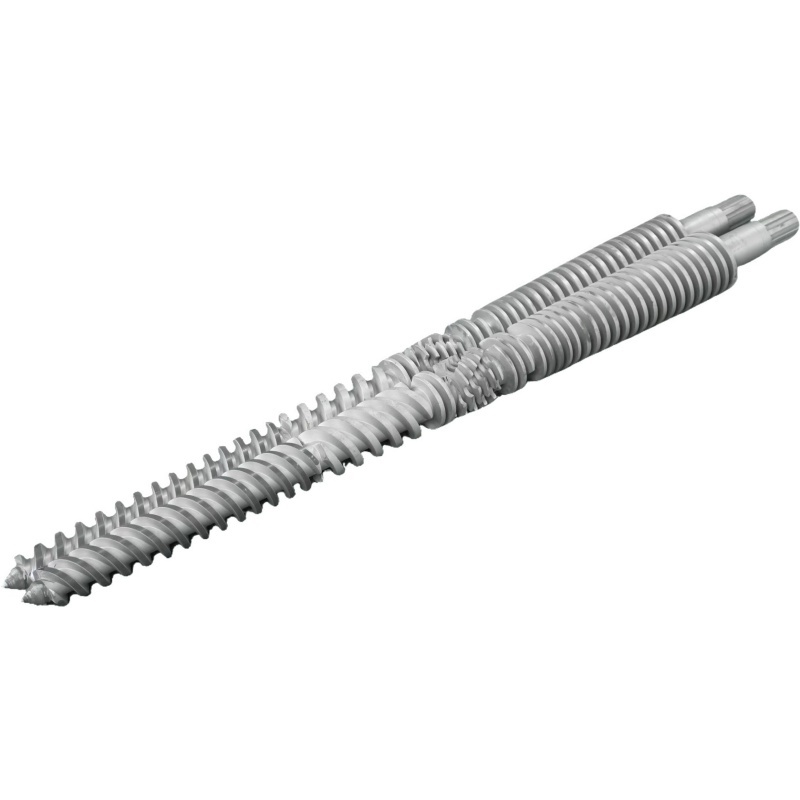
ઉપયોગી અવતરણ પીવીસી ફોર્મ્યુલેશન અને ઇન્સ્ટોલ કરેલ મશીનથી શરૂ થાય છે, વ્યાસ અને ફોટોગ્રાફથી નહીં. આ માર્ગદર્શિકા પ્રોસેસ ડ્યુટી, પહેરેલા ભાગો અને સ્વીકૃતિ લક્ષ્યને ફેક્ટરી વાસ્તવમાં ઉત્પાદન કરી શકે તેવા ખરીદી સ્પષ્ટીકરણમાં ફેરવે છે.
ઉચ્ચ-ભરેલા PVC માટે, સંપૂર્ણ રેસીપી phr, ફીડિંગ પદ્ધતિ, અંતિમ ઉત્પાદન, જરૂરી આઉટપુટ, સ્ક્રુ રોટેશન, કેન્દ્રનું અંતર, કનેક્શન પરિમાણો અને બંને સ્ક્રૂ અને બેરલ બોરનો પહેરવાનો નકશો સ્પષ્ટ કરો. વાસ્તવિક વસ્ત્રોની ફરજ સામે નાઈટ્રાઈડિંગ, ક્રોમ પ્લેટિંગ અથવા બાઈમેટાલિક સ્તર પસંદ કરો. કિંમત નિર્ણાયક પરિબળ બને તે પહેલાં ડ્રોઇંગ અને નિરીક્ષણ પદ્ધતિને મંજૂરી આપો.

સ્ક્રુની ચર્ચા કરતા પહેલા એક્સટ્રુઝન જોબને વ્યાખ્યાયિત કરો
"ઉચ્ચ-ભરેલા PVC માટે સમાંતર ટ્વીન સ્ક્રૂ" એ ઉત્પાદન કુટુંબ છે, સંપૂર્ણ સ્પષ્ટીકરણ નથી. તે અમને જણાવતું નથી કે શું લાઇન પ્રેશર પાઇપ, ડ્રેનેજ પાઇપ, પ્રોફાઇલ, શીટ અથવા ફોમ બોર્ડ બનાવી રહી છે. તે એ પણ બાકાત રાખે છે કે શું એક્સ્ટ્રુડર કમ્પાઉન્ડ તૈયાર કરી રહ્યું છે અથવા આકાર આપતી ડાઇને સીધું ખવડાવી રહ્યું છે.
તે તફાવતો બેરલ સાથે ફરજ બદલી. ફીડિંગ, ફ્યુઝન, ડિસ્ટ્રિબ્યુટિવ મિક્સિંગ, ડિવોલેટલાઈઝેશન અને પ્રેશર જનરેશન દરેક લાઈનમાં સમાન રીતે થતું નથી. ડ્રાઇવ, ગિયરબોક્સ, ડાઉનસ્ટ્રીમ ડાઇ અને કૂલિંગ ઇક્વિપમેન્ટ મર્યાદાઓ લાદે છે જેને સ્ક્રુ ડ્રોઇંગ દૂર કરી શકતું નથી.
અમારું ફેક્ટરી દૃશ્ય:અમે માત્ર ફિલર ટકાવારીથી ભૂમિતિમાં ફેરફારને મંજૂર નહીં કરીએ. પહેલા આપણે પૂછીએ છીએ કે વર્તમાન રેખા શું સારી રીતે કરે છે, તે ક્યાં અસ્થિર બને છે અને કયા પરિણામમાં સુધારો થવો જોઈએ. જો હાલનું ઉત્પાદન સ્વીકાર્ય છે અને કાર્ય બદલીનું છે, તો સાબિત ભૂમિતિ સાચવવી એ પુરાવા વિના આક્રમક મિશ્રણની વિશેષતા ઉમેરવા કરતાં વધુ સુરક્ષિત હોઈ શકે છે.
એક ઉદ્દેશ્ય પસંદ કરીને પૂછપરછ શરૂ કરો: મૂળ ફરજનું પુનઃઉત્પાદન કરો, માપેલ વસ્ત્રોની સમસ્યાને ઠીક કરો અથવા નવા ફોર્મ્યુલેશન અને આઉટપુટ માટે ડિઝાઇન કરો. ત્રણેયને એક અસ્પષ્ટ વિનંતીમાં જોડવાથી સપ્લાયરની દરખાસ્તોની સરખામણી કરવી અશક્ય બને છે.



ફેક્ટરી માત્ર તેને મેળવેલા ફોર્મ્યુલેશનની આસપાસ ડિઝાઇન કરી શકે છે
PVC માટે, "30% ફિલર" પૂરતું ચોક્કસ નથી. સો રેઝિન દીઠ ભાગોમાં રાજ્ય ઘટકો, સામાન્ય રીતે phr તરીકે લખવામાં આવે છે, અને જો તમારી આંતરિક નિયંત્રણ સિસ્ટમ વજન ટકાવારીનો ઉપયોગ કરે છે તો સમાપ્ત મિશ્રણ રચના પણ પ્રદાન કરે છે. બે અભિવ્યક્તિઓ સમાન છેદને શેર કરતા નથી.
PVC રેઝિન ગ્રેડ, કેલ્શિયમ કાર્બોનેટ અથવા અન્ય ફિલર ગ્રેડ, ફિલર નિર્માતા દ્વારા પૂરી પાડવામાં આવેલ કણોની માહિતી, સ્ટેબિલાઇઝર સિસ્ટમ, લુબ્રિકન્ટ્સ, પ્રોસેસિંગ એડ્સ, ઇમ્પેક્ટ મોડિફાયર, પિગમેન્ટ્સ અને રિસાયકલ કરેલ સામગ્રીને રેકોર્ડ કરો. વાસ્તવિક શુષ્ક મિશ્રણની બલ્ક ડેન્સિટી અને ફીડ ફોર્મ ઉમેરો. જો છોડ રેસિપીમાં ફેરફાર કરે છે, તો માત્ર સૌથી સરળ ગ્રેડ મોકલવાને બદલે ઓપરેટિંગ રેન્જની યાદી બનાવો.
બાકીની લાઇન મહત્વની છે કારણ કે ભરેલા પાવડરને સતત સ્ક્રૂ સુધી પહોંચવાનું હોય છે. પ્રકાશિત બેટનફેલ્ડ-સિન્સિનાટી પ્રણાલીમાં, ચાક ડોઝિંગ પાથ બ્રિજિંગ, ગ્રેવિમેટ્રિક મોનિટરિંગ અને ચાકના 30 થી 100 ભાગો માટે અનુકૂલિત સ્ક્રુ ભૂમિતિને રોકવા માટે આંદોલનકારીઓનો ઉપયોગ કરે છે. તે ઉદાહરણ તેની twinEX 93-34 લાઇન માટે વિશિષ્ટ છે, પરંતુ પ્રાપ્તિનો પાઠ વ્યાપક છે: ફીડર ડિઝાઇન અને સ્ક્રુ ડિઝાઇનની એકસાથે સમીક્ષા કરવી આવશ્યક છે.
એડિટિવ્સ પ્રોસેસિંગ જોબ પણ બદલી નાખે છે. અત્યંત ભરેલા પીવીસી ફ્લોરિંગ ફોર્મ્યુલેશન પર આર્કેમાનું પ્રકાશિત કાર્ય ફ્યુઝન અને એલિવેટેડ કેલ્શિયમ કાર્બોનેટ સ્તરો પર સતત મેલ્ટ પ્રોસેસિંગ સાથે સમર્પિત પ્રોસેસિંગ સહાયને જોડે છે. તે એક ઉપયોગી રીમાઇન્ડર છે કે જ્યારે રેઝિન અને એડિટિવ પેકેજ બદલાય છે ત્યારે સમાન ફિલર phr અલગ રીતે વર્તે છે.

નવા ઉચ્ચ-ભરેલા પીવીસી પ્રોજેક્ટની તૈયારી કરી રહ્યાં છો?જો જરૂરી હોય તો ગોપનીયતા કરાર હેઠળ રેસીપી મોકલો, ઉપરાંત લાઇન ડ્રોઇંગ અને લક્ષ્ય ઉત્પાદન. અમે પછી નિર્ધારિત પ્રક્રિયા ફરજના ભાગરૂપે સ્ક્રુ અને બેરલની ચર્ચા કરી શકીએ છીએ.
ફોર્મ્યુલેશન અને ડ્રોઇંગ મોકલોPVC સમાંતર ઉત્પાદન જુઓરોટેશન, હેન્ડનેસ અને મશીન ઇન્ટરફેસને લોક કરો
નન્હૈયા બંને સપ્લાય કરે છેસહ-ફરતી સમાંતર ટ્વીન સ્ક્રુ બેરલઅનેકાઉન્ટર-રોટેટીંગ સમાંતર ટ્વીન સ્ક્રુ બેરલ. તેઓ વિવિધ યાંત્રિક રૂપરેખાંકનો છે. સપ્લાયરએ ફિનિશ્ડ પીવીસી પ્રોડક્ટના ફોટા પરથી સાચો અંદાજ કાઢવો જોઈએ નહીં.
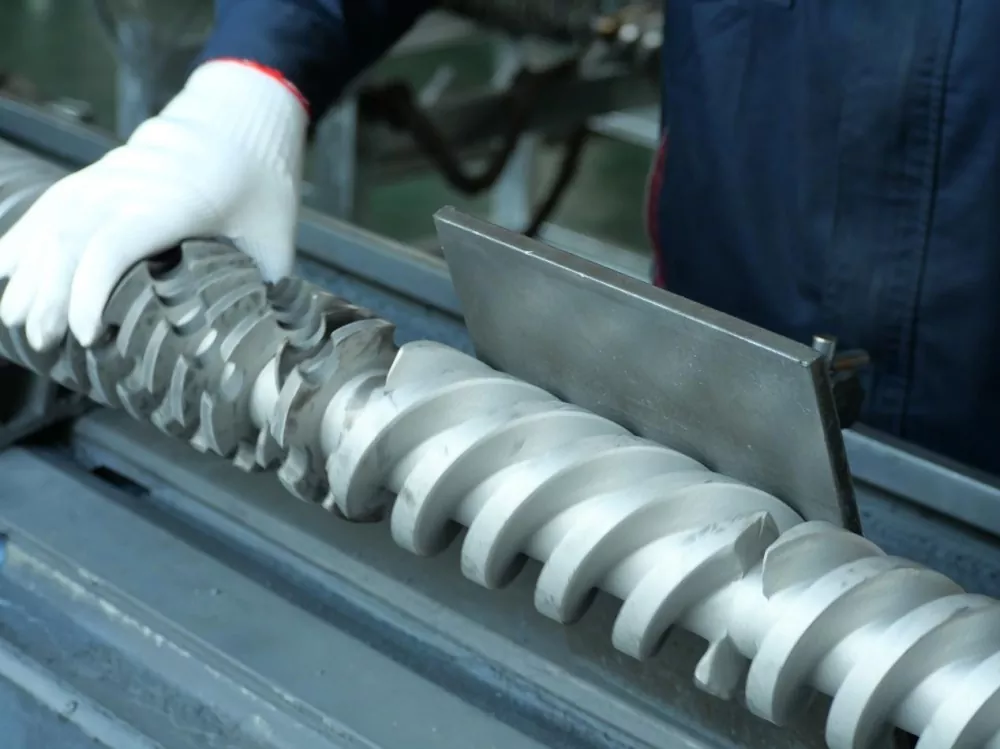
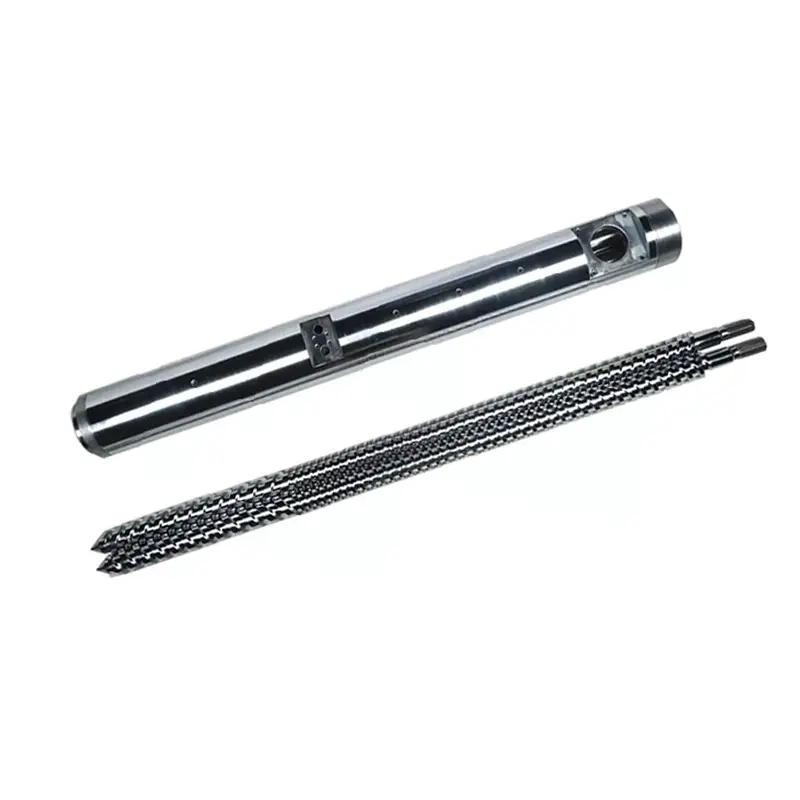
રિપ્લેસમેન્ટ માટે, ડ્રોઇંગ પર દર્શાવેલ જોવાની દિશા સાથે સ્ક્રુ રોટેશનને ઓળખો. સ્ક્રુ હેન્ડનેસ, ફેસિંગ માર્કસ, કેન્દ્રનું અંતર, બહારનો અને મૂળનો વ્યાસ, કાર્યકારી લંબાઈ, શાફ્ટ કનેક્શન, સ્પ્લિન અથવા મુખ્ય વિગતો, થ્રસ્ટ ફેસ અને બેરલની આકૃતિ-આઠ બોર ભૂમિતિનો સમાવેશ કરો.
પછી દરેક ઇન્ટરફેસને વ્યાખ્યાયિત કરો: ફીડ ઓપનિંગ, વેન્ટ, હીટિંગ અને કૂલિંગ ઝોન, થર્મોકોલ હોલ્સ, ફ્લેંજ બોલ્ટ પેટર્ન, ગિયરબોક્સ ફેસ, બ્રેકર પ્લેટ અથવા ડાઇ કનેક્શન, સપોર્ટ અને એકંદર ઇન્સ્ટોલેશન એન્વેલપ. એક નાનકડી બાદબાકી અન્યથા સારી રીતે મશીનવાળા સેટને લાઇન ફીટ કરવાથી રોકી શકે છે.
| વિસ્તાર | ન્યૂનતમ પુરાવા | દૂર કરવા માટે સામાન્ય અસ્પષ્ટતા |
|---|---|---|
| સ્ક્રુ જોડી | મંજૂર ચિત્ર, ડાબી અને જમણી ઓળખ, રોટેશન, હેન્ડનેસ, તબક્કાવાર અને જોડાણ | દર્શકનો સામનો કયો અંત છે તે કહ્યા વિના પરિભ્રમણ કહેવામાં આવે છે |
| બેરલ બોર | કેન્દ્રનું અંતર, બોર પ્રોફાઇલ, અક્ષીય પરિમાણો, બંદરો અને ફ્લેંજ ડેટમ્સ | સંપૂર્ણ આકૃતિ-આઠ પ્રોફાઇલનું વર્ણન કરવા માટે વપરાયેલ એક નજીવા બોર વ્યાસ |
| ક્લિયરન્સ | ટેસ્ટ શરત સાથે નિર્દિષ્ટ સ્ક્રુ-ટુ-બેરલ અને સ્ક્રુ-ટુ-સ્ક્રુ ક્લિયરન્સ | સપ્લાયરને પહેરવામાં આવેલા ભાગોમાંથી મૂળ ક્લિયરન્સનું પુનર્નિર્માણ કરવાની અપેક્ષા છે |
| ઇન્ટરફેસ | ગિયરબોક્સ, ફીડ, વેન્ટ, હીટિંગ, કૂલિંગ અને ડાઇ કનેક્શન ડ્રોઇંગ | પરિમાણો, ડેટામ્સ અથવા થ્રેડ વિશિષ્ટતાઓ વિના ફોટોગ્રાફ્સ |
| એસેમ્બલી નિયંત્રણ | જોડી નંબરો, ટાઇમિંગ માર્કસ, ઇન્સ્ટોલેશન પ્રક્રિયા અને મશીન નિર્માતા જરૂરિયાતો | બે સ્ક્રૂને સ્વતંત્ર ફાજલ ભાગો તરીકે ગણવામાં આવે છે |
જ્યારે ખરીદનાર ફક્ત પહેરેલા સ્ક્રૂ મોકલે છે, ત્યારે અમે શું હાજર છે તે માપી શકીએ છીએ, પરંતુ વસ્ત્રોએ પહેલેથી જ જમીન, ફ્લાઇટ પ્રોફાઇલ અને ક્લિયરન્સમાં ફેરફાર કર્યો છે. અમે માન્ય ડ્રોઇંગ, મશીન ડેટા અને બંને ઘટકોના માપને પ્રાધાન્ય આપીએ છીએ. અમે પહેરવામાં આવતી ભૂમિતિને મૂળ ડિઝાઇન કહીશું નહીં કારણ કે તે ક્રેટમાં એકમાત્ર નમૂના છે.


મોડેલ ટેબલનો ઉપયોગ સ્ક્રીનીંગ ટૂલ તરીકે કરો, વચન નહીં
અમારાસમાંતર ટ્વીન સ્ક્રુ શ્રેણી75 થી 130 મીમી સુધીના પાંચ સામાન્ય મોડલ્સની યાદી આપે છે. પ્રકાશિત PVC આઉટપુટ રેન્જ ખરીદનારને પ્રારંભિક પ્લેટફોર્મ ઓળખવામાં મદદ કરે છે. તેઓ ફોર્મ્યુલેશન, ફીડર, ડાઇ અને ડ્રાઇવ રિવ્યુને બદલતા નથી.
| મોડલ | સ્ક્રુ વ્યાસ | એલ/ડી | પીવીસી આઉટપુટ ક્ષમતા | સ્ક્રૂ ઝડપ | મોટર ચલાવો |
|---|---|---|---|---|---|
| NHY75 | 75 મીમી | 26 થી 36 | 220 થી 350 કિગ્રા/કલાક | 45 આરપીએમ | 45 kW |
| NHY90 | 90 મીમી | 26 થી 36 | 280 થી 460 કિગ્રા/કલાક | 45 આરપીએમ | 55 kW |
| NHY110 | 110 મીમી | 26 થી 36 | 350 થી 650 કિગ્રા/કલાક | 45 આરપીએમ | 75 kW |
| NHY120 | 120 મીમી | 26 થી 36 | 500 થી 800 કિગ્રા/કલાક | 45 આરપીએમ | 110 kW |
| NHY130 | 130 મીમી | 26 થી 36 | 680 થી 1,000 કિગ્રા/કલાક | 45 આરપીએમ | 132 kW |
વધુ ભરેલી રેસીપી બલ્ક ફીડિંગ, ફ્યુઝન બિહેવિયર, ટોર્ક ડિમાન્ડ, વેર એન્ડ ડાઇ પ્રેશર બદલી શકે છે. તેથી જ જ્યારે કોઈ અસ્તિત્વમાં હોય ત્યારે અમે સ્થિર વર્તમાન ઉત્પાદન રેકોર્ડ માટે કહીએ છીએ. તે એકલા ઇચ્છિત આઉટપુટ કરતાં વધુ સારી કદ બદલવાનો સંદર્ભ પૂરો પાડે છે.
હાલના એક્સ્ટ્રુડર માટે, ગિયરબોક્સ અને બેરલ ઇન્ટરફેસ સામાન્ય રીતે કેટલોગ કરે તે પહેલાં કદ નક્કી કરે છે. નવી લાઇન માટે, આઉટપુટ ટાર્ગેટ નામવાળી રેસીપી અને ઉત્પાદન સ્વીકૃતિ ધોરણ સાથે જોડાયેલ હોવું આવશ્યક છે. જો અવતરણ સ્વીકૃત ફોર્મ્યુલેશન અને ઉત્પાદન વિના kg/h ની યાદી આપે છે, તો સંખ્યા લાગુ કરવી મુશ્કેલ છે.
વસ્ત્રોના નકશામાંથી વસ્ત્રોનું રક્ષણ પસંદ કરો
આનન્હૈયા પીવીસી સમાંતર ટ્વીન સ્ક્રુ બેરલતેની સૂચિબદ્ધ આધાર સામગ્રી તરીકે 38CrMoAlA નો ઉપયોગ કરે છે અને નાઈટ્રાઈડ, ક્રોમ-પ્લેટેડ અને બાઈમેટાલિક વિશિષ્ટતાઓ પ્રદાન કરે છે. આ વિવિધ બાંધકામો છે. સૌથી મોટી કઠિનતા નંબર દ્વારા તેમની સરખામણી કરવી એ નબળી ખરીદી પ્રથા છે.
| મિલકત | પ્રકાશિત મૂલ્ય | આને ક્રમમાં મૂકો |
|---|---|---|
| આધાર સામગ્રી | 38CrMoAlA | ઘટકો, સ્ટીલ ગ્રેડ અને જરૂરી સામગ્રી દસ્તાવેજ |
| હીટ ટ્રીટમેન્ટ કઠિનતા | HB260 થી 320 | પરીક્ષણ સ્થાન, પદ્ધતિ અને સ્વીકૃતિ રેકોર્ડ |
| નાઈટ્રિડિંગ કઠિનતા | HV950 થી 1000 | સારવાર કરેલ સપાટી, માપન પદ્ધતિ અને સ્વીકૃતિ બિંદુઓ |
| નાઈટ્રિડિંગ ઊંડાઈ | 0.50 થી 0.70 મીમી | કેસ-ડેપ્થ વ્યાખ્યા અને ચકાસણી પદ્ધતિ |
| નાઈટ્રિડિંગ બરડપણું | ગ્રેડ 1 અથવા તેનાથી નીચે | લાગુ પરીક્ષણ પદ્ધતિ અને રેકોર્ડ |
| ખરબચડાપણું | Ra0.4 | સપાટી, દિશા, કટઓફ અને સાધન |
| સ્ક્રૂ સીધીતા | 0.015 મીમી | ડેટમ, માપેલ લંબાઈ, સમર્થનની સ્થિતિ અને પદ્ધતિ |
| ક્રોમ પ્લેટિંગ કઠિનતા | HV 950 અથવા તેથી વધુ | પ્લેટેડ વિસ્તાર અને નિરીક્ષણ સ્થાન |
| ક્રોમની જાડાઈ | 0.05 થી 0.10 મીમી | રેખાંકન ઝોન અને સમાપ્ત જાડાઈ જરૂરિયાત |
| બાયમેટલ કઠિનતા | HRC60 થી 65 | એલોય વિસ્તાર, સ્તર ઓળખ અને પરીક્ષણ સ્થાન |
| બાયમેટલ ઊંડાઈ | 2.0 થી 3.0 મીમી | સંરક્ષિત ઝોન અને ઊંડાણની ચકાસણી |
એચવી અને એચઆરસી અલગ-અલગ કઠિનતાના ભીંગડા છે, જ્યારે સૂચિબદ્ધ સ્તરની ઊંડાઈમાં પણ ઘણો તફાવત છે. પાતળી કઠણ સપાટી અને ઊંડા એલોય સ્તરને એક કોષ વાંચીને ક્રમાંકિત કરી શકાતો નથી. અવતરણમાં ઘટક, ચોક્કસ સંરક્ષિત ઝોન, સારવાર પછી સમાપ્ત થયેલ પરિમાણો અને સ્વીકૃતિ માટે વપરાયેલ દસ્તાવેજની ઓળખ કરવી જોઈએ.
ફિલરનું નામ પણ અપૂરતું છે. લોડિંગ, પાર્ટિકલ પ્રોપર્ટીઝ, એકત્રીકરણ, રિસાયકલ કરેલ દૂષણ અને સ્થાનિક દબાણ આ બધું વસ્ત્રોની પેટર્નને પ્રભાવિત કરે છે. તેના સંયોજન સાધનો માટે કોપરિયનનું વસ્ત્ર માર્ગદર્શન ગલન, ઘર્ષક મિશ્રણ અને દબાણના નિર્માણને ભારે તણાવયુક્ત ઝોન તરીકે દર્શાવે છે. રિપ્લેસમેન્ટ ઓર્ડર માટેનો ઉપયોગી સિદ્ધાંત એ ઝોનને સુરક્ષિત કરવાનો છે જે પ્રક્રિયા અને માપન ઓળખે છે.


RFQ માં નાઈટ્રાઈડિંગ અથવા બાઈમેટાલિક પ્રોટેક્શન છે કે કેમ તે અંગે અચોક્કસ છો?સ્ક્રૂ અને બેરલ બંનેના ફોટોગ્રાફ્સ અને માપન નકશો મોકલો. ફિલર ગ્રેડ, પીએચઆર અને ઉત્પાદન ઇતિહાસ શામેલ કરો જેથી સપાટીની દરખાસ્તનું નિર્ધારિત કારણ હોય.
સામગ્રી અને સારવાર વિશે પૂછોનન્હૈયા ઉત્પાદન સાધનો જુઓનામવાળી સ્થિતિમાં બંને સ્ક્રૂ અને બંને બોર માપો
વસ્ત્રોના અહેવાલમાં દર્શાવવું જોઈએ કે દરેક મૂલ્ય ક્યાં લેવામાં આવ્યું હતું. ભાગોને સાફ કરો, તેમને સ્થિર નિરીક્ષણ તાપમાન સુધી પહોંચવા દો, ફીડ એન્ડ અને નંબર અક્ષીય સ્ટેશનને ચિહ્નિત કરો. સંમત પદ્ધતિનો ઉપયોગ કરીને બંને સ્ક્રૂ, બંને બેરલ લોબ્સ અને જટિલ સ્ક્રૂ-ટુ-સ્ક્રુ સંબંધને માપો.
તેના ZSK અને STS બેરલ માટે Coperionનો પ્રકાશિત થયેલ ડાયગ્નોસ્ટિક અભિગમ સ્વચ્છ, ઠંડી બેરલ માટે કહે છે અને ચોક્કસ માપો પર વિડિયો નિરીક્ષણ સાથે બોર માપનને જોડે છે. તમારા સાધનો અને પદ્ધતિ અલગ હોઈ શકે છે, પરંતુ શિસ્ત યોગ્ય છે: પરિમાણ અને સપાટીની સ્થિતિ એકસાથે રેકોર્ડ કરવી જોઈએ.
| રેકોર્ડ | તે રિપોર્ટમાં શા માટે છે | તે નિર્ણયને સમર્થન આપે છે |
|---|---|---|
| અક્ષીય સ્ટેશન નકશો | ન્યૂનતમ અથવા મહત્તમ મૂલ્યને તેનું સ્થાન ગુમાવતા અટકાવે છે | સ્થાનિક સમારકામ, ઝોન સંરક્ષણ અથવા સંપૂર્ણ રિપ્લેસમેન્ટ |
| બંને સ્ક્રુ પ્રોફાઇલ્સ | અસમપ્રમાણ વસ્ત્રો બતાવે છે અને ડાબી/જમણી ઓળખ સાચવે છે | એક ભાગ બદલો, જોડી અથવા તપાસ સંરેખણ |
| બંને બેરલ લોબ્સ | વધુ પડતા બોર ક્લિયરન્સ સાથે નવો સ્ક્રૂ હજુ પણ ચાલશે કે કેમ તે દર્શાવે છે | સ્ક્રૂ માત્ર વિરુદ્ધ મેળ ખાતા સ્ક્રૂ અને બેરલ સેટ |
| સપાટીની છબીઓ | દસ્તાવેજો સ્કોરિંગ, પિટિંગ, કોટિંગ નુકશાન અને સામગ્રી થાપણો | સપાટી અથવા સફાઈની સમસ્યામાંથી પરિમાણીય વસ્ત્રોને અલગ કરો |
| ઓપરેટિંગ વલણ | આઉટપુટ, લોડ, દબાણ અને ઉત્પાદન ગુણવત્તા સાથે ભૌતિક સ્થિતિને જોડે છે | પુષ્ટિ કરો કે વસ્ત્રો અહેવાલ ઉત્પાદન સમસ્યાનું કારણ બની રહ્યા છે |
આઉટપુટ નુકશાન, અસ્થિર દબાણ, ઓવરહિટીંગ અને ઉત્પાદનનો નબળો દેખાવ નિરીક્ષણને ન્યાયી ઠેરવી શકે છે, પરંતુ તે સાબિત કરતું નથી કે સ્ક્રૂ પહેરવામાં આવ્યો છે. સ્થિર સંદર્ભ રેસીપી સાથે વર્તમાન લાઇનની તુલના કરો. એક ઘટકને દોષ આપતા પહેલા ફીડિંગ, હીટર, સેન્સર, વેન્ટિંગ, ડાઇ રિસ્ટ્રિકશન અને ડ્રાઇવની સ્થિતિ તપાસો.
જો બેરલ પહેરવામાં આવે છે, તો ફક્ત નવા સ્ક્રૂ સ્થાપિત કરવાથી પ્રથમ દિવસથી કાર્યકારી ક્લિયરન્સ ઇચ્છિત સ્થિતિની બહાર નીકળી શકે છે. અમે ખરીદનારને કહેવા કરતાં માત્ર સ્ક્રૂ-ઓર્ડર ગુમાવીશું કે નવા પાર્ટ્સ અમે માપી ન હોય તેવા ક્લિયરન્સને પુનઃસ્થાપિત કરી શકે છે.
અવતરણની તુલના અવકાશ દ્વારા કરો, એલોય લેબલ દ્વારા નહીં
દરેક સપ્લાયરને સમાન પૂછપરછ શીટ પર મૂકો. જો એક અવતરણમાં બેરલ, સ્ક્રુ જોડી, સારવાર, નિરીક્ષણ અહેવાલો અને શિપિંગ સુરક્ષાનો સમાવેશ થાય છે જ્યારે બીજામાં ફક્ત "બાયમેટલ ટ્વીન સ્ક્રૂ"ની સૂચિ હોય, તો કિંમતો તુલનાત્મક નથી.
| અવતરણ રેખા | સ્વીકાર્ય વ્યાખ્યા | ક્વોટ પરત કરવાનું કારણ |
|---|---|---|
| ઘટક અવકાશ | ડાબું સ્ક્રૂ, જમણું સ્ક્રૂ, બેરલ, એસેસરીઝ અને નામવાળી બાકાત વસ્તુઓ | પુરવઠાના બિલ વિના "એક સેટ". |
| ભૂમિતિ | રેખાંકન પુનરાવર્તન અને નિર્ણાયક પરિમાણો સૂચિબદ્ધ | વ્યાસ અને માત્ર L/D |
| સામગ્રી | બેઝ સ્ટીલ અને ટ્રીટમેન્ટ અથવા એલોય ઝોન ઓળખવામાં આવ્યા છે | ગ્રેડ અથવા સ્થાન વિના "પ્રીમિયમ એલોય". |
| નિરીક્ષણ | પરિમાણો, પદ્ધતિઓ, રેકોર્ડ્સ અને સ્વીકૃતિના મુદ્દાઓ સંમત થયા | માપી શકાય તેવા માપદંડ વિના "ઉચ્ચ ચોકસાઇ". |
| પ્રદર્શન ટ્રાયલ | રેસીપી, ફીડ, ડાઇ, આઉટપુટ વિન્ડો, મશીન મર્યાદા અને ઉત્પાદન તપાસો વ્યાખ્યાયિત | કોઈ પરીક્ષણ શરત વિના આઉટપુટ વચન |
| વ્યાપારી અવકાશ | કિંમતનો આધાર, પેકેજિંગ, ડિલિવરીનો આધાર, દસ્તાવેજીકરણ અને સેવાની સીમાઓ સૂચિબદ્ધ છે | વણઉકેલાયેલી તકનીકી બાકાત સાથે ઓછી એકમ કિંમત |
સપ્લાયરને તમારા ડ્રોઇંગમાંથી દરેક વિચલનને ચિહ્નિત કરવા માટે કહો, તેના બદલે શાંતિપૂર્વક જરૂરિયાત બદલવાની જગ્યાએ. સૂચિત સુધારો મૂલ્યવાન હોઈ શકે છે, પરંતુ તે કારણ સાથેના પુનરાવર્તન તરીકે દેખાવા જોઈએ. તે ખરીદી, જાળવણી અને ઉત્પાદકનું રક્ષણ કરે છે જ્યારે ભાગ મહિનાઓ પછી મશીન સુધી પહોંચે છે.


ઉત્પાદન પહેલાં નિરીક્ષણ અને કમિશનિંગ પર સંમત થાઓ
મંજૂર ડ્રોઇંગ એ ખરીદીનું કેન્દ્ર છે. સામગ્રીની જરૂરિયાત, સપાટી-સારવાર ઝોન, પરિમાણીય અહેવાલ, કઠિનતા અથવા સ્તર ચકાસણી પદ્ધતિ, જોડી ઓળખ અને પેકેજિંગ આવશ્યકતાઓ જોડો. શિપમેન્ટ સાથે કયા દસ્તાવેજો મુસાફરી કરે છે તે વ્યાખ્યાયિત કરો.
ઇન્સ્ટોલેશન માટે, એક્સટ્રુડર મેકરની ગોઠવણી, ક્લિયરન્સ, હીટિંગ અને સ્ટાર્ટ-અપ પ્રક્રિયાઓને અનુસરો. સ્ક્રુ જોડીને દબાણ કરશો નહીં કે જે મશીન પ્રક્રિયા દ્વારા આવશ્યકતા મુજબ ફેરવી ન શકે. ડ્રાઇવ ટોર્ક લાગુ કરતાં પહેલાં ફિટ, સમય અને એસેમ્બલીની તપાસ કરો.
ઉત્પાદન સ્વીકૃતિ અજમાયશને નામવાળી ફોર્મ્યુલેશન અને ફીડ શરતની જરૂર છે. વાસ્તવિક થ્રુપુટ, સ્ક્રુ સ્પીડ, મોટર લોડ અથવા ટોર્ક સંકેત, માથાનું દબાણ, તાપમાનની વર્તણૂક, વેન્ટની સ્થિતિ અને ફિનિશ્ડ-પ્રોડક્ટ ચેક્સ રેકોર્ડ કરો. જો ઉત્પાદન પાઇપ અથવા પ્રોફાઇલ છે, તો પરિમાણીય અને દેખાવ માપદંડનો સમાવેશ કરો જે નક્કી કરે છે કે શું આઉટપુટ વેચાણ યોગ્ય છે.

અમને ઉચ્ચ-ભરેલા PVC RFQ મોકલો જેનાથી અમે એન્જિનિયર કરી શકીએ
મશીન મોડલ, ડ્રોઇંગ, રોટેશન અને તબક્કાવાર વિગતો, phr માં સંપૂર્ણ રેસીપી, ફિલર ગ્રેડ, રિસાયકલ કરેલ સામગ્રી, વર્તમાન ઓપરેટિંગ રેકોર્ડ, ઉત્પાદન લક્ષ્ય અને વસ્ત્રોના માપનો સમાવેશ કરો. અમને કહો કે શું તમને વિશ્વાસુ રિપ્લેસમેન્ટ અથવા દસ્તાવેજી ભૂમિતિ સમીક્ષાની જરૂર છે.
RFQ પેકેજને ઈમેલ કરોવોટ્સએપ પર ચર્ચા કરોપૂછપરછ પૃષ્ઠ ખોલો
ઝુશાન નન્હૈયા પ્લાસ્ટિક મશીનરી કો., લિ.
પ્રોડક્ટ્સ:સમાંતર ટ્વીન સ્ક્રૂ | પીવીસી સમાંતર ટ્વીન સ્ક્રુ બેરલ | પીવીસી પાઇપ સમાંતર સ્ક્રુ બેરલ
ઈમેલ:info@nhyscrew.com
ફોન:+86-13505809643| મોબાઇલ:+86-13587082002
બ્લોક સી, નંબર 2 વેસ્ટ સેક્શન, ઝીંગઝોઉ એવન્યુ, ડીંઘાઈ ડિસ્ટ્રિક્ટ, ઝુશાન સિટી, ઝેજિયાંગ પ્રાંત, ચીન.
સેવા માહિતી | ઉત્પાદન સાધનો | કંપની પ્રોફાઇલ
વારંવાર પૂછાતા પ્રશ્નો
ઉચ્ચ-ભરેલા PVC સમાંતર ટ્વીન સ્ક્રુ બેરલને ટાંકવા માટે કઈ માહિતીની જરૂર છે?
મશીન નિર્માતા અને મોડેલ, હાલના ડ્રોઇંગ્સ, સ્ક્રુ રોટેશન, કેન્દ્રનું અંતર, કનેક્શન વિગતો, સંપૂર્ણ PVC ફોર્મ્યુલેશન, phr માં ફિલર લોડિંગ, રિસાયકલ કરેલ સામગ્રી, ઉત્પાદન અને મૃત્યુની માહિતી, આઉટપુટ લક્ષ્ય, ઓપરેટિંગ રેકોર્ડ્સ અને જૂના-ભાગ માપન મોકલો. તમે જે નિષ્ફળતા અથવા સુધારણાને સંબોધવાનો પ્રયાસ કરી રહ્યાં છો તે જણાવો.
કયા ફિલર સ્તરને ઉચ્ચ-ભરેલા પીવીસી તરીકે ગણવામાં આવે છે?
ત્યાં કોઈ સાર્વત્રિક ખરીદી થ્રેશોલ્ડ નથી. દરેક ઘટકને સો રેઝિન દીઠ ભાગોમાં જણાવો અને તૈયાર મિશ્રણની રચના પ્રદાન કરો. ઉચ્ચ કેલ્શિયમ કાર્બોનેટ જેવા અસ્પષ્ટ વર્ણન સાથે phr ને બદલશો નહીં, કારણ કે તે લેબલ ધરાવતી બે વાનગીઓ અલગ-અલગ ફીડિંગ, ફ્યુઝન અને વેઅર ડ્યુટી બનાવી શકે છે.
શું ભરેલા પીવીસી માટે નાઈટ્રાઈડ સ્ક્રૂ કરતાં બાઈમેટાલિક સ્ક્રૂ હંમેશા સારો હોય છે?
ના. સારવારની પસંદગી ફિલર લાક્ષણિકતાઓ, લોડિંગ, દૂષકો, વસ્ત્રોનું સ્થાન, ભૂમિતિ અને જરૂરી જાળવણી યોજના પર આધારિત છે. નાઈટ્રિડિંગ, ક્રોમ પ્લેટિંગ અને બાઈમેટાલિક સ્તરો કઠિનતા સ્કેલ અને સ્તરની ઊંડાઈમાં અલગ પડે છે, તેથી એક કઠિનતા નંબરને બદલે સંપૂર્ણ સ્પષ્ટીકરણની તુલના કરો.
શું હું એકલા નન્હૈયાના મોડેલ ટેબલમાંથી સ્ક્રુ સાઈઝ પસંદ કરી શકું?
પ્રારંભિક શ્રેણી તરીકે મોડેલ કોષ્ટકનો ઉપયોગ કરો. અંતિમ કદમાં વાસ્તવિક ફોર્મ્યુલેશન, ફીડિંગ પદ્ધતિ, ઉત્પાદન, મૃત્યુ પ્રતિકાર, ડ્રાઇવ મર્યાદા અને સ્વીકૃતિ આઉટપુટનો સમાવેશ થવો જોઈએ. નજીવા વ્યાસ અથવા સૂચિ ક્ષમતા સંપૂર્ણ પ્રક્રિયા ફરજને વ્યાખ્યાયિત કરતી નથી.
શું હું એકમાત્ર ઉત્પાદન સંદર્ભ તરીકે પહેરેલા સ્ક્રૂ મોકલી શકું?
અમે તેની ભલામણ કરતા નથી. પહેરવામાં આવેલ નમૂનો મૂળ ભૂમિતિ અને સેવામાં સંચિત નુકસાન બંનેને રેકોર્ડ કરે છે. જ્યારે ઉપલબ્ધ હોય ત્યારે માન્ય ડ્રોઇંગ પ્રદાન કરો, પછી તેને સ્વચ્છ માપન, ફોટોગ્રાફ્સ અને ઓપરેટિંગ ઇતિહાસ સાથે સમર્થન આપો જેથી રિપ્લેસમેન્ટ વસ્ત્રોને ડિઝાઇન તરીકે પુનઃઉત્પાદિત ન કરે.
શું હું ફક્ત સ્ક્રૂ બદલી શકું અને જૂની બેરલ રાખી શકું?
નિર્ધારિત અક્ષીય સ્થાનો પર બંને સ્ક્રૂ અને બંને બેરલ બોર માપ્યા પછી જ. પહેરેલા બેરલની અંદર ચાલતા નવા સ્ક્રૂ વધુ પડતા ક્લિયરન્સ અને અસ્થિર આઉટપુટને સાચવી શકે છે. નિર્ણય મેળ ખાતા વસ્ત્રોના અહેવાલ અને મશીન નિર્માતાની એસેમ્બલી આવશ્યકતાઓને અનુસરે છે.
શું નન્હૈયા સહ-રોટેટિંગ અને કાઉન્ટર-રોટેટિંગ સમાંતર ટ્વીન સ્ક્રુ બેરલ બંને સપ્લાય કરે છે?
હા. નન્હૈયા સહ-રોટેટિંગ અને કાઉન્ટર-રોટેટિંગ સમાંતર ટ્વીન સ્ક્રુ બેરલ ઉત્પાદનોની યાદી આપે છે. રિપ્લેસમેન્ટ ઇન્ક્વાયરીએ સપ્લાયરને સામગ્રીના નામ પરથી અનુમાન કરવા માટે પૂછવાને બદલે ઇન્સ્ટોલ કરેલ રૂપરેખાંકન, પરિભ્રમણ દૃષ્ટિકોણ, હેન્ડનેસ, તબક્કાવાર અને ડ્રાઇવ કનેક્શનની ઓળખ કરવી આવશ્યક છે.
ઇન્સ્ટોલેશન પછી આઉટપુટ કેવી રીતે સ્વીકારવું જોઈએ?
ઉત્પાદન પહેલાં રેસીપી, ખોરાક આપવાની પદ્ધતિ, ડાઇ, આઉટપુટ વિન્ડો, ઉત્પાદન-ગુણવત્તાની તપાસ અને મશીનની મર્યાદાઓ પર સંમત થાઓ. કમિશનિંગ દરમિયાન, તે સંમત શરત હેઠળ વાસ્તવિક થ્રુપુટ, લોડ, દબાણ, તાપમાનની વર્તણૂક અને તૈયાર ઉત્પાદનની ગુણવત્તા રેકોર્ડ કરો. કેટલોગ ડેટા નિર્ધારિત સ્વીકૃતિ અજમાયશને બદલવો જોઈએ નહીં.
સંચાલન સિદ્ધાંતો માટે, અમારા સાથે ચાલુ રાખોસમાંતર ટ્વીન સ્ક્રુ એક્સ્ટ્રુડર માર્ગદર્શિકા. એક્સ્ટ્રુડર પ્રકારોની વ્યાપક સરખામણી માટે, જુઓટ્વીન સ્ક્રુ એક્સ્ટ્રુડર પસંદગી માર્ગદર્શિકા.