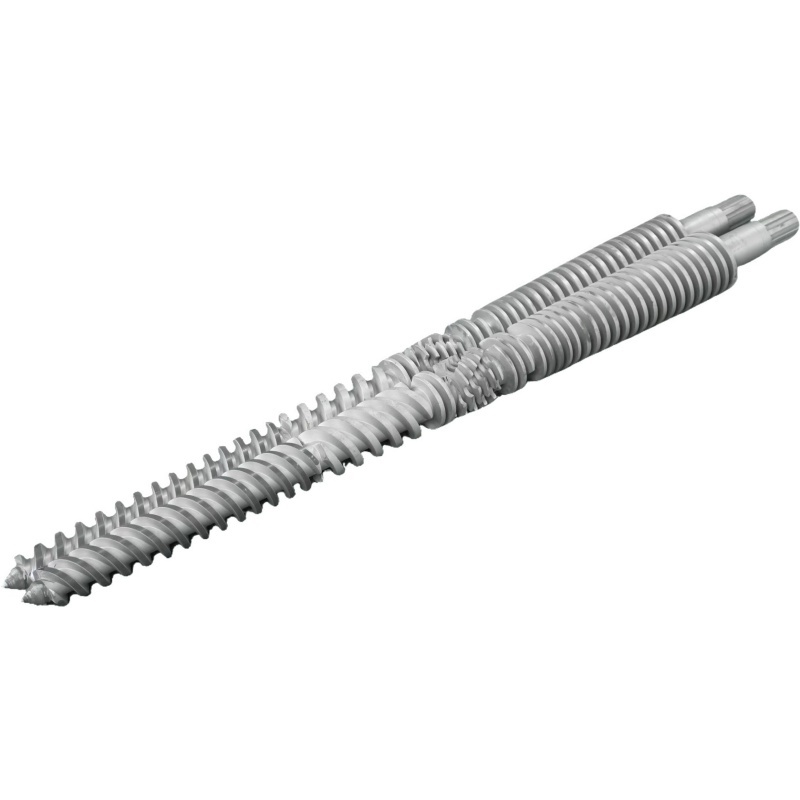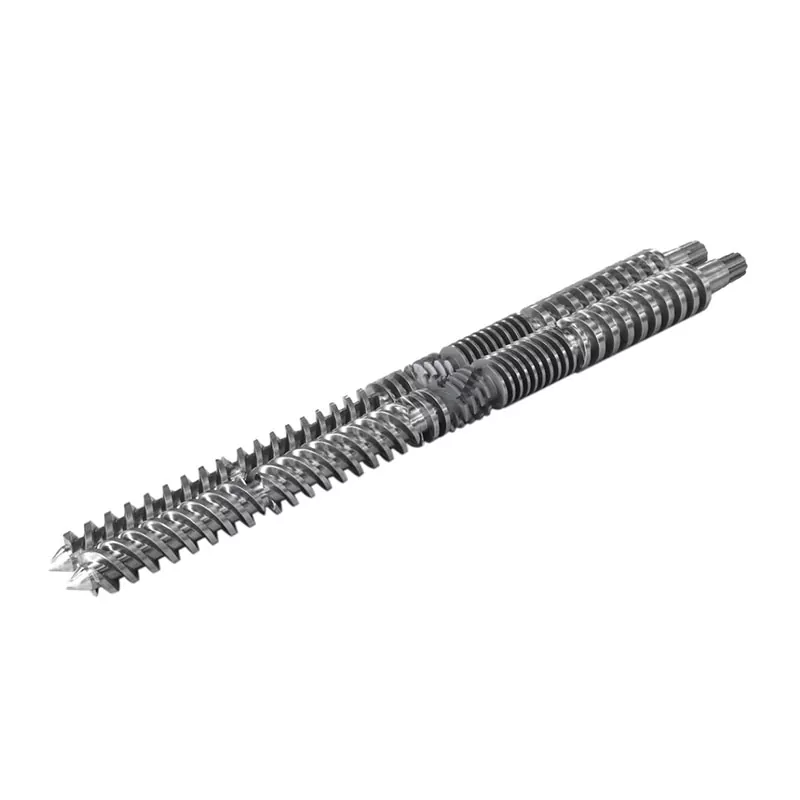
સ્ક્રુ આરપીએમ એ પોતે આઉટપુટ ડાયલ નથી. ગતિમાં ફેરફાર ઘન પદાર્થોના વહન, ગલન સમય, શીયર, દબાણ ઉત્પન્ન અને રહેઠાણના સમયને બદલે છે, તેથી ઉપયોગી પરિણામને ઓગળેલા તાપમાન, મોટર લોડ, દબાણ અને ઉત્પાદનની ગુણવત્તા સાથે નક્કી કરવું આવશ્યક છે.

ઝડપી જવાબ
સ્ક્રુની ઝડપ વધારવાથી સામાન્ય રીતે ડ્રેગ ફ્લો વધે છે અને સામગ્રી પ્રક્રિયામાં પ્રવેશે છે તે દરમાં વધારો થાય છે, પરંતુ સંબંધ અમર્યાદિત અથવા સંપૂર્ણ રેખીય નથી. વધુ આરપીએમ શીયર હીટ પણ ઉમેરી શકે છે, રહેઠાણનો સમય ઓછો કરી શકે છે અને નબળા ફીડ અથવા ગલન વિભાગને છતી કરી શકે છે.
એક સમયે એક નિયંત્રિત ચલ બદલો, સ્થિર સ્થિતિ માટે રાહ જુઓ, પછી આઉટપુટ, ઓગળેલા તાપમાન પ્રોફાઇલ, દબાણ, મોટર લોડ અને ઉત્પાદન ગુણવત્તાની તુલના કરો. જ્યારે તેમાંથી એક તેની મંજૂર મર્યાદા સુધી પહોંચે ત્યારે રોકો, પછી ભલે ડ્રાઇવ ઝડપથી ચાલુ થઈ શકે.
એક્સ્ટ્રુડરને એક કનેક્ટેડ સિસ્ટમ તરીકે વાંચો
સામગ્રી જથ્થાબંધ ઘન તરીકે પ્રવેશે છે, કોમ્પેક્ટેડ બેડ બને છે, પીગળે છે, ભળે છે અને પ્રતિબંધિત પ્રવાહ માર્ગ દ્વારા છોડે છે. મોટર યાંત્રિક ઊર્જા પૂરી પાડે છે જ્યારે બેરલ હીટર અને કૂલિંગ સર્કિટ પ્રક્રિયા સાથે ગરમીનું વિનિમય કરે છે. સ્ક્રુ અને ડાઇ પ્રેશર ડ્યુટી વહેંચે છે.
2016ના ઔદ્યોગિક-સ્કેલ અભ્યાસમાં 135 ઓપરેટિંગ પરિસ્થિતિઓ માટે ત્રણ પોલિમર, ત્રણ સ્ક્રુ ભૂમિતિ, પાંચ ઝડપ અને ત્રણ તાપમાનની સ્થિતિનું પરીક્ષણ કરવામાં આવ્યું હતું. લેખકોએ ઉર્જાની માંગ અને ઓગળેલા તાપમાનની વિવિધતાને એકસાથે માપી. તેમના પરિણામો સામગ્રી, સ્ક્રૂ અને શરતો સાથે બદલાયા છે, તેથી જ એક સાર્વત્રિક આરપીએમ-ટુ-આઉટપુટ નિયમ અવિશ્વસનીય છે.
અમારું ફેક્ટરી દૃશ્ય:શ્રેષ્ઠ ઓપરેટિંગ પોઈન્ટ એ સૌથી વધુ rpm નથી જે ઇન્વર્ટર સ્વીકારે છે. તે ઉચ્ચતમ સ્થિર ઉત્પાદન સ્થિતિ છે જે માન્ય મોટર, ગિયરબોક્સ, દબાણ, તાપમાન અને ઉત્પાદન-ગુણવત્તાની મર્યાદાઓની અંદર રહે છે. જો એક મર્યાદા વહેલી આવી જાય, તો ઝડપી ડ્રાઇવ અથવા નવા સ્ક્રૂનો ઓર્ડર આપતા પહેલા તે અડચણને ઓળખો.
જ્યારે સ્ક્રૂની ઝડપ વધે ત્યારે શું બદલાય છે
ઉચ્ચ આરપીએમ બેરલની તુલનામાં સ્ક્રુની સપાટીને ઝડપથી ખસેડે છે. સ્થિર શ્રેણીમાં, આ ઘન પદાર્થોના પરિવહનમાં વધારો કરી શકે છે અને ઓગળે છે. તે શીયર રેટ, યાંત્રિક ઉર્જા ઇનપુટ, પીગળવા માટે ઉપલબ્ધ સમય અને સામગ્રીના અનુભવમાં સ્ક્રુની સંખ્યામાં ફેરફાર કરે છે.
મેલ્ટ-તાપમાન પરિવર્તનની દિશા સાર્વત્રિક નથી. 2014ના HDPE અભ્યાસમાં ત્રણ રેઝિન સ્નિગ્ધતા, ત્રણ સ્ક્રુ ભૂમિતિ અને અનેક ગતિ અને સેટ તાપમાનનો ઉપયોગ કરવામાં આવ્યો હતો. તેમાં જાણવા મળ્યું કે સ્ક્રુનો પ્રકાર, રેઝિન સ્નિગ્ધતા, સેટ તાપમાન અને ઝડપ તમામ અસરગ્રસ્ત ઊર્જા વપરાશ અને પીગળી સુસંગતતા.
સિંગલ-ફ્લાઇટ સ્ક્રૂએ એક જટિલ ગતિ દર્શાવી હતી જ્યાં ગલન ગુણવત્તા બગડી હતી, જ્યારે પરીક્ષણ કરાયેલ અવરોધ સ્ક્રૂએ તાપમાનની વધુ સારી એકરૂપતા જાળવી રાખી હતી.


બેરલ સેટ તાપમાન ઓગળે તાપમાન નથી
નિયંત્રક હીટર-ઝોન લક્ષ્ય અને સામાન્ય રીતે બેરલ દિવાલની નજીકનું તાપમાન દર્શાવે છે. ચેનલની અંદર પોલિમર પણ વિકૃતિ અને ઘર્ષણથી યાંત્રિક ઊર્જા મેળવે છે. ઠંડક તે ગરમીના ભાગને દૂર કરી શકે છે, પરંતુ અંતિમ ઓગળવું એક નિયંત્રક વાંચન સૂચવે છે તેના કરતાં વધુ ગરમ, ઠંડુ અથવા ઓછું સમાન રહી શકે છે.
નિર્ધારિત સ્થાન પર મેલ્ટ તાપમાનને માપો અને સેન્સર પદ્ધતિ જણાવો. 2006ના પોલિમર એન્જિનિયરિંગ એન્ડ સાયન્સ અભ્યાસમાં મેલ્ટ ફ્લો પર થર્મોકોપલ ગ્રીડનો ઉપયોગ કરવામાં આવ્યો હતો. તેને સિંગલ-ફ્લાઇટ સ્ક્રૂ સાથે ઉચ્ચ થ્રુપુટ પર નીચા-તાપમાનના પ્રદેશો મળ્યા, જ્યારે મેડૉક મિક્સર સાથે પરીક્ષણ કરાયેલ અવરોધ સ્ક્રૂએ વધુ સારી રીતે ગલન અને નીચી વિવિધતા પ્રાપ્ત કરી.
દરેક હીટર ઝોનને માત્ર એટલા માટે ઘટાડશો નહીં કે માપેલ મેલ્ટ ગરમ છે.જો સ્ક્રુ મોટાભાગની ગરમીનું સર્જન કરી રહ્યું હોય, તો આક્રમક ઘટાડો ઘન પથારીને ઠંડું પાડી શકે છે જ્યારે શીયર ઊંચી રહે છે. સમગ્ર પ્રોફાઇલ બદલતા પહેલા જ્યાં ગલન થાય છે તેની સમીક્ષા કરો, હીટર આઉટપુટ, ઠંડક પ્રતિભાવ અને મોટર લોડ.
શા માટે આઉટપુટ સીધી રેખામાં rpm ને અનુસરવાનું બંધ કરે છે
ઓછી ઝડપે, સારી રીતે મેળવેલું એક્સ્ટ્રુડર rpm અને માસ ફ્લો વચ્ચે નજીકનો-રેખીય સંબંધ બતાવી શકે છે. તે સંબંધ નબળો પડે છે જ્યારે ગોળીઓ હવે ચેનલને પ્રમાણસર ભરતી નથી, જથ્થાબંધ ઘનતા બદલાય છે, ફીડ થ્રોટ સરકી જાય છે, ગલન પાછળ પડે છે અથવા ડાઉનસ્ટ્રીમ પ્રતિકાર દબાણ-પ્રવાહ સંતુલનને બદલે છે.
સ્ટુટગાર્ટ યુનિવર્સિટીના 2022ના અભ્યાસમાં સ્મૂથ, હેલીલી ગ્રુવ્ડ અને એક્સીલી ગ્રુવ્ડ ફીડ ઝોનની ઊંચી સ્ક્રુ ઝડપે સરખામણી કરવામાં આવી હતી. તેને એક થ્રેશોલ્ડ મળ્યો જેનાથી આગળ થ્રુપુટ બિનરેખીય બની ગયું, અને તે પેલેટ આકાર અને કદ તે થ્રેશોલ્ડને અસર કરે છે. આ એક વ્યવહારુ ફેક્ટરી નિયમને સમર્થન આપે છે: વાસ્તવિક ફીડસ્ટોક તેમજ પોલિમર નામ રેકોર્ડ કરો.



નન્હૈયાની પ્રકાશિત ઝડપ અને આઉટપુટ શ્રેણી કેવી રીતે વાંચવી
નન્હૈયા તેના બંને પર નીચેનું કુટુંબ કોષ્ટક પ્રકાશિત કરે છેસિંગલ સ્ક્રુ કેટેગરીઅને PE/PP હાઇ-સ્પીડ પેજ. તે કંપનીની જણાવેલ ઉત્પાદન શ્રેણીને ઓળખવા માટે ઉપયોગી છે. તે અનિશ્ચિત સામગ્રી અને મૃત્યુ માટે ઓપરેટિંગ ગેરંટી નથી.
| મોડલ | એલ/ડી | પ્રકાશિત આઉટપુટ | પ્રકાશિત ઝડપ | ડ્રાઇવિંગ મોટર |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 થી 5 કિગ્રા/કલાક | 10 થી 60 આરપીએમ | 1.1 / 1.5 / 2.2 kW |
| NHYZS25 | 25:1 | 5 થી 8 કિગ્રા/કલાક | 10 થી 60 આરપીએમ | 2.2 / 3.0 / 4.0 kW |
| NHY30 | 25:1 | 5 થી 10 કિગ્રા/કલાક | 10 થી 60 આરપીએમ | 2.2 / 3.0 / 4.0 kW |
| NHY45 | 25:1 થી 36:1 | 10 થી 120 કિગ્રા/કલાક | 10 થી 150 આરપીએમ | 5.5 થી 22 કેડબલ્યુ |
| NHY65 | 25:1 થી 36:1 | 60 થી 300 કિગ્રા/કલાક | 20 થી 150 આરપીએમ | 22 થી 75 કેડબલ્યુ |
| NHY75 | 25:1 થી 36:1 | 200 થી 450 કિગ્રા/કલાક | 20 થી 150 આરપીએમ | 30 થી 132 કેડબલ્યુ |
| NHY90 | 25:1 થી 36:1 | 180 થી 600 કિગ્રા/કલાક | 20 થી 110 આરપીએમ | 30 થી 185 કેડબલ્યુ |
| NHY120 | 25:1 થી 36:1 | 320 થી 1000 કિગ્રા/કલાક | 20 થી 90 આરપીએમ | 75 થી 280 કેડબલ્યુ |
| NHY150 | 25:1 થી 36:1 | 400 થી 1300 કિગ્રા/કલાક | 20 થી 75 આરપીએમ | 90 થી 400 kW |
સ્ત્રોત: નન્હૈયા વેબસાઇટ, 31 ઓગસ્ટ, 2026 ના રોજ તપાસવામાં આવી. દરેક પંક્તિમાં વ્યાપક શ્રેણીના મૂલ્યો છે. સૌથી વધુ આઉટપુટ, સ્પીડ અને મોટર નંબરને એક ધારેલા મશીન કન્ફિગરેશનમાં જોડશો નહીં.
નન્હૈયા વેબસાઈટનો દાવોઃPE/PP હાઇ-સ્પીડ પેજ જણાવે છે કે ઑપ્ટિમાઇઝ સ્ક્રુ સ્ટ્રક્ચર અને હાઇ-ટોર્ક ગિયરબોક્સ પરંપરાગત સાધનોની સરખામણીમાં કાર્યક્ષમતા બમણી કરી શકે છે અને તેની ડિઝાઇન PP એક્સટ્રુઝન તાપમાનને ઘટાડી શકે છે.
પૃષ્ઠ સરખામણી મશીન, રેઝિન, ડાઇ, પરીક્ષણ પદ્ધતિ અથવા સ્વીકૃતિ વિંડો જણાવતું નથી. બંને નિવેદનોને સપ્લાયરના દાવા તરીકે ગણો કે જેમાં તેઓ ROI અથવા ખરીદી ગેરંટી દાખલ કરતા પહેલા પ્રોજેક્ટ-વિશિષ્ટ પરીક્ષણ પ્રોટોકોલની જરૂર હોય.
સંયોજનોનું અર્થઘટન કરો, અલગ વાંચન નહીં
| આરપીએમ વધારો પછીનો ટ્રેન્ડ | સંભવિત અર્થઘટન | આગામી ચેક |
|---|---|---|
| આઉટપુટ વધે છે, દબાણ અને ભાર સ્થિર રહે છે, ગુણવત્તા જાળવી રાખે છે | રેખા હજુ પણ તેની ઉપયોગી ઓપરેટિંગ વિન્ડોની અંદર હોઈ શકે છે | મેલ્ટ-તાપમાન એકરૂપતા અને ડાઉનસ્ટ્રીમ ઠંડક ક્ષમતાની પુષ્ટિ કરો |
| આરપીએમ વધે છે પરંતુ આઉટપુટ ગેઇન ઘટે છે | ફીડ ક્ષમતા, ગલન અથવા ડાઉનસ્ટ્રીમ પ્રતિકાર મર્યાદિત હોઈ શકે છે | ફીડની સુસંગતતા, ચોક્કસ આઉટપુટ, ફિલ્ટર અને ડાઇ પ્રેશર તપાસો |
| મેલ્ટ તાપમાન અને મોટર લોડ ઝડપથી વધે છે | યાંત્રિક ઊર્જા અને પ્રતિકાર વધી રહ્યા છે | રેઝિન સ્નિગ્ધતા, સ્ક્રુ ભૂમિતિ, ફિલ્ટરની સ્થિતિ અને હીટ પ્રોફાઇલની સમીક્ષા કરો |
| સરેરાશ મેલ્ટ તાપમાન ઘટે છે પરંતુ વિવિધતા વધે છે | અંતમાં અથવા અપૂર્ણ ગલન હાજર હોઈ શકે છે | ઉત્પાદનની ખામીઓનું નિરીક્ષણ કરો અને સ્ક્રુની ગલન ક્ષમતા સાથે તુલના કરો |
| આઉટપુટ અને મોટર લોડ સાથે દબાણ ચક્ર | સમસ્યા ફીડ, ગલન, તાપમાન નિયંત્રણ અથવા પ્રતિબંધ હોઈ શકે છે | નો ઉપયોગ કરોવધતી ડાયગ્નોસ્ટિક માર્ગદર્શિકા |
| ફિલ્ટર અથવા ડાઇ બદલ્યા પછી લોડ વધે છે | ડાઉનસ્ટ્રીમ પ્રતિકારએ ઓપરેટિંગ પોઈન્ટ બદલ્યો | સમાન સામગ્રી અને દરે સ્વચ્છ અને ગંદા દબાણની તુલના કરો |


નિયંત્રણોનો પીછો કરવાને બદલે નિયંત્રિત સ્ટેપ ટેસ્ટનો ઉપયોગ કરો
- એક સ્થિર સામગ્રી અને ઉત્પાદન પસંદ કરો.રેઝિન ગ્રેડ, પેલેટ અથવા રીગ્રિન્ડ ફોર્મ, એડિટિવ્સ, ભેજ અને તાજેતરની સામગ્રીનો ક્રમ રેકોર્ડ કરો.
- આધારરેખા સ્થાપિત કરો.વાસ્તવિક આરપીએમ, ફીડ, આઉટપુટ, મેલ્ટ તાપમાન, દબાણ, મોટર લોડ, ઝોન રીડિંગ્સ અને લાઇન સ્થિર થયા પછી ઉત્પાદનની ગુણવત્તા રેકોર્ડ કરો.
- એક માન્ય ચલ બદલો.લાઇન પ્રક્રિયા દ્વારા વ્યાખ્યાયિત વધારો અને સ્થિરીકરણ સમયનો ઉપયોગ કરો. ઝડપ, ફીડ અને તાપમાન એકસાથે બદલશો નહીં.
- સરેરાશ અને વિવિધતા બંનેની સરખામણી કરો.સ્વીકાર્ય સરેરાશ સાયકલિંગ દબાણ અથવા અસમાન મેલ્ટ-તાપમાન પ્રોફાઇલને છુપાવી શકે છે.
- પ્રથમ મર્યાદિત સ્થિતિને ચિહ્નિત કરો.તે મોટર લોડ, દબાણ, ઓગળવાની ગુણવત્તા, પરિમાણીય સ્થિરતા, ઠંડક ક્ષમતા અથવા સપાટીની ખામી હોઈ શકે છે.
- મંજૂર મર્યાદાની અંદર જ પુનરાવર્તન કરો.જ્યારે બીજો વધારો ખૂબ ઓછો આઉટપુટ આપે છે અથવા માપેલી સ્થિતિને સ્વીકારની બહાર દબાણ કરે છે ત્યારે ઉપયોગી મહત્તમ સુધી પહોંચી જાય છે.
અમારું ફેક્ટરી દૃશ્ય:એક ગ્રાહક જે પાંચ સ્થિર ઓપરેટિંગ પોઈન્ટ્સ મોકલે છે તે અમને એક મહત્તમ rpm મોકલનાર ગ્રાહક કરતાં વધુ ઉપયોગી ડિઝાઇન પુરાવા આપે છે. વલણ બતાવે છે કે લાઇન ક્યાં કાર્યક્ષમતા ગુમાવે છે અને પછીનો ફેરફાર ફીડ વિભાગ, સ્ક્રુ ભૂમિતિ, વસ્ત્રોની સ્થિતિ અથવા ડાઉનસ્ટ્રીમ સાધનોમાં છે કે કેમ.
જ્યારે પ્રક્રિયા વલણ હાર્ડવેર પર પાછા નિર્દેશ કરે છે
ઉચ્ચ આરપીએમ અતિશય સ્ક્રુ-ટુ-બેરલ ક્લિયરન્સ, અન્ડરસાઈઝ ફીડ સેક્શન, પાછળ પડેલા મેલ્ટિંગ સેક્શન અથવા મિક્સર કે જે વધુ પડતા દબાણમાં ઘટાડો કરે છે તેનું સમારકામ કરી શકતું નથી. તે તે મર્યાદાઓને જોવાનું સરળ બનાવી શકે છે. પહેરવામાં આવતા ઘટકોની નકલ કરતા પહેલા તેને સાફ કરો અને માપો.
નો ઉપયોગ કરોઅવરોધ, પરંપરાગત અને મિશ્રણ સ્ક્રુ સરખામણીજ્યારે ઓગળે એકરૂપતા ઝડપ સાથે બદલાય છે. નો ઉપયોગ કરોમાપન માર્ગદર્શિકા પહેરોજ્યારે સ્વચ્છ પ્રવાહના માર્ગ અને સ્થિર સામગ્રી સાથે ચોક્કસ આઉટપુટ ઘટે છે.
નન્હૈયાનીસાધન પાનુંજણાવે છે કે તેના CNC લેથ્સ 6 મીટર સુધીના વર્કપીસને મશીન કરી શકે છે અને તેના ડ્રિલિંગ અને મિલિંગ સાધનોમાં 0.02 mm સ્થિતિની ચોકસાઈ છે. તે ફેક્ટરી-સ્તરની પ્રકાશિત ક્ષમતાઓ છે. મંજૂર ડ્રોઇંગ હજુ પણ ઓર્ડર માટે પરિમાણો અને નિરીક્ષણ બિંદુઓને વ્યાખ્યાયિત કરે છે.

ઉચ્ચ-આઉટપુટ સિંગલ સ્ક્રુ સમીક્ષા માટેનો ડેટા
- મશીન નિર્માતા, મોડેલ અને સ્ક્રુ વ્યાસ
- મૂળ અને વર્તમાન સ્ક્રુ અને બેરલ માપન
- રેઝિન ગ્રેડ, પેલેટ ફોર્મ, રિગ્રિન્ડ અને એડિટિવ્સ
- સ્વીકૃત ગુણવત્તા સાથે સામાન્ય અને લક્ષ્ય આઉટપુટ
- મોટર, ગિયરબોક્સ રેશિયો અને રેટેડ ટોર્ક ડેટા
- વાસ્તવિક rpm, મોટર લોડ અને ઊર્જા વલણ
- બેરલ સેટપોઇન્ટ્સ અને વાસ્તવિક ઝોન રીડિંગ્સ
- મેલ્ટ તાપમાન સ્થાન અને સેન્સર પદ્ધતિ
- દબાણ વલણ, ફિલ્ટર અને મૃત્યુ વિગતો
- કૂલિંગ, હૉલ-ઑફ અને ડાઉનસ્ટ્રીમ મર્યાદા
- ખામીઓ અને જાળવી રાખેલા નમૂનાઓના ફોટા
- મૂળ રેખાંકન અને જોડાણ પરિમાણો
વારંવાર પૂછાતા પ્રશ્નો
શું સ્ક્રુ સ્પીડ વધવાથી હંમેશા એક્સ્ટ્રુડર આઉટપુટ વધે છે?
નં. સ્થિર ઓપરેટિંગ વિન્ડોની અંદર સ્ક્રુ સ્પીડ સાથે આઉટપુટ વધી શકે છે, પરંતુ ફીડ ક્ષમતા, પેલેટ ફોર્મ, સ્ક્રુ ભૂમિતિ, ગલન ક્ષમતા, મૃત્યુ પ્રતિકાર, મોટર લોડ અને વસ્ત્રો પરિણામને મર્યાદિત કરી શકે છે. ઊંચી ઝડપે, ચોક્કસ આઉટપુટ ઘટી શકે છે અથવા ઓગળવું ઓછું સમાન બની શકે છે.
શું બેરલ સેટ તાપમાન ઓગળેલા તાપમાન જેટલું જ છે?
નંબર. બેરલ સેટપોઇન્ટ્સ હીટર ઝોનને નિયંત્રિત કરે છે, જ્યારે પોલિમર સ્ક્રુ રોટેશન અને શીયરમાંથી યાંત્રિક ઊર્જા પણ મેળવે છે. યોગ્ય સેન્સર વડે નિર્ધારિત સ્થાન પર મેલ્ટને માપો અને કંટ્રોલર સેટપોઇન્ટને વાસ્તવિક મેલ્ટ તાપમાન તરીકે ગણવાને બદલે પદ્ધતિ રેકોર્ડ કરો.
જ્યારે સ્ક્રૂની ઝડપ વધે ત્યારે તાપમાન કેમ ઓગળી શકે છે?
ઉચ્ચ સ્ક્રુ ઝડપ શીયર રેટ અને યાંત્રિક ઊર્જા ઇનપુટ વધારી શકે છે. મેલ્ટ તાપમાનમાં કેટલો ફેરફાર થાય છે તે રેઝિન સ્નિગ્ધતા, સ્ક્રુ ભૂમિતિ, ભરણ, બેરલ પ્રોફાઇલ અને ડાઉનસ્ટ્રીમ પ્રતિકાર પર આધાર રાખે છે. કેટલાક સ્ક્રુ અને મટીરીયલ કોમ્બિનેશન તેના બદલે નિર્ણાયક ગતિથી વધુ નબળા અથવા અપૂર્ણ ગલન બતાવી શકે છે.
આરપીએમ વધે ત્યારે પણ આઉટપુટ કેમ વધતું અટકી શકે?
ફીડ વિભાગ પ્રમાણસર ભરવાનું બંધ કરી શકે છે, પેલેટ સ્લિપ બદલાઈ શકે છે, બલ્ક ઘનતા બદલાઈ શકે છે, ગલન ક્ષમતા સુધી પહોંચી શકે છે, અથવા મૃત્યુ પામે છે અને ફિલ્ટર પ્રતિકાર સિસ્ટમને પ્રતિબંધિત કરી શકે છે. પહેરવામાં આવેલ સ્ક્રુ અને બેરલ પણ લિકેજ વધારી શકે છે અને ઉપયોગી પમ્પિંગ ઘટાડી શકે છે.
સ્ક્રુ સ્પીડ બદલ્યા પછી ઓપરેટરોએ શું રેકોર્ડ કરવું જોઈએ?
વાસ્તવિક સ્ક્રુ સ્પીડ, ફીડ રેટ, આઉટપુટ, મેલ્ટ ટેમ્પરેચર અને વેરિએશન, મેલ્ટ પ્રેશર અને વેરિએશન, મોટર લોડ, ઝોન ટેમ્પરેચર, કૂલિંગ રિસ્પોન્સ, પ્રોડક્ટ ક્વોલિટી અને નવી સ્થિર સ્થિતિમાં પહોંચવા માટેનો સમય રેકોર્ડ કરો.
ઉચ્ચ-આઉટપુટ સિંગલ સ્ક્રુ સમીક્ષા માટે મારે નન્હૈયાને કયો ડેટા મોકલવો જોઈએ?
રેઝિન ગ્રેડ અને ફોર્મ, એડિટિવ્સ અને ફિલર્સ, જરૂરી આઉટપુટ, હાજર આરપીએમ, મોટર અને ગિયરબોક્સ ડેટા, બેરલ પ્રોફાઇલ, મેલ્ટ તાપમાન અને દબાણ વલણો, ડાઇ અને ફિલ્ટર વિગતો, સ્ક્રુ અને બેરલ ડ્રોઇંગ્સ, વસ્ત્રોના માપન અને ઉત્પાદનની ખામી અથવા ઉત્પાદન મર્યાદા તમારે હલ કરવાની જરૂર છે તે મોકલો.
સંપાદકીય નોંધ: નન્હૈયા ઉત્પાદન વિશિષ્ટતાઓ અને દાવાઓને કંપની દ્વારા પ્રકાશિત માહિતી તરીકે ઓળખવામાં આવે છે. સ્વતંત્ર સંશોધન પ્રક્રિયા સંબંધોને સમર્થન આપે છે, કોઈપણ નન્હૈયા મોડેલ માટે ગેરંટી નથી. અંતિમ મર્યાદા અને સ્વીકૃતિ શરતો માટે સામગ્રી, મશીન, મંજૂર ચિત્ર અને પ્રોજેક્ટ પરીક્ષણ યોજનાની જરૂર છે.