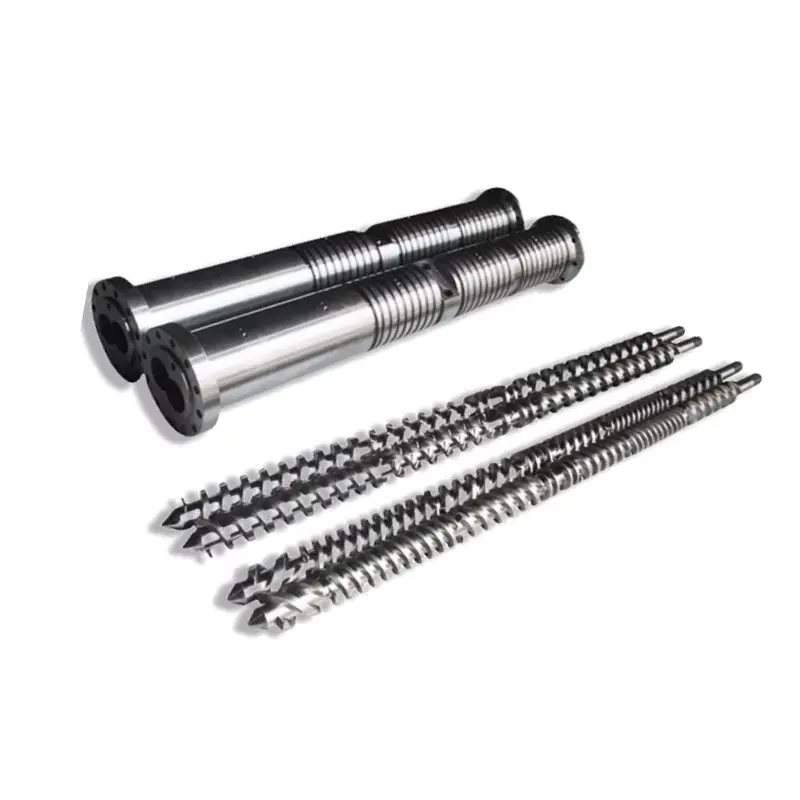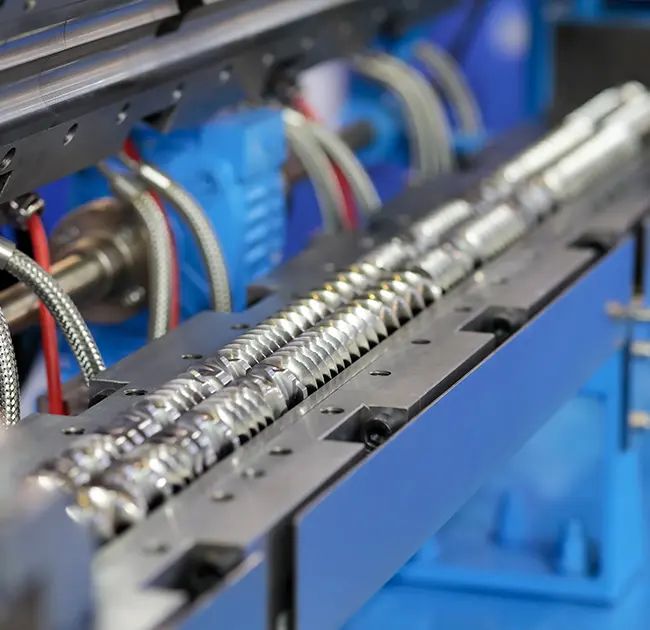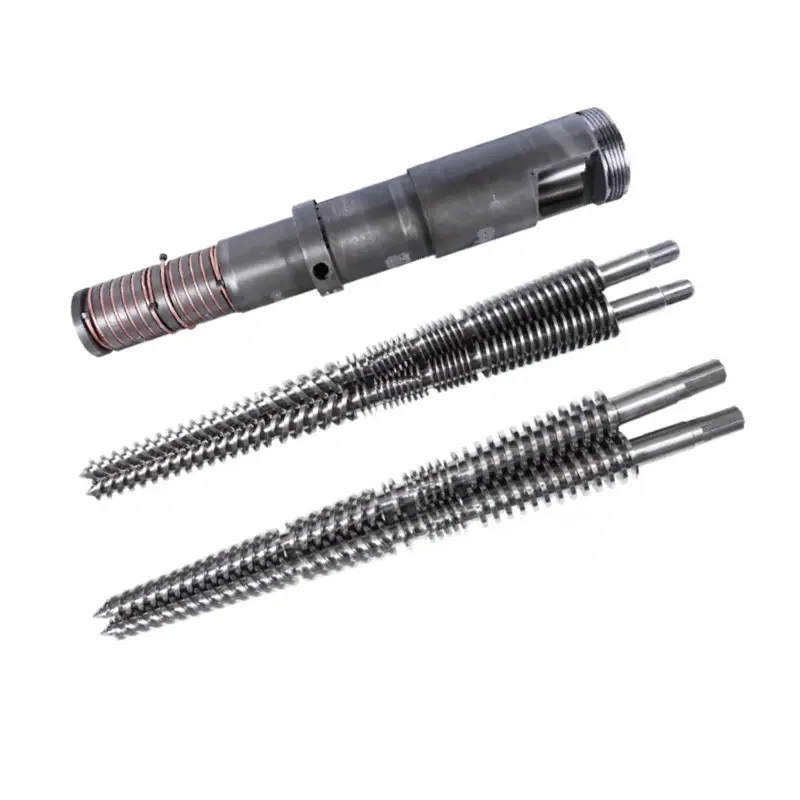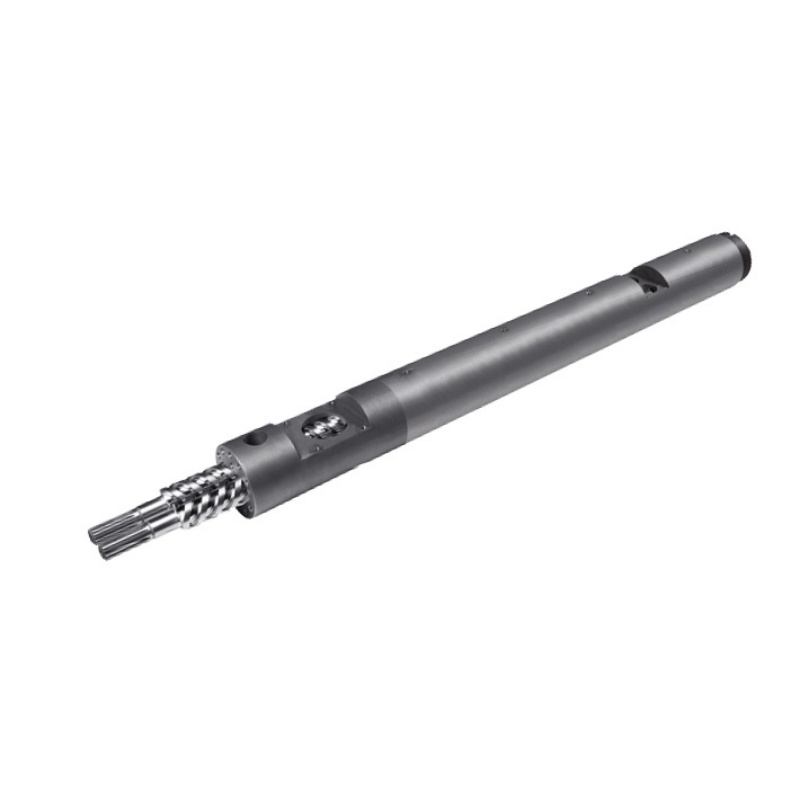

સ્ક્રુ બેરલ ખરેખર શું કરે છે
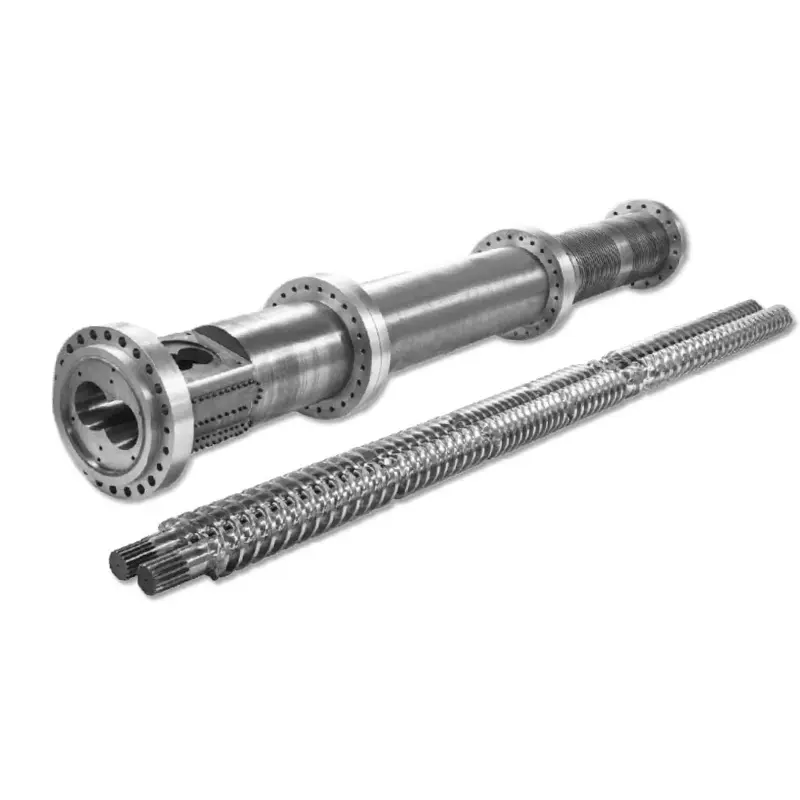
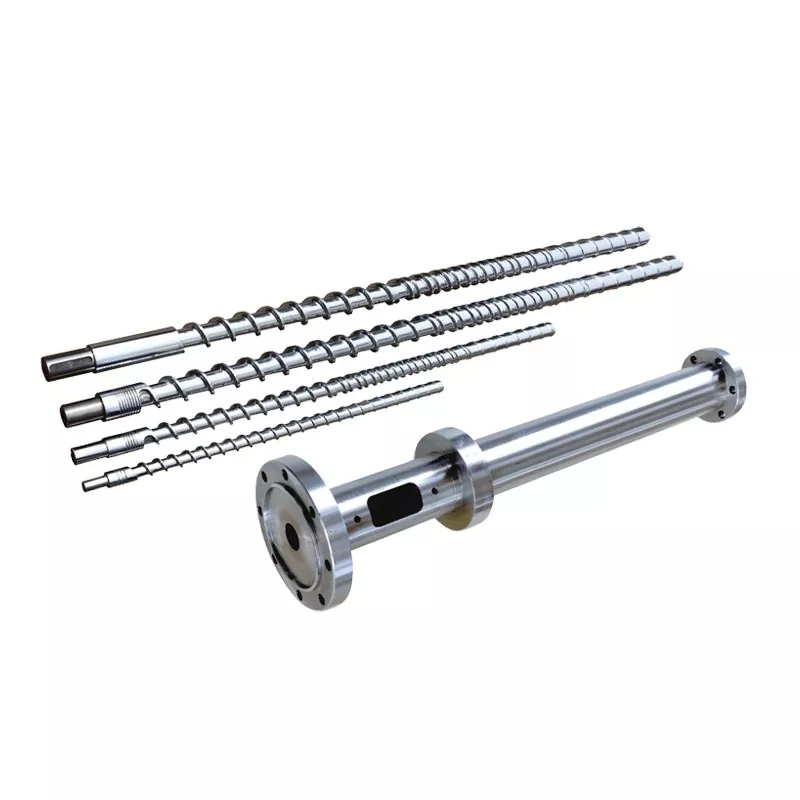
સ્ક્રુ અને બેરલ મેળ ખાતી જોડી તરીકે કામ કરે છે. અહીં દરેક ચક્રનો ક્રમ છે:
- ખોરાક આપવો— પ્લાસ્ટિકની ગોળીઓ હોપરમાંથી ફીડ ઝોનમાં પડે છે.
- ગલન- ફરતો સ્ક્રૂ શીયર હીટ જનરેટ કરે છે. બેરલ હીટર સાથે સંયુક્ત, ગોળીઓ ઓગળે છે અને સંકુચિત થાય છે.
- મીટરિંગ- ઈન્જેક્શન પહેલાં ઓગળવું તાપમાન અને દબાણમાં એકસમાન બને છે.
- ઈન્જેક્શન- સ્ક્રુ એક કૂદકા મારનારની જેમ આગળ વધે છે, પીગળેલા પ્લાસ્ટિકને ઘાટમાં ધકેલી દે છે.
દરેક ડિઝાઇન ચલ — ભૂમિતિ, ઝોન પ્રમાણ, સપાટીની સારવાર — તે ચાર પગલાં કેટલી સારી રીતે થાય છે તે અસર કરે છે. તેમાંથી કોઈપણ એકમાં મેળ ખાતો ન હોવો એ ઉત્પાદન સમસ્યા તરીકે દેખાય છે.
નિર્ણય 1: L/D રેશિયો
L/D ગુણોત્તર (સ્ક્રુ ફ્લાઇટેડ લંબાઈ તેના વ્યાસ દ્વારા ભાગ્યા) સ્પેક શીટ પર સૌથી મહત્વપૂર્ણ સંખ્યા છે. તે નિવાસનો સમય, મિશ્રણ ગુણવત્તા અને ગરમીનું વિતરણ નિયંત્રિત કરે છે.મોટા ભાગના સામાન્ય હેતુના ઈન્જેક્શન મોલ્ડિંગ એપ્લીકેશનો 20:1 નો ઉપયોગ કરે છે.
| રેઝિન | ભલામણ કરેલ L/D |
|---|---|
| PP, PE, PS (સ્ટાન્ડર્ડ) | 18:1 – 20:1 |
| એબીએસ, પીસી | 20:1 – 24:1 |
| પીવીસી (ગરમી-સંવેદનશીલ) | 16:1 – 20:1 |
| પીઈટી | 20:1 – 22:1 |
| નાયલોન (PA) | 18:1 – 20:1 |
| GF- પ્રબલિત સામગ્રી | 20:1 – 24:1 |
નિર્ણય 2: કમ્પ્રેશન રેશિયો
કમ્પ્રેશન રેશિયો (CR) માપે છે કે ફીડ ઝોનથી મીટરિંગ ઝોન સુધી સ્ક્રુ ચેનલ કેટલી સાંકડી છે. ઉચ્ચ CR ઓગળેલાને વધુ આક્રમક રીતે સંકુચિત કરે છે - જે આકારહીન રેઝિન માટે સારું છે જે ધીમે ધીમે નરમ થાય છે. લોઅર CR હળવો છે, જે તમને ગરમી-સંવેદનશીલ અથવા ફાઇબરથી ભરેલી સામગ્રી માટે જરૂરી છે.
| રેઝિન | કમ્પ્રેશન રેશિયો |
|---|---|
| ABS, PC, PMMA (અમૂર્ત) | 3.0 - 3.5:1 |
| PP, PE, નાયલોન (અર્ધ-સ્ફટિકીય) | 2.5 - 3.0:1 |
| પીવીસી | 2.0 - 2.5:1 |
| પીઈટી | 2.3 - 2.6:1 |
| GF-રિઇનફોર્સ્ડ (≥15%) | 2.0 - 2.5:1 |
નિર્ણય 3: ઝોન પ્રમાણ
પ્રમાણભૂત ઈન્જેક્શન સ્ક્રૂ ત્રણ ઝોનમાં વિભાજિત થાય છે. દરેક ઝોનનું પ્રમાણ કુલ L/D જેટલું મહત્વનું છે.
- ફીડ ઝોન (L1):ડીપ ચેનલો જે હોપરમાંથી ઘન ગોળીઓ સ્વીકારે છે. લાંબો = વધુ થ્રુપુટ ક્ષમતા.
- કમ્પ્રેશન ઝોન (L2):ચેનલની ઊંડાઈ ઉત્તરોત્તર ઘટતી જાય છે. મોટાભાગનું ગલન અહીં થાય છે.
- મીટરિંગ ઝોન (L3):છીછરી, સુસંગત ચેનલો. ઈન્જેક્શન પહેલાં સમાન ઓગળેલા તાપમાન અને દબાણની ખાતરી કરે છે.
| રેઝિન | ફીડ (L1) | કમ્પ્રેશન (L2) | મીટરિંગ (L3) |
|---|---|---|---|
| પીપી / પીઈ | 50% | 25% | 25% |
| એબીએસ / પીસી | 40% | 40% | 20% |
| પીઈટી | 40% | 40% | 20% |
| નાયલોન (PA) | 35-45% | 35-40% | 20-25% |
| પીવીસી | 35% | 50% | 15% |
નિર્ણય 4: સ્ક્રૂ બેરલ સામગ્રી
38CrMoALA — સ્ટાન્ડર્ડ બેઝલાઇન
નન્હૈયાના ઈન્જેક્શન મોલ્ડિંગ સ્ક્રૂમાંથી બનાવવામાં આવે છે38CrMoALA એલોય સ્ટીલ, હીટ ટ્રીટમેન્ટ અને quenched. આ બેઝ મટિરિયલ PE, PP, PS અને ABS જેવા પ્રમાણભૂત થર્મોપ્લાસ્ટિક્સને સારી રીતે હેન્ડલ કરે છે, જેની સર્વિસ લાઇફ આશરે છે.10,000–20,000 કલાકસામાન્ય ઓપરેટિંગ શરતો હેઠળ.
નાઇટ્રાઇડિંગ
500–560°C પર ગેસ નાઇટ્રાઇડિંગ નાઇટ્રાઇડ લેયર બનાવે છે0.5–0.8mm જાડાઈની કઠિનતા સાથે950–1050 HV (~62 HRC). આ સારવાર ન કરાયેલ સ્ટીલની સરખામણીમાં 30-40% વસ્ત્રોના પ્રતિકારને સુધારે છે. મોટાભાગની ઈન્જેક્શન મોલ્ડિંગ એપ્લિકેશનો માટે માનક જે ભરાઈ ન હોય અથવા થોડું ભરેલું હોય.

નન્હૈયા મ્યુટન્ટ (અચાનક) ઈન્જેક્શન મોલ્ડિંગ સ્ક્રૂ — PP, PE અને નાયલોન જેવા સ્ફટિકીય રેઝિન માટે અનુકૂળ.
બાયમેટાલિક - ઘર્ષક એપ્લિકેશનો માટે
બાયમેટાલિક બેરલમાં ઉચ્ચ-એલોય વસ્ત્રો-પ્રતિરોધક અસ્તર હોય છે જે ધાતુશાસ્ત્રીય રીતે બેરલ બોર સાથે બંધાયેલ હોય છે. નન્હૈયાની દ્વિધાતુ પ્રક્રિયા એક પ્રાપ્ત કરે છે62 HRC ની આંતરિક કઠિનતાસખત એલોય સ્પ્રે વેલ્ડીંગ દ્વારા બેરલના આંતરિક ભાગમાં ઉચ્ચ વસ્ત્રોવાળા વિસ્તારોની આસપાસ.
| અરજી | સ્ક્રુ સામગ્રી | બેરલ સારવાર |
|---|---|---|
| PE, PP, PS (અપૂર્ણ) | 38CrMoALA નાઇટ્રાઇડ | પ્રમાણભૂત નાઇટ્રાઇડ |
| ABS, PC, નાયલોન (અપૂર્ણ) | 38CrMoALA નાઇટ્રાઇડ | પ્રમાણભૂત નાઇટ્રાઇડ |
| PA + GF ≤30% | 38CrMoALA, quenched + tempered | નાઈટ્રિડ અથવા બાઈમેટેલિક |
| GF સામગ્રી 15-50% | બાયમેટાલિક / ટીસી ફ્લાઇટ ધાર | બાયમેટાલિક |
| પીવીસી / સડો કરતા રેઝિન | કાટ-પ્રતિરોધક એલોય | બાયમેટાલિક (CR ગ્રેડ) |
| કાર્બન ફાઇબર ભરેલું | ટંગસ્ટન કાર્બાઇડ | ટીસી-છાંટેલા બોર |
નિર્ણય 5: સ્ક્રુ વ્યાસ અને શોટ માપ
તમારો વાસ્તવિક શોટ વચ્ચે પડવો જોઈએ35% અને 70%સ્ક્રુની મહત્તમ શોટ ક્ષમતા. 35% થી નીચે, સામગ્રી બેરલમાં ખૂબ લાંબી બેસે છે અને અધોગતિનું જોખમ રહે છે. 70% થી ઉપર, સ્ક્રુ ચક્રની અંદર પૂરતી ઝડપથી પુનઃપ્રાપ્ત કરી શકતું નથી.
નીચે નન્હૈયા તરફથી ઉપલબ્ધ સામાન્ય રૂપરેખાંકનો છે:
| ઇન્જેક્શનની રકમ (જી) | સ્ક્રૂ Ø × લંબાઈ (mm) | બેરલ Ø × લંબાઈ (mm) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60-125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125-300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

નન્હૈયા ક્રમશઃ ઇન્જેક્શન મોલ્ડિંગ સ્ક્રૂ — એબીએસ, પીસી અને પીએમએમએ જેવા આકારહીન રેઝિન માટે વધુ સારું.
ચેતવણી ચિહ્નો જોબ માટે તમારો વર્તમાન સ્ક્રૂ ખોટો છે
- કાળા ડાઘ અથવા બળવાના નિશાન- અતિશય રહેઠાણના સમય અથવા હોટ સ્પોટને કારણે સામગ્રી ખરાબ થાય છે. બેરલ તાપમાન ઝોન અને સ્ક્રુ ક્લિયરન્સ તપાસો.
- અસંગત શોટ વજન— ઘણી વખત પહેરવામાં આવેલ નોન-રીટર્ન વાલ્વ અથવા અતિશય સ્ક્રુ-ટુ-બેરલ ક્લિયરન્સ બેકફ્લોને મંજૂરી આપે છે.
- સપાટી પર ચિહ્નો દર્શાવો- ઓગળવામાં ભેજ અથવા ગેસ. અપૂરતી પૂર્વ-સૂકવણી અથવા સ્ક્રુ ભૂમિતિ સૂચવી શકે છે જે યોગ્ય રીતે બહાર નીકળી રહી નથી.
- ધીમી પુનઃપ્રાપ્તિ / લાંબી ચક્ર સમય- પ્લાસ્ટીકીકરણ ક્ષમતા અપૂરતી છે. સ્ક્રુનો વ્યાસ સંભવિતપણે વધારવાની જરૂર છે.
- રંગ ફેરફારો પર ઉચ્ચ સ્ક્રેપ- મીટરિંગ ઝોનમાં નબળું મિશ્રણ. સ્ક્રુમાં ઉમેરવામાં આવેલ મેડડોક અથવા અવરોધ મિશ્રણ તત્વ ઘણીવાર આને હલ કરે છે.
ક્વોટની વિનંતી કરતી વખતે તમારા ઉત્પાદકને શું કહેવું
- મશીન બ્રાન્ડ અને મોડેલ— અથવા બિન-માનક મશીનો માટે બોર વ્યાસ અને ફ્લેંજ પરિમાણો
- પ્રાથમિક રેઝિન- જો લાગુ હોય તો ફિલરનો પ્રકાર અને ટકાવારી શામેલ કરો
- શોટ કદ શ્રેણી- લઘુત્તમ અને મહત્તમ ગ્રામમાં
- લક્ષ્ય ચક્ર સમય
- વર્તમાન સમસ્યાઓ તમે હલ કરવાનો પ્રયાસ કરી રહ્યાં છો- જો કોઈ હોય તો
નન્હૈયા પાસેથી ટેકનિકલ ભલામણ મેળવો
અમે 12 કલાકની અંદર જવાબ આપીએ છીએ. અમારી એન્જિનિયરિંગ ટીમ તમારા મશીન અને રેઝિન માટે યોગ્ય સ્ક્રુ ભૂમિતિ, મટિરિયલ ગ્રેડ અને પરિમાણોનો ઉલ્લેખ કરી શકે છે — તમે ક્વોટ કરવા માટે પ્રતિબદ્ધ કરો તે પહેલાં.