સમાચાર

સ્ક્રુ વસ્ત્રો પ્રતિકાર અને ઉચ્ચ-ચોકસાઇ પ્રક્રિયા જરૂરિયાતોને કેવી રીતે પૂરી કરી શકે?

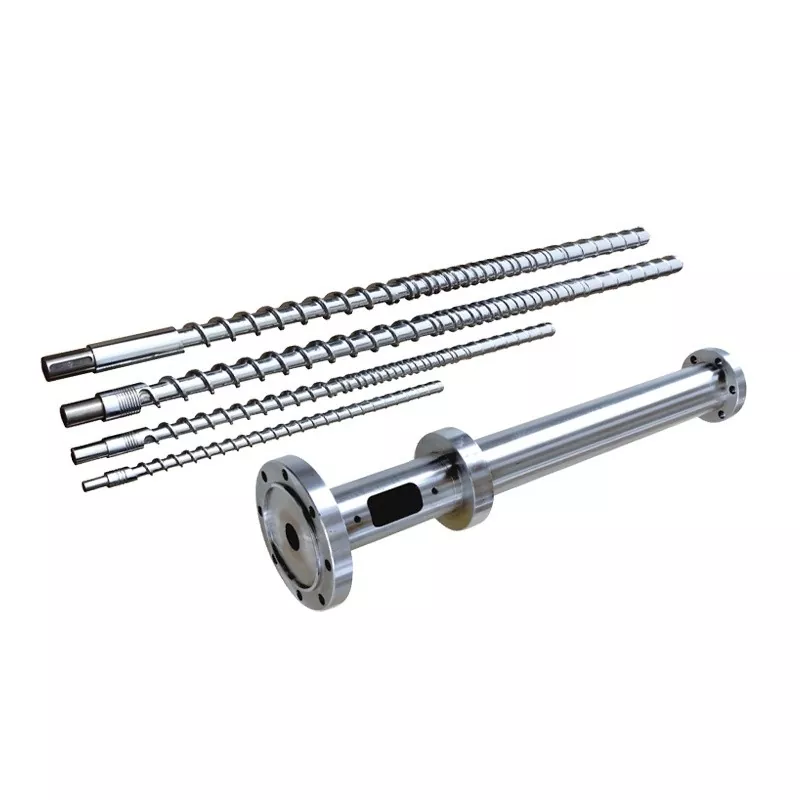
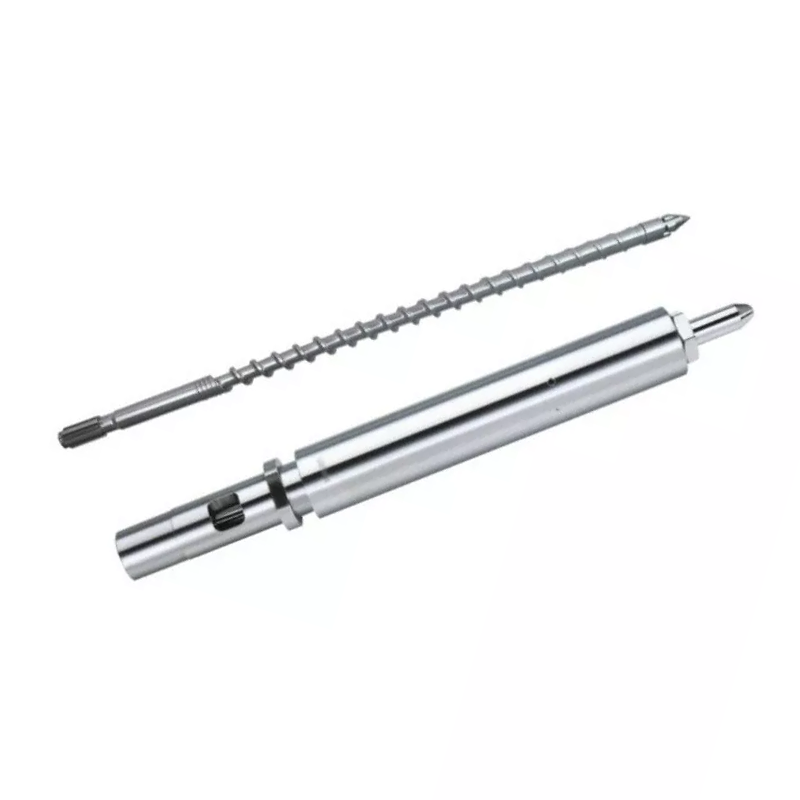
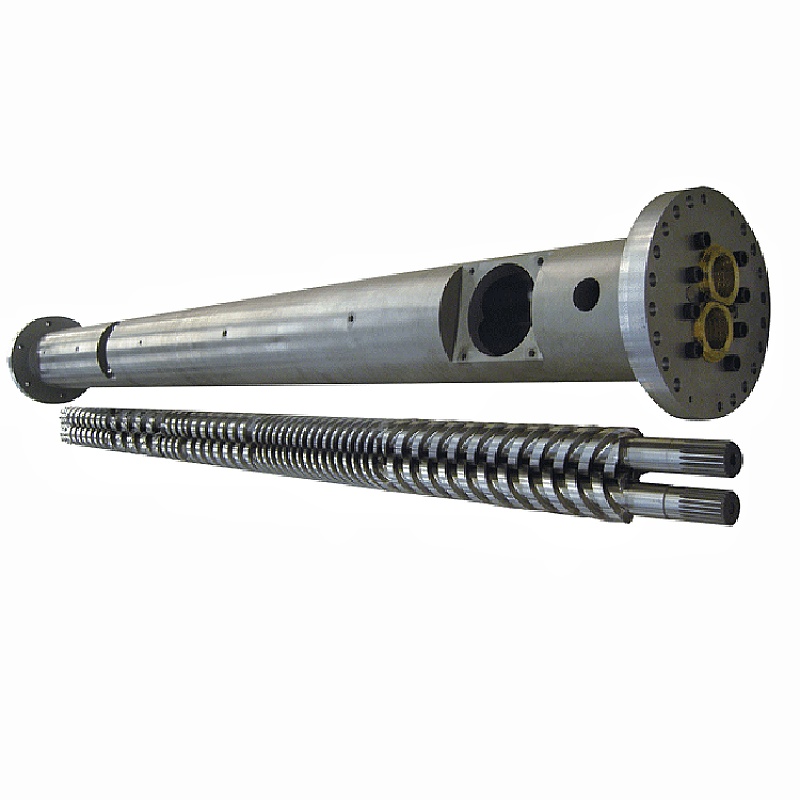
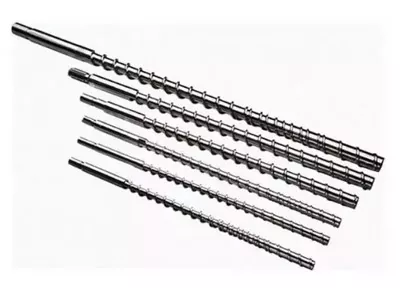
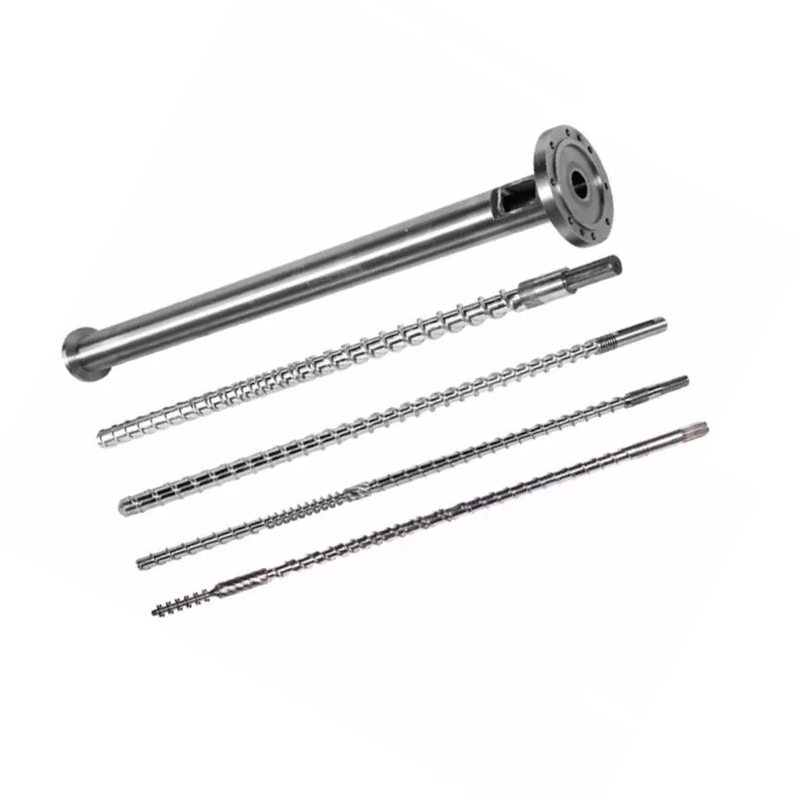
પ્લાસ્ટિક એક્સટ્રુઝન અને ઈન્જેક્શન મોલ્ડિંગના ક્ષેત્રમાં, ધએક સ્ક્રુસમગ્ર ઉત્પાદન લાઇનનો મુખ્ય પાવર ઘટક છે. સારી રીતે ડિઝાઈન કરેલ અને ચોકસાઈથી ઉત્પાદિત, તે માત્ર સામગ્રીના વહન અને પ્લાસ્ટિસાઇઝિંગ ગુણવત્તાની સ્થિરતા જ નિર્ધારિત કરતું નથી, પણ તૈયાર ઉત્પાદનોની પરિમાણીય ચોકસાઈ અને ઉત્પાદન સાતત્યને પણ સીધી અસર કરે છે. ગ્લાસ ફાઇબર, કેલ્શિયમ કાર્બોનેટ, ખનિજ ફિલર્સ અને કાટરોધક ઉમેરણો ધરાવતી જટિલ સામગ્રીનો સામનો કરવો, લાંબા ગાળાના ઉચ્ચ ભાર, ઉચ્ચ ઘર્ષણ અને ઉચ્ચ તાપમાન હેઠળ આ મુખ્ય ભાગ માટે ઉત્તમ વસ્ત્રો પ્રતિકાર અને સ્થિર પ્રક્રિયા ચોકસાઈ જાળવી રાખવા એ સાધનસામગ્રી સંચાલકો અને પ્રક્રિયા ઇજનેરો માટે તકનીકી ધ્યાન કેન્દ્રિત કર્યું છે.

single-screw

વસ્ત્રો અને કાટ: ઉત્પાદન ડેટાના આધારે પ્રાથમિક કારણો

અકાળે સ્ક્રુ સપાટીની નિષ્ફળતા તરફ દોરી જતા પરિબળો સીધો જ પ્રોસેસ્ડ સામગ્રીની લાક્ષણિકતાઓ સાથે સંબંધિત છે. વિવિધ સામગ્રીઓ a પર વિવિધ નુકસાનની પદ્ધતિઓ ઉત્પન્ન કરે છેસિંગલ સ્ક્રૂ,લક્ષિત સુરક્ષા ઉકેલોની જરૂર છે. નીચે આપેલ કોષ્ટક ત્રણ સામાન્ય પ્રકારનાં ભૌતિક નુકસાન અને તેમની અસરોનો સારાંશ આપે છે:

સામગ્રીનો પ્રકાર / સ્થિતિ મુખ્ય નુકસાન મિકેનિઝમ સિંગલ સ્ક્રૂ પર ચોક્કસ અસર
ગ્લાસ ફાઇબર, કેલ્શિયમ કાર્બોનેટ, મિનરલ ફિલર્સ સખત કણો દ્વારા ઘર્ષણ અને કટીંગ સ્ક્રુ ફ્લાઇટની કિનારીઓ ગોળાકાર બને છે, કાર્યક્ષમતામાં ઘટાડો થાય છે, ક્લિયરન્સ વધે છે
PVC, EVA, TPR અને અન્ય ગરમી-સંવેદનશીલ સામગ્રી સડો કરતા વાયુઓ (દા.ત., એચસીએલ) ઊંચા તાપમાને છોડવામાં આવે છે ધાતુની સપાટી પર સૂક્ષ્મ છિદ્રો અને ખાડો, શક્તિમાં ઘટાડો
ઉચ્ચ સ્નિગ્ધતા મેલ્ટ અથવા રિસાયકલ કરેલ સામગ્રી ઉચ્ચ દબાણયુક્ત તણાવને કારણે સ્થાનિક ઓવરહિટીંગ ત્વરિત સપાટી થાક વસ્ત્રો, તિરાડો અથવા spalling


વાસ્તવિક ઉત્પાદનમાં, ઘર્ષક વસ્ત્રો અને રાસાયણિક કાટ ઘણીવાર વૈકલ્પિક હોય છે, જે સ્ક્રુના બગાડને વધુ વેગ આપે છે. તેથી, ત્રણ પાસાઓમાંથી સંપૂર્ણ સુરક્ષા પ્રણાલી બાંધવી આવશ્યક છે: સામગ્રી, હીટ ટ્રીટમેન્ટ અને સપાટી એન્જિનિયરિંગ.

વસ્ત્રોના પ્રતિકાર અને ચોકસાઇને સુધારવા માટેના મુખ્ય ટેકનિકલ પાથ

મુખ્ય પ્રક્રિયાઓ: બેઝ મટિરિયલ ટ્રીટમેન્ટથી હાર્ડફેસિંગ કોટિંગ સુધીનું પદ્ધતિસરનું રક્ષણ

ઉચ્ચ વસ્ત્રો પ્રતિકાર અને ઉચ્ચ ચોકસાઇ બંને હાંસલ કરવા માટે, વ્યાવસાયિક ઉત્પાદકો સામાન્ય રીતે નીચેની પગલાવાર પ્રક્રિયા સિસ્ટમ અપનાવે છે:

  • આધાર સામગ્રી quenching અને ટેમ્પરિંગ- 38CrMoAlA એલોય સ્ટીલનો ઉપયોગ કરો, એકસમાન સ્વભાવનું સોર્બાઈટ માળખું મેળવવા માટે ક્વેન્ચિંગ અને ઉચ્ચ-તાપમાન ટેમ્પરિંગ કરો, ફોર્જિંગ સ્ટ્રેસને દૂર કરો અને સારી કોર ટફનેસ પ્રદાન કરો.
  • ચોકસાઇ ગ્રાઇન્ડીંગ- ફ્લાઇટ પ્રોફાઇલની ભૌમિતિક ચોકસાઈની ખાતરી કરવા માટે ઉચ્ચ-ચોકસાઇવાળા નળાકાર અને CNC થ્રેડ ગ્રાઇન્ડરનો ઉપયોગ કરો. a ની સીધીતા, પીચ સહિષ્ણુતા અને સપાટીની ખરબચડીસિંગલ સ્ક્રૂમાઇક્રોન સ્તર સુધી નિયંત્રિત થાય છે, પીગળેલા બેકફ્લો અને સ્થાનિક ઘર્ષણને ઘટાડે છે.
  • સપાટી નાઇટ્રાઇડિંગ- સ્ક્રુની સપાટી પર 0.3-0.6 mm સફેદ સ્તર બનાવવા માટે ગેસ અથવા આયન નાઇટ્રાઇડિંગ લાગુ કરો, HV900–1100 ની સપાટીની કઠિનતા હાંસલ કરો, મુખ્ય કઠિનતા જાળવી રાખીને ઘર્ષક વસ્ત્રોના પ્રતિકારમાં ઘણો સુધારો કરો.
  • ઇલેક્ટ્રોપ્લેટિંગ અથવા ઇલેક્ટ્રોલેસ પ્લેટિંગ- અત્યંત કાટ લાગતી સામગ્રીઓ (દા.ત., પીવીસી, ફ્લોરોપ્લાસ્ટિક્સ) માટે, સૂક્ષ્મ છિદ્રોને સીલ કરવા અને પીગળેલા સંલગ્નતાને ઘટાડીને કાટ પ્રતિકાર વધારવા માટે નાઈટ્રાઈડ લેયર પર સખત ક્રોમિયમ અથવા ઈલેક્ટ્રોલેસ નિકલ લેયર ઉમેરો.
  • ડ્યુઅલ-એલોય સ્પ્રે વેલ્ડીંગ (PTA અથવા લેસર ક્લેડીંગ)- ગ્લાસ ફાઇબર, કેલ્શિયમ કાર્બોનેટ અથવા રિસાયકલ કરેલ સામગ્રી જેવી અત્યંત ઘર્ષક સામગ્રી માટે, ફ્લાઇટ ટીપ્સ પર નિકલ-આધારિત અથવા કોબાલ્ટ-આધારિત એલોય લાગુ કરો, HRC60 કરતાં વધુ સખતતા પ્રાપ્ત કરો. આ સંયુક્ત માળખું સ્ક્રુને હાઇ-સ્પીડ એક્સટ્રુઝન અને કાટ લાગતા વાતાવરણમાં સ્થિર પ્લાસ્ટિસાઇઝિંગ ક્ષમતા અને ચોક્કસ ક્લિયરન્સ જાળવવા માટે પરવાનગી આપે છે.

ચોકસાઇ મશીનિંગ અને પ્રક્રિયા મેચિંગ: સમાન પ્લાસ્ટિકીકરણ અને ઉત્પાદન સુસંગતતાની ખાતરી કરવી

ઉચ્ચ ચોકસાઇ એ માત્ર સ્ક્રુની પોતાની પરિમાણીય સહિષ્ણુતા વિશે જ નહીં, પણ સ્ક્રુ ફ્લાઇટના બાહ્ય વ્યાસ અને બેરલની આંતરિક દિવાલ વચ્ચેના ક્લિયરન્સને નિયંત્રિત કરવા વિશે પણ છે. અનુભવ દર્શાવે છે કે એ વચ્ચેની મંજૂરીને નિયંત્રિત કરવીસિંગલ સ્ક્રૂ અને 0.10-0.20 mm (વ્યાસ પર આધાર રાખીને) ની અંદરની બેરલ મેલ્ટ લીકેજને નોંધપાત્ર રીતે ઘટાડે છે અને ચોક્કસ આઉટપુટમાં વધારો કરે છે. વધુમાં, ગ્રુવ્ડ બેરલ ફીડ બુશીંગ્સ સાથે મેળ ખાતા ઓપ્ટિમાઇઝ ભૌમિતિક પરિમાણો (કમ્પ્રેશન રેશિયો, L/D રેશિયો) ઓછી સ્ક્રુ ઝડપે ઉચ્ચ શીયર પ્લાસ્ટિસાઇઝિંગ પ્રાપ્ત કરી શકે છે, મેલ્ટ તાપમાનને લગભગ 10°C ઘટાડે છે, જેનાથી ઉત્પાદનની સપાટીની ગુણવત્તા અને પરિમાણીય સ્થિરતામાં સુધારો થાય છે.

કઠોર ઓપરેટિંગ શરતો માટે કુલ ઉકેલો

વૂડ-પ્લાસ્ટિક કમ્પોઝિટ (WPC), અત્યંત ભરેલા એન્જિનિયરિંગ પ્લાસ્ટિક્સ અને રિસાયકલ મટિરિયલ્સ જેવી વિશેષ સામગ્રી માટે, અગ્રણી ઉત્પાદકોએ સાદા પાર્ટ પ્રોસેસિંગમાંથી "સામગ્રીની પસંદગી - પ્રક્રિયા ડિઝાઇન - પોસ્ટ-ટ્રીટમેન્ટ" ને આવરી લેતી સંકલિત તકનીકી સેવાઓ તરફ સ્થળાંતર કર્યું છે.

ઉદાહરણ તરીકે, 30% થી વધુ ગ્લાસ ફાઇબર ધરાવતા પ્રબલિત નાયલોન માટે, તણાવની સાંદ્રતા ઘટાડવા માટે ફ્લાઇટ રુટ પર ગોળાકાર સંક્રમણો સાથે વેરિયેબલ પિચ અને વેરિયેબલ ચેનલ ડેપ્થ સાથે સ્ક્રુ ડિઝાઇન કરી શકાય છે. ડ્યુઅલ-એલોય સ્પ્રે વેલ્ડીંગ અને મિરર પોલિશિંગ (સરફેસ રફનેસ Ra ≤ 0.05 μm) સાથે સંયુક્ત, આ કાર્બન ડિપોઝિટનું જોખમ ઘટાડે છે અને સફાઈની સુવિધા આપે છે.

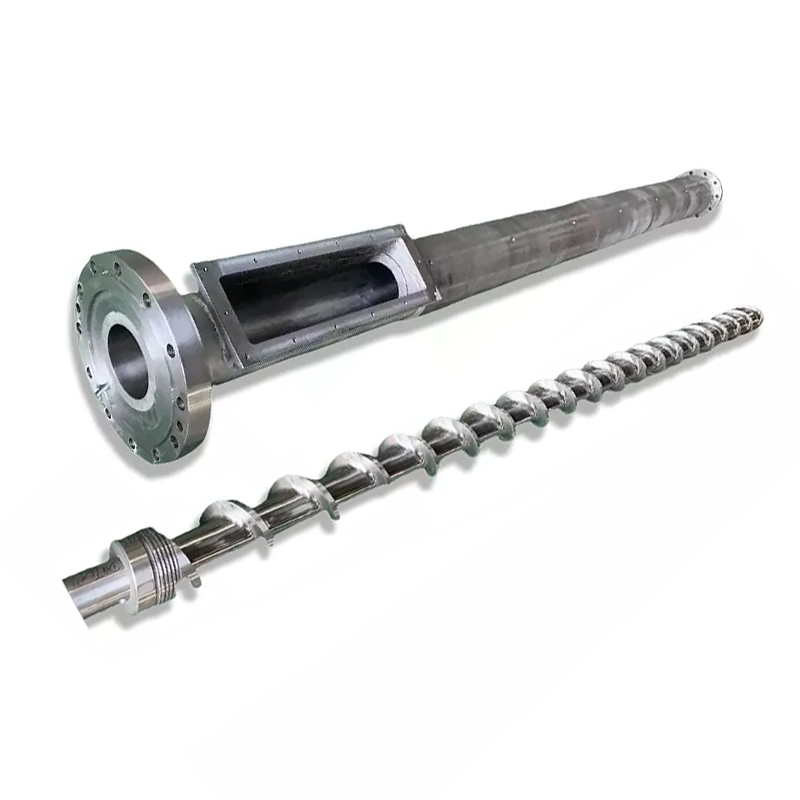
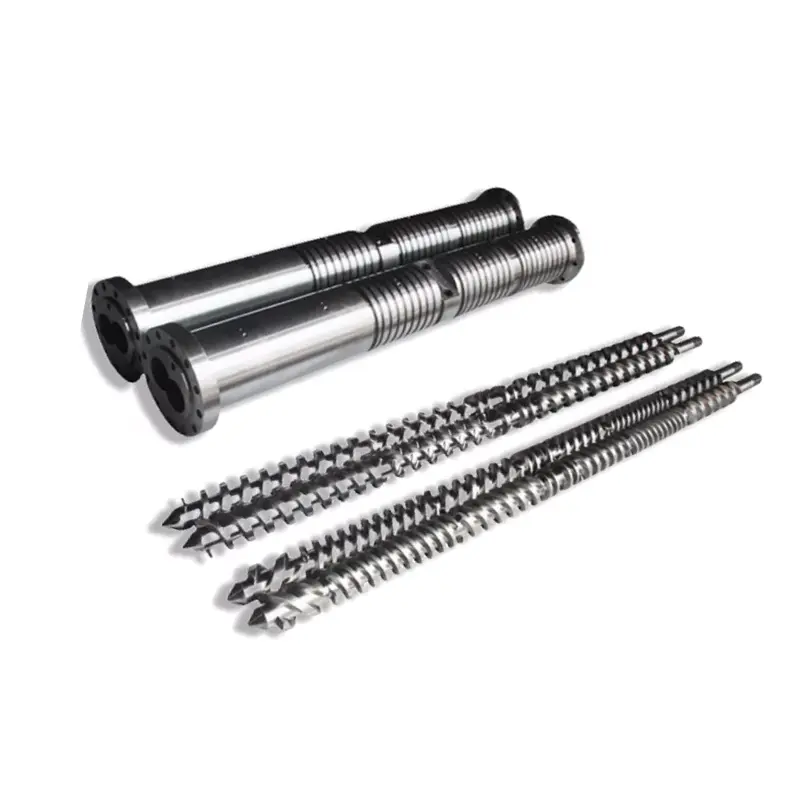
single-screw

નિષ્કર્ષ: ઉચ્ચ-પ્રદર્શન સ્ક્રૂમાં રોકાણનું લાંબા ગાળાનું મૂલ્ય

સારાંશમાં, એસિંગલ સ્ક્રૂચોકસાઇ ડિઝાઇન અને બહુવિધ રક્ષણાત્મક સારવાર સાથે ઉત્પાદિત માત્ર તેની પોતાની સર્વિસ લાઇફને નોંધપાત્ર રીતે લંબાવતું નથી, પરંતુ એક્સટ્રુઝન અને ઇન્જેક્શન મોલ્ડિંગ ઊર્જા કાર્યક્ષમતામાં પણ સુધારો કરે છે, જાળવણીની આવર્તન ઘટાડે છે અને ઉત્પાદનની ગુણવત્તાની સુસંગતતા સુનિશ્ચિત કરે છે. જ્યારે પ્લાસ્ટિક પ્રોસેસિંગ કંપનીઓ જેમ ઉત્પાદક પસંદ કરે છેઝુશાન નન્હૈયા પ્લાસ્ટિક મશીનરી કો., લિ.- જે સંપૂર્ણ પ્રક્રિયા સાંકળ, ચોકસાઇ મશીનિંગ સાધનો અને વ્યાપક ઉદ્યોગ અનુભવ ધરાવે છે - તેઓ સ્ક્રુ મટિરિયલ, હીટ ટ્રીટમેન્ટથી સપાટી કોટિંગ સુધી વન-સ્ટોપ તકનીકી ખાતરી મેળવે છે, લાંબા ગાળાના સ્થિર ઉત્પાદન માટે નક્કર પાયો નાખે છે.

સંબંધિત સમાચાર
મને એક સંદેશ આપો
X
અમે તમને બહેતર બ્રાઉઝિંગ અનુભવ પ્રદાન કરવા, સાઇટ ટ્રાફિકનું વિશ્લેષણ કરવા અને સામગ્રીને વ્યક્તિગત કરવા માટે કૂકીઝનો ઉપયોગ કરીએ છીએ. આ સાઇટનો ઉપયોગ કરીને, તમે અમારી કૂકીઝના ઉપયોગ માટે સંમત થાઓ છો. ગોપનીયતા નીતિ
અસ્વીકાર કરોસ્વીકારો