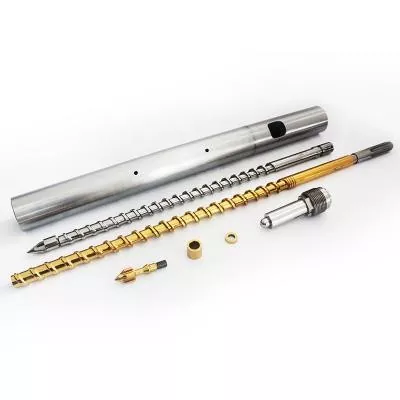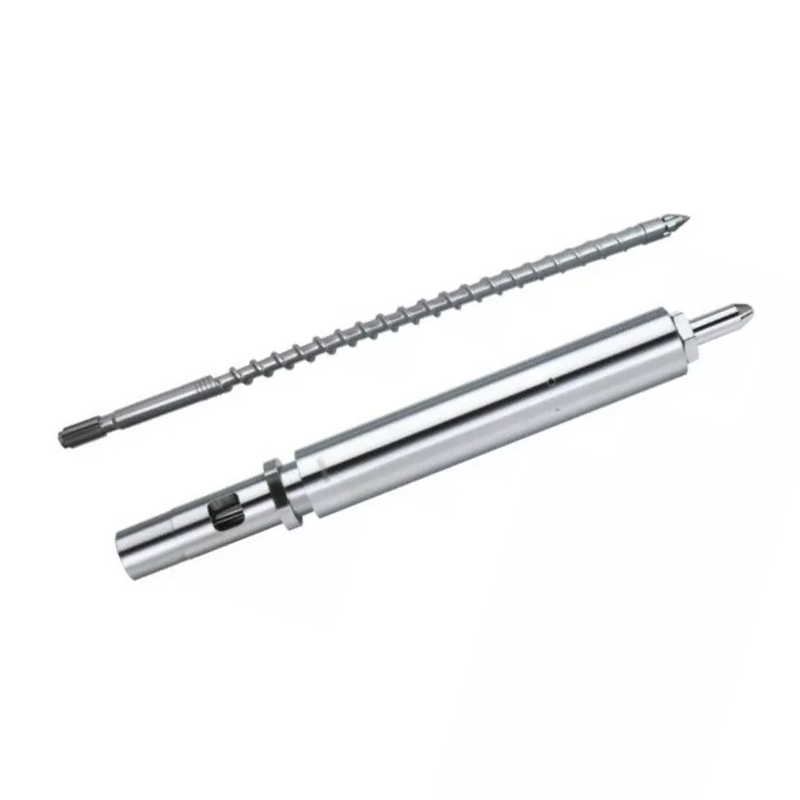
ઇન્જેક્શન સ્ક્રુ એલ/ડી રેશિયોકાર્યકારી લંબાઈને સ્ક્રુ વ્યાસ દ્વારા વિભાજિત કરવામાં આવે છે અને મોટાભાગના ઈન્જેક્શન સ્ક્રૂ 18:1 થી 25:1 સુધી ચાલે છે. કોઈ સ્પેક શીટ તમને કહેતી નથી તે અહીં છે: તમે પહેલેથી જ તમારી માલિકીની મશીન પર L/D બદલી શકતા નથી. લંબાઈ બેરલ દ્વારા નિશ્ચિત છે. તમે શું બદલી શકો છો તે છેસ્ક્રુ વ્યાસ, અને નિશ્ચિત બેરલમાં કે જે એક પસંદગી L/D, શોટ ક્ષમતા અને ઈન્જેક્શન દબાણને એકસાથે વિરુદ્ધ દિશામાં ખસેડે છે. એક નાનો સ્ક્રૂ ઊંચો L/D, નાનો શોટ અને વધુ દબાણ આપે છે. તે વેપારને તમારા રેઝિન અને તમારા ભાગ સાથે મેચ કરો અને મોટાભાગના L/D પ્રશ્નોના જવાબ આપો.
ઇન્જેક્શન સ્ક્રૂ પર L/D રેશિયોનો અર્થ શું થાય છે
L/D એ સ્ક્રુ (L) ની કાર્યકારી લંબાઈ તેના બહારના વ્યાસ (D) વડે ભાગવામાં આવે છે. પહોળા કરતાં 22 ગણો લાંબો સ્ક્રૂ 22:1નો L/D ધરાવે છે.
કદ સાથે ગુણોત્તર ભીંગડા. 22:1 પર 40 મીમી સ્ક્રુની કાર્યકારી લંબાઈ 880 મીમી છે. 22:1 પર 80 મીમી સ્ક્રૂ 1,760 મીમી લાંબો છે. સમાન ગુણોત્તર, ખૂબ જ અલગ મશીનો.
ગુણોત્તર ખરેખર શું વર્ણવે છે તે છેસ્ક્રુએ તેનું કામ કરવાનું કેટલું રનવે છે. ફીડિંગ, ગલન અને મીટરિંગ બધું તે લંબાઈ સાથે થાય છે. વધુ લંબાઈ એટલે વધુ ગલન ક્ષમતા અને વધુ મિશ્રણ. ઓછી લંબાઈનો અર્થ એ છે કે બંનેમાંથી ઓછો સમય, અને સામગ્રીને ગરમ થવા માટે ઓછો સમય.
મોટા ભાગના ઈન્જેક્શન સ્ક્રૂ 18:1 અને 25:1 ની વચ્ચે ઉતરે છે, સામાન્ય હેતુવાળી મશીનો પર 20:1 થી 22:1 સામાન્ય જમીન સાથે. સ્તંભ માર્ગદર્શિકા અમારા માં સંપૂર્ણ ચિત્ર આવરી લે છેઈન્જેક્શન મોલ્ડિંગ સ્ક્રુ બેરલ માર્ગદર્શિકા.
શા માટે ઇન્જેક્શન L/D એક્સટ્રુઝન L/D કરતા ટૂંકા હોય છે
એક્સ્ટ્રુડર સામાન્ય રીતે 25:1 થી 33:1 સુધી ચાલે છે. ઇન્જેક્શન સ્ક્રૂ ટૂંકા રહે છે, અને તેનું કારણ ચક્ર છે, પરંપરા નથી.
એક્સ્ટ્રુડર સ્ક્રૂ સતત ફરે છે. સામગ્રી એક છેડે પ્રવેશે છે, પસાર થાય છે અને બીજા છેડેથી નીકળી જાય છે. કંઈ રાહ નથી.
ઈન્જેક્શન સ્ક્રૂ બર્સ્ટમાં કામ કરે છે. તે એક શોટને પ્લાસ્ટિસાઇઝ કરવા માટે ફરે છે, પાછો ખેંચે છે, પછી અટકે છે. તે ઇન્જેક્ટ કરે છે, અને ઘાટ ઠંડુ થાય છે. તે બધા દરમિયાન, બેરલમાં પહેલેથી જ ઓગળેલું સ્થિર બેસે છે અને ગરમ રહે છે.
તે પ્રતીક્ષા એ સમગ્ર તફાવત છે. લાંબી બેરલ વધુ મેલ્ટ ધરાવે છે, અને ઈન્જેક્શન મશીન પર, વધુ ઓગળવાનો અર્થ થાય છે કે વધુ સામગ્રી વધુ ચક્ર દ્વારા રાહ જોવી. ગરમી-સંવેદનશીલ રેઝિન માટે, વધારાની લંબાઈ વધારાની ક્ષમતા નથી. તે વધારાનો થર્મલ ઇતિહાસ છે.
તેથી ઇન્જેક્શન ડિઝાઇન નિવાસના સમય સામે ગલન ક્ષમતાને સંતુલિત કરે છે, જ્યારે એક્સટ્રુઝન મોટે ભાગે માત્ર ગલન ક્ષમતા ખરીદે છે.
જે વસ્તુ તમને કોઈ કહેતું નથી: તમે L/D બદલી શકતા નથી
L/D વિશેના લેખો એવી રીતે વાત કરે છે કે જાણે તમે કોઈ નંબર પસંદ કરો છો. તમે પહેલેથી જ ધરાવો છો તે મશીન પર, તમે નથી.
એલ બેરલ દ્વારા નિશ્ચિત છે.બેરલ એ મશીનની ફ્રેમમાં બોલ્ટ કરવામાં આવેલું પ્રેશર જહાજ છે, તેના હીટર ઝોન, ફીડ થ્રોટ અને માઉન્ટિંગ બધું એક લંબાઈની આસપાસ બાંધવામાં આવે છે. કોઈ પણ બેરલને લાંબું બનાવતું નથી.
તેથી L/D માં એક માત્ર ચલ બાકી છે D, સ્ક્રુ વ્યાસ. વ્યાસ બદલો, અને તેની સાથે ગુણોત્તર બદલાય છે, કારણ કે રેખાની ઉપરની લંબાઈ ક્યારેય ખસતી નથી.
આ કારણે જ મશીન બિલ્ડરો એક જ મશીન માટે બે કે ત્રણ સ્ક્રુ વ્યાસની યાદી આપે છે. તેઓ તમને ત્રણ શૉટ કદની ઑફર કરતા નથી. તેઓ તમને ટ્રેડ-ઓફ વળાંક પર ત્રણ પોઈન્ટ ઓફર કરે છે, અને શૉટનું કદ એ માત્ર એક જ વસ્તુ છે.
સ્ક્રુ વ્યાસ: લીવર જે બધું ખસેડે છે
નિશ્ચિત બેરલમાં, એક પસંદગી એકસાથે ચાર વસ્તુઓને ખસેડે છે. આ કોષ્ટકને સમજો અને તમે ઇન્જેક્શન L/D સમજો છો.
| જો તમે પસંદ કરો તો... | નાના સ્ક્રુ વ્યાસ | મોટા સ્ક્રુ વ્યાસ |
|---|---|---|
| એલ/ડી ગુણોત્તર | ઉચ્ચ(સમાન L, નાનો D) | નીચું(સમાન L, મોટો D) |
| શોટ ક્ષમતા | નાના(સ્ટ્રોકના મીમી દીઠ ઓછું વોલ્યુમ) | મોટા |
| ઈન્જેક્શન દબાણ ઉપલબ્ધ છે | ઉચ્ચ(નાના વિસ્તાર પર સમાન બળ) | નીચું |
| શોટ દીઠ ગલન ક્ષમતા | વધુ સારું(ઓછી સામગ્રી માટે વધુ L/D) | ઓછી ઉદાર |
| આપેલ ભાગ માટે રહેઠાણનો સમય | ટૂંકા(શોટ નાના બેરલનો વધુ ઉપયોગ કરે છે) | લાંબા સમય સુધી |
| સુટ્સ | નાના ચોકસાઇવાળા ભાગો, પાતળી દિવાલો, ઉચ્ચ સ્નિગ્ધતા અને ગરમી-સંવેદનશીલ રેઝિન | મોટા શોટ, કોમોડિટી રેઝિન, જાડા વિભાગો |
દબાણ પંક્તિ ફરીથી વાંચો, કારણ કે તે લોકોની અપેક્ષા કરતાં વધુ નોકરીઓ નક્કી કરે છે. મશીનની હાઇડ્રોલિક અથવા ઇલેક્ટ્રિક ડ્રાઇવ સ્ક્રુના પાછળના ભાગમાં નિશ્ચિત બળ પહોંચાડે છે. દબાણ એ ક્ષેત્ર દ્વારા વિભાજિત બળ છે. નાના સ્ક્રૂમાં ચહેરાનો વિસ્તાર ઓછો હોય છે, તેથી તે જ બળ વધુ મેલ્ટ દબાણ ઉત્પન્ન કરે છે.
તેથી જ પાતળી-દિવાલ અને ઉચ્ચ-સ્નિગ્ધતાનું કામ ઘણીવાર નાના સ્ક્રૂ પર ઉતરે છે: તે એક ચુસ્ત પોલાણમાં ઓગળી શકે છે જેને મોટો સ્ક્રૂ ભરી શકતો નથી. તેની સાથે જે ઉચ્ચ એલ/ડી આવે છે તે બોનસ છે, સંયોગ નથી.
અને રહેઠાણની પંક્તિ પણ વાંચો. તે તે છે જે શાંતિથી નક્કી કરે છે કે તમારું પીસી પીળું છે કે નહીં.

L/D શોટના કદને કેવી રીતે અસર કરે છે
સખત રીતે, L/D શૉટનું કદ સેટ કરતું નથી. વ્યાસ અને સ્ટ્રોક કરે છે: શૉટ વોલ્યુમ એ સ્ક્રૂના ક્રોસ-સેક્શનલ વિસ્તારને તે કેટલા અંતરે જાય છે તેનાથી ગુણાકાર કરવામાં આવે છે.
પરંતુ વાસ્તવિક મશીન પર તમે તેમને અલગ કરી શકતા નથી, કારણ કે તમારા શોટને સેટ કરે છે તે જ વ્યાસ તમારા L/Dને પણ સેટ કરે છે. નાના ચોકસાઇવાળા ભાગ માટે નાના સ્ક્રૂને ચૂંટો, અને તમે તે જ ક્ષણે ઉચ્ચ એલ/ડી પસંદ કર્યું છે.
વ્યવહારુ પરિણામ સુખદ છે. સ્ક્રૂ જે તમને નાનો શોટ આપે છે તે તમને સામગ્રીના ગ્રામ દીઠ વધુ ગલન લંબાઈ અને ઉચ્ચ ઈન્જેક્શન દબાણ પણ આપે છે. તે ત્રણ પ્રોપર્ટીઝ સમાન નોકરીઓને અનુરૂપ છે, તેથી જ વેપાર વધુ વખત સ્વચ્છ રીતે ચાલે છે.
જ્યાં તે ખુશ થવાનું બંધ કરે છે જ્યારે તમે કોઈ ભાગને ખોટા સ્ક્રૂ પર દબાણ કરો છો. મોટા-વ્યાસના સ્ક્રૂ પર ખૂબ જ નાનો શોટ ચલાવો અને તમને બંનેમાંથી સૌથી ખરાબ મળે છે: નીચા L/D, તમારા શોટની તુલનામાં વિશાળ બેરલ વોલ્યુમ, અને સામગ્રી જે ખૂબ લાંબા સમય સુધી ગરમીમાંથી પસાર થાય છે.
રહેઠાણનો સમય: ગુણવત્તાયુક્ત કિલર તમે ગણતરી કરી શકો છો
રહેઠાણનો સમય એ છે કે આપેલ પોલિમરનો ટુકડો ઇન્જેક્ટ કરવામાં આવે તે પહેલાં બેરલની અંદર કેટલો સમય ગરમ રહે છે. ઈન્જેક્શન મોલ્ડિંગમાં તે સૌથી અન્ડરરેટેડ નંબર છે અને તમે ત્રીસ સેકન્ડમાં તેનો અંદાજ લગાવી શકો છો.
રહેઠાણનો સમય ≈ (બેરલ શૉટ ક્ષમતા ÷ તમારા શૉટનું કદ) × ચક્ર સમય
સમાન એકમોમાં બંને ક્ષમતા. મશીનના રેટિંગમાંથી શોટ ક્ષમતા લો.
ઉદાહરણ તરીકે કામ કરો. 200 ગ્રામ શૉટ ક્ષમતા પર રેટ કરેલ મશીન, 30-સેકન્ડના ચક્રમાં 20 ગ્રામ ભાગ ચલાવે છે. ગુણોત્તર 10 છે, તેથી પીગળવું લગભગ દસ ચક્રોમાંથી પસાર થાય છે. નિવાસનો સમય લગભગ 300 સેકન્ડ અથવા પાંચ મિનિટનો છે.
પીગળેલા તાપમાનમાં પાંચ મિનિટ એ PC, POM, PET અથવા PVC માટે લાંબો સમય છે. તમારી સેટિંગ્સ વિશે કંઈ ખોટું નથી. ભાગ બેરલ માટે ખૂબ નાનો છે, અને જ્યારે તે તેના વળાંકની રાહ જુએ છે ત્યારે સામગ્રી રાંધતી હોય છે.
હવે તે કામને નાના સ્ક્રૂ પર ખસેડો. શૉટ ક્ષમતા ઘટીને, કહો કે, 80 ગ્રામ. એ જ 20 g ભાગ હવે બેરલના એક ક્વાર્ટરનો ઉપયોગ કરે છે, મેલ્ટ દસને બદલે ચાર ચક્રમાંથી પસાર થાય છે, અને રહેવાનો સમય લગભગ બે મિનિટનો થાય છે.
તમે કોઈ સેટપોઈન્ટ બદલ્યો નથી. તમે સ્ક્રુ વ્યાસ બદલ્યો, અને અધોગતિ સમસ્યા તેની સાથે ગઈ.
20-80% શોટ કેપેસિટી બેન્ડ
સામાન્ય રીતે ટાંકવામાં આવેલ ઉદ્યોગ માર્ગદર્શન એ છે કે તમારા શોટને મશીનની રેટેડ શૉટ ક્ષમતાના આશરે 20% અને 80% ની વચ્ચે રાખો. તમારા મશીનના મેન્યુઅલ સામે બેન્ડની પુષ્ટિ કરો, પરંતુ તેની પાછળનો તર્ક દરેક જગ્યાએ ધરાવે છે.
બેન્ડ નીચે, રહેઠાણનો સમય લાંબો ચાલે છે. સામગ્રી ગરમી દ્વારા ઘણી બધી સફર કરે છે, અને ગરમી-સંવેદનશીલ રેઝિન અધોગતિ કરે છે. ઉપરોક્ત સૂત્ર કેચ કરે છે તે આ નિષ્ફળતા છે.
બેન્ડ ઉપર, બે વસ્તુઓ તૂટી જાય છે. યોગ્ય ગાદી રાખવા માટે પર્યાપ્ત બેરલ બાકી નથી, તેથી પેકિંગ ગોળીથી અસંગત શોટ મેળવે છે. અને સ્ક્રુમાં લગભગ સંપૂર્ણ બેરલ સામગ્રીને ઓગળવા માટે ઓછો સમય અને લંબાઈ હોય છે, તેથી જ્યારે તમે તેનો સૌથી વધુ ઉપયોગ કરો છો ત્યારે ગલન ગુણવત્તા બરાબર પીડાય છે.
બેન્ડની મધ્યમાં જમીન અને મશીન પાસે કામ કરવા માટે જગ્યા છે. જો તમારો ભાગ તેની બહાર બેસે છે, તો યોગ્ય સુધારણા એ અલગ સ્ક્રુ વ્યાસ અથવા અલગ મશીન છે, પ્રક્રિયા સેટિંગ્સનો પરાક્રમી સમૂહ નથી.
L/D મેલ્ટ ગુણવત્તાને કેવી રીતે અસર કરે છે
લંબાઈ ગલન ક્ષમતા છે, અને ગલન ક્ષમતા ગુણવત્તા છે.
વધુ L/D વધુ સંપૂર્ણ ગલન આપે છે.નક્કર ગોળીઓને ગરમ બેરલની દિવાલ સામે આગળ વધવું પડે છે, તેથી તેમાંથી ઓછા પીગળેલા તરીકે ટકી શકે છે. હાર્ડ સ્પેક્સ અને લેન્સ-આકારના ભાગમાં સમાવિષ્ટો ગલન નિષ્ફળતા છે, અને લંબાઈ તેમની સામે લડે છે.
વધુ L/D વધુ સજાતીય મેલ્ટ આપે છે.તાપમાન સરખું થાય છે, રંગ અને ફિલર વધુ સારી રીતે વિતરિત થાય છે, અને ચેક રિંગ પર પહોંચતા મેલ્ટ શોટથી શોટ સુધી વધુ સુસંગત છે. તે એક વ્યાપક પ્રક્રિયા વિન્ડો તરીકે દેખાય છે.
વધુ L/D પણ વધુ થર્મલ ઇતિહાસ આપે છે.તે જ લંબાઈ જે સારી રીતે ઓગળે છે તે સામગ્રીને વધુ સમય સુધી પકડી રાખે છે, અને પીવીસી, પીસી, પીઓએમ અને પીઈટી માટે, તે ખર્ચ છે, લાભ નથી.
તેથી મેલ્ટ ગુણવત્તા વધુ સારી છે એક કેસ નથી. તે સંતુલન છે: સંપૂર્ણપણે ઓગળવા માટે પૂરતી લંબાઈ, બેરલની માત્રા એટલી નહીં કે સામગ્રીનો ઉપયોગ કરવા માટે ખૂબ લાંબી રાહ જોવી પડે. જ્યારે ઓગળવાની ક્ષમતા એ તમારી ચોક્કસ મર્યાદા હોય છે, ત્યારે એક બેરિયર સ્ક્રૂ તેને એક મિલીમીટર બેરલ ઉમેર્યા વગર વધારે છે.
રેઝિન અને ભાગ દ્વારા L/D અને વ્યાસ પસંદ કરી રહ્યા છીએ
સોદાને એકસાથે મૂકો અને પસંદગી રેઝિન અને ભાગમાંથી બહાર આવે છે.
| તમારી સ્થિતિ | તરફ ઝુકાવ | શા માટે |
|---|---|---|
| નાના, પાતળા-દિવાલોવાળા ચોકસાઇ ભાગો | નાનો સ્ક્રૂ, ઉચ્ચ L/D | ઉચ્ચ ઈન્જેક્શન દબાણ પાતળા વિભાગો ભરે છે; ગ્રામ દીઠ સારી ગલન; ટૂંકું રહેઠાણ |
| ગરમી-સંવેદનશીલ રેઝિન (PC, POM, PET, PVC) | શોટ માટે નાના સ્ક્રૂ; L/D બેન્ડનો ટૂંકો છેડો | નિવાસ સમય દુશ્મન છે. શૉટને બેરલની ક્ષમતાના પ્રમાણમાં મોટો રાખો |
| ઉચ્ચ સ્નિગ્ધતા એન્જિનિયરિંગ રેઝિન | નાનો સ્ક્રૂ, ઉચ્ચ L/D | ભરવા માટે દબાણ અને સારી રીતે ઓગળવા માટે લંબાઈની જરૂર છે |
| મોટા શોટ, કોમોડિટી રેઝિન (PE, PP, PS) | મોટો સ્ક્રૂ, નીચો L/D | ક્ષમતા લીડ્સ; આ રેઝિન ઓછી ગલન લંબાઈને સહન કરે છે |
| જાડા-દિવાલોવાળા ભાગો, ધીમા ચક્ર | મોટા સ્ક્રુ, ઘડિયાળ નિવાસ | લાંબા ચક્ર નિવાસ સમયનો ગુણાકાર કરે છે. પ્રતિબદ્ધતા પહેલા ફરીથી ગણતરી કરો |
| કાચથી ભરેલું અથવા ઘર્ષક સંયોજન | ભાગ દીઠ વ્યાસ; બદલોસપાટી | L/D ભાગને અનુસરે છે. પહેરવાનો જવાબ બાઈમેટાલિક બોર છે, અલગ લંબાઈનો નથી |
| ઉચ્ચ આઉટપુટ પર ઓગળે છે | સમાન વ્યાસ; અવરોધ સ્ક્રૂ | તમારે ગલન ક્ષમતાની જરૂર છે, બેરલની લંબાઈની નહીં. બેરલ કોઈપણ રીતે બદલાતું નથી |
છેલ્લી બે પંક્તિઓ નોંધો. મોલ્ડર્સ જે બે સૌથી સામાન્ય સમસ્યાઓ લાવે છે તે L/D સમસ્યાઓ બિલકુલ નથી, અને તેને ઉકેલવા માટે એક અલગ સ્ક્રુ ડાયામીટર ખરીદવાથી પૈસાનો વ્યય થાય છે.
ઇન્જેક્શન મોલ્ડિંગમાં સામાન્ય L/D ભૂલો
- એક્સટ્રુઝન L/D કૉપિ કરી રહ્યું છે.ઈન્જેક્શન સ્ક્રૂ પર લાગુ કરાયેલ એક્સ્ટ્રુડર ટેબલમાંથી 30:1 નંબર રહેઠાણ-સમયની સમસ્યાને અવગણે છે જે ઈન્જેક્શન મોલ્ડિંગને વ્યાખ્યાયિત કરે છે. બે મશીનો અલગ અલગ કામ કરે છે.
- લાંબા સમય સુધી ધારવું વધુ સારું છે.વધુ લંબાઈ વધુ ગલન છેઅનેવધુ થર્મલ ઇતિહાસ. ગરમી-સંવેદનશીલ રેઝિન પર, બીજો જીતે છે અને સામગ્રી બગડે છે.
- શૉટ-ટુ-કેપેસિટી રેશિયોને અવગણીને.સૌથી સામાન્ય ગુણવત્તાની સમસ્યા જે આપણે ભૂમિતિમાં શોધી કાઢીએ છીએ તે મોટા બેરલમાં રાંધવાનો નાનો ભાગ છે. કોઈ તેને તપાસતું નથી, કારણ કે તે કોઈપણ સેટિંગ્સ સ્ક્રીન પર નથી.
- હાલના મશીન પર L/Dને માનીને બદલી શકાય છે.તે ન કરી શકે. બેરલ L સેટ કરે છે. માત્ર વ્યાસ પસંદ કરવાનું તમારું છે.
- ગલન સમસ્યા માટે L/D ને દોષી ઠેરવી.જો અનમેલ્ટ માત્ર ઉચ્ચ આઉટપુટ પર દેખાય છે, તો તમારી ગલન ક્ષમતા ઓછી છે, તમારી બેરલની નહીં. એક અવરોધ સ્ક્રૂ તે જ બેરલમાં તેને ઠીક કરે છે.
- વસ્ત્રોની સમસ્યા માટે L/Dને દોષી ઠેરવી.સમાન સ્ક્રુ ઝડપે આઉટપુટ ઘટીને ક્લિયરન્સ પહેરવામાં આવે છે, ભૂમિતિ નહીં. તમે કંઈપણ ફરીથી ડિઝાઇન કરો તે પહેલાં તેને માપો.

જમણા સ્ક્રૂને કેવી રીતે ઓર્ડર કરવો
તમે તેમને જે કહો છો તેના પરથી સ્ક્રુ ઉત્પાદક ડિઝાઇન કરે છે. આને મોકલો, અને વ્યાસ અને ભૂમિતિની ભલામણ નીચે મુજબ છે.
- મશીન બ્રાન્ડ, મોડેલ અને વર્તમાન સ્ક્રુ વ્યાસ.નેમપ્લેટ ફોટો તેનો મોટાભાગનો ભાગ કવર કરે છે, અને તે અમને જણાવે છે કે તમે અંદર કામ કરી રહ્યા છો તે બેરલની લંબાઈ.
- મશીનની રેટેડ શોટ ક્ષમતા,જો તમે તેને જાણો છો, અને તમારા વાસ્તવિક ભાગનું વજન.
- સાયકલ સમય.ઉપરોક્ત બે નંબરો સાથે, તમારા માટે નિવાસ સમયની ગણતરી કરી શકાય છે.
- રેઝિન, ગ્રેડ અને ફિલર સામગ્રી.આ કમ્પ્રેશન પ્રોફાઇલ અને સપાટીની સારવારને વ્યાસ જેટલું ચલાવે છે.
- તમે જે ખામી કરવા માંગો છો તે દૂર થઈ જશે.નિવાસસ્થાન પર પીળા બિંદુઓ. ગલન ક્ષમતા પર અનમેલ્ટ્સ પોઇન્ટ. ટૂંકા શોટ દબાણ પર અથવા ચેક રિંગ પર નિર્દેશ કરે છે. દરેકનો અલગ અલગ જવાબ છે.
- એક ડ્રોઇંગ, અથવા તમારા પહેરવામાં સ્ક્રૂ.કાં તો અમને તમારા મશીન પર બિલ્ડ કરવા દો. સીએમએમ સાધનો પર ±0.01 મીમી અને ભૂમિતિનું પુનઃનિર્માણ કરવામાં આવેલો ભાગ માપવામાં આવે છે.
શા માટે નન્હૈયા સાથે કામ કરો
અમને ભાગનું વજન, ચક્ર સમય અને મશીન મોડલ મોકલો, અને અમે તમને કંઈપણ ટાંકીએ તે પહેલાં અમે નિવાસ-સમય અંકગણિત ચલાવીશું. ક્યારેક જવાબ એક અલગ સ્ક્રુ વ્યાસ છે. કેટલીકવાર તે તમારી પાસે પહેલાથી જ બેરલમાં અવરોધ સ્ક્રૂ છે. પ્રસંગોપાત એવું બને છે કે તમારી નોકરી અલગ મશીન પર છે, અને અમે આમ કહીશું.
જ્યારે નવો સ્ક્રૂ જવાબ છે, નન્હૈયાએ બાંધ્યો છેઈન્જેક્શન મોલ્ડિંગ સ્ક્રૂઅને વીસ વર્ષથી વધુ સમય માટે બેરલ, 38CrMoAlA, 42CrMo, SKD-61 અને સ્ટેનલેસ સ્ટીલમાં, 2.5–3 mm ટંગસ્ટન-બેરિંગ એલોય સ્તર સાથે 62 HRC જ્યાં ફીડ તેની માંગ કરે છે.
અમે તમારા ડ્રોઇંગ, મશીન મોડલ અથવા પહેરવામાં આવતા નમૂના સાથે બનાવીએ છીએબદલીઓમુખ્ય મશીન બ્રાન્ડ્સ સાથે સુસંગત, એક સેટનો ન્યૂનતમ ઓર્ડર અને 12 કલાકની અંદર ક્વોટ.
પીળી, અનમેલ્ટ્સ અથવા ટૂંકા શોટ સામે લડવું? તમારું મશીન મોડલ, ભાગનું વજન, ચક્ર સમય અને રેઝિન મોકલો. અમે તમને જણાવીશું કે તે L/D, વ્યાસ, ગલન ક્ષમતા અથવા વસ્ત્રો છે અને 12 કલાકની અંદર ક્વોટ કરો.
સ્ક્રુ ભલામણ મેળવોવારંવાર પૂછાતા પ્રશ્નો
ઈન્જેક્શન મોલ્ડિંગ સ્ક્રૂ માટે લાક્ષણિક L/D રેશિયો શું છે?
મોટાભાગના ઈન્જેક્શન સ્ક્રૂ 18:1 અને 25:1 ની વચ્ચે ચાલે છે, સામાન્ય હેતુવાળી મશીનો પર 20:1 થી 22:1 સામાન્ય ગ્રાઉન્ડ સાથે. ગરમી-સંવેદનશીલ રેઝિન ટૂંકા છેડાની તરફેણ કરે છે કારણ કે સામગ્રી ઓછો સમય ગરમ કરે છે. એન્જિનિયરિંગ પ્લાસ્ટિક કે જેને સંપૂર્ણ રીતે ગલન કરવાની જરૂર હોય છે તે લાંબા અંતની તરફેણ કરે છે.
શું હું મારા ઈન્જેક્શન મોલ્ડિંગ મશીન પર L/D રેશિયો બદલી શકું?
સીધું નહિ. લંબાઈ બેરલ દ્વારા નિશ્ચિત કરવામાં આવે છે, જે મશીનમાં મશિન કરવામાં આવે છે. તમે જે બદલી શકો છો તે સ્ક્રુ વ્યાસ છે, અને કારણ કે L સમાન રહે છે, એક નાનો વ્યાસ આપમેળે ઉચ્ચ L/D આપે છે. તે એકલ પસંદગી તમારી શોટ ક્ષમતા અને ઉપલબ્ધ ઈન્જેક્શન દબાણમાં પણ ફેરફાર કરે છે.
શું L/D રેશિયો શોટના કદને અસર કરે છે?
પરોક્ષ રીતે, અને અવિભાજ્ય રીતે. શોટ વોલ્યુમ સ્ક્રુ વ્યાસ અને સ્ટ્રોકથી આવે છે, L/D થી નહીં. પરંતુ નિશ્ચિત બેરલ પર, તમારો શોટ સેટ કરે છે તે વ્યાસ તમારા L/Dને પણ સેટ કરે છે. નાના શોટ માટે એક નાનો સ્ક્રૂ પસંદ કરો અને તમને તે જ સમયે ઉચ્ચ L/D અને ઉચ્ચ ઇન્જેક્શન દબાણ મળે છે.
હું ઈન્જેક્શન મોલ્ડિંગમાં રહેઠાણના સમયની ગણતરી કેવી રીતે કરી શકું?
મશીનની રેટેડ શૉટ ક્ષમતાને તમારા વાસ્તવિક શૉટ કદ દ્વારા વિભાજીત કરો, પછી ચક્ર સમય દ્વારા ગુણાકાર કરો. 30-સેકન્ડના ચક્ર પર 20 ગ્રામ ભાગ ચલાવતું 200 ગ્રામ મશીન આશરે 300 સેકન્ડ અથવા પાંચ મિનિટનો સમય આપે છે. પીસી, પીઓએમ, પીઈટી અથવા પીવીસીને ઓગળેલા તાપમાને પકડી રાખવા માટે તે લાંબો સમય છે.
શા માટે ઇન્જેક્શન L/D એક્સટ્રુઝન L/D કરતા ટૂંકા હોય છે?
કારણ કે ઈન્જેક્શન સ્ક્રૂ બર્સ્ટમાં કામ કરે છે. તે શૉટને પ્લાસ્ટિસાઇઝ કરે છે, પછી જ્યારે મશીન ઇન્જેક્ટ કરે છે અને મોલ્ડ ઠંડુ થાય છે ત્યારે તે બંધ થાય છે, અને બેરલમાં ઓગળેલું સમગ્ર સમય ગરમ રહે છે. એક્સ્ટ્રુડર સતત ચાલે છે અને કંઈપણ રાહ જોતું નથી. ઈન્જેક્શન મશીન પર બેરલની વધારાની લંબાઈ વધારાની થર્મલ ઈતિહાસ છે, માત્ર વધારાની ગલન ક્ષમતા નથી, તેથી ઈન્જેક્શન સ્ક્રૂ ટૂંકા રહે છે.
મારા શૉટને બેરલની ક્ષમતાની કેટલી ટકાવારીનો ઉપયોગ કરવો જોઈએ?
સામાન્ય રીતે ટાંકવામાં આવેલ માર્ગદર્શન આશરે 20% થી 80% રેટેડ શૉટ ક્ષમતા છે, અને તમારું મશીન મેન્યુઅલ સત્તા છે. તે બેન્ડની નીચે, રહેઠાણનો સમય લાંબો ચાલે છે અને ગરમી-સંવેદનશીલ સામગ્રી ઘટી જાય છે. તેની ઉપર, યોગ્ય ગાદી માટે કોઈ જગ્યા નથી અને લગભગ સંપૂર્ણ બેરલ ઓગળવા માટે ઓછો સમય છે.
શું ઈન્જેક્શન મોલ્ડિંગ માટે ઉચ્ચ એલ/ડી વધુ સારું છે?
આપમેળે નહીં. વધુ લંબાઈ વધુ સંપૂર્ણ ગલન અને વધુ એકસમાન ગલન આપે છે, જે ગુણવત્તામાં સુધારો કરે છે. તે વધુ સમય માટે વધુ સામગ્રીને ગરમ પણ રાખે છે, જે ગરમી-સંવેદનશીલ રેઝિનને ક્ષીણ કરે છે. યોગ્ય L/D તમારી સામગ્રીને તેની જરૂરિયાત કરતાં વધુ સમય સુધી પકડી રાખ્યા વિના સંપૂર્ણપણે ઓગળે છે.
મારા ભાગો પીળા થઈ રહ્યા છે. શું તે L/D સમસ્યા છે?
સામાન્ય રીતે તે રહેઠાણ-સમયની સમસ્યા છે, જે શોટ-સાઇઝ-ટુ-બેરલ-ક્ષમતા સમસ્યા છે. પ્રથમ નિવાસની ગણતરી ચલાવો. જો નાનો ભાગ મોટા બેરલમાં રાંધતો હોય, તો કોઈ તાપમાન સેટિંગ અને કોઈ સ્ક્રુ ભૂમિતિ તેને ઠીક કરશે નહીં. એક નાનો સ્ક્રુ વ્યાસ, અથવા એક નાનું મશીન, કરશે.