પાઇપ ડાઇ હેડ નજીવા વ્યાસ કરતાં વધુ ફિટ હોવો જોઈએ. તે પોલિમર, ફોર્મ્યુલેશન, પાઇપ સ્ટાન્ડર્ડ, આઉટપુટ, એક્સ્ટ્રુડર કનેક્શન, કેલિબ્રેશન સિસ્ટમ અને તમારા ઓપરેટરો જે રીતે કદમાં ફેરફાર કરે છે તેની સાથે મેળ ખાતો હોવો જોઈએ. આ માર્ગદર્શિકા તે ઇનપુટ્સને PVC, PE, CPVC, PP અને PPR પાઇપ ઉત્પાદન માટે ખરીદી સ્પષ્ટીકરણમાં ફેરવે છે.


ખરીદવા માટે એપાઇપ એક્સટ્રુઝન ડાઇ હેડ, સપ્લાયરને પાંચ મેળ ખાતા ડેટા સેટ મોકલો: સામગ્રી અને ફોર્મ્યુલેશન; પાઇપ ધોરણ, વ્યાસ અને દિવાલ શ્રેણી; આઉટપુટ અને લાઇન ઝડપ; એક્સ્ટ્રુડર ફ્લેંજ અને મેલ્ટ-ઇનલેટ ઇન્ટરફેસ; અને ડાઉનસ્ટ્રીમ કેલિબ્રેટર, વેક્યૂમ, કૂલિંગ અને હૉલ-ઑફ વ્યવસ્થા. એક વિનંતી જે ફક્ત "PVC પાઇપ, 110 mm" આપે છે તે એન્જિનિયરિંગ માટે તૈયાર નથી.
કરારનો સૌથી મહત્વપૂર્ણ મુદ્દો સ્વીકૃતિની સ્થિતિ છે. વાસ્તવિક ઉત્પાદન સામગ્રી, પાઇપનું કદ, સ્થિર આઉટપુટ, લાઇન સ્પીડ, હીટિંગ અને સેન્સર સેટઅપ, અનુમતિપાત્ર દિવાલ વિવિધતા, બહારનો વ્યાસ, અંડાકાર, સપાટીની સ્થિતિ અને જરૂરી ઉત્પાદન પરીક્ષણોના નામ આપો. ડાઇ હેડ હોટ મેલ્ટને આકાર આપે છે, પરંતુ તે પોતે અંતિમ કૂલ્ડ પાઇપની ખાતરી આપી શકતું નથી.
પ્રથમ નિર્ણય ડાઇ વ્યાસ નથી
પ્રથમ નિર્ણય ઉત્પાદન પરબિડીયું છે. એક માથું બદલી શકાય તેવા ડાઈઝ અને મેન્ડ્રેલ્સ સાથે નજીકના કદના જૂથને ચલાવી શકે છે. ખૂબ જ વ્યાપક કદની શ્રેણી પ્રવાહ, રહેઠાણનો સમય, ગોઠવણ, માથાના દબાણ અને પરિવર્તનના કામમાં સમાધાન કરી શકે છે. યોગ્ય શ્રેણી સામગ્રી અને દર પર આધાર રાખે છે, એટલું જ નહીં કે ઇન્સર્ટ્સ શરીરની અંદર શારીરિક રીતે ફિટ થઈ શકે છે.
અમે દરેક તપાસને ત્રણ સીમાઓમાં વહેંચીએ છીએ. ઉત્પાદનની સીમા પાઇપ સામગ્રી, પ્રમાણભૂત, વ્યાસ અને દિવાલને આવરી લે છે. પ્રક્રિયાની સીમા આઉટપુટ, ઝડપ, તાપમાન અને દબાણને આવરી લે છે. યાંત્રિક સીમા ફ્લેંજ, સેન્ટરલાઇન, હીટર, સેન્સર્સ, લિફ્ટિંગ અને ડાઉનસ્ટ્રીમ પોઝિશનને આવરી લે છે.
| ખરીદનાર ઇનપુટ | શા માટે તે ડાઇ હેડ બદલે છે | મોકલવાના પુરાવા |
|---|---|---|
| પોલિમર અને સંપૂર્ણ સૂત્ર | સ્નિગ્ધતા, ગરમીની સંવેદનશીલતા, કાપલી, વસ્ત્રો, કાટનું જોખમ, રહેઠાણ-સમય મર્યાદા અને સફાઈ પદ્ધતિમાં ફેરફાર | રેઝિન ગ્રેડ ડેટા શીટ, ફોર્મ્યુલેશન ટકાવારી અને નમૂના |
| પાઇપ ધોરણ અને એપ્લિકેશન | ફિનિશ્ડ પ્રોડક્ટને વ્યાખ્યાયિત કરે છે કે જે રેખાએ ઉત્પન્ન કરવી જોઈએ અને પરીક્ષણ કરવું જોઈએ | ચોક્કસ પ્રમાણભૂત નંબર, આવૃત્તિ, બજાર અને આંતરિક ચિત્ર |
| OD, દિવાલ, SDR અથવા શેડ્યૂલ શ્રેણી | વલયાકાર પ્રવાહ વિસ્તાર, ટૂલિંગ ફેમિલી અને વ્યવહારુ ફેરફાર-ભાગ શ્રેણી સુયોજિત કરે છે | લઘુત્તમ, સામાન્ય અને મહત્તમ ઉત્પાદનો સાથેનું કદ ટેબલ |
| નેટ આઉટપુટ અને લાઇન સ્પીડ | પ્રવાહ વેગ, દબાણ, ગરમીનો ભાર, રહેઠાણનો સમય અને ડાઉનસ્ટ્રીમ ઠંડકની માંગમાં ફેરફાર કરે છે | દરેક જટિલ કદ માટે સ્થિર વેચાણપાત્ર kg/h |
| એક્સ્ટ્રુડર અને એડેપ્ટર ઇન્ટરફેસ | ઇનલેટ ભૂમિતિ, બોલ્ટ પેટર્ન, રજિસ્ટર, સીલ, કેન્દ્રની ઊંચાઈ અને આધાર નક્કી કરે છે | વર્તમાન મશીનના નિયંત્રિત ચિત્ર વત્તા માપેલા ફોટા |
| માપાંકન અને ઠંડક પ્રણાલી | ડ્રોડાઉન, અંતિમ ઓડી, અંડાકાર, દિવાલ વિતરણ અને સ્ટાર્ટ-અપ વર્તનને અસર કરે છે | કેલિબ્રેટર રેખાંકનો, વેક્યૂમ ટાંકી ડેટા, ઠંડકની લંબાઈ અને હૉલ-ઑફ સ્થિતિ |
| પરિવર્તન યોજના | કયા ભાગો દૂર કરી શકાય તેવા છે, તે કેવી રીતે કેન્દ્રિત છે અને ઓપરેટરો તેમને કેવી રીતે સુરક્ષિત રીતે હેન્ડલ કરે છે તે નક્કી કરે છે | આવર્તન, સફાઈ પદ્ધતિ, ક્રેન ક્ષમતા અને લક્ષ્ય ડાઉનટાઇમ બદલો |
અમારું ફેક્ટરી દૃશ્ય:અમે નજીવા પાઇપ વ્યાસને પર્યાપ્ત ડાઇ-હેડ સ્પષ્ટીકરણ તરીકે માનતા નથી. જો કોઈ ખરીદદાર અમને માત્ર રેઝિન નામ અને OD આપે છે, તો અમે ફ્લો પાથ ફિક્સ કરતા પહેલા વોલ સીરિઝ, ફોર્મ્યુલા, આઉટપુટ, એક્સ્ટ્રુડર ઈન્ટરફેસ અને કદ બદલવાની પદ્ધતિ માટે પૂછીએ છીએ. ગુમ થયેલ ઇનપુટ્સ પર આધારિત ઝડપી અવતરણ સામાન્ય રીતે અનુત્તરિત પ્રશ્નોને કમિશનિંગમાં ખસેડે છે.



ફિનિશ્ડ પાઇપ સ્ટાન્ડર્ડથી પ્રારંભ કરો
ડાઇ હેડ ઉત્પાદન ટૂલિંગ છે. તે પાઇપ પ્રમાણપત્ર નથી. ખરીદનારએ ચોક્કસ પ્રોડક્ટ સ્ટાન્ડર્ડ અને એડિશનની ઓળખ કરવી આવશ્યક છે, જ્યારે સપ્લાયરએ પાઇપ પરબિડીયુંને ફ્લો પાથ, ટૂલિંગ સેટ અને એડજસ્ટમેન્ટ પદ્ધતિમાં અનુવાદિત કરવું આવશ્યક છે. અંતિમ અનુપાલન સમાપ્ત પાઇપ પર તેના બજાર અને એપ્લિકેશન માટે જરૂરી પરીક્ષણો દ્વારા સાબિત થાય છે.
સામાન્ય વોટર-પાઈપ પ્રોજેક્ટ માટે, ત્રણ ઉપયોગી સત્તાવાર સંદર્ભો છેPVC-U પાઈપો માટે ISO 1452-2:2009, PE પાઈપો માટે ISO 4427-2:2019અનેગરમ અને ઠંડા પાણીની સ્થાપનામાં વપરાતા પીપી પાઈપો માટે ISO 15874-2:2013. જ્યારે કરાર તૈયાર કરવામાં આવે ત્યારે વર્તમાન આવૃત્તિ, સુધારા અને રાષ્ટ્રીય દત્તક તપાસો.
| પાઇપ કુટુંબ | સત્તાવાર પ્રારંભિક સંદર્ભ | ડાઇ-હેડ RFQ ને હજુ પણ જરૂરી માહિતી |
|---|---|---|
| પીવીસી-યુ પ્રેશર પાઇપ | ISO 1452-2 અથવા જરૂરી રાષ્ટ્રીય સમકક્ષ | પીવીસી ડ્રાય-બ્લેન્ડ ફોર્મ્યુલા, પાઇપ સિરીઝ, નોમિનલ ઓડી, વોલ ટેબલ, સોકેટિંગ એલાઉન્સ, આઉટપુટ, લાઇન સ્પીડ અને સપાટીની જરૂરિયાતો |
| PE દબાણ પાઇપ | ISO 4427-2 અથવા જરૂરી રાષ્ટ્રીય સમકક્ષ | ચોક્કસ PE કમ્પાઉન્ડ, SDR રેન્જ, OD રેન્જ, નક્કર અથવા સહ-એક્સ્ટ્રુડેડ બાંધકામ, પટ્ટા અથવા સ્તરની ગોઠવણી, આઉટપુટ અને કૂલિંગ સિસ્ટમ |
| પીપી અથવા પીપીઆર ગરમ અને ઠંડા પાણીની પાઇપ | ISO 15874-2 અથવા જરૂરી રાષ્ટ્રીય સમકક્ષ | ચોક્કસ પીપી ગ્રેડ, પાઇપ પરિમાણ વર્ગ, સેવા એપ્લિકેશન, સ્તર બાંધકામ, વ્યાસ અને દિવાલ શ્રેણી, આઉટપુટ અને માપાંકન પદ્ધતિ |
| ઇલેક્ટ્રિકલ નળી અથવા ઔદ્યોગિક નળીઓ | ખરીદનારનું લાગુ રાષ્ટ્રીય, ઉદ્યોગ અથવા ગ્રાહક સ્પષ્ટીકરણ | સામગ્રીનું સૂત્ર, જડતા અથવા કાર્યાત્મક લક્ષ્ય, ભૂમિતિ, રંગ, પ્રિન્ટ અથવા પટ્ટા, પરીક્ષણ યોજના અને સ્વીકાર્ય સપાટીની ખામીઓ |
RFQ માં "આંતરરાષ્ટ્રીય ધોરણ મુજબ" લખશો નહીં.દસ્તાવેજ, ભાગ, આવૃત્તિ અને સ્થાનિક દત્તકને નામ આપો. પછી તમારી ફિનિશ્ડ-પાઈપ ડ્રોઈંગ અને ઈન્સ્પેક્શન પ્લાન જોડો. સમાન નજીવા કદમાં વિવિધ દિવાલ શ્રેણીઓ, પરીક્ષણ શરતો અને ઓળખની જરૂરિયાતો હોઈ શકે છે.
એક વધુ અલગતા મહત્વપૂર્ણ છે. પીવાલાયક-પાણીની મંજૂરી ફિનિશ્ડ પાઇપિંગ પ્રોડક્ટ અને તેની ભીની સામગ્રીની ચિંતા કરે છે. નન્હૈયા પાસેથી ડાઇ હેડ મંગાવવાથી પીવાના પાણીની મંજૂરી ખરીદનારની પાઇપમાં ટ્રાન્સફર થતી નથી. રેઝિન મંજૂરી, સંયોજન નિયંત્રણ, ઉત્પાદન રેકોર્ડ અને તૃતીય-પક્ષ પ્રમાણપત્ર પાઇપ ઉત્પાદકની અનુપાલન પ્રણાલીનો ભાગ રહે છે.
વાસ્તવિક સૂત્રનો ઉલ્લેખ કરો, માત્ર PVC અથવા PE જ નહીં
નન્હૈયાનીપાઇપ એક્સટ્રુઝન ડાઇ હેડએડિટિવ્સ, PE, CPVC અને PP સાથે પીવીસી માટે ઓફર કરવામાં આવે છે. તે નામો ભૌતિક પરિવારોને વ્યાખ્યાયિત કરે છે. તેઓ અમને મેલ્ટ સ્નિગ્ધતા, ફિલર લોડિંગ, સ્ટેબિલાઇઝર સિસ્ટમ, રિસાયકલ સામગ્રી, પ્રોસેસિંગ વિન્ડો અથવા પ્લેટ આઉટ કરવાની વૃત્તિ વિશે જણાવતા નથી.
પીવીસી માટે, વજન અને મિશ્રણની સ્થિતિ દ્વારા સંપૂર્ણ ડ્રાય-બ્લેન્ડ રેસીપી મોકલો. કેલ્શિયમ કાર્બોનેટ સ્તર અને કણોની સારવાર, લુબ્રિકન્ટ સંતુલન, સ્ટેબિલાઇઝર સિસ્ટમ, ઇમ્પેક્ટ મોડિફાયર, પ્રોસેસિંગ એઇડ, પિગમેન્ટ અને રિવર્ક ટકાવારી આ બધું દિવાલનો દેખાવ, માથાના દબાણ અને જમા વર્તનને બદલી શકે છે.
PE અથવા PPR માટે, ચોક્કસ કમ્પાઉન્ડ ગ્રેડ અને વર્તમાન સપ્લાયર ડેટા શીટ મોકલો. તે ગ્રેડ, ઘનતા, ઉમેરણો, કાર્બન-બ્લેક અથવા કલર સિસ્ટમ, રીગ્રાઈન્ડ મર્યાદા અને ઓળખની પટ્ટાઓ અથવા કાર્યાત્મક સ્તરો સહ-એક્સ્ટ્રુડ છે કે કેમ તે માટે પ્રકાશિત મેલ્ટ માસ-ફ્લો અથવા સ્નિગ્ધતા માહિતી શામેલ કરો.
પીવીસી અને સીપીવીસી
ગરમીનો ઇતિહાસ અને રહેઠાણનો સમય નજીકના ધ્યાનને પાત્ર છે. પ્રવાહના માર્ગે બિનજરૂરી હોલ્ડ-અપને ટાળવું જોઈએ, અને હીટિંગ પ્લાન નિયંત્રિત સ્ટાર્ટ-અપ અને સફાઈને ટેકો આપવો જોઈએ. ઉત્પાદન પહેલાં ફોર્મ્યુલા ફેરફારો જાહેર કરવા જોઈએ.
પીઈ
ગ્રેડ, મેલ્ટ સ્ટ્રેન્થ, આઉટપુટ અને કૂલિંગ ક્ષમતા એકસાથે કાર્ય કરે છે. ઉચ્ચ-આઉટપુટ PE હેડને સ્થિર પરિઘ પ્રવાહ અને યોગ્ય કદ બદલવાની સિસ્ટમની જરૂર હોય છે, માત્ર મોટા વલયાકાર ગેપની નહીં.
પીપી અને પીપીઆર
ચોક્કસ રેઝિન અને સેવા ઉત્પાદન જણાવો. ગરમ અને ઠંડા પાણીની પાઈપ, ઔદ્યોગિક ટ્યુબ અને મલ્ટિલેયર બાંધકામ માટે વિવિધ ટૂલિંગ, ઠંડક અને સ્વીકૃતિ શરતોની જરૂર પડી શકે છે.
અમારું ફેક્ટરી દૃશ્ય:ટૂલિંગ મંજૂર થયા પછી જ્યારે પ્રોડક્શન ટીમ ફિલર, રેઝિન ગ્રેડ અથવા રિસાયકલ ટકાવારીમાં ફેરફાર કરે છે, ત્યારે ડાઇ અચાનક અચોક્કસ બની જતું નથી. પ્રક્રિયા ઇનપુટ બદલાઈ ગયો છે. અમે તકનીકી કરાર પર સંદર્ભ ફોર્મ્યુલેશન રેકોર્ડ કરીએ છીએ જેથી ભવિષ્યમાં સમસ્યાનિવારણ જાણીતી સ્થિતિથી શરૂ થાય.

ડાઇ ઓપનિંગ એ પાઇપનું અંતિમ કદ નથી
ગરમ વલયાકાર મેલ્ટ ડાઇને છોડતું નથી અને ભૌમિતિક રીતે સ્થિર રહે છે. બહાર નીકળતી વખતે તે ફૂલી શકે છે, હૉલ-ઑફ હેઠળ નીચે ખેંચી શકે છે, કેલિબ્રેટરનો સંપર્ક કરી શકે છે, ઠંડક દરમિયાન સંકોચાઈ શકે છે અને તેનું તાપમાન બરાબર થાય તેમ બદલાતું રહે છે. તેથી જ નજીવી 110 mm પાઇપ આપમેળે 110 mm ડાઇ ઓપનિંગનો ઉપયોગ કરતી નથી.
અંતિમ પરિણામ સિસ્ટમમાંથી આવે છે: એક્સ્ટ્રુડર આઉટપુટ, મેલ્ટ તાપમાન અને દબાણ, ડાઇ અને મેન્ડ્રેલ ભૂમિતિ, પરિઘીય ગરમીનું સંતુલન, કેન્દ્રીકરણ, હવાનો માર્ગ, કેલિબ્રેટર, વેક્યૂમ, કૂલિંગ અને હૉલ-ઑફ ઝડપ. જો આ ભાગો વિવિધ સપ્લાયર્સ પાસેથી ખરીદવામાં આવ્યા હોય, તો ખરીદદારે એક નિયંત્રિત ઈન્ટરફેસ ડ્રોઈંગ અને એક સ્વીકૃતિ જવાબદારી મેટ્રિક્સ સોંપવી જોઈએ.
| નિયંત્રણ તત્વ | જેની સીધી અસર થાય છે | શું તે એકલા સાબિત કરી શકતું નથી |
|---|---|---|
| ડાઇ અને મેન્ડ્રેલ ફ્લો પાથ | વલયાકાર મેલ્ટ વિતરણ, દબાણ નુકશાન, રહેઠાણ વર્તન અને પ્રારંભિક ટ્યુબ આકાર | અંતિમ ઠંડા OD, દિવાલ, અંડાકાર અથવા દબાણ પ્રદર્શન |
| મેન્ડ્રેલ કેન્દ્રીય ગોઠવણ | પ્રારંભિક પરિઘનું અંતર અને દિવાલ વિતરણનું કરેક્શન | જ્યારે તાપમાન, પ્રવાહ અથવા ડાઉનસ્ટ્રીમ સંરેખણ વહેતું રહે ત્યારે સ્થિર પરિણામ |
| હીટર-ઝોનની વ્યવસ્થા | માથાની આસપાસ અને તેની સાથે થર્મલ નિયંત્રણ | નિર્ધારિત માપન પદ્ધતિ વિના વાસ્તવિક ઓગળતું તાપમાન |
| કેલિબ્રેટર અને વેક્યુમ ટાંકી | બાહ્ય કદ બદલવાનું, પ્રારંભિક ઠંડક અને આકાર સપોર્ટ | જ્યારે ઇનકમિંગ મેલ્ટ ટ્યુબ અસ્થિર હોય ત્યારે સમાન દિવાલ |
| ઠંડક પ્રણાલી | ઘનકરણ દર, પરિમાણીય સ્થિરતા અને શેષ ગરમી દૂર | જ્યારે પાણીનું તાપમાન અથવા પ્રવાહ અનિયંત્રિત હોય ત્યારે સારી ભૂમિતિ |
| હૉલ-ઑફ | લાઇન સ્પીડ, ડ્રોડાઉન અને સ્થિર પરિવહન | જ્યારે ખેંચનાર ખોટી રીતે ગોઠવાયેલ હોય અથવા ઝડપમાં વધઘટ થાય ત્યારે યોગ્ય પરિમાણો |
ઉપયોગી કદ બદલવાનો નિયમ:સૌથી નાની અને સૌથી મોટી પાઇપનો ઉલ્લેખ કરો, પરંતુ મુશ્કેલ ઓપરેટિંગ ખૂણાઓની આસપાસ એન્જિનિયર કરો. આ મોટાભાગે ઉચ્ચ આઉટપુટ પર સૌથી મોટી પાઇપ, હાઇ લાઇન સ્પીડ પર સૌથી પાતળી દિવાલ, ઓછા આઉટપુટ નાના કદ જે રહેઠાણનો સમય વધારે છે અને સૌથી ચુસ્ત દિવાલ અથવા સપાટીની જરૂરિયાત સાથેનું ઉત્પાદન છે.


નન્હૈયા તેની પાઇપ ડાઇ-હેડ રેન્જ પર એડજસ્ટેબલ મેન્ડ્રેલ્સ, કૂલિંગ-ચેનલ વિકલ્પો અને બદલી શકાય તેવા લાઇનર્સ ઓફર કરે છે. નિર્ધારિત કારણોસર તે વિકલ્પોનો ઉપયોગ કરો. ઑપરેટરો પાસે પુનરાવર્તિત કેન્દ્રીકરણ પદ્ધતિ હોય ત્યારે ગોઠવણ ઉપયોગી છે. બદલી શકાય તેવા વસ્ત્રોના ઘટકો ઉપયોગી છે જ્યારે તેમનો અવકાશ, ફાજલ જથ્થો અને બદલવાની પ્રક્રિયા સ્પષ્ટ હોય.
મશીનિંગ શરૂ થાય તે પહેલાં એક્સ્ટ્રુડર ઇન્ટરફેસને લોક કરો
પાઇપ ડાઇમાં ઉત્તમ આંતરિક પ્રવાહ પાથ હોઈ શકે છે અને તે હજી પણ ઇન્સ્ટોલ કરવામાં નિષ્ફળ જાય છે કારણ કે ઇનલેટ, રજિસ્ટર, બોલ્ટ પેટર્ન, સીલ અથવા કેન્દ્રની ઊંચાઈ ધારવામાં આવી હતી. રિપ્લેસમેન્ટ પ્રોજેક્ટ ખાસ કરીને સંવેદનશીલ હોય છે કારણ કે મશીન ડ્રોઇંગ જૂના, સંશોધિત અથવા અનુપલબ્ધ હોઈ શકે છે.
અમે પુરાવાના ત્રણ સ્વરૂપોને પસંદ કરીએ છીએ: મૂળ નિયંત્રિત રેખાંકન, તાજા માપ અને સ્કેલ સંદર્ભ સાથે સ્પષ્ટ ફોટા. જો ત્રણેય અસંમત હોય, તો મેન્યુફેક્ચરિંગ ડ્રોઇંગ રિલીઝ થાય તે પહેલાં સંઘર્ષને ઉકેલો.
- એક્સ્ટ્રુડર મેક, મોડેલ અને સ્ક્રુ ગોઠવણી
- સ્ક્રુ વ્યાસ અને રેટેડ આઉટપુટ રેન્જ
- ડિસ્ચાર્જ અથવા એડેપ્ટર ફ્લેંજ ડ્રોઇંગ
- વ્યાસ, ઊંડાઈ અને સહનશીલતા રજીસ્ટર કરો
- બોલ્ટની માત્રા, થ્રેડ, પિચ સર્કલ અને ઓરિએન્ટેશન
- સીલિંગ-ફેસ ભૂમિતિ અને ગાસ્કેટ પદ્ધતિ
- મેલ્ટ-ઇનલેટ વ્યાસ અને સંક્રમણ લંબાઈ
- જરૂરી બ્રેકર પ્લેટ અથવા સ્ક્રીન ઇન્ટરફેસ
- પ્રેશર-સેન્સર પોર્ટનું કદ અને સ્થાન
- મેલ્ટ-તાપમાન સેન્સર પ્રકાર અને નિવેશ
- હીટર વોલ્ટેજ, ફ્રીક્વન્સી, પાવર અને કનેક્ટર્સ
- થર્મોકોપલ પ્રકાર અને નિયંત્રક સુસંગતતા
- ડાઇ-હેડ સેન્ટરની ઊંચાઈ અને પ્રવાહની દિશા
- સપોર્ટ ફ્રેમ, વ્હીલ્સ, રેલ્સ અથવા લિફ્ટિંગ પોઈન્ટ
- ઉપલબ્ધ સ્થાપન અને જાળવણી મંજૂરી
- કેલિબ્રેટર અને સંરેખણ સંદર્ભ માટેનું અંતર
નનહૈયા કસ્ટમાઇઝ કરી શકાય તેવું ઉત્પાદન કરે છેબેરલ ફ્લેંજ્સઅને ડાઇ-હેડ ઘટકો, જેથી એડેપ્ટરને ઇન્સ્ટોલેશન આશ્ચર્ય તરીકે ડાબી બાજુને બદલે હેડ સાથે ચર્ચા કરી શકાય. સંપૂર્ણ લાઇન પ્રોજેક્ટ માટે, પસંદ કરેલ સાથે ડાઇ ઇન્ટરફેસને સંરેખિત કરોપ્લાસ્ટિક એક્સ્ટ્રુડર મશીન, નિયંત્રણો અને ડાઉનસ્ટ્રીમ સાધનો.
અમારું ફેક્ટરી દૃશ્ય:ફ્લેંજનો ફોન ફોટો અમને લેઆઉટને સમજવામાં મદદ કરે છે, પરંતુ તે બોલ્ટ સર્કલ અથવા રજિસ્ટર ફિટને વ્યાખ્યાયિત કરતું નથી. અમે પ્રશ્નો શોધવા માટે ફોટોનો ઉપયોગ કરીએ છીએ. મેટલ કાપવા માટે અમે સહી કરેલ ડ્રોઇંગનો ઉપયોગ કરીએ છીએ. તે તફાવત એક નાની ઇન્ટરફેસ ભૂલને સમગ્ર ઇન્સ્ટોલેશનમાં વિલંબથી અટકાવે છે.


સામગ્રી અને સફાઈ ફરજની આસપાસ બાંધકામ પસંદ કરો
નન્હૈયાનું સમર્પિત પાઇપ ડાઇ હેડ સખત સપાટી સાથે ઉચ્ચ-શક્તિવાળા એલોય સ્ટીલનો ઉપયોગ કરે છે અને તે ચોકસાઇ CNC મશીનિંગ અને હીટ ટ્રીટમેન્ટ દ્વારા બનાવવામાં આવે છે. તેના સામાન્યએક્સ્ટ્રુડર ડાઇ હેડપૃષ્ઠ 38CrMoAl, નાઇટ્રાઇડિંગ અને HV950 થી HV1000 ની સપાટીની કઠિનતાની સૂચિ આપે છે.
તે મૂલ્યો ઉપયોગી પ્રારંભિક ડેટા છે, પરંતુ મંજૂર સ્પષ્ટીકરણ હજુ પણ ચોક્કસ ઘટક સામગ્રી, સારવાર અવકાશ, સમાપ્ત કઠિનતા માપદંડ, પ્રવાહ-સપાટી પૂર્ણાહુતિ, પરિમાણીય નિરીક્ષણ અને કોઈપણ કાટ જરૂરિયાતોને ઓળખવા જોઈએ. દરેક ફાસ્ટનર, હીટર કવર અથવા માળખાકીય ભાગ પર એક ઘટક પરની કઠિનતા મૂલ્યની નકલ કરવી જોઈએ નહીં.
| સેવાની સ્થિતિ | પ્રાપ્તિની ચિંતા | અવતરણમાં શું વ્યાખ્યાયિત કરવું |
|---|---|---|
| ભરેલ પીવીસી | ઘર્ષક ખનિજ પૂરક, થાપણો અને સફાઈ આવર્તન | ફોર્મ્યુલા, ફિલર લેવલ, ભીનું-ઘટક સામગ્રી અને સારવાર, બદલી શકાય તેવા વસ્ત્રોનો અવકાશ અને સફાઈ પદ્ધતિ |
| CPVC અથવા ગરમી-સંવેદનશીલ સંયોજન | થર્મલ ઇતિહાસ, હોલ્ડ-અપ અને સામગ્રીનું અધોગતિ | પ્રોસેસિંગ વિન્ડો, ફ્લો-પાથ કોન્સેપ્ટ, હીટિંગ ઝોન, સેન્સર પોઈન્ટ, સ્ટાર્ટ-અપ અને શટડાઉન પ્રક્રિયા |
| કાર્બન-બ્લેક PE | સ્થિર વિતરણ, સપાટીની ગુણવત્તા અને લાંબા રન | કમ્પાઉન્ડ ગ્રેડ, આઉટપુટ રેન્જ, પ્રેશર વિન્ડો, હીટરની ગોઠવણી અને સફાઈની ઍક્સેસ |
| રિસાયકલ સામગ્રી | દૂષણ, સ્નિગ્ધતા વિવિધતા અને ઘર્ષક કણો | સ્ત્રોત, મહત્તમ ટકાવારી, ગાળણ યોજના, નમૂના, અપેક્ષિત વિવિધતા અને સ્વીકૃતિ મર્યાદા |
| વારંવાર રંગ ફેરફારો | હોલ્ડ-અપ, એક્સેસ, ચેન્જ-પાર્ટ હેન્ડલિંગ અને સ્ક્રેપ | રંગ ક્રમ, સફાઈ સામગ્રી, મંજૂર ફેરફાર સમય, શુદ્ધિકરણ પ્રક્રિયા અને દૂર કરી શકાય તેવા ભાગો |
સખત એ સંપૂર્ણ સામગ્રી વ્યૂહરચના નથી.સપાટીની કઠિનતા, કેસની ઊંડાઈ, સબસ્ટ્રેટની કઠિનતા, કાટ લાગવાની વર્તણૂક, સમાપ્ત અને સમારકામની પદ્ધતિ ઘટકો અને પ્રક્રિયાને અનુરૂપ હોવી જોઈએ. સપ્લાયરને શું સારવાર આપવામાં આવે છે, તે કેવી રીતે ચકાસવામાં આવે છે અને કયો નિરીક્ષણ રેકોર્ડ ઓર્ડર સાથે આવે છે તેની યાદી આપવા માટે કહો.


નન્હૈયાની સમીક્ષા કરોઉત્પાદન સાધનો, પ્રમાણપત્રોઅનેતકનીકી સેવાસપ્લાયર લાયકાત દરમિયાન. ઇન્સ્ટોલેશન માર્ગદર્શન અને લાંબા ગાળાની જાળવણી સલાહને સંમત સપોર્ટ સ્કોપમાં સમાવી શકાય છે.
સાઈઝ ચેન્જઓવરને ખરીદીની ગણતરીનો ભાગ બનાવો
જો દરેક ફેરફાર ક્રેનને જોડે છે, હીટરને નુકસાન પહોંચાડે છે અથવા વારંવાર ટ્રાયલ-એન્ડ-એરર સેન્ટરિંગની જરૂર પડે છે તો ટૂલિંગની ઓછી કિંમત મોંઘી બની શકે છે. પૂછો કે ડાઇ અને મેન્ડ્રેલ કેવી રીતે દૂર કરવામાં આવે છે, ગરમ ભાગો ક્યાં મૂકવામાં આવે છે, કયા ફાસ્ટનર્સને હેન્ડલ કરવામાં આવે છે, કેવી રીતે ગોઠવણી પુનઃસ્થાપિત કરવામાં આવે છે અને કઈ સીલ અથવા ઉપભોજ્ય વસ્તુઓ બદલવામાં આવે છે.
| પરિવર્તન પ્રશ્ન | ખરીદનારને શા માટે કાળજી લેવી જોઈએ | કરાર આઉટપુટ |
|---|---|---|
| કયા કદ એક શરીરને વહેંચે છે? | હેડ અને ચેન્જ-પાર્ટ સેટની વાસ્તવિક સંખ્યા બતાવે છે | પાઇપ OD, દિવાલ શ્રેણી અને સામગ્રી દ્વારા સુસંગતતા મેટ્રિક્સ |
| દૂર કરતા પહેલા શું ઠંડુ કરવું જોઈએ? | ડાઉનટાઇમ અને હેન્ડલિંગ સલામતીને અસર કરે છે | લેખિત તાપમાન અને હેન્ડલિંગ પ્રક્રિયા |
| ડાઇ અને મેન્ડ્રેલ કેવી રીતે કેન્દ્રિત છે? | સ્ટાર્ટ-અપ સ્ક્રેપ અને દિવાલ સુધારણાને અસર કરે છે | ગોઠવણ ડાયાગ્રામ, સંદર્ભ સ્થિતિ અને તાલીમ |
| કયા સાધનો અને પ્રશિક્ષણ ઉપકરણોની જરૂર છે? | અસુરક્ષિત ઇમ્પ્રુવાઇઝ્ડ હેન્ડલિંગને અટકાવે છે | ટૂલ લિસ્ટ, ભાગનું વજન, લિફ્ટિંગ પોઈન્ટ અને ફિક્સ્ચર ડ્રોઈંગ |
| કયા ભાગો નિયમિત ફાજલ છે? | થ્રેડ, સીલ, હીટર અથવા સેન્સરને નુકસાન પછી ડાઉનટાઇમ ઘટાડે છે | આઇટમ દ્વારા કિંમતવાળી બે વર્ષની ભલામણ કરેલ ફાજલ સૂચિ |
| પ્રવાહ માર્ગ કેવી રીતે સાફ થાય છે? | શ્રમ, સપાટીનું જોખમ અને રંગ-પરિવર્તન સ્ક્રેપમાં ફેરફાર કરે છે | મંજૂર સફાઈ સાધનો, સામગ્રી અને વસ્તુઓમાંથી સ્પેરપાર્ટસ છૂટા પાડવા પગલાં |
મિશ્ર ઉત્પાદન શેડ્યૂલ માટે, કલાકો, શ્રમ અને સ્ટાર્ટ-અપ સ્ક્રેપ દ્વારા પરિવર્તન ખર્ચની ગણતરી કરો. જો પ્લાન્ટ બે દૂરના પાઈપના કદ વચ્ચે દર અઠવાડિયે ઘણી વખત બદલાય છે, તો બે સંપૂર્ણ હેડ ઘણા ઇન્સર્ટ્સ સાથે એક શરીર કરતાં વધુ ઉત્પાદન સમયનું રક્ષણ કરી શકે છે. જો ફેરફારો અચૂક હોય અને શ્રેણી કોમ્પેક્ટ હોય, તો વહેંચાયેલ શરીર સમજદાર બની શકે છે.
અમારું ફેક્ટરી દૃશ્ય:અમે પૂછીએ છીએ કે ટૂલિંગ કોણ બદલશે અને કયા લિફ્ટિંગ સાધનો ઉપલબ્ધ છે. સ્વચ્છ એસેમ્બલી બેન્ચ પર કામ કરતી ડિઝાઇન હોટ એક્સટ્રુડર અને વેક્યૂમ ટાંકીની બાજુમાં બેડોળ હોઈ શકે છે. ઑપરેટર ઍક્સેસ એ એન્જિનિયરિંગ ઇનપુટ છે, વેચાણ પછીની વિગતો નથી.

જવાબદાર પ્રક્રિયા ઝોન શોધવા માટે પાઇપ ખામીઓનો ઉપયોગ કરો
જ્યારે પાઈપ સ્પેસિફિકેશન બંધ થઈ જાય છે, ત્યારે ઓપરેટરો ઘણીવાર પહેલા ડાઈને એડજસ્ટ કરે છે કારણ કે તેના સેન્ટરિંગ બોલ્ટ્સ દેખાય છે. તે તાપમાન, એક્સ્ટ્રુડર અથવા ડાઉનસ્ટ્રીમ સમસ્યાને છુપાવતી વખતે એક વાંચનને અસ્થાયી રૂપે સુધારી શકે છે. એક સાથે અનેક ફેરફારો કરતા પહેલા પરિઘની આસપાસ અને પાઇપની લંબાઈ સાથે ખામીને રેકોર્ડ કરો.
| અવલોકન કરેલ ખામી | ડાઇ-હેડ તપાસો | અપસ્ટ્રીમ અને ડાઉનસ્ટ્રીમ ચેક | ખરીદી પાઠ |
|---|---|---|---|
| એક બાજુ સતત જાડા | મેન્ડ્રેલ સેન્ટરિંગ, ફ્લો-પાથ ડિપોઝિટ, નુકસાન, હીટર બેલેન્સ અને એસેમ્બલી ગોઠવણી | એક્સ્ટ્રુડર સર્જિંગ, કેલિબ્રેટર ગોઠવણી, વેક્યૂમ વિતરણ, કૂલિંગ અને હૉલ-ઑફ ગોઠવણી | સુલભ કેન્દ્રીકરણ, તાપમાન ઝોન અને સંરેખણ સંદર્ભની જરૂર છે |
| પાઇપની આસપાસ અને તેની સાથે દિવાલ બદલાય છે | છૂટક ગોઠવણ, થર્મલ સાયકલિંગ, અસ્થિર દબાણ અથવા અસમાન પ્રવાહ | ફીડિંગ, સ્ક્રુ આઉટપુટ, લાઇન-સ્પીડ કંટ્રોલ, વેક્યુમ અને પાણી-તાપમાન સ્થિરતા | એક સ્થિર ઓપરેટિંગ વિન્ડો સ્વીકારો, માપનો એક નાનો સમૂહ નહીં |
| લાંબી સપાટી રેખાઓ | દૂષણ, ડિપોઝિટ, સ્ક્રેચ અથવા ક્ષતિગ્રસ્ત ડાઇ-હોઠ સપાટી | ઓગળેલા કણો, ફિલ્ટરેશન, કેલિબ્રેટર નુકસાન અને હેન્ડલિંગ માર્કસ | સફાઈના સાધનો, ફિલ્ટર પ્લાન, સપાટીનું નિરીક્ષણ અને ફાજલ ટૂલિંગ વ્યાખ્યાયિત કરો |
| પીળી, ભૂરા કે કાળી છટાઓ | ડેડ ઝોન, થાપણો, અતિશય સ્થાનિક ગરમી અને લાંબા સમય સુધી રહેઠાણનો સમય | દૂષિત ફીડ, બેરલ ડિપોઝિટ, સ્ક્રુ વસ્ત્રો અને શટડાઉન પ્રેક્ટિસ | જૂની ભૂમિતિની નકલ કરતા પહેલા સંપૂર્ણ મેલ્ટ પાથ અને સફાઈની દિનચર્યાની સમીક્ષા કરો |
| ઉચ્ચ માથાનું દબાણ | પ્રતિબંધિત વલયાકાર ગેપ, નીચા તાપમાન, અવરોધ અથવા અયોગ્ય પ્રવાહ માર્ગ | સ્ક્રીન પ્રતિબંધ, સામગ્રીની સ્નિગ્ધતા, આઉટપુટ માંગ અને સેન્સરની સ્થિતિ | સ્પષ્ટીકરણમાં દબાણ માપન બિંદુ અને ઓપરેટિંગ મર્યાદા જણાવો |
| પાઇપ અંડાકાર | અસમાન બહાર નીકળો પ્રવાહ અથવા પ્રારંભિક ટ્યુબ સ્થિતિ | કેલિબ્રેટર વસ્ત્રો, શૂન્યાવકાશ, કૂલિંગ બેલેન્સ, સપોર્ટ અને હૉલ-ઑફ ગોઠવણી | અંતિમ અંડાકાર સંપૂર્ણ-લાઇન સ્વીકૃતિ પરીક્ષણની છે |
| રફ આંતરિક સપાટી | મેન્ડ્રેલ સમાપ્ત, થાપણો, તાપમાન અને પ્રવાહ વર્તન | સામગ્રીની ભેજ, વિક્ષેપ, અધોગતિ અને આઉટપુટ સ્થિરતા | નમૂનાની મંજૂરીમાં આંતરિક અને બાહ્ય સપાટીના માપદંડ બંનેનો સમાવેશ કરો |
એક-પરિવર્તનનો નિયમ:આધારરેખા રેકોર્ડ કરો, એક નિયંત્રિત ચલ બદલો, સામગ્રી લાઇનમાંથી પસાર થાય તેની રાહ જુઓ, અસરગ્રસ્ત પાઇપને ચિહ્નિત કરો અને ફરીથી માપો. તાપમાનનું રેન્ડમ એડજસ્ટમેન્ટ, સેન્ટરિંગ, વેક્યૂમ અને હૉલ-ઑફ એક જ સમયે કારણને ઓળખવા માટે જરૂરી પુરાવાનો નાશ કરે છે.
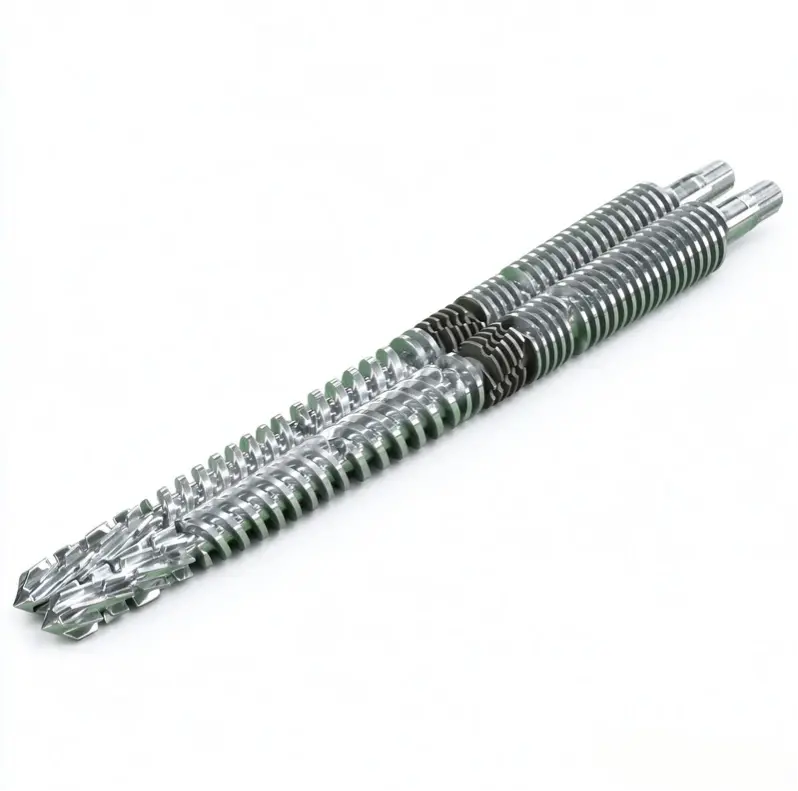
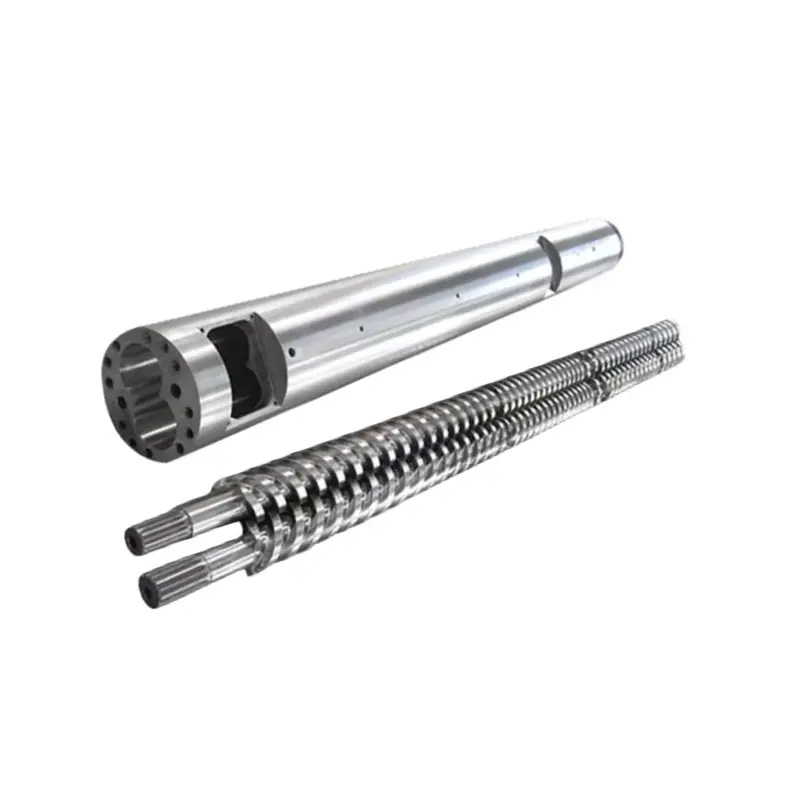
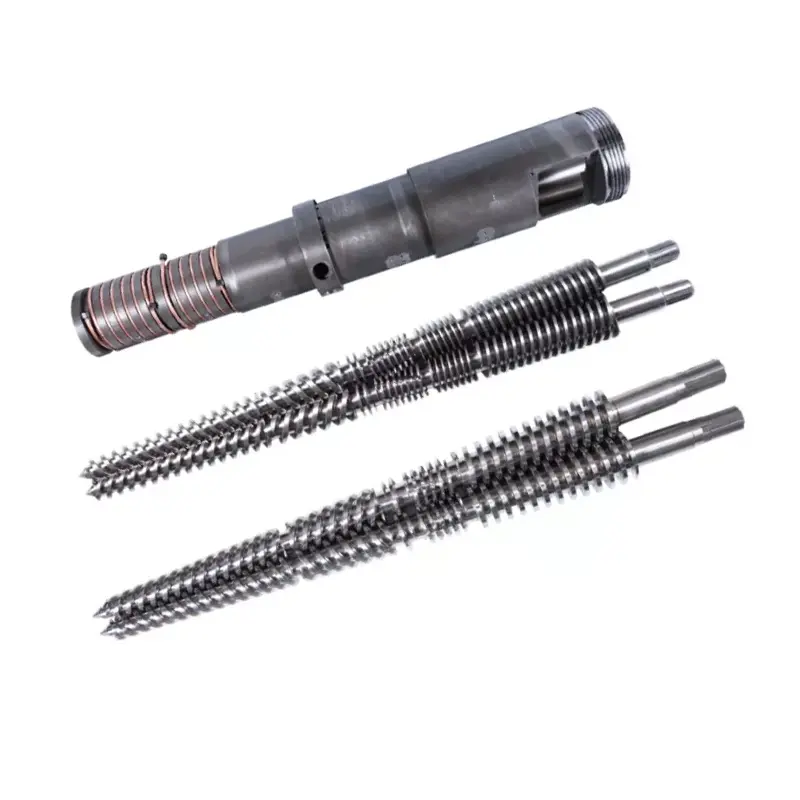
જો માથા પહેલાં આઉટપુટ અથવા ઓગળવાનું દબાણ અસ્થિર હોય, તો સ્ક્રુ અને બેરલનું પણ નિરીક્ષણ કરો. નન્હૈયા સપ્લાય કરે છેપીવીસી પાઇપ સિંગલ સ્ક્રૂ, પીવીસી પાઇપ સમાંતર સ્ક્રુ બેરલઅનેપીવીસી પાઇપ શંક્વાકાર ટ્વીન-સ્ક્રુ બેરલ. પહેરવામાં આવેલા અથવા અયોગ્ય પ્લાસ્ટિસાઇઝિંગ વિભાગને વળતર આપવા માટે ડાઇને ફરીથી ડિઝાઇન કરવી જોઈએ નહીં.

પાઇપ એક્સટ્રુઝન ડાઇ હેડ RFQ ચેકલિસ્ટ
સંપૂર્ણ RFQ ખરીદદારને સમાવિષ્ટ અવતરણ સાથે નીચી મૂળ કિંમતની સરખામણી કરવાને બદલે એન્જિનિયરિંગ સ્કોપની તુલના કરવા દે છે. નીચેની વસ્તુઓને એક પુનરાવર્તન-નિયંત્રિત પેકેજમાં મૂકો.
- ઉત્પાદનો ઓળખો.દરેક પાઇપ ઓડી, વોલ રેન્જ, એસડીઆર અથવા શેડ્યૂલ, લેયર કન્સ્ટ્રક્શન, રંગ અને એપ્લિકેશનની યાદી બનાવો. સામાન્ય ઉત્પાદન અને સૌથી મુશ્કેલ કદને ચિહ્નિત કરો.
- ધોરણનું નામ આપો.ચોક્કસ ધોરણ, ભાગ, આવૃત્તિ, રાષ્ટ્રીય દત્તક અને આંતરિક ચિત્ર આપો. ફિનિશ્ડ-પાઈપ નિરીક્ષણ યોજના જોડો.
- સામગ્રી જાહેર કરો.સંપૂર્ણ PVC ફોર્મ્યુલા અથવા ચોક્કસ PE, PP અથવા PPR ગ્રેડ, ઉમેરણો, ફિલર, રંગદ્રવ્ય, રિસાયકલ કરેલ સામગ્રી અને સપ્લાયર ડેટા શીટ્સ પ્રદાન કરો.
- દર વ્યાખ્યાયિત કરો.દરેક નિર્ણાયક ઉત્પાદન માટે ચોખ્ખી વેચાણપાત્ર આઉટપુટ અને લાઇન સ્પીડ આપો, ઉપરાંત ઉપલબ્ધ ઠંડક ક્ષમતા અને સામાન્ય ઓપરેટિંગ શેડ્યૂલ.
- એક્સ્ટ્રુડરનું વર્ણન કરો.રાજ્ય સિંગલ, સમાંતર જોડિયા અથવા શંકુ ટ્વીન સ્ક્રૂ; સ્ક્રુ વ્યાસ; મોટર પાવર; સામાન્ય ઓગળવાનું દબાણ અને તાપમાન; એડેપ્ટર લેઆઉટ; અને વર્તમાન પ્રક્રિયા મર્યાદા.
- ઇન્ટરફેસને નિયંત્રિત કરો.ફ્લેંજ, રજીસ્ટર, બોલ્ટ સર્કલ, સીલિંગ ફેસ, મેલ્ટ ઇનલેટ, સેન્ટર હાઇટ, સેન્સર-પોર્ટ અને સપોર્ટ ડ્રોઇંગ જોડો.
- વિદ્યુત વિગતો સ્પષ્ટ કરો.હીટર વોલ્ટેજ અને આવર્તન, થર્મોકોલનો પ્રકાર, કનેક્ટર સ્ટાન્ડર્ડ, કંટ્રોલર સુસંગતતા, કેબલની લંબાઈ અને જો લાગુ હોય તો જોખમી-વિસ્તારની જરૂરિયાતની સૂચિ બનાવો.
- ડાઉનસ્ટ્રીમ લાઇન બતાવો.કેલિબ્રેટરના પરિમાણો, શૂન્યાવકાશ ટાંકી, ઠંડકની લંબાઈ, સ્પ્રે અથવા નિમજ્જનની વ્યવસ્થા, હૉલ-ઑફ પ્રકાર, કેન્દ્ર રેખા અને ડાઇ એક્ઝિટથી અંતર શામેલ કરો.
- પરિવર્તનનો અવકાશ પસંદ કરો.ફેરફાર-પાર્ટ સેટ, ફાજલ હીટર અને સેન્સર, સીલ, ફાસ્ટનર્સ, હેન્ડલિંગ ટૂલ્સ, સ્ટોરેજ રેક્સ અને ઇચ્છિત કદ-ફેરફારની પ્રક્રિયાની સૂચિ બનાવો.
- દસ્તાવેજો વ્યાખ્યાયિત કરો.એસેમ્બલી અને પાર્ટ ડ્રોઇંગ્સ, મટિરિયલ્સનું બિલ, સામગ્રી અને હીટ-ટ્રીટમેન્ટ રેકોર્ડ્સ, ડાયમેન્શનલ ઇન્સ્પેક્શન, ઇલેક્ટ્રિકલ લિસ્ટ, ઑપરેટિંગ સૂચનાઓ અને સ્પેર-પાર્ટ્સની સૂચિની વિનંતી કરો.
- સ્વીકૃતિ કસોટી લખો.રેઝિન, ફોર્મ્યુલા, પાઇપ સાઈઝ, રનનો સમયગાળો, આઉટપુટ, લાઇન સ્પીડ, પ્રોસેસ રેકોર્ડ્સ, ડાયમેન્શન સેમ્પલિંગ અને પાસ/ફેલ માપદંડને નામ આપો.
- આધારને સ્પષ્ટ કરો.ઇન્સ્ટોલેશન માર્ગદર્શન, કમિશનિંગ જવાબદારી, ઓપરેટર તાલીમ, દૂરસ્થ સહાય અને ડાઇ-હેડ અને સંપૂર્ણ-લાઇન કામગીરી વચ્ચેની સીમા પર સંમત થાઓ.
બદલી ચેતવણી:પહેરવામાં આવેલ ડાઇ હવે તેના મૂળ પરિમાણોને સાચવી શકશે નહીં. મશીન ઇન્ટરફેસ અને સારી રીતે જાળવી રાખેલી પાઇપને માપો, કોઈપણ મૂળ રેખાંકનો શોધો અને શા માટે જૂનું માથું બદલાઈ રહ્યું છે તે સમજાવો. દરેક પહેરવામાં આવેલા પરિમાણની નકલ કરવાથી સમાન પ્રવાહ અથવા સંરેખણની સમસ્યાનું પુનઃઉત્પાદન થઈ શકે છે.
સ્ક્રુ રૂપરેખાંકન પણ સામગ્રી ફરજ સાથે મેળ ખાતું હોવું જોઈએ. નન્હૈયાનું બ્રાઉઝ કરોસિંગલ સ્ક્રૂ, સમાંતર ટ્વીન સ્ક્રૂઅનેશંક્વાકાર ટ્વીન-સ્ક્રુ બેરલજ્યારે પૂછપરછ સંપૂર્ણ પ્લાસ્ટિસાઇઝિંગ વિભાગને આવરી લે છે. એસેસરીઝ અને કનેક્ટેડ ટૂલિંગ માટે, નો ઉપયોગ કરોએક્સટ્રુઝન સ્પેર-પાર્ટ્સની શ્રેણી.
તમે જે ઉત્પાદનનું વેચાણ કરવાની યોજના ઘડી રહ્યા છો તેના પર માથું સ્વીકારો
પરિમાણીય નિરીક્ષણ સાબિત કરે છે કે ઉત્પાદિત ઘટકો ડ્રોઇંગ સાથે મેળ ખાય છે. તે સાબિત કરતું નથી કે ચોક્કસ સંયોજન સંપૂર્ણ રેખામાંથી કેવી રીતે વહેશે. ધ્વનિ સ્વીકૃતિ યોજનાના બે ભાગો છે: ઘટક ચકાસણી અને ઉત્પાદન રન.
| સ્વીકૃતિ સ્ટેજ | શું ચકાસવું | રાખવા માટે રેકોર્ડ |
|---|---|---|
| દસ્તાવેજ સમીક્ષા | મંજૂર ડ્રોઇંગ રિવિઝન, મટિરિયલ્સનું બિલ, ચેન્જ-પાર્ટ મેટ્રિક્સ, હીટર અને સેન્સર લિસ્ટ, મેન્યુઅલ અને ફાજલ અવકાશ | સહી કરેલ દસ્તાવેજ રજીસ્ટર |
| ઘટક નિરીક્ષણ | જટિલ ઇન્ટરફેસ, કેન્દ્રિત લક્ષણો, સીલિંગ ફેસ, ફાસ્ટનર્સ, બંદરો, સામગ્રી, સારવાર અને દૃશ્યમાન પ્રવાહ-સપાટી સ્થિતિ | ક્રમમાં ઉલ્લેખિત પરિમાણીય અને સામગ્રી અથવા સારવાર રેકોર્ડ |
| એસેમ્બલી ચેક | ફિટ, ઓરિએન્ટેશન, હીટર ઇન્સ્ટોલેશન, સેન્સર ઇન્સર્ટેશન, સેન્ટરિંગ મૂવમેન્ટ, સપોર્ટ, લિફ્ટિંગ અને એક્સેસ | ફોટોગ્રાફ્સ સાથે એસેમ્બલી ચેકલિસ્ટ |
| હીટ-અપ ચેક | ઝોન ઓળખ, નિયંત્રક પ્રતિભાવ, સેન્સર વાંચન, વર્તમાન ડ્રો અને થર્મલ સ્થિરતા | ઝોન નકશો અને સ્થિર રીડિંગ્સ |
| ઉત્પાદન રન | સંમત સામગ્રી, પાઇપનું કદ, આઉટપુટ, લાઇનની ગતિ, તાપમાન, ઓગળવાનું દબાણ, મોટર લોડ, વેક્યૂમ અને ઠંડકની સ્થિતિ | સમય-આધારિત પ્રક્રિયા શીટ અને જાળવી રાખેલા નમૂનાઓ |
| પાઇપ નિરીક્ષણ | OD, બહુવિધ ઘડિયાળની સ્થિતિ પર દિવાલ, અંડાકાર, લંબાઈ દીઠ માસ, આંતરિક અને બાહ્ય સપાટી, સીધીતા અને જરૂરી પ્રમાણભૂત પરીક્ષણો | નિરીક્ષણ અહેવાલ નમૂનાની સ્થિતિ અને ઉત્પાદન સમય સાથે જોડાયેલ છે |
| નિયમિત કામગીરી | સ્ટાર્ટ-અપ, સેન્ટરિંગ કરેક્શન, એક સામાન્ય સ્ટોપ, સુરક્ષિત ડિસએસેમ્બલી અથવા એક સંમત કદ ફેરફાર | ઑપરેટર સાઇન-ઑફ અને ઓપન-આઇટમ સૂચિ |
જ્યારે વ્યવહારુ હોય ત્યારે ખરીદનારની સામાન્ય રચનાનો ઉપયોગ કરો. જો અવેજી સામગ્રીની આવશ્યકતા હોય, તો તફાવત રેકોર્ડ કરો અને પરીક્ષણ જે સાબિત કરે છે તેને મર્યાદિત કરો. સફળ PE રન PVC ફોર્મ્યુલાને માન્ય કરતું નથી, અને જાડી-દિવાલ ઓછી-સ્પીડ પ્રોડક્ટ પાતળી-દિવાલ હાઇ-સ્પીડ સ્થિતિ સાબિત કરતી નથી.
અમારું ફેક્ટરી દૃશ્ય:અમે મહત્તમ આઉટપુટ પર સંક્ષિપ્ત પ્રદર્શન પર શોધી શકાય તેવા માપ સાથે સ્થિર રન પસંદ કરીએ છીએ. દબાણ સ્થાયી થવું જોઈએ, દિવાલ રીડિંગ્સ નિયંત્રણક્ષમ રહેવી જોઈએ, હીટર અસામાન્ય રીતે સાયકલ ન કરવા જોઈએ અને ઠંડુ કરાયેલ પાઇપ સંમત નિરીક્ષણને મળવું જોઈએ. તે પરિણામ બંને પક્ષોને ઉપયોગી હેન્ડઓવર પોઇન્ટ આપે છે.


વારંવાર પૂછાતા પ્રશ્નો
પાઇપ એક્સટ્રુઝન ડાઇ હેડને ટાંકવા માટે કઈ માહિતીની જરૂર છે?
પોલિમર ગ્રેડ અને ફોર્મ્યુલા, પાઇપ સ્ટાન્ડર્ડ, સંપૂર્ણ કદ અને દિવાલ શ્રેણી, લક્ષ્ય આઉટપુટ અને લાઇન સ્પીડ, એક્સ્ટ્રુડર પ્રકાર, મેલ્ટ ઇનલેટ અને ફ્લેંજ ડ્રોઇંગ, હીટર વોલ્ટેજ, સેન્સરની આવશ્યકતાઓ, ડાઉનસ્ટ્રીમ કેલિબ્રેશન વિગતો, પસંદગીના ફેરફારના ભાગો અને સ્વીકૃતિ યોજના મોકલો. વર્તમાન કનેક્શનના ફોટા અને માપેલ રેખાંકનો રિપ્લેસમેન્ટ પ્રોજેક્ટ માટે પણ ઉપયોગી છે.
શું એક પાઇપ ડાઇ હેડ પીવીસી, પીઇ અને પીપીઆર ચલાવી શકે છે?
સંકુચિત રીતે વ્યાખ્યાયિત પ્રોજેક્ટમાં વહેંચાયેલ બાહ્ય ભાગ તકનીકી રીતે શક્ય હોઈ શકે છે, પરંતુ PVC, PE અને PPR સમાન પ્રવાહ, થર્મલ અથવા કદ બદલવાની પરિસ્થિતિઓ બનાવતા નથી. અમે સૌપ્રથમ સંપૂર્ણ ફોર્મ્યુલેશન, આઉટપુટ, સાઈઝ રેન્જ, ફ્લો-પાથ જરૂરિયાતો અને સફાઈ પદ્ધતિની તુલના કરીએ છીએ. અલગ ટૂલિંગ અથવા અલગ હેડ સલામત ઉત્પાદન પસંદગી હોઈ શકે છે.
શું પાઇપ ડાઇ વ્યાસ અંતિમ પાઇપ વ્યાસ સમાન છે?
સામાન્ય રીતે ના. ડાઇ છોડ્યા પછી ગરમ ટ્યુબ બદલાય છે કારણ કે પીગળે છે, નીચે ખેંચાય છે, કેલિબ્રેટરમાં પ્રવેશ કરે છે અને ઠંડુ થાય છે. જરૂરી ડાઇ અને મેન્ડ્રેલ પરિમાણો નજીવી પાઇપના કદમાંથી સીધી નકલ કરવાને બદલે સામગ્રી, આઉટપુટ, લાઇન સ્પીડ, વેક્યૂમ કદ અને કૂલિંગ સિસ્ટમ સાથે ડિઝાઇન કરવા જોઈએ.
શું એકલા ડાઇ હેડ પાઇપ દિવાલની જાડાઈ અને અંડાકારની ખાતરી આપી શકે છે?
નં. ડાઇ હેડ વલયાકાર મેલ્ટ ડિસ્ટ્રિબ્યુશનને સ્થાપિત કરે છે, પરંતુ દિવાલની અંતિમ જાડાઈ અને અંડાકાર પણ મેલ્ટ સ્ટેબિલિટી, સેન્ટરિંગ, તાપમાન સંતુલન, કેલિબ્રેટરની સ્થિતિ, શૂન્યાવકાશ, કૂલિંગ, હૉલ-ઑફ ગોઠવણી અને લાઇનની ગતિ પર આધાર રાખે છે. સ્વીકૃતિએ સંપૂર્ણ ઓપરેટિંગ લાઇનનું પરીક્ષણ કરવું જોઈએ.
એક્સ્ટ્રુઝન ડાઇ હેડ માટે નન્હૈયા કઈ સામગ્રીનો ઉપયોગ કરે છે?
નન્હૈયાના જનરલ એક્સટ્રુડર ડાઇ હેડ પેજમાં HV950 થી HV1000 ની નાઇટ્રાઇડિંગ અને સપાટીની કઠિનતા સાથે 38CrMoAl સૂચિબદ્ધ છે. સમર્પિત પાઇપ એક્સટ્રુઝન ડાઇ હેડને સખત સપાટી સાથે એલોય સ્ટીલ તરીકે વર્ણવવામાં આવે છે. મંજૂર સ્પષ્ટીકરણમાં રેઝિન, ઉમેરણો અને સફાઈ પદ્ધતિ માટે અંતિમ સામગ્રી, હીટ ટ્રીટમેન્ટ અને ભીની-સપાટી આવશ્યકતાઓની પુષ્ટિ થવી જોઈએ.
શું મારે ઘણા કદના ઇન્સર્ટ અથવા ઘણા સંપૂર્ણ હેડ સાથે એક ડાઇ હેડ ખરીદવું જોઈએ?
જ્યારે સાઈઝ રેન્જ, આઉટપુટ અને ક્લિનિંગ રૂટિન એક શરીરને વધુ પડતા એડજસ્ટમેન્ટ વગર જોબને આવરી લેવા દે છે ત્યારે બદલાવના ભાગોનો ઉપયોગ કરો. જ્યારે ઉત્પાદનો વ્યાસ, પોલિમર, આઉટપુટ, લેયર સ્ટ્રક્ચર અથવા ચેન્જઓવર ફ્રીક્વન્સીમાં મોટા પ્રમાણમાં અલગ હોય ત્યારે અલગ હેડનો અર્થ થઈ શકે છે. કુલ પરિવર્તન સમય અને ઉત્પાદન જોખમની તુલના કરો, એકલા ટૂલિંગની કિંમતની નહીં.
પાઇપ એક્સટ્રુઝન ડાઇ હેડ કેવી રીતે સ્વીકારવું જોઈએ?
ડ્રોઇંગ, સામગ્રી, ટ્રીટમેન્ટ, હીટર, સેન્સર, ફ્લેંજ અને ફ્લો-પાથ ચેકથી પ્રારંભ કરો. પછી નિર્દિષ્ટ પાઇપ કદ, આઉટપુટ અને લાઇનની ઝડપે સંમત ઉત્પાદન સામગ્રી ચલાવો. રેકોર્ડ તાપમાન, મેલ્ટ પ્રેશર, પરિઘની આસપાસ દિવાલ રીડિંગ્સ, બહારનો વ્યાસ, અંડાકાર, સપાટીની સ્થિતિ, લંબાઈ દીઠ માસ અને લક્ષ્ય પાઇપ ધોરણ દ્વારા જરૂરી કોઈપણ પરીક્ષણો.
બહિષ્કૃત પાઇપ દિવાલની એક બાજુ જાડી થવાનું કારણ શું છે?
સંભવિત કારણોમાં ડાઇ અથવા મેન્ડ્રેલ મિસ-સેન્ટ્રિંગ, પરિઘ તાપમાન અસંતુલન, અસમાન મેલ્ટ ફ્લો, ફ્લો પાથમાં થાપણો અથવા નુકસાન, અસ્થિર એક્સટ્રુડર આઉટપુટ, કેલિબ્રેટર મિસલાઈનમેન્ટ, અસમાન વેક્યૂમ અથવા કૂલિંગ અને હૉલ-ઑફ મિસલાઈનમેન્ટનો સમાવેશ થાય છે. ડાઉનસ્ટ્રીમ સમસ્યા છુપાવવા માટે સેન્ટરિંગ બોલ્ટ્સનો ઉપયોગ કરતા પહેલા વલણ તપાસો.
નન્હૈયાના વર્તમાન ઉત્પાદન, સાધનસામગ્રી અને સેવાની માહિતીમાંથી તૈયાર કરાયેલ ટેકનિકલ સામગ્રી, માત્ર સત્તાવાર ISO પાઇપ-સ્ટાન્ડર્ડ પેજ દ્વારા જ સપોર્ટેડ છે. અંતિમ મૃત્યુ ભૂમિતિ, સામગ્રી, સારવાર, પરિમાણો અને સ્વીકૃતિ માપદંડ મંજૂર પ્રોજેક્ટ સ્પષ્ટીકરણ દ્વારા વ્યાખ્યાયિત કરવામાં આવે છે.