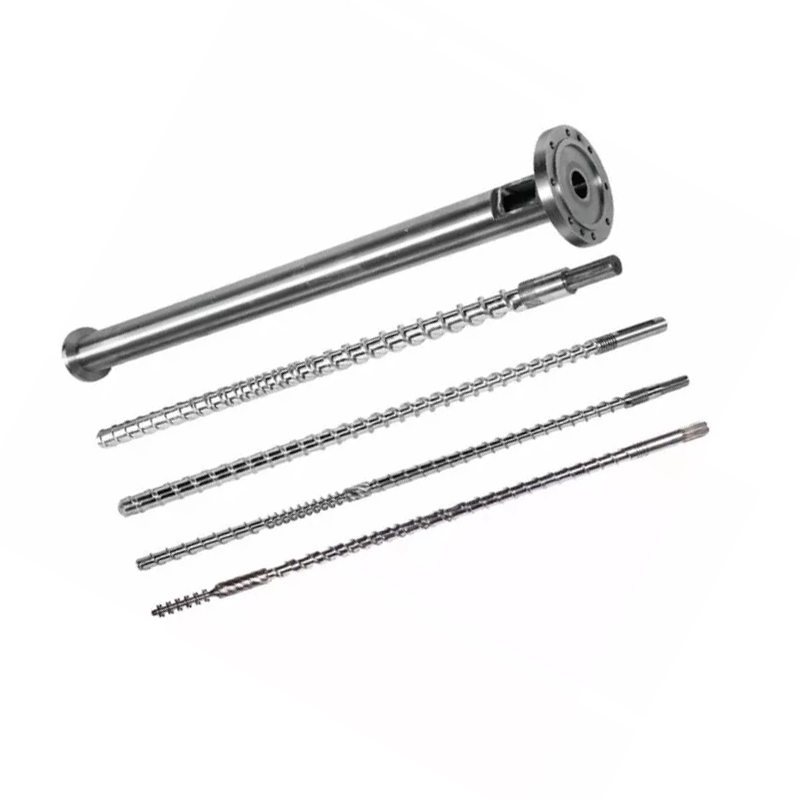
નવો ભાગ મશીન સુધી પહોંચે ત્યાં સુધી બેરલ ફ્લેંજ સરળ દેખાય છે. પછી રજિસ્ટર, બોલ્ટ સર્કલ, સીલિંગ ફેસ અથવા મેલ્ટ પેસેજમાં નાની ભૂલ ઇન્સ્ટોલેશનને બંધ કરી શકે છે. આ માર્ગદર્શિકા ખરીદી અને જાળવણી ટીમોને બતાવે છે કે જૂના નમૂના, મશીન ઇન્ટરફેસ અને ઓપરેટિંગ ડ્યુટીને નિયંત્રિત ફ્લેંજ સ્પષ્ટીકરણમાં કેવી રીતે ફેરવવું.



ઝડપી જવાબ
એક ખરીદવા માટેએક્સ્ટ્રુડર બેરલ ફ્લેંજ, એક નિયંત્રિત ડ્રોઇંગ મોકલો જે બોર, બહારનો વ્યાસ, જાડાઈ, લોકેટિંગ રજિસ્ટર, બોલ્ટ પેટર્ન, સીલિંગ ફેસ, સામગ્રી, સપાટીની સારવાર અને સમાગમના ભાગોને ઓળખે છે. વાસ્તવિક તાપમાન અને દબાણનો આધાર, એક્સ્ટ્રુડર અથવા ડાઇ-હેડ મોડલ, જથ્થો અને નિરીક્ષણ જરૂરિયાતો ઉમેરો.
એકલા "ANSI," "DIN," "JIS" અથવા "PN16" શબ્દોમાંથી કસ્ટમ મશીન ફ્લેંજ ઓર્ડર કરશો નહીં. તે સંદર્ભો પ્રમાણભૂત પાઇપ ફ્લેંજને માત્ર ત્યારે જ વ્યાખ્યાયિત કરી શકે છે જ્યારે સંપૂર્ણ માનક હોદ્દો અને સેવાનો આધાર જણાવવામાં આવે. એક્સ્ટ્રુડર કનેક્શનને સામાન્ય રીતે તેના પોતાના ઇન્ટરફેસ ડ્રોઇંગની જરૂર હોય છે, ભલે એક બાજુ માન્ય ફ્લેંજ પેટર્નને અનુસરે.
પ્રથમ ઓળખો કે તમે કયા પ્રકારની ફ્લેંજ ખરીદી રહ્યા છો
પ્રાપ્તિની ભૂલો ઘણીવાર શરૂ થાય છે જ્યારે ત્રણ અલગ અલગ ઘટકોને ફ્લેંજ કહેવામાં આવે છે. સ્ટાન્ડર્ડ પાઇપ ફ્લેંજ, કસ્ટમ એક્સટ્રુડર બેરલ ફ્લેંજ અને ટ્રાન્ઝિશન એડેપ્ટર ફોટોગ્રાફમાં સમાન દેખાઈ શકે છે. તેઓ એ જ રીતે ઉલ્લેખિત નથી.
| ઘટક | તે શું વ્યાખ્યાયિત કરે છે | મુખ્ય પ્રાપ્તિ જોખમ |
|---|---|---|
| માનક પાઇપ ફ્લેંજ | ચોક્કસ પ્રમાણભૂત, આવૃત્તિ, નામાંકિત કદ, વર્ગ અથવા PN, સામનો, સામગ્રી, બોર અને જોડાણ પ્રકાર | "DIN ફ્લેંજ" જેવા ટૂંકા લેબલ એક કરતાં વધુ પરિમાણીય અને રેટિંગ સિસ્ટમનો સંદર્ભ આપી શકે છે |
| કસ્ટમ એક્સ્ટ્રુડર બેરલ ફ્લેંજ | નિયંત્રિત મશીન ડ્રોઇંગ, સમાગમ બેરલ અથવા એડેપ્ટર, રજીસ્ટર, બોલ્ટ પેટર્ન, મેલ્ટ બોર, સીલિંગ સુવિધા અને સેવા ફરજ | મશીનરી ઇન્ટરફેસ માટે પાઇપ-ફ્લેન્જ ટેબલનો ઉપયોગ કરવો જેમાં કસ્ટમ લોકેટિંગ અને ફ્લો ફીચર્સ છે |
| ડાઇ-હેડ એડેપ્ટર ફ્લેંજ | બે ઇન્ટરફેસ વત્તા આંતરિક મેલ્ટ ટ્રાન્ઝિશન, ઓરિએન્ટેશન, સપોર્ટ અને સેન્સર અથવા સ્ક્રીન-પેક આવશ્યકતાઓ | બંને છેડા અલગ-અલગ ફિટ થાય છે, પરંતુ એસેમ્બલ ફ્લો પાથ, સેન્ટરલાઇન અથવા બોલ્ટ ઓરિએન્ટેશન નથી |
નન્હૈયાનો કરંટબેરલ ફ્લેંજ શ્રેણીફ્લેંજ્ડ કનેક્શન્સ અને કસ્ટમાઇઝ પોર્ટ સાઇઝ સાથે રાઉન્ડ સ્ટીલ ફ્લેંજ્સને આવરી લે છે. પ્લાસ્ટિક, રાસાયણિક, ગ્રાન્યુલેશન અને મશીનરી એપ્લિકેશન્સ માટે સંપૂર્ણ કસ્ટમાઇઝ્ડ પરિમાણો સાથે ANSI, DIN અને JIS પેટર્ન ઉપલબ્ધ છે.
અમારું ફેક્ટરી દૃશ્ય:પ્રમાણભૂત નામ તકનીકી વાતચીત શરૂ કરે છે; તે ચિત્રને સમાપ્ત કરતું નથી. આપણે સૌ પ્રથમ પૂછીએ છીએ કે ભાગ ક્યાં બેસે છે, તેને શું સ્થિત કરે છે, તેને શું સીલ કરે છે અને તેમાંથી શું પસાર થાય છે. એકવાર તે કાર્યો સ્પષ્ટ થઈ જાય, પછી યોગ્ય પરિમાણો નિયંત્રિત કરવા માટે ખૂબ સરળ બની જાય છે.


પરિમાણો કે જે નક્કી કરે છે કે ફ્લેંજ ફિટ છે કે નહીં
ઉપયોગી ડ્રોઇંગ કદને કાર્યથી અલગ કરે છે. બોલ્ટના છિદ્રો ક્લેમ્પ ફોર્સ બનાવે છે, રજિસ્ટર ભાગોને શોધી કાઢે છે, ચહેરો સીલ વહન કરે છે અને બોર મેલ્ટ અથવા પ્રક્રિયા માધ્યમ વહન કરે છે. એક સુવિધાને બીજા માટે વળતર આપવાનું કહેવું મુશ્કેલ એસેમ્બલી અને અનિશ્ચિત સીલિંગ બનાવે છે.
| ચિત્રકામ લક્ષણ | શા માટે તે મહત્વનું છે | ખરીદનારએ શું જણાવવું જોઈએ |
|---|---|---|
| બહારનો વ્યાસ | પરબિડીયું, ટૂલ એક્સેસ અને હીટર, ગાર્ડ અથવા સપોર્ટની નજીક ક્લિયરન્સને નિયંત્રિત કરે છે | નામાંકિત કદ, સહિષ્ણુતા અને કોઈપણ પ્રતિબંધિત ક્ષેત્ર |
| સેન્ટ્રલ બોર અથવા મેલ્ટ પેસેજ | પ્રવાહની સાતત્ય અને સંયુક્તમાં આંતરિક પગલાને નિયંત્રિત કરે છે | વ્યાસ, સહનશીલતા, સંક્રમણ આકાર, દિશા અને સપાટીની જરૂરિયાત |
| એકંદર અને સ્થાનિક જાડાઈ | બોલ્ટની સગાઈ, જડતા, સંરેખણ અને એસેમ્બલ લંબાઈને અસર કરે છે | ડેટમ ફેસ, જાડાઈ, કાઉન્ટરબોર્સ અને હબ લંબાઈ |
| રજીસ્ટર અથવા સ્પિગોટ શોધી રહ્યા છીએ | બોલ્ટ-હોલ ક્લિયરન્સ પર આધાર રાખવાને બદલે કેન્દ્રિત એસેમ્બલીની સ્થાપના કરે છે | પુરુષ અથવા સ્ત્રી લક્ષણ, વ્યાસ, ઊંડાઈ, ફિટ અને લીડ-ઇન |
| બોલ્ટ પેટર્ન | ક્લેમ્પિંગ કનેક્શન પૂરું પાડે છે અને કોણીય ઓરિએન્ટેશનને ઠીક કરે છે | જથ્થો, પિચ-સર્કલ વ્યાસ, છિદ્રનું કદ, દોરો, ઊંડાઈ અને કોણીય ડેટમ |
| સીલિંગ ચહેરો | ગાસ્કેટ, રિંગ, ગ્રુવ અથવા મેટલ ફેસ સાથે ઇચ્છિત સંપર્ક બનાવે છે | સામનો પ્રકાર, પરિમાણો, પૂર્ણાહુતિ, સીલ સ્પષ્ટીકરણ અને સ્વીકાર્ય નુકસાન |
| ભૌમિતિક નિયંત્રણો | બોર, રજીસ્ટર અને સીલિંગ ચહેરો યોગ્ય રીતે સંબંધિત રાખો | ડેટમ્સ વત્તા જરૂરી સપાટતા, લંબ, સ્થિતિ, સહઅક્ષીયતા અથવા રનઆઉટ |
| ઓરિએન્ટેશન લક્ષણો | હીટર, સેન્સર પોર્ટ, કીવે, ગાર્ડ અથવા અસમપ્રમાણ સમાગમ ભાગોને સંરેખિત કરો | એક અસ્પષ્ટ ડેટમમાંથી ક્લોકિંગ એંગલ |
ISO 286-1 રેખીય-કદની સહિષ્ણુતા અને ફીટ માટે આંતરરાષ્ટ્રીય સિસ્ટમ પ્રદાન કરે છે, જેમાં સિલિન્ડર લક્ષણો અને મૂળભૂત-છિદ્ર અને મૂળભૂત-શાફ્ટ ખ્યાલોનો સમાવેશ થાય છે. ISO 1101 ફોર્મ, ઓરિએન્ટેશન, સ્થાન અને રનઆઉટ કંટ્રોલ્સ માટે પ્રતીક ભાષા પ્રદાન કરે છે. આ ધોરણો જરૂરિયાતને વ્યક્ત કરવામાં મદદ કરે છે, પરંતુ ડિઝાઇનરે હજી પણ કાર્યાત્મક ડેટામ્સ અને માન્ય મૂલ્યો પસંદ કરવા જોઈએ.
બોલ્ટ-હોલ ક્લિયરન્સ એ લોકેટિંગ સિસ્ટમ નથી.જો કનેક્ટેડ ડાઈ હેડ અથવા એડેપ્ટર બેરલ બોર સાથે કેન્દ્રિત હોવું જોઈએ, તો રજિસ્ટર અથવા અન્ય નિયંત્રિત લોકેટિંગ સુવિધા વ્યાખ્યાયિત કરો. બે ખોટી રીતે ગોઠવાયેલા બોરને એકસાથે દબાણ કરતી વખતે બોલ્ટને કડક કરવાથી ચહેરા, સીલ અથવા ફાસ્ટનર્સને નુકસાન થઈ શકે છે અને નુકસાનકારક આંતરિક પગલું છોડી શકે છે.

ANSI, DIN, JIS અને PN એ સંપૂર્ણ ખરીદી વર્ણન નથી
નન્હૈયા ANSI, DIN અને JIS વિકલ્પો અથવા કસ્ટમાઇઝ્ડ સ્ટાન્ડર્ડ ઓફર કરે છે. તે શ્રેણી ઉપયોગી છે જ્યારે ફ્લેંજ સ્થાપિત પ્લાન્ટ પાઇપિંગમાં જોડાય છે અથવા હાલની પ્રાદેશિક પેટર્ન સાથે મેળ ખાતી હોવી જોઈએ. અવતરણને હજુ પણ ચોક્કસ દસ્તાવેજ, આવૃત્તિ, નજીવી કદ, રેટિંગ, ચહેરો, સામગ્રી અને કોઈપણ પ્રોજેક્ટ ફેરફારની જરૂર છે.
ASME B16.5, ઉદાહરણ તરીકે, NPS 1/2 થી NPS 24 થી પાઇપ ફ્લેંજ્સ અને ફ્લેંજ્ડ ફિટિંગ માટે શીર્ષક આપવામાં આવ્યું છે. તેનો અવકાશ દબાણ-તાપમાન રેટિંગ્સ, સામગ્રી, પરિમાણો, સહનશીલતા, માર્કિંગ અને પરીક્ષણને સંબોધિત કરે છે. આ તેના અવકાશમાં ઘટકો માટે એક મજબૂત માળખું છે, પરંતુ તેનું શીર્ષક દરેક એક્સ્ટ્રુડર કનેક્શનને B16.5 ફ્લેંજમાં ફેરવતું નથી.
વ્યવહારુ ભેદ:જો ફ્લેંજ પ્રેશર-પાઈપિંગ બાઉન્ડ્રીનો ભાગ હોય, તો લાગુ પડતા પાઈપિંગ નિયમો અને યોગ્ય ઈજનેરી સમીક્ષાનો ઉપયોગ કરો. જો તે કસ્ટમ મશીન ઈન્ટરફેસ છે, તો તેને મંજૂર સાધનોના ડ્રોઈંગ અને ઓપરેટિંગ ડ્યુટી સાથે નિયંત્રિત કરો. જો તે બંને ભૂમિકાઓ કરે છે, તો ખરીદી પેકેજે આવશ્યકતાઓના બંને સેટને સંતોષવા આવશ્યક છે.
પ્રમાણભૂત પેટર્ન
પ્રમાણભૂત સંખ્યા, વર્ષ અથવા આવૃત્તિ, કદ, વર્ગ અથવા PN, સામનો, સામગ્રી જૂથ અને સમાગમ ઘટક જણાવો. કોઈપણ વિચલન સ્પષ્ટપણે સૂચિબદ્ધ કરો.
કસ્ટમ પેટર્ન
હસ્તાક્ષરિત ડ્રોઇંગને ઓથોરિટી બનાવો. ધોરણનો સંદર્ભ હજુ પણ પસંદ કરેલા થ્રેડો, ફિટ, પ્રતીકો અથવા પરીક્ષણ પદ્ધતિઓને વ્યાખ્યાયિત કરી શકે છે.
મિશ્ર ઈન્ટરફેસ
કયો ચહેરો માનકને અનુસરે છે અને કયો ચહેરો કસ્ટમાઇઝ કરેલ છે તે બતાવો. બંને છેડા વચ્ચે આંતરિક સંક્રમણ અને કોણીય સંબંધ વ્યાખ્યાયિત કરો.
અમારું ફેક્ટરી દૃશ્ય:"જૂના ફ્લેંજ જેવો જ" એ ઉપયોગી સંદર્ભ છે, પરંતુ તે નિરીક્ષણ કરી શકાય તેવી જરૂરિયાત નથી. અમે ડ્રોઇંગ પર ચોક્કસ ઇન્ટરફેસ મૂકીએ છીએ અને ખરીદનારને તેને મંજૂર કરવા માટે કહીએ છીએ. આ ઉત્પાદન, નિરીક્ષણ અને ઇન્સ્ટોલેશન ટીમોને સમાન જવાબ આપે છે જ્યારે માપ પર પ્રશ્ન કરવામાં આવે છે.
દબાણ વર્ગને તાપમાન અને સામગ્રીથી અલગ કરી શકાતું નથી
નન્હૈયાના બેરલ ફ્લેંજ પેજ પર PN6, PN10, PN16, PN25, PN40 અને PN63 વિકલ્પોની સૂચિ છે. આને ઉપલબ્ધ સ્પષ્ટીકરણ કેટેગરીઝ તરીકે ગણો, એક સાર્વત્રિક કાર્ય-દબાણ નિવેદન તરીકે નહીં. ઉપયોગ કરી શકાય તેવું રેટિંગ સંચાલન ધોરણ, સામગ્રી, તાપમાન, ભૂમિતિ, બોલ્ટિંગ, સીલ અને સિસ્ટમ ડિઝાઇન પર આધારિત છે.
પોલિમર પ્રોસેસિંગ એવી શરતો ઉમેરે છે જેનું ટૂંકું ફ્લેંજ લેબલ વર્ણન કરી શકતું નથી. કનેક્શન હોટ મેલ્ટ, હીટિંગ અને કૂલિંગ સાઇકલ, મશીન વાઇબ્રેશન, ડાઇ-હેડ વેઇટ, એસેમ્બલી લોડ અને ક્લિનિંગ જોઈ શકે છે. સામાન્ય અને મહત્તમ શરતો જણાવો, પરંતુ ડિઝાઇનની સ્થિતિને નિયમિત પ્રક્રિયા સેટિંગ્સથી અલગ રાખો.
| ફરજ ઇનપુટ | શા માટે ઉત્પાદકને તેની જરૂર છે | જોડવાના પુરાવા |
|---|---|---|
| સામાન્ય અને મહત્તમ તાપમાન | સામગ્રીની વર્તણૂક, સીલની પસંદગી, થર્મલ મૂવમેન્ટ અને રેટિંગના આધારે અસર કરે છે | પ્રક્રિયા શીટ, હીટર સેટિંગ્સ અને માપેલી ઓપરેટિંગ શ્રેણી |
| સામાન્ય અને મહત્તમ દબાણ | લાગુ ડિઝાઇન પદ્ધતિ હેઠળ યાંત્રિક અને સીલિંગ ફરજને વ્યાખ્યાયિત કરે છે | ઇન્સ્ટ્રુમેન્ટેશન રેન્જ, ઓપરેટિંગ રેકોર્ડ્સ અને ડિઝાઇનની જરૂરિયાત |
| દબાણ માધ્યમ | પીગળેલા પોલિમર, ગેસ, લિક્વિડ અથવા પ્લાન્ટ પાઇપિંગ માટે વિવિધ ડિઝાઇન અને સફાઈ નિયંત્રણોની જરૂર પડી શકે છે | સામગ્રીનું નામ, સૂત્ર, સલામતી ડેટા અને પ્રક્રિયા ડાયાગ્રામ |
| બાહ્ય ભાર | ભારે ડાઇ હેડ અથવા અસમર્થિત પાઇપિંગ ફ્લેંજ પર બેન્ડિંગ લોડ ઉમેરી શકે છે | એસેમ્બલી વજન, ગુરુત્વાકર્ષણનું કેન્દ્ર, સપોર્ટ અને ઇન્સ્ટોલેશન ડ્રોઇંગ |
| થર્મલ ચક્રો | પુનરાવર્તિત વિસ્તરણ અને સંકોચન પ્રીલોડ, સંરેખણ અને સીલિંગને અસર કરી શકે છે | ફ્રિક્વન્સી વત્તા હીટિંગ અને કૂલિંગ ક્રમ શરૂ કરો અને બંધ કરો |
| લાગુ કોડ અથવા ગ્રાહક નિયમ | ગણતરીઓ, સામગ્રી રેકોર્ડ્સ, માર્કિંગ, પરીક્ષણ અને મંજૂરીની જવાબદારી નક્કી કરે છે | ચોક્કસ દસ્તાવેજ, આવૃત્તિ અને પ્રોજેક્ટ સ્પષ્ટીકરણ |
લીકેજ માટે એકલા ઉપચાર તરીકે ઉચ્ચ PN નંબર પસંદ કરશો નહીં.લીકેજ ચહેરાના નુકસાન, ખોટી સીલ, વિકૃતિ, દૂષણ, નબળી ગોઠવણી, અયોગ્ય બોલ્ટિંગ અથવા થર્મલ હિલચાલથી આવી શકે છે. વર્ગ અથવા કડક પદ્ધતિ બદલતા પહેલા નિષ્ફળતાની પદ્ધતિ શોધો.


વાસ્તવિક પર્યાવરણ માટે સામગ્રી અને સપાટીની સારવાર પસંદ કરો
નન્હૈયા કાર્બન સ્ટીલ, સ્ટેનલેસ સ્ટીલ અને એલોય સ્ટીલમાંથી બેરલ ફ્લેંજ બનાવે છે. ઉપલબ્ધ સપાટીની સારવારમાં સેન્ડબ્લાસ્ટિંગ, ગેલ્વેનાઇઝેશન અને નિકલ પ્લેટિંગનો સમાવેશ થાય છે, ગ્રાહકની જરૂરિયાતો માટે ઉપલબ્ધ અન્ય સારવારો સાથે. મંજૂર ડ્રોઇંગમાં ચોક્કસ ગ્રેડ અને સારવારનો અવકાશ જણાવવો જોઈએ, માત્ર એક વ્યાપક સામગ્રી પરિવાર જ નહીં.
| વિકલ્પ | શા માટે ખરીદનાર તેને ધ્યાનમાં લઈ શકે છે | મંજૂરી પહેલાં ઉકેલવાના પ્રશ્નો |
|---|---|---|
| કાર્બન સ્ટીલ | સામાન્ય મશીનરી તાકાત અને આર્થિક ઉત્પાદન જ્યાં પર્યાવરણને નિયંત્રિત કરવામાં આવે છે | ચોક્કસ ગ્રેડ, કાટ સંરક્ષણ, વેલ્ડેબિલિટી, તાપમાનનો આધાર અને ખુલ્લી સપાટીઓ |
| સ્ટેનલેસ સ્ટીલ | નિર્ધારિત પ્રક્રિયા વાતાવરણ માટે કાટ પ્રતિકાર અથવા ક્લીનર ખુલ્લી સપાટી | ચોક્કસ ગ્રેડ, કેમિકલ એક્સપોઝર, ગેલિંગ રિસ્ક, સમાગમની સામગ્રી અને ફેબ્રિકેશન રૂટ |
| એલોય સ્ટીલ | યાંત્રિક અથવા થર્મલ ડ્યુટી કે જે નિર્દિષ્ટ એલોય અને સારવાર માર્ગ માટે કૉલ કરે છે | ગ્રેડ, હીટ ટ્રીટમેન્ટ, કઠિનતા, કઠિનતા, મશિનબિલિટી અને નિરીક્ષણ રેકોર્ડ્સ |
| સેન્ડબ્લાસ્ટેડ સપાટી | સપાટીની તૈયારી અથવા સ્પષ્ટ બાહ્ય પૂર્ણાહુતિ | કયા ચહેરાની સારવાર કરવામાં આવે છે અને કયા ચોકસાઇ અથવા સીલિંગ ચહેરાઓ સુરક્ષિત હોવા જોઈએ |
| ગેલ્વેનાઈઝ્ડ અથવા નિકલ-પ્લેટેડ સપાટી | સંમત વાતાવરણ માટે વધારાની સપાટી સુરક્ષા | કોટિંગ સામગ્રી, જાડાઈ માપદંડ, માસ્ક કરેલ વિસ્તારો, પરિમાણીય ભથ્થું અને સમારકામ પદ્ધતિ |
કોટિંગ અયોગ્ય આધાર સામગ્રી, નબળી ભૂમિતિ અથવા ક્ષતિગ્રસ્ત સીલિંગ ચહેરાને સુધારતું નથી. જો ડ્રોઇંગ માસ્ક કરેલી સપાટીઓ અને અંતિમ પરિમાણોને વ્યાખ્યાયિત કરતું નથી, તો તે ક્લોઝ-ફિટિંગ રજિસ્ટરને પણ બદલી શકે છે. નક્કી કરો કે સહનશીલતા સારવાર પહેલાં લાગુ પડે છે કે એસેમ્બલી માટે તૈયાર ભાગ પર.
અમારું ફેક્ટરી દૃશ્ય:અમે કાર્યકારી ચહેરાઓને સુરક્ષિત બાહ્ય ચહેરાઓથી અલગ કરીએ છીએ. સીલ જમીન, લોકેટિંગ વ્યાસ અથવા ચુસ્ત બોર અકસ્માતે કોટિંગ મેળવવો જોઈએ નહીં. ડ્રોઇંગ પર સારવારની સીમાઓને ચિહ્નિત કરવું એ તૈયાર ભાગો આવ્યા પછી તેને ઉકેલવા કરતાં વધુ સુરક્ષિત છે.



રિપ્લેસમેન્ટ બેરલ ફ્લેંજને કેવી રીતે માપવું
જૂનો ભાગ મૂલ્યવાન ભૌતિક પુરાવા પૂરો પાડે છે, પરંતુ તે હવે ઇચ્છિત ભૂમિતિનું પ્રતિનિધિત્વ કરી શકશે નહીં. રજિસ્ટર પહેરી શકાય છે, રિપેર દરમિયાન ચહેરો સ્કિમ કરી શકાય છે અને ગરમી પ્લેટને વિકૃત કરી શકે છે. જ્યારે તે ઉપલબ્ધ હોય ત્યારે મૂળ મશીન અથવા એસેમ્બલી ડ્રોઇંગ શ્રેષ્ઠ પ્રારંભિક સત્તા રહે છે.
- સ્થાપિત એસેમ્બલીનો ફોટોગ્રાફ કરો.ડિસએસેમ્બલી પહેલાં પ્રવાહની દિશા, ઘટક ક્રમ, કેન્દ્ર રેખા, સપોર્ટ, હીટર, સેન્સર અને ઍક્સેસ રેકોર્ડ કરો.
- સમાગમના બંને ઘટકોને ઓળખો.દરેક ચહેરા સાથે જોડાયેલ બેરલ, એડેપ્ટર, સ્ક્રીન ચેન્જર, સંગમ કોર, ગિયરબોક્સ-સાઇડ સ્ટ્રક્ચર અથવા ડાઇ હેડની નોંધ લો.
- પુરાવા બદલ્યા વિના સાફ કરો.પોલિમર અને છૂટક દૂષણને ગોળાકાર કિનારી કર્યા વિના અથવા નિષ્ફળતા સમજાવતા વસ્ત્રોના નિશાનને પોલિશ કર્યા વિના દૂર કરો.
- ડેટમ્સ સ્થાપિત કરો.પરિમાણો રેકોર્ડ કરતા પહેલા પ્રાથમિક સીલિંગ અથવા માઉન્ટિંગ ફેસ, બોર અથવા રજિસ્ટર અક્ષ અને એક કોણીય લક્ષણ પસંદ કરો.
- દરેક ઇન્ટરફેસને માપો.રેકોર્ડ બોર, બહારનો વ્યાસ, જાડાઈ, દરેક પગલું અને ઊંડાઈ, બોલ્ટ પેટર્ન, થ્રેડો, કાઉન્ટરબોર્સ, ચહેરાના લક્ષણો અને અભિગમ.
- સમાગમના ભાગોને માપો.નકલ કરેલ પહેરવામાં આવેલ ફ્લેંજ જૂની ભૂલને પુનઃઉત્પાદિત કરી શકે છે. વાસ્તવિક પુરુષ અને સ્ત્રી રજિસ્ટર, ઉપલબ્ધ બોલ્ટ સગાઈ અને સીલ સ્થાન ચકાસો.
- નવા ડ્રોઇંગ પર તકરાર ઉકેલો.નમૂના, મૂળ ડ્રોઇંગ અને સમાગમના માપની તુલના કરો, પછી તે પરિમાણને મંજૂર કરો જે ઇચ્છિત કાર્યને પુનઃસ્થાપિત કરે છે.
ન્યૂનતમ ફોટો સેટ:એક સ્થાપિત વિહંગાવલોકન, બંને ફ્લેંજ ચહેરાઓ, એક બાજુનું દૃશ્ય, બેરલ અથવા ડાઇ-હેડ નેમપ્લેટ, દરેક ચિહ્ન અથવા ભાગ નંબર, સીલ અને નુકસાનના નજીકના દૃશ્યો. ઓરિએન્ટેશન માટે ભાગની બાજુમાં એક સ્કેલ મૂકો, પરંતુ પરિપ્રેક્ષ્ય ફોટામાંથી નિર્ણાયક પરિમાણોની ક્યારેય ગણતરી કરશો નહીં.
ટ્વીન-સ્ક્રુ અથવા મલ્ટિ-કમ્પોનન્ટ પ્રોજેક્ટ્સ માટે, કોણીય અભિગમ કાળજીપૂર્વક તપાસો. બોલ્ટ પેટર્ન સપ્રમાણ હોઈ શકે છે જ્યારે મેલ્ટ ઓપનિંગ, હીટર ટર્મિનલ, સેન્સર પોર્ટ અથવા સપોર્ટ નથી. એસેમ્બલી એકસાથે બોલ્ટ કરી શકે છે અને હજુ પણ બિનઉપયોગી સ્થિતિમાં ફેરવી શકાય છે.
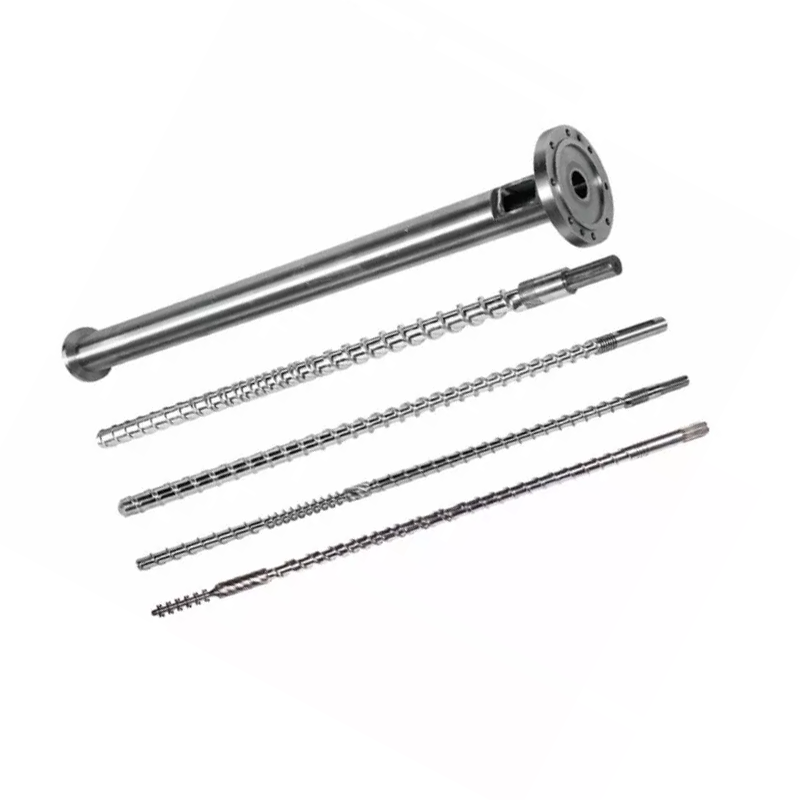
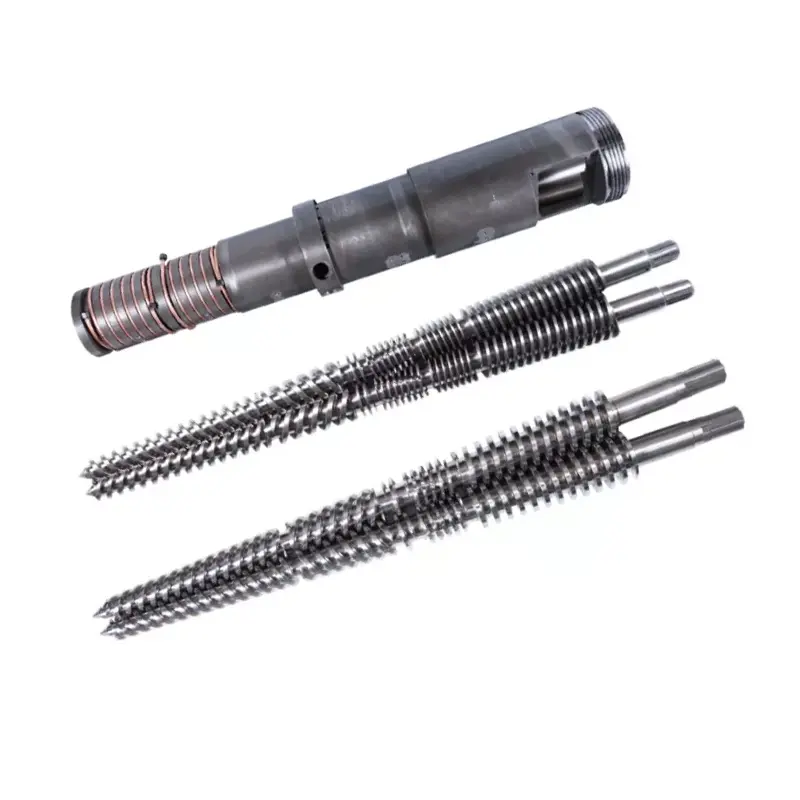
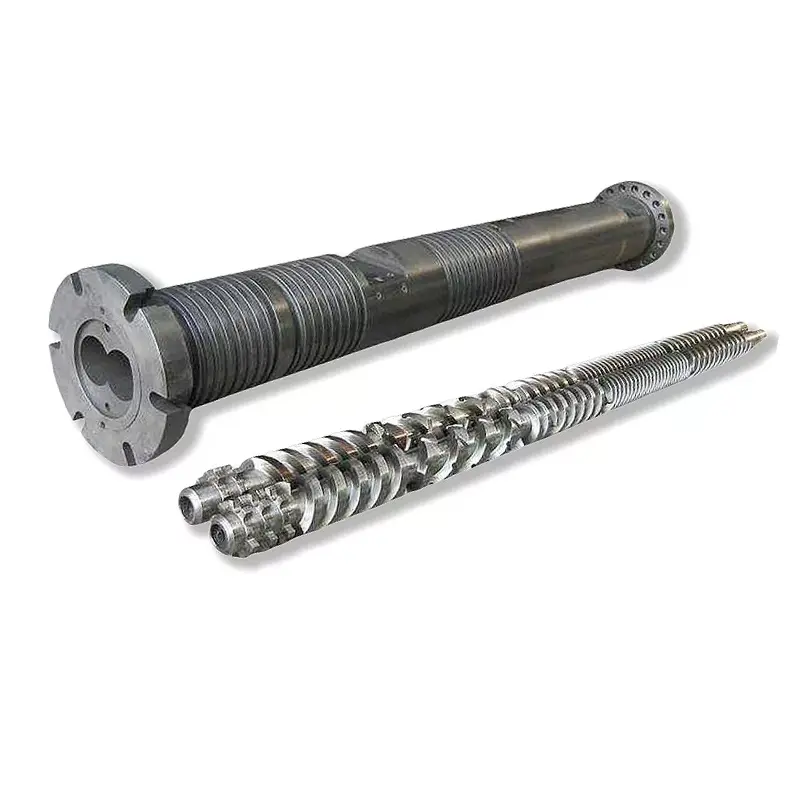
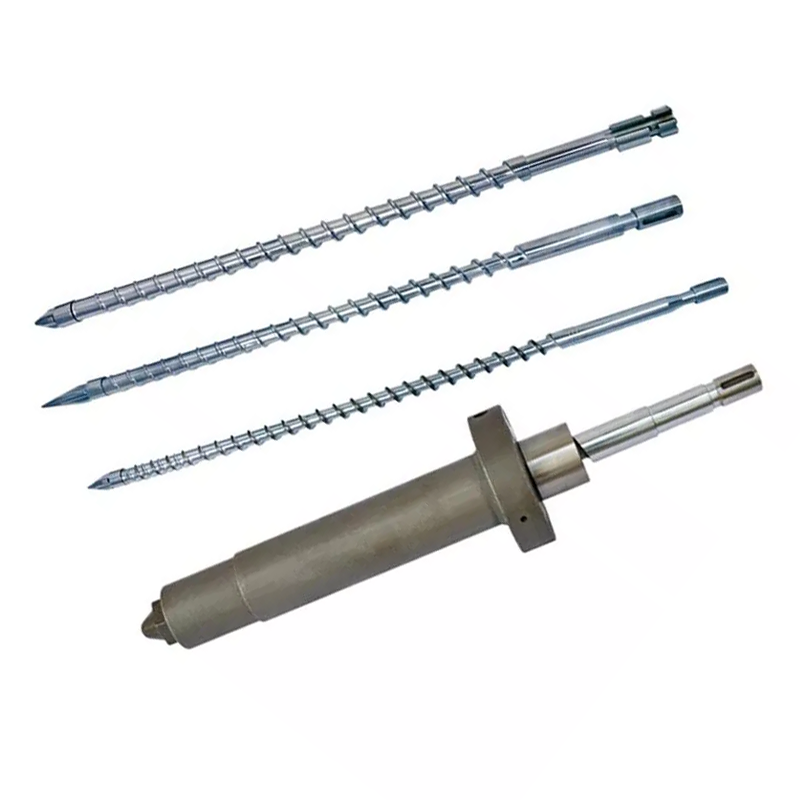
સંબંધિત ઉત્પાદન કુટુંબને શેર કરો જેથી સપ્લાયર સિસ્ટમને સમજી શકે. નન્હૈયા ટેકો આપે છેએક સ્ક્રુ, સમાંતર ટ્વીન સ્ક્રૂઅનેશંક્વાકાર ટ્વીન સ્ક્રુ બેરલએપ્લિકેશન્સ, વત્તાએક્સ્ટ્રુડર સંગમ કોરોઅને કસ્ટમાઇઝ ડાઇ ઇન્ટરફેસ.
મશીનિંગ ક્ષમતા ડ્રોઇંગને ટેકો આપે છે, પરંતુ તેને બદલતી નથી
નન્હૈયાનીઉત્પાદન સાધનોપૃષ્ઠ 0.02 મીમીની સીએનસી ડ્રિલિંગ અને મિલિંગ સ્થિતિની ચોકસાઈની સૂચિ આપે છે. તે અનિયમિત સ્ક્રુ ફ્લાઇટ અને ખાસ ફ્લેંજ સ્ટ્રક્ચર્સ માટે પાંચ-અક્ષ મશીનિંગને પણ ઓળખે છે. આ ક્ષમતાઓ જટિલ છિદ્ર પેટર્ન અને ફ્લેંજ સુવિધાઓ માટે સંબંધિત છે.
મશીનની પ્રકાશિત પોઝિશનિંગ ક્ષમતા એ દરેક ફિનિશ્ડ ફ્લેંજની આપમેળે સહનશીલતા નથી. વાસ્તવિક સ્વીકૃતિ રેખાંકન, પ્રક્રિયા માર્ગ, ફિક્સરિંગ, સામગ્રીની સ્થિતિ, હીટ ટ્રીટમેન્ટ અથવા કોટિંગ ક્રમ અને સંમત નિરીક્ષણ પદ્ધતિથી આવે છે.
| ઉત્પાદન સ્ટેજ | નિયંત્રણ પ્રશ્ન | ઉપયોગી ખરીદદાર રેકોર્ડ |
|---|---|---|
| સામગ્રી રસીદ | શું સામગ્રી ઓર્ડર પર દર્શાવેલ ચોક્કસ ગ્રેડ અને ફોર્મ સાથે મેળ ખાય છે? | જ્યારે કરારમાં ઉલ્લેખિત હોય ત્યારે સામગ્રી પ્રમાણપત્ર |
| ડેટમ મશીનિંગ | કયો ચહેરો અને ધરી પછીના લક્ષણોને નિયંત્રિત કરશે? | સ્પષ્ટ ડેટમ સ્કીમ સાથે મંજૂર ડ્રોઇંગ |
| બોર અને રજીસ્ટર મશીનિંગ | શું સમાગમનો વ્યાસ, ઊંડાઈ અને ફિટ યોગ્ય ક્રમમાં ઉત્પન્ન થાય છે? | જટિલ ઇન્ટરફેસ સુવિધાઓ માટે પરિમાણીય અહેવાલ |
| છિદ્ર ઉત્પાદન | શું પિચ સર્કલ, કોણીય ઓરિએન્ટેશન, થ્રેડ અને ઊંડાઈ યોગ્ય રીતે સંદર્ભિત છે? | પેટર્ન નિરીક્ષણ પરિણામો અને થ્રેડ ચકાસણી |
| ફેસ ફિનિશિંગ | શું સીલની ભૂમિતિ, સપાટતા અને સપાટીની જરૂરિયાતો સુરક્ષિત છે? | સ્પષ્ટ ચહેરો નિરીક્ષણ અને સપાટી રેકોર્ડ |
| ગરમી અથવા સપાટી સારવાર | શું સારવાર કદ, સપાટતા, કઠિનતા અથવા સુરક્ષિત વિસ્તારોને બદલશે? | સારવાર પ્રમાણપત્ર અને આવશ્યકતા મુજબ અંતિમ પરિમાણીય નિરીક્ષણ |
| અંતિમ માર્કિંગ અને પેકિંગ | શું છોડ રિવિઝન, ઓરિએન્ટેશન અને સમાગમ એસેમ્બલી ઓળખી શકે છે? | ભાગ માર્કિંગ, નિરીક્ષણ પ્રકાશન અને સુરક્ષિત પેકેજિંગ |



અમારું ફેક્ટરી દૃશ્ય:સહિષ્ણુતામાં કારણ અને નિરીક્ષણ પદ્ધતિ હોવી જોઈએ. જ્યાં એસેમ્બલીને નિયંત્રણની જરૂર હોય ત્યાં અમે લોકેટિંગ, સીલિંગ અને સંરેખણની સુવિધાઓને કડક બનાવીએ છીએ. દરેક પરિમાણમાં શક્ય તેટલી નાની સહનશીલતા લાગુ કરવાથી માત્ર ખર્ચમાં વધારો થાય છે અને તે લક્ષણોથી ધ્યાન ભટકાવી શકે છે જે વાસ્તવમાં યોગ્ય નક્કી કરે છે.
કઈ સામાન્ય ફ્લેંજ સમસ્યાઓ તમને કહી રહી છે
કનેક્શન સમસ્યાનું ભાગ્યે જ એક ફોટોગ્રાફ દ્વારા નિદાન થાય છે. જ્યારે લક્ષણ દેખાય ત્યારે રેકોર્ડ કરો, પછી ભલે તે તાપમાન અથવા દબાણ સાથે બદલાય છે, અને બરાબર ક્યાંથી લીક, હલનચલન અથવા નુકસાન શરૂ થાય છે. એક સમયે એક નિયંત્રિત ચલ બદલો.
| અવલોકન કરેલ સમસ્યા | તપાસ માટે સંભવિત કારણો | પ્રાપ્તિ પાઠ |
|---|---|---|
| નવી ફ્લેંજ રજિસ્ટરમાં દાખલ થશે નહીં | ખોટો વ્યાસ અથવા ફિટ, લોકેટિંગ ચહેરા પર કોટિંગ, ગડબડી, ગંદકી, થર્મલ સ્થિતિ અથવા સમાગમના ભાગની વિકૃતિ | રાજ્ય અંતિમ સારવાર કરેલ પરિમાણો, ફિટ, લીડ-ઇન અને નિરીક્ષણ તાપમાન |
| બોલ્ટ છિદ્રો સંરેખિત થતા નથી | ખોટું પિચ સર્કલ, હોલ કાઉન્ટ, કોણીય ડેટમ, હેન્ડનેસ, થ્રેડ અથવા ડ્રોઇંગ રિવિઝન | દૃશ્યમાન ઓરિએન્ટેશન સુવિધામાંથી સંપૂર્ણ પેટર્નનું પરિમાણ કરો |
| હીટિંગ દરમિયાન લીક દેખાય છે | થર્મલ ચળવળ, અયોગ્ય સીલ, ચહેરાની વિકૃતિ, પ્રીલોડની ખોટ અથવા મંજૂર આધારની બહાર તાપમાન | સિસ્ટમ સમીક્ષામાં થર્મલ ચક્ર, સીલ સ્પષ્ટીકરણ અને બોલ્ટિંગ પદ્ધતિનો સમાવેશ કરો |
| એક સેક્ટરમાં લીક ચાલુ રહે છે | સ્થાનિક ચહેરાને નુકસાન, દૂષિતતા, અસમાન સપાટતા, ખોટી ગોઠવણી અથવા બાહ્ય બેન્ડિંગ લોડ | ચહેરાના નિયંત્રણોનો ઉલ્લેખ કરો અને જોડાયેલ એસેમ્બલીને સપોર્ટ કરો |
| પોલીમર સાંધામાં ઘટે છે | આંતરિક પગલું, મૃત ખિસ્સા, ખરબચડી નુકસાન, લિકેજ પાથ અથવા ઇન્ટરફેસની નજીક વધુ પડતું રહેઠાણ | એસેમ્બલ મેલ્ટ પેસેજને નિયંત્રિત કરો, માત્ર બાહ્ય ફ્લેંજના પરિમાણોને જ નહીં |
| ફાસ્ટનર્સ વારંવાર ખીલે છે અથવા નિષ્ફળ જાય છે | ખોટો ફાસ્ટનર સ્પષ્ટીકરણ, અસમાન એસેમ્બલી, થર્મલ સાયકલિંગ, વાઇબ્રેશન, ઓવરલોડ અથવા વિકૃત ચહેરા | જવાબદાર એન્જિનિયરને સંપૂર્ણ સાંધા માટે બોલ્ટિંગ અને ટાઈટનિંગ વ્યાખ્યાયિત કરવા દો |
| કનેક્શન પર કાટ શરૂ થાય છે | અયોગ્ય સામગ્રી, ક્ષતિગ્રસ્ત કોટિંગ, ફસાયેલા દૂષણ, અસંગત વાતાવરણ અથવા ગેલ્વેનિક સ્થિતિ | સામગ્રી અને સારવાર પસંદ કરતા પહેલા વાસ્તવિક રાસાયણિક અને સફાઈ વાતાવરણનું વર્ણન કરો |
વધુ ટોર્ક એ નિદાન નથી.અતિશય કડક થવાથી થ્રેડો, બોલ્ટ, ચહેરા, સીલ અથવા કનેક્ટેડ સાધનોને નુકસાન થઈ શકે છે. મશીનને અલગ કરો અને સુરક્ષિત બનાવો, પછી લાયકાત ધરાવતા કર્મચારીઓને સંપૂર્ણ સંયુક્તનું નિરીક્ષણ કરો અને માન્ય એસેમ્બલી પ્રક્રિયાને અનુસરો.
જો ફ્લેંજ એ સાથે જોડાય છેપાઇપ એક્સટ્રુઝન ડાઇ હેડ, સપોર્ટ અને સેન્ટરલાઇન તેમજ સંયુક્ત તપાસો. જો તે એ નજીક જોડાય છેપ્લાસ્ટિક એક્સ્ટ્રુડર ગિયરબોક્સઅથવા બેરલ સપોર્ટ, ચકાસો કે મશીનનું માળખું ઈન્ટરફેસને સંરેખણની બહાર દબાણ કરતું નથી.
એક્સ્ટ્રુડર બેરલ ફ્લેંજ RFQ ચેકલિસ્ટ
સંપૂર્ણ RFQ સપ્લાયરને તે જ ભાગ ક્વોટ કરવાની મંજૂરી આપે છે જે ખરીદદાર ઇન્સ્ટોલ કરવાની અપેક્ષા રાખે છે. જ્યારે પણ શક્ય હોય ત્યારે પુનરાવર્તન-નિયંત્રિત રેખાંકન જોડો અને દરેક આઇટમને ચિહ્નિત કરો કે જેને હજુ પણ એન્જિનિયરિંગ પુષ્ટિની જરૂર છે.
- ફ્લેંજ કાર્ય અને ચોક્કસ સ્થાપન સ્થિતિ
- મશીન ઉત્પાદક, મોડેલ અને સીરીયલ સંદર્ભ
- સમાગમના ઘટક રેખાંકનો અથવા ભાગ નંબરો બંને
- બહારનો વ્યાસ અને તમામ સ્થાનિક પરબિડીયું મર્યાદા
- કેન્દ્રીય બોર અને આંતરિક સંક્રમણ ભૂમિતિ
- એકંદર જાડાઈ, હબ, પગલાં અને વિરામો
- વ્યાસ, ઊંડાઈ, ફિટ અને લીડ-ઈન્સ રજીસ્ટર કરો
- બોલ્ટની માત્રા, પિચ સર્કલ અને કોણીય ડેટમ
- ક્લિયરન્સ-હોલ, કાઉન્ટરબોર અથવા થ્રેડ વિગતો
- સીલિંગ ચહેરો, ખાંચો, ગાસ્કેટ અથવા સીલ સ્પષ્ટીકરણ
- જરૂરી ફોર્મ, ઓરિએન્ટેશન અને પોઝિશન કંટ્રોલ
- ચોક્કસ સામગ્રી ગ્રેડ અને ગરમી સારવાર
- સપાટીની સારવાર, માસ્કિંગ અને અંતિમ પરિમાણો
- સામાન્ય અને ડિઝાઇન તાપમાન માહિતી
- સામાન્ય અને ડિઝાઇન દબાણ માહિતી
- મધ્યમ, પોલિમર ફોર્મ્યુલા અને સફાઈ એક્સપોઝર
- બાહ્ય ભાર, આધાર અને થર્મલ ચક્ર
- લાગુ પ્રમાણભૂત, આવૃત્તિ અને પ્રોજેક્ટ નિયમો
- જથ્થો, સ્પેર-પાર્ટ વ્યૂહરચના અને માર્કિંગ
- સામગ્રી, સારવાર અને નિરીક્ષણ દસ્તાવેજો
- જરૂરી ફિટ ચેક અથવા સંમત સિસ્ટમ ટેસ્ટ
- ફેરબદલી માટે ફોટા અને સ્થિતિ અહેવાલ
અમારું ફેક્ટરી દૃશ્ય:ફોટા અમને જણાવે છે કે ક્યાં જોવું, નમૂનાઓ અમને જણાવે છે કે અત્યારે શું છે અને રેખાંકનો અમને કહે છે કે શું બનાવવું. જ્યારે ઉપલબ્ધ હોય ત્યારે મજબૂત રિપ્લેસમેન્ટ ઓર્ડર ત્રણેયનો ઉપયોગ કરે છે. જો તેઓ અસંમત હોય, તો અમે સૌથી અનુકૂળ માપન પસંદ કરવાને બદલે મંજૂરી દોરવાનું બંધ કરીએ છીએ.
સમાગમ ઇન્ટરફેસની આસપાસ સ્વીકૃતિ બનાવો
નિરીક્ષણ ડ્રોઇંગ સમીક્ષા દરમિયાન ઓળખવામાં આવેલા જોખમોને અનુસરવું જોઈએ. એક સરળ ફ્લેટ ફ્લેંજને ટૂંકા પરિમાણીય અહેવાલની જરૂર પડી શકે છે. પ્રેશર-બાઉન્ડ્રી ઘટક, ખાસ એડેપ્ટર અથવા ક્લોઝ-ફિટ રિપ્લેસમેન્ટ માટે જવાબદાર એન્જિનિયરિંગ પ્રક્રિયા હેઠળ વધુ રેકોર્ડ, સાક્ષી નિરીક્ષણ અથવા સિસ્ટમ પરીક્ષણની જરૂર પડી શકે છે.
| સ્વીકૃતિ દ્વાર | પુરાવા | પ્રશ્ન છોડો |
|---|---|---|
| ડ્રોઇંગની મંજૂરી | ડેટમ્સ, પરિમાણો, સહિષ્ણુતા, સામગ્રી, સારવાર અને નોંધો સાથે સહી કરેલ પુનરાવર્તન | શું ડ્રોઇંગ ધારણાઓ પર આધાર રાખ્યા વિના ઇચ્છિત સમાગમનું વર્ણન કરે છે? |
| સામગ્રી અને સારવાર | પાર્ટ અથવા પ્રોડક્શન લોટ સાથે જોડાયેલા જરૂરી પ્રમાણપત્રો | શું રેકોર્ડ ઓર્ડર પર દર્શાવેલ ગ્રેડ અને સારવાર સાથે મેળ ખાય છે? |
| પરિમાણીય નિરીક્ષણ | બોર, રજીસ્ટર, જાડાઈ, બોલ્ટ પેટર્ન, સીલ ભૂમિતિ અને ઉલ્લેખિત ભૌમિતિક નિયંત્રણો માટે પરિણામો | શું કાર્યાત્મક સુવિધાઓ બધી પ્રક્રિયા પછી માન્ય મર્યાદામાં છે? |
| દ્રશ્ય સ્થિતિ | ચહેરા, થ્રેડો, કોટિંગ, કિનારીઓ અને માર્કિંગના ફોટા અને નિરીક્ષણ | શું સીલિંગ અને લોકેટિંગ સપાટીઓ સ્વચ્છ, સુરક્ષિત અને અસ્વીકાર્ય નુકસાનથી મુક્ત છે? |
| સમાગમની તપાસ | ખરીદનાર દ્વારા પૂરા પાડવામાં આવેલ સમાગમના ભાગો, ગેજ અથવા સંમત નિરીક્ષણ ફિક્સ્ચર સાથે ફિટ | શું એસેમ્બલી બળજબરી કર્યા વિના હેતુ મુજબ શોધે છે, દિશા આપે છે અને બાંધે છે? |
| સિસ્ટમ અથવા દબાણ પરીક્ષણ | જ્યારે જરૂરી હોય ત્યારે સંમત પ્રક્રિયા, જવાબદાર મંજૂરી અને રેકોર્ડ કરેલ પરિણામ | શું ફ્લેંજના વાસ્તવિક અવકાશ અને નિયમનકારી નિયમો માટે યોગ્ય પરીક્ષણ કરવામાં આવ્યું હતું? |
| શિપિંગ પ્રકાશન | ભાગ ઓળખ, રક્ષણ, પેકિંગ સૂચિ અને દસ્તાવેજ પેક | શું પ્રાપ્ત કરનાર પ્લાન્ટ યોગ્ય પુનરાવર્તનને ઓળખી, સાચવી અને સ્થાપિત કરી શકે છે? |
ઇન્સ્ટોલેશન સપોર્ટ અથવા મેન્ટેનન્સ પ્લાનિંગ માટે, નન્હૈયાની સમીક્ષા કરોતકનીકી સેવા. સપ્લાયરની પસંદગીનો પણ સમાવેશ થઈ શકે છેકંપની પ્રોફાઇલ, ઉત્પાદન સાધનોઅને વર્તમાનપ્રમાણપત્રો.
વારંવાર પૂછાતા પ્રશ્નો
એક્સ્ટ્રુડર બેરલ ફ્લેંજને ટાંકવા માટે કઈ માહિતીની જરૂર છે?
બહારના વ્યાસ, બોર, જાડાઈ, લોકેટિંગ રજિસ્ટર, બોલ્ટની માત્રા, બોલ્ટ-હોલ અથવા થ્રેડનું કદ, પિચ-સર્કલ વ્યાસ, છિદ્ર દિશા, સીલિંગ ફેસ અને સમાગમ ઘટક માટે નિયંત્રિત રેખાંકન અથવા સ્પષ્ટ પરિમાણો મોકલો. એક્સ્ટ્રુડર મોડલ, સામગ્રી, ઓપરેટિંગ તાપમાન અને દબાણનો આધાર, સપાટીની સારવાર, જથ્થો અને જરૂરી નિરીક્ષણ દસ્તાવેજો ઉમેરો.
શું ANSI, DIN અથવા JIS બેરલ ફ્લેંજનો ઉલ્લેખ કરવા માટે પૂરતા છે?
નંબર. પ્રમાણભૂત પાઇપ ફ્લેંજ માટે ચોક્કસ પ્રમાણભૂત નંબર, આવૃત્તિ, કદ, રેટિંગ, ફેસિંગ, સામગ્રી અને સમાગમ ઘટક જરૂરી છે. કસ્ટમ એક્સટ્રુડર અથવા ડાઇ-હેડ ફ્લેંજને પણ નિયંત્રિત મશીનરી ડ્રોઇંગની જરૂર પડી શકે છે કારણ કે તેનું રજિસ્ટર, મેલ્ટ પેસેજ, બોલ્ટ ઓરિએન્ટેશન અને એકંદર ભૂમિતિ પાઇપ-ફ્લેન્જ સ્ટાન્ડર્ડની બહાર આવી શકે છે.
નન્હૈયા ફ્લેંજ પેજ પર PN6, PN10, PN16, PN25, PN40 અને PN63 નો અર્થ શું છે?
તે નન્હૈયા બેરલ ફ્લેંજ માટે સૂચિબદ્ધ દબાણ-વર્ગના વિકલ્પો છે. તે દરેક સામગ્રી અને તાપમાન માટે સાર્વત્રિક કાર્ય-દબાણ ગેરંટી નથી. ખરીદીના સ્પષ્ટીકરણે પસંદ કરેલા PN વર્ગને ચોક્કસ ધોરણ, પરિમાણો, સામગ્રી, તાપમાનના આધાર, બોલ્ટિંગ, સીલ અને લાગુ પડતા સિસ્ટમ ડિઝાઇન નિયમો સાથે જોડવું આવશ્યક છે.
બેરલ ફ્લેંજ માટે મારે કઈ સામગ્રી પસંદ કરવી જોઈએ?
નન્હૈયા કાર્બન સ્ટીલ, સ્ટેનલેસ સ્ટીલ અને એલોય સ્ટીલના વિકલ્પો ઓફર કરે છે. પસંદગીમાં લોડ, તાપમાન, કાટનો સંપર્ક, પોલિમર અથવા એડિટિવ્સ સાથેનો સંપર્ક, વેલ્ડીંગની આવશ્યકતાઓ, સમાગમના ભાગની સામગ્રી, સપાટીની સારવાર અને સંચાલિત ડિઝાઇન નિયમો ધ્યાનમાં લેવા જોઈએ. માત્ર સામગ્રી પરિવાર દ્વારા ઓર્ડર આપવાને બદલે મંજૂર ડ્રોઇંગ પર ચોક્કસ ગ્રેડ જણાવો.
હું રિપ્લેસમેન્ટ એક્સ્ટ્રુડર ફ્લેંજને કેવી રીતે માપી શકું?
બોર, બહારનો વ્યાસ, એકંદર જાડાઈ, રજિસ્ટર વ્યાસ અને ઊંડાઈ, બોલ્ટની માત્રા, છિદ્ર અથવા દોરાના કદ, પિચ-સર્કલ વ્યાસ, કોણીય દિશા અને સીલિંગ સુવિધાઓ માપો. સમાગમનો ભાગ, પ્રવાહની દિશા અને એસેમ્બલીની સ્થિતિ રેકોર્ડ કરો. મૂળ મશીન ડ્રોઇંગ સાથે માપની તુલના કરો કારણ કે દૂર કરેલ ભાગ પહેરવામાં, વિકૃત અથવા અગાઉ રીપેર થયેલ હોઈ શકે છે.
ઇન્સ્ટોલેશન પછી એક્સ્ટ્રુડર ફ્લેંજ કેમ લીક થાય છે?
સંભવિત કારણોમાં ક્ષતિગ્રસ્ત અથવા અયોગ્ય સીલિંગ ચહેરો, ખોટો ગાસ્કેટ અથવા સીલ, ફ્લેંજ-ફેસ વિકૃતિ, રજિસ્ટરની નબળી ગોઠવણી, દૂષણ, અસમાન બોલ્ટિંગ, અયોગ્ય ફાસ્ટનર્સ, થર્મલ મૂવમેન્ટ અથવા મંજૂર ડિઝાઇનની બહાર દબાણ અને તાપમાનની સ્થિતિનો સમાવેશ થાય છે. વધુ કડક બળ લાગુ કરતાં પહેલાં કારણ શોધો.
શું સપ્લાયર નમૂનામાંથી પહેરવામાં આવેલા બેરલ ફ્લેંજની નકલ કરી શકે છે?
ભૌતિક નમૂનો ઉપયોગી છે, પરંતુ તે એકમાત્ર સત્તા ન હોવો જોઈએ. વસ્ત્રો, કાટ, ફરીથી મશીનિંગ, સમારકામ અને થર્મલ વિકૃતિ નિર્ણાયક પરિમાણોને બદલી શકે છે. જ્યારે ઉપલબ્ધ હોય ત્યારે મૂળ ડ્રોઇંગનો ઉપયોગ કરો, સમાગમના ઘટકોને માપો અને સંમત થાઓ કે રિપ્લેસમેન્ટ ડ્રોઇંગ મંજૂર થાય તે પહેલાં કયા પરિમાણો પુનઃસ્થાપિત કરવામાં આવશે.
કસ્ટમ બેરલ ફ્લેંજ કેવી રીતે સ્વીકારવું જોઈએ?
પહેલા ડ્રોઈંગને મંજૂર કરો, પછી ઓર્ડર દ્વારા જરૂરી સામગ્રી અને સારવારના રેકોર્ડની ચકાસણી કરો. ડ્રોઇંગ સામે બોર, રજીસ્ટર, જાડાઈ, બોલ્ટ પેટર્ન, સીલિંગ ભૂમિતિ અને નિર્દિષ્ટ ફોર્મ અથવા સ્થિતિ નિયંત્રણોનું નિરીક્ષણ કરો. જ્યારે વ્યવહારુ હોય ત્યારે સમાગમના ભાગો સાથે ફિટ હોવાની પુષ્ટિ કરો અને લાગુ એન્જિનિયરિંગ પ્રક્રિયા હેઠળ માત્ર સંમત સિસ્ટમ અથવા દબાણ પરીક્ષણ કરો.
ટેકનિકલ સંદર્ભો
- નન્હૈયા બેરલ ફ્લેંજ: પ્રથમ પક્ષની સામગ્રી, ધોરણો, સપાટીની સારવાર, PN વિકલ્પો, એપ્લિકેશન્સ અને ઉત્પાદનની છબીઓ.
- નન્હૈયા ઉત્પાદન સાધનો: પ્રથમ-પક્ષની મશીનિંગ ક્ષમતાઓ અને પ્રકાશિત સાધનોની સ્થિતિનો ડેટા.
- ASME B16.5-2020 વિહંગાવલોકન: અધિકૃત ASME સ્કોપ અને પાઇપ ફ્લેંજ્સ અને ફ્લેંજ્ડ ફિટિંગ માટે સામગ્રી.
- ISO 286-1:2010: રેખીય કદ અને ફિટ પર સહનશીલતા માટે કોડ સિસ્ટમનું સત્તાવાર ISO વર્ણન.
- ISO 1101:2017: ફોર્મ, ઓરિએન્ટેશન, સ્થાન અને રનઆઉટ માટે ભૌમિતિક સહિષ્ણુ ભાષાનું સત્તાવાર ISO વર્ણન.
જ્યારે તેમની સંપૂર્ણ આવશ્યકતાઓ જરૂરી હોય ત્યારે ધોરણો તેમના અધિકૃત પ્રકાશકો દ્વારા ખરીદવા અથવા ઍક્સેસ કરવા આવશ્યક છે. જવાબદાર એન્જિનિયરે ઉત્પાદન અથવા પરીક્ષણ પહેલાં લાગુ પડતી આવૃત્તિ, અધિકારક્ષેત્ર અને પ્રોજેક્ટ નિયમોની પુષ્ટિ કરવી જોઈએ.
સંપાદકીય નોંધ: આ માર્ગદર્શિકા નન્હૈયાના વર્તમાન ઉત્પાદન વિકલ્પોને એપ્લિકેશન-વિશિષ્ટ એન્જિનિયરિંગ નિર્ણયોથી અલગ પાડે છે. અંતિમ દબાણ ડિઝાઇન, બોલ્ટિંગ, સીલિંગ, મટિરિયલ ગ્રેડ, સહિષ્ણુતા અને સ્વીકૃતિ આવશ્યકતાઓ મંજૂર ખરીદી સ્પષ્ટીકરણમાં પુષ્ટિ હોવી આવશ્યક છે.