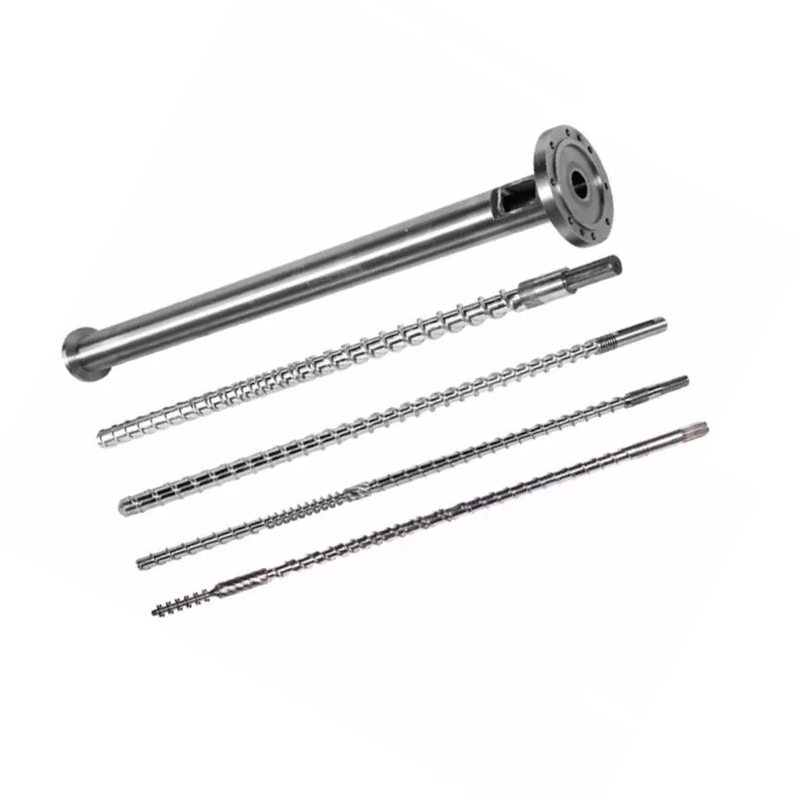
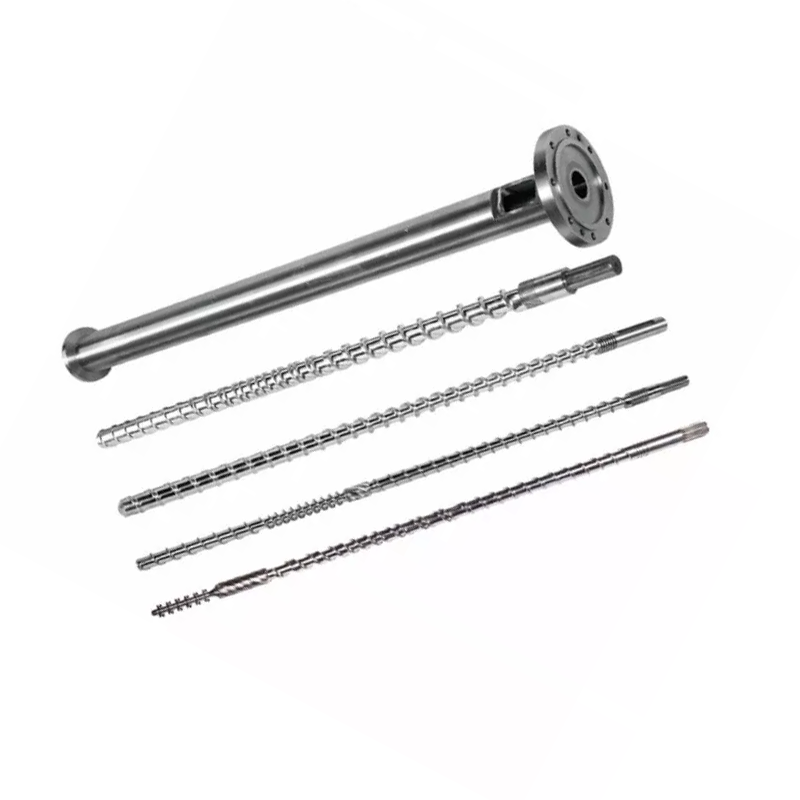
એનએક્સ્ટ્રુડર સ્ક્રુ બેરલપ્લાસ્ટિક એક્સ્ટ્રુડરનું હૃદય છે - ગરમ બેરલની અંદર ફરતો સ્ક્રૂ જે પ્લાસ્ટિકને પીગળે છે અને તેને સ્થિર દબાણે આગળ પંપ કરે છે. યોગ્ય એકની પસંદગી ત્રણ બાબતો પર આવે છે: ધપ્રકાર(સિંગલ સ્ક્રૂ, ટ્વીન સ્ક્રૂ, શંકુ આકારનું અથવા સમાંતર), ધસામગ્રીતેને ચલાવવાનું છે (જે સપાટીને સેટ કરે છે — સ્વચ્છ રેઝિન માટે નાઈટ્રાઇડ, ઘર્ષક અથવા કાટવાળું માટે બાયમેટાલિક), અને તે કેવી રીતે છેનિર્દિષ્ટ અને બિલ્ટ. તે અધિકાર મેળવો અને તે વર્ષો સુધી ચાલે છે. આ માર્ગદર્શિકા ત્રણેયમાંથી પસાર થાય છે.
તમે જે પણ બહાર કાઢો છો — પાઇપ, પ્રોફાઇલ, ફિલ્મ, શીટ, કમ્પાઉન્ડ અથવા પેલેટ્સ — ધએક્સ્ટ્રુડર સ્ક્રુ બેરલવાસ્તવિક કાર્ય કરવાનો ભાગ છે. તે તે ભાગ પણ છે જે પહેરે છે, અને તે નક્કી કરે છે કે તમારી લાઇન સ્વચ્છ અને સ્પેકમાં ચાલે છે અથવા ગુણવત્તા અને ડાઉનટાઇમ પર તમારી સામે લડે છે. આ માર્ગદર્શિકા આખા વિષયને એકસાથે ખેંચે છે: સ્ક્રુ બેરલ શું છે, પ્રકારો, સામગ્રી, તમારી સામગ્રી સાથે કેવી રીતે મેળ ખાવી, અને કેવી રીતે રિપ્લેસમેન્ટ જે ટકી રહે તે સ્પષ્ટ કરવું. અમે 20 થી વધુ વર્ષોથી સ્ક્રૂ અને બેરલ બનાવ્યાં છે, તેથી અમે તેને સીધા અને વ્યવહારુ રાખીશું અને તમને જ્યાં જરૂર હોય ત્યાં ઊંડા માર્ગદર્શિકાઓ તરફ નિર્દેશિત કરીશું.
એક્સ્ટ્રુડર સ્ક્રુ બેરલ શું છે?
એનએક્સ્ટ્રુડર સ્ક્રુ બેરલપ્લાસ્ટિક એક્સ્ટ્રુડરની કોર એસેમ્બલી છે: ગરમ નળાકાર બેરલની અંદર ચોક્કસ રીતે મશીન કરેલ સ્ક્રૂ વળે છે. સોલિડ પ્લાસ્ટિક - ગોળીઓ અથવા પાવડર - ફીડના અંતે જાય છે. જેમ જેમ સ્ક્રુ ફરે છે તેમ, બેરલમાંથી ગરમી અને સ્ક્રૂમાંથી શીયર સામગ્રીને ઓગળે છે, અને સ્ક્રુ ભૂમિતિ તેને પહોંચાડે છે અને દબાણ કરે છે, દૂરના છેડે એક સમાન ઓગળે છે.
સ્ક્રુ અને બેરલ એક મેળ ખાતી જોડી છે, બે અલગ ભાગો નહીં. સ્ક્રુ ફ્લાઇટ અને બેરલ બોર વચ્ચેનું નાનું ક્લિયરન્સ આઉટપુટ અને મેલ્ટ ગુણવત્તાને નિયંત્રિત કરે છે - તે ક્લિયરન્સને વસ્ત્રો દ્વારા ખોલો અને મશીન બંને ગુમાવે છે. તેથી જ બંનેને એકસાથે ડિઝાઇન, બાંધવામાં અને બદલવામાં આવે છે અને શા માટે સ્ક્રુ બેરલ કોઈપણ એક્સટ્રુઝન અથવા ઇન્જેક્શન પ્રક્રિયાના કેન્દ્રમાં બેસે છે.

સ્ક્રુ બેરલ કેવી રીતે કામ કરે છે
મોટાભાગના એક્સ્ટ્રુડર સ્ક્રૂ સ્ક્રુની લંબાઈ સાથે ત્રણ ઝોનમાં તેમનું કામ કરે છે. આફીડ ઝોનનક્કર સામગ્રી લે છે અને તેને આગળ ખસેડવાનું શરૂ કરે છે. આકમ્પ્રેશન ઝોન— જ્યાં સ્ક્રુ ચેનલ છીછરી થઈ જાય છે — ગરમી અને શીયર દ્વારા પ્લાસ્ટિકને કોમ્પેક્ટ કરે છે અને પીગળે છે. આમીટરિંગ ઝોનપછી પીગળેલા પ્લાસ્ટિકને સ્થિર, નિયંત્રિત દબાણ પર આગળ પમ્પ કરો, મૃત્યુ માટે તૈયાર.
ગરમી બે જગ્યાએથી આવે છે: બેરલ હીટર અને પોલિમરનું કામ કરતા સ્ક્રુનું મિકેનિકલ શીયર. તેમને સારી રીતે સંતુલિત કરો અને સામગ્રી વધુ ગરમ કર્યા વિના સમાનરૂપે પ્લાસ્ટિસાઇઝ થાય છે. આખી વસ્તુ ફક્ત તે બંધ સ્ક્રુ-ટુ-બેરલ ક્લિયરન્સને કારણે કાર્ય કરે છે - તે તે છે જે ફ્લાઇટ્સ પર પાછળની તરફ સરકતા પીગળવાનું બંધ કરે છે. બિલ્ડ સહનશીલતા અને સપાટીની કઠિનતા સમય જતાં તે ક્લિયરન્સને ચુસ્ત રાખે છે, તેથી જ સામગ્રીની પસંદગી અને ઉત્પાદન ગુણવત્તા સ્ક્રુ ડિઝાઇન જેટલી જ મહત્વપૂર્ણ છે.
બેરલની આસપાસ સિટ હીટર બેન્ડને ઝોનમાં જૂથબદ્ધ કરવામાં આવે છે, દરેકને એક સેટ તાપમાને રાખવામાં આવે છે, હાથ પર ઠંડક સાથે જેથી પીગળવું ક્યારેય વધુ ગરમ ન થાય. દૂર છેડે, ડાઇ મેલ્ટને તેનો અંતિમ આકાર આપે છે. એસેમ્બલીનું કામ એ છે કે તાપમાન અને દબાણમાં એકસમાન હોય તેવા ઓગળેલા મેલ્ટને સોંપવું — કારણ કે અપસ્ટ્રીમમાં કોઈપણ ભિન્નતા ઉત્પાદન ડાઉનસ્ટ્રીમમાં ખામી તરીકે દેખાય છે.
એક્સ્ટ્રુડર સ્ક્રુ બેરલના પ્રકાર
"સ્ક્રુ બેરલ" અનેક અલગ મશીનોને આવરી લે છે. તમારી પ્રક્રિયાની જરૂર છે કે કેમ તેના પર યોગ્ય આધાર રાખે છેપંપસામગ્રી અથવામિશ્રણતે
સિંગલ સ્ક્રૂ
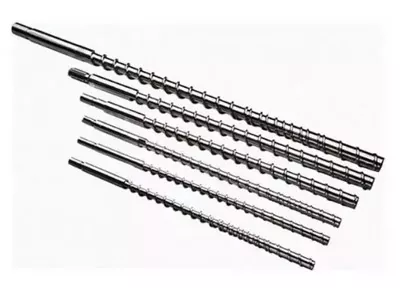
A એક સ્ક્રુરાઉન્ડ બોરમાં એક શાફ્ટ ચલાવે છે. તે ખૂબ સારી રીતે પહોંચાડે છે અને પંપ કરે છે, જે તેને એક સુસંગત સામગ્રી - પાઇપ, પ્રોફાઇલ, શીટ, ફિલ્મ અને વાયર કોટિંગના ઉચ્ચ-વોલ્યુમ એક્સટ્રુઝન માટે આર્થિક વર્કહોર્સ બનાવે છે. તે શું કરતું નથી તે સઘન મિશ્રણ છે.
ટ્વીન સ્ક્રૂ
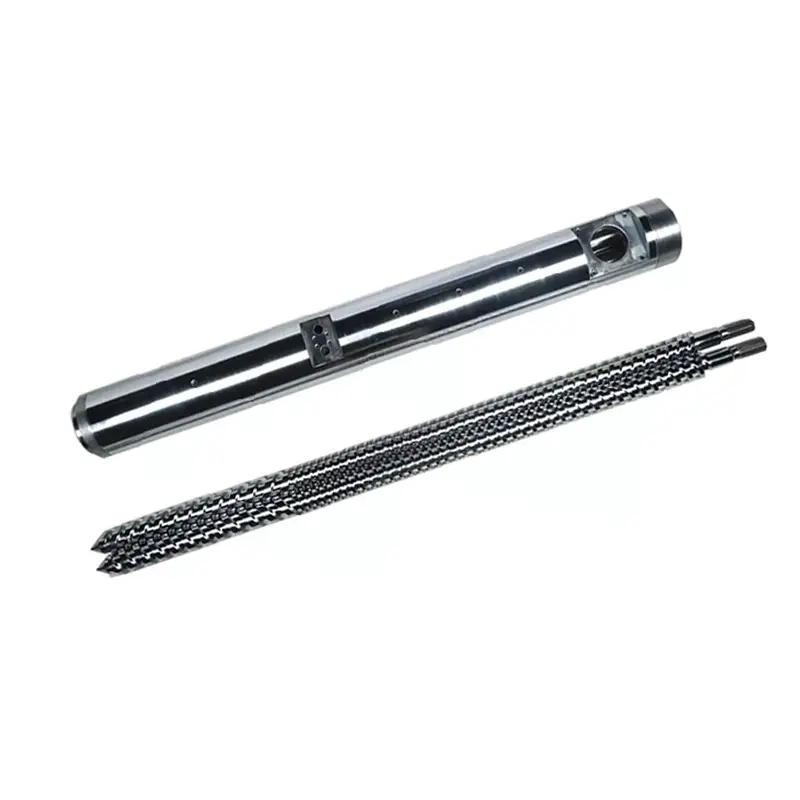
એક ટ્વીન સ્ક્રૂ ફિગર-આઠ બોરમાં બે ઇન્ટરમેશિંગ શાફ્ટ ચલાવે છે. તે મેશિંગનો મુદ્દો છે: તે સઘન મિશ્રણ, સકારાત્મક સંદેશાવ્યવહાર અને શીયર અને રહેઠાણના સમય પર ચુસ્ત નિયંત્રણ આપે છે, તેથી જ ટ્વીન સ્ક્રૂ કમ્પાઉન્ડિંગ, માસ્ટરબેચ, રિએક્ટિવ એક્સટ્રુઝન અને મુશ્કેલ અથવા ભરેલી સામગ્રીને હેન્ડલ કરે છે. જો તમે બેનું વજન કરી રહ્યાં છો, તો અમારી માર્ગદર્શિકાસિંગલ સ્ક્રુ વિ ટ્વીન સ્ક્રુ એક્સ્ટ્રુડર્સવેપાર બંધ પર ઊંડા જાય છે.
સમાંતર વિ કોનિકલ ટ્વીન સ્ક્રૂ
ટ્વીન સ્ક્રૂ આકાર દ્વારા ફરીથી વિભાજિત. એસમાંતર ટ્વીન સ્ક્રૂસતત વ્યાસ રાખે છે અને મોડ્યુલરનો ઉપયોગ કરે છે,પુનઃરૂપરેખાંકિત તત્વો — સંયોજન અને ઉચ્ચ આઉટપુટ માટે બહુમુખી પસંદગી. એશંક્વાકાર ટ્વીન સ્ક્રૂપહોળા ફીડના છેડાથી સાંકડા સ્રાવ સુધીના ટેપર્સ, એક મોટું ફીડ ગળું અને ઓછી ઝડપે ઉચ્ચ ટોર્ક આપે છે - સખત પીવીસી પાઇપ અને પ્રોફાઇલ માટેનું ઉત્તમ મશીન. અમે તેમની વિગતવાર તુલના કરીએ છીએશંક્વાકાર વિ સમાંતર ટ્વીન સ્ક્રુ એક્સ્ટ્રુડર્સ.ટ્વીન સ્ક્રૂ કાં તો સહ-રોટેટિંગ (શ્રેષ્ઠ મિશ્રણ) અથવા કાઉન્ટર-રોટેટિંગ (ઉચ્ચ દબાણ, પીવીસી માટે સામાન્ય) પણ છે.

ઈન્જેક્શન મોલ્ડિંગ સ્ક્રુ બેરલ
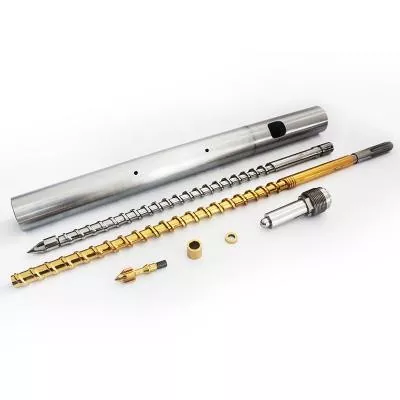
એનઈન્જેક્શન મોલ્ડિંગ સ્ક્રુ બેરલસમાન મેલ્ટ-એન્ડ-કન્વેય સિદ્ધાંત પર કામ કરે છે પરંતુ સતત એક્સટ્રુઝનને બદલે ઈન્જેક્શન મશીનના પરસ્પર ચક્ર માટે બનાવવામાં આવ્યું છે. નીચેની સપાટી અને સામગ્રી તર્ક તેને સમાન રીતે લાગુ પડે છે.
એક નજરમાં, મુખ્ય પ્રકારો કેવી રીતે લાઇન કરે છે તે અહીં છે:
| પ્રકાર | માટે શ્રેષ્ઠ | મિશ્રણ | લાક્ષણિક ઉત્પાદનો |
|---|---|---|---|
| સિંગલ સ્ક્રૂ | એક સામગ્રીનું ઉચ્ચ-વોલ્યુમ ઉત્તોદન | નીચું | પાઇપ, પ્રોફાઇલ, શીટ, ફિલ્મ |
| સમાંતર જોડિયા | સંયોજન, ઉચ્ચ આઉટપુટ, લવચીકતા | ઉચ્ચ | સંયોજનો, માસ્ટરબેચ, ગોળીઓ |
| શંક્વાકાર જોડિયા | કોમ્પેક્ટ પીવીસી પાઇપ અને પ્રોફાઇલ | ઉચ્ચ | UPVC પાઇપ, પ્રોફાઇલ, WPC |
| ઈન્જેક્શન સ્ક્રૂ | ઇન્જેક્શન મોલ્ડિંગ ચક્ર | બદલાય છે | મોલ્ડેડ ભાગો |
જ્યાં એક્સ્ટ્રુડર સ્ક્રુ બેરલનો ઉપયોગ થાય છે
સમાન મુખ્ય ઘટક સમગ્ર પ્લાસ્ટિક ઉદ્યોગમાં દેખાય છે, જે હાથમાં કામ માટે ગોઠવાયેલ છે. પાઇપ અને પ્રોફાઇલ લાઇનમાં તે PVC, PE અને PPRને આકાર આપે છે. ફિલ્મ અને શીટમાં તે ડાઇને ફીડ કરે છે જે પેકેજિંગ અને બોર્ડ બનાવે છે. સંયોજનમાં તે પોલિમરને ફિલર, પિગમેન્ટ્સ અને એડિટિવ્સ સાથે ભેળવે છે, અને તે માસ્ટરબેચનું ઉત્પાદન પણ ચલાવે છે. તે રિસાયક્લિંગ લાઈનો ચલાવે છે જે સ્ક્રેપ અને રિગ્રાઈન્ડ, કેબલ અને વાયર કોટિંગ અને ઈન્જેક્શન મોલ્ડિંગ મશીનની અંદર રિસીપ્રોકેટિંગ બેરલને રિપ્રોસેસ કરે છે. જ્યાં પણ પ્લાસ્ટિક ઓગાળવામાં આવે છે અને તેને આકાર આપવામાં આવે છે, ત્યાં એક સ્ક્રુ અને બેરલ પીગળી રહ્યા છે. એક ઉદ્યોગથી બીજા ઉદ્યોગમાં જે બદલાવ આવે છે તે પ્રકાર, સપાટી અને ભૂમિતિ છે — તેથી જ કેટેલોગ ભાગ નંબર કરતાં સાવચેતીભર્યું સ્પેક વધુ મહત્ત્વનું છે.
સ્ક્રૂ બેરલ સામગ્રી અને સપાટી સારવાર
સ્ક્રુ બેરલ શિક્ષાત્મક વાતાવરણમાં રહે છે - ગરમી, દબાણ, ઘર્ષણ અને ઘણીવાર ઘર્ષક અથવા કાટ લાગતી સામગ્રી. બેઝ સ્ટીલ તેને તાકાત આપે છે; સપાટીની સારવાર તેને વસ્ત્રો અને કાટ પ્રતિકાર આપે છે. બે સપાટીઓ પ્રભુત્વ ધરાવે છે.
બેઝ સ્ટીલ અને નાઈટ્રિડિંગ
સામાન્ય આધાર જેમ કે nitriding સ્ટીલ છે38CrMoAlA. ગેસ નાઇટ્રાઇડિંગ સપાટી પર પાતળા કેસને સખત બનાવે છે, જે યોગ્ય કિંમતે PE, PP અને ABS જેવા સ્વચ્છ, ભરાયેલા રેઝિન માટે સારી વસ્ત્રો પ્રતિકાર આપે છે. એક નાઇટ્રાઇડસ્ક્રુ બેરલજ્યારે સામગ્રી ખાસ કરીને ઘર્ષક અથવા કાટ લાગતી ન હોય ત્યારે તે આર્થિક, વિશ્વસનીય પસંદગી છે.
બાયમેટાલિક
ઘર્ષક અથવા ક્ષતિગ્રસ્ત ડ્યુટી માટે, બાઈમેટાલિક બેરલ બોરની અંદર વધુ સખત, જાડા એલોય સ્તરને ફ્યુઝ કરે છે — કાટ માટે નિકલ-આધારિત, ઘર્ષણ માટે ટંગસ્ટન-કાર્બાઈડ-સમૃદ્ધ — સખત બેઝ સ્ટીલ પર. તે વધુ ખર્ચ કરે છે, પરંતુ તે લાંબા સમય સુધી ચાલે છે જ્યાં નાઈટ્રાઇડ સપાટી પસાર થાય છે. અમારા પોતાના બાયમેટાલિક બેરલ પર અમે બોરને લગભગ 62 HRC પર લઈ જઈએ છીએ, જ્યાં ઘણી દુકાનો 58 પર બંધ થાય છે. સંપૂર્ણ સરખામણી અમારી માર્ગદર્શિકામાં છેબાઈમેટાલિક વિ નાઈટ્રાઈડ સ્ક્રુ બેરલ.
સ્ક્રુની સારવાર પણ થાય છે
સપાટીને સખત બનાવવી એ માત્ર બેરલનું કામ નથી. નાઇટ્રાઇડિંગની સાથે સાથે, સ્ક્રુ ફ્લાઇટ્સ ઘણીવાર સખત હોય છે — એક વસ્ત્ર-પ્રતિરોધક એલોય ફ્લાઇટ લેન્ડ્સ પર વેલ્ડ કરવામાં આવે છે, જે સ્ક્રૂ પર સૌથી વધુ પહેરવાનું બિંદુ છે — તેથી સ્ક્રુ બોર સાથે ગતિ જાળવી રાખે છે. જો સ્ક્રુ અને બેરલ અલગ-અલગ દરે પહેરે છે, તો ક્લિયરન્સ બંધ થઈ જાય છે અને ગુણવત્તાને નુકસાન થાય છે, તેથી બંનેને અલગ ભાગો તરીકે નહીં, પરંતુ એક મેળ ખાતી જોડી તરીકે કામ કરવા અને પહેરવા માટે સખત કરવામાં આવે છે.
તમારી સામગ્રી સાથે સ્ક્રુ બેરલ મેચિંગ
આ તે છે જ્યાં મોટાભાગના સ્ક્રુ-બેરલ નિર્ણયો જીત્યા અથવા હાર્યા છે. તમે ચલાવો છો તે સામગ્રી તમને જોઈતી સપાટીને સેટ કરે છે - બીજી રીતે નહીં. ઝડપી નકશો:
| સામગ્રી | બેરલ માટે મુખ્ય ખતરો | ભલામણ કરેલ સપાટી |
|---|---|---|
| PE/PP/ABS સાફ કરો | હળવા વસ્ત્રો | નાઇટ્રાઇડ |
| સખત પીવીસી | કાટ + અમુક ઘર્ષણ | બાયમેટાલિક (નિકલ આધારિત) |
| કાચથી ભરેલું / ખનિજથી ભરેલું | ભારે ઘર્ષણ | બાયમેટાલિક (કાર્બાઇડથી ભરપૂર) |
| WPC (વુડ + ફિલર) | ગંભીર ઘર્ષણ (+ કાટ જો પીવીસી-આધારિત) | બાયમેટાલિક (કાર્બાઇડથી ભરપૂર) |
| રિસાયકલ / દૂષિત ફીડ | ઘર્ષણ + અજ્ઞાત | બાયમેટાલિક |
બે સામગ્રીઓ તેમની પોતાની પ્લેબુકને પાત્ર છે.પીવીસીતે કાટરોધક છે કારણ કે તે પ્રક્રિયા કરતી વખતે હાઇડ્રોક્લોરિક એસિડને મુક્ત કરે છે, તેથી તેને કાટ-પ્રતિરોધક બાયમેટાલિક સપાટીની જરૂર છે.WPCએક્સ્ટ્રુઝનમાં સૌથી વધુ ઘર્ષક સામગ્રીમાંની એક છે, તેના લાકડા અને ખનિજ પૂરકને આભારી છે, તેથી તેને સૌથી સખત એલોય સ્તરની જરૂર છે જે તમે બોરમાં મૂકી શકો છો. દરેક વખતે, સામગ્રી માટે સપાટીનો ઉલ્લેખ કરો.
મુખ્ય વિશિષ્ટતાઓ: વ્યાસ, L/D અને કમ્પ્રેશન
પ્રકાર અને સપાટીથી આગળ, સ્ક્રુ બેરલ કેવી રીતે કાર્ય કરે છે તે અમુક સ્પષ્ટીકરણો આકાર આપે છે. તમારે એક સ્ત્રોત બનાવવા માટે સ્ક્રુ ડિઝાઇનર બનવાની જરૂર નથી, પરંતુ તે તેનો અર્થ શું છે તે જાણવામાં મદદ કરે છે.
- વ્યાસ- તમારા મશીન અને લક્ષ્ય આઉટપુટ માટે કદ. નાના પ્રોફાઈલ લાઈનોથી લઈને મોટા એક્સ્ટ્રુડર સુધીની દરેક વસ્તુને અનુરૂપ સ્ક્રૂ અને બેરલ વ્યાસની વિશાળ શ્રેણીમાં બનાવવામાં આવે છે.
- એલ/ડી ગુણોત્તર- સ્ક્રુની લંબાઈ તેના વ્યાસ દ્વારા વિભાજિત. લાંબો L/D ઓગળવા અને ભળવા માટે વધુ સમય આપે છે; ટૂંકા એક વધુ કોમ્પેક્ટ છે. યોગ્ય મૂલ્ય સામગ્રી અને પ્રક્રિયા પર આધારિત છે.
- કમ્પ્રેશન રેશિયો— ફીડથી મીટરિંગ સુધી સ્ક્રુ ચેનલ કેટલી છીછરી છે. ઉચ્ચ કમ્પ્રેશન કેટલીક સામગ્રીને સખત કામ કરે છે; પીવીસી જેવા ગરમી-સંવેદનશીલ પોલિમર હળવા ગુણોત્તરની તરફેણ કરે છે.
આ સામગ્રી અને કામ પર સેટ છે, તેથી જ શા માટે મેડ-ટુ-સ્પેક બેરલ સામાન્ય એકને હરાવી દે છે. તમારા નિર્માતાને મશીન, સામગ્રી અને આઉટપુટ આપો, અને ભૂમિતિ ત્યાંથી અનુસરે છે.
સામાન્ય સમસ્યાઓ અને તેઓ શું નિર્દેશ કરે છે
જ્યારે રેખા સ્પેકમાંથી બહાર નીકળી જાય છે, ત્યારે પગેરું ઘણીવાર સ્ક્રૂ અને બેરલ તરફ પાછું જાય છે. ઝડપી નિદાન:
- આઉટપુટ સમાન સ્ક્રુ ઝડપે ઘટી રહ્યું છે- પહેરવામાં આવતી મંજૂરી, ક્લાસિક પ્રથમ સંકેત.
- વધતું અથવા અસ્થિર દબાણ- વસ્ત્રો, અથવા ફીડ અથવા તાપમાનની સમસ્યા.
- કાળા ડાઘ અને અધોગતિ- ઘસાઈ ગયેલા ગાબડાંમાં વિલંબિત અથવા કાટવાળી સપાટી પર બેઠેલી સામગ્રી.
- નબળું મિશ્રણ અથવા અનમેલ્ટ સામગ્રી— કામ માટે ખોટો સ્ક્રુ પ્રકાર, અથવા પહેરેલ સ્ક્રૂ.
- સ્ક્રુ અથવા બોર પર ખાડો કરવો- કાટ, સામાન્ય રીતે સામગ્રી માટે ખોટી સપાટી.
કોઈપણ એક લક્ષણના ઘણા કારણો હોઈ શકે છે, પરંતુ બે કે ત્રણ મળીને લગભગ હંમેશા પહેરવામાં આવેલ અથવા ખોટી રીતે ઉલ્લેખિત બેરલ તરફ નિર્દેશ કરે છે. વસ્ત્રોનું માપન તમને જણાવે છે કે કયું — અને ફિક્સ રિપેર છે કે રિપ્લેસમેન્ટ છે.
વસ્ત્રો, જાળવણી અને બદલી
દરેક સ્ક્રુ બેરલ આખરે પહેરે છે - એક માત્ર પ્રશ્ન એ છે કે કેટલી ઝડપી છે, અને તે સામગ્રી અને મશીન કેવી રીતે ચલાવવામાં આવે છે તેના પર આધાર રાખે છે. વસ્ત્રો સમાન સ્ક્રુ ઝડપે ઘટતા આઉટપુટ, વધતા, નબળા મિશ્રણ, કાળા ડાઘ અથવા વધતા મેલ્ટ તાપમાન તરીકે દેખાય છે. કારણ ભૂતકાળની સહનશીલતા ખોલતા સ્ક્રુ અને બેરલ વચ્ચેની મંજૂરી છે.
જ્યારે તમે તે ચિહ્નો જુઓ, ત્યારે તમે કાર્ય કરો તે પહેલાં માપો: સ્ક્રુ ફ્લાઇટનો વ્યાસ, બેરલ બોર અને મૂળ સ્પેક સામે રેડિયલ ક્લિયરન્સ. કેટલીકવાર સ્ક્રુ ફરીથી બનાવી શકાય છે જ્યારે બેરલ હજુ પણ સારી છે; એકવાર બોર સહનશીલતાના ભૂતકાળમાં પહેરવામાં આવે છે, રિપ્લેસમેન્ટ સામાન્ય રીતે આર્થિક સુધારો છે. માટે અમારી માર્ગદર્શિકાપહેરેલ સ્ક્રુ બેરલ ક્યારે બદલવુંવસ્ત્રો માપવા અને રિપ્લેસ વિરુદ્ધ રિપેર નક્કી કરીને ચાલે છે. કેટલીક આદતો સેવા જીવનને ખેંચે છે: સપાટીને સામગ્રી સાથે મેચ કરો, દૂષકોને ફીડથી દૂર રાખો, તાપમાનને રેન્જમાં રાખો અને દરેક સેવા પર ક્લિયરન્સ રીડિંગ્સ લોગ કરો.
એક્સ્ટ્રુડર સ્ક્રુ બેરલ કેવી રીતે પસંદ કરવું અને સ્પષ્ટ કરવું
તેને એકસાથે ખેંચવું, સ્ક્રુ બેરલ પસંદ કરવું એ ક્રમમાં ત્રણ નિર્ણયો છે:પ્રકાર, પછીસપાટી, પછીસ્પષ્ટીકરણ. તેમના દ્વારા કામ કરો અને તમે વધુ ખોટું નહીં જાઓ.
- પ્રકાર- શું તમારી પ્રક્રિયા એક સામગ્રી (સિંગલ સ્ક્રૂ) અથવા મિશ્રણ અને સંયોજન (ટ્વીન સ્ક્રૂ) પંપ કરે છે? કોમ્પેક્ટ પીવીસી અથવા પ્રોફાઇલ વર્ક પોઈન્ટ શંક્વાકાર માટે; સમાંતર માટે ઉચ્ચ આઉટપુટ અને લવચીકતા બિંદુ.
- સપાટી- સ્વચ્છ રેઝિન માટે નાઇટ્રાઇડ, ઘર્ષક અથવા ક્ષતિગ્રસ્ત સામગ્રી માટે બાયમેટાલિક. ભરેલી અથવા પીવીસી સામગ્રી પર શંકા હોય ત્યારે, બાયમેટાલિક જાઓ.
- સ્પષ્ટીકરણ— વ્યાસ, L/D, અને કમ્પ્રેશન તમારા મશીન, સામગ્રી અને આઉટપુટ સાથે મેળ ખાય છે.
સચોટ ક્વોટ અને બેરલ મેળવવા માટે જે સીધું અંદર આવે છે, તમારા નિર્માતાને મશીન મેક અને મોડલ, સ્ક્રુ ડાયામીટર અને L/D (અથવા મૂળ ડ્રોઇંગ), સામગ્રી અને ફિલર લોડ અને લક્ષ્ય આઉટપુટ આપો. કોઈ ચિત્ર નથી? પહેરવામાં આવેલો નમૂનો ચોક્કસ રિપ્લેસમેન્ટને રિવર્સ-એન્જિનિયર કરવા માટે પૂરતો છે — અથવા તમે નિવૃત્ત થઈ રહ્યા છો તેના કરતાં વધુ સખત સપાટી સાથે અપગ્રેડ કરેલ.
શા માટે નન્હૈયા સાથે કામ કરો
અમે દરેક પ્રકારના એક્સ્ટ્રુડર સ્ક્રૂ અને બેરલ બનાવવામાં વીસ વર્ષથી વધુ સમય પસાર કર્યો છે —એક સ્ક્રુ, સમાંતર ટ્વીન સ્ક્રૂ, શંક્વાકાર ટ્વીન સ્ક્રૂ, અનેઈન્જેક્શન મોલ્ડિંગ— 38CrMoAlA નાઈટ્રાઈડ સ્ટીલ અને બાઈમેટાલિક એલોયમાં, 62 HRC સુધી બાઈમેટાલિક બોર કઠિનતા, સહિષ્ણુતા નિયંત્રણ અને દરેક સેટ પર ગતિશીલ સંતુલન પરીક્ષણ. 500 થી વધુ ક્લાયન્ટ્સ અને બે દાયકાથી વધુના અનુભવ સાથે, અમે તમારા મશીન મોડલ, ડ્રોઇંગ અથવા નમૂનામાંથી કામ કરીને ક્રાઉસમેફી, સિનસિનાટી અને જવેલ જેવી મોટી બ્રાન્ડ્સ સાથે સુસંગત રિપ્લેસમેન્ટ બનાવીએ છીએ. અમને તમારી સામગ્રી, મશીન અને આઉટપુટ જણાવો અને તમારી પાસે બાર કલાકની અંદર અનુરૂપ ભલામણ અને ક્વોટ હશે.
યોગ્ય સ્ક્રુ બેરલ, અથવા તમારી લાઇન માટે રિપ્લેસમેન્ટની જરૂર છે? તમારું મશીન, સામગ્રી અને આઉટપુટ મોકલો — 12 કલાકની અંદર ભલામણ અને ક્વોટ મેળવો.
ક્વોટ મેળવોવારંવાર પૂછાતા પ્રશ્નો
એક્સ્ટ્રુડર સ્ક્રુ બેરલ શું છે?
તે પ્લાસ્ટિક એક્સ્ટ્રુડરનો મુખ્ય કાર્યકારી ભાગ છે - ગરમ બેરલની અંદર ફરતો સ્ક્રૂ. તે એક છેડે ઘન પ્લાસ્ટિક લે છે, તેને ગરમી અને શીયર વડે પીગળે છે, અને સ્થિર દબાણે બીજા છેડે એક સમાન ઓગળે છે. સ્ક્રુ અને બેરલ મેળ ખાતી જોડી તરીકે કામ કરે છે, અને તેમની વચ્ચેનું નાનું ક્લિયરન્સ આઉટપુટ અને ગુણવત્તાને નિયંત્રિત કરે છે.
એક્સ્ટ્રુડર સ્ક્રુ બેરલ શું બને છે?
આધાર સામાન્ય રીતે 38CrMoAlA જેવું નાઈટ્રાઈડિંગ સ્ટીલ હોય છે, જે સ્વચ્છ રેઝિન માટે ગેસ નાઈટ્રાઈડિંગ દ્વારા સખત બને છે. ઘર્ષક અથવા કાટ લાગતી સામગ્રી માટે તે બાયમેટાલિક છે - સખત, વસ્ત્રો- અને કાટ-પ્રતિરોધક એલોય સ્તર જે બોરની અંદર સખત બેઝ સ્ટીલ પર ભળી જાય છે. તમે ચલાવો છો તે સામગ્રી માટે સપાટી પસંદ કરવામાં આવે છે.
સ્ક્રુ બેરલના મુખ્ય પ્રકાર શું છે?
સિંગલ સ્ક્રૂ અને ટ્વીન સ્ક્રૂ. ટ્વીન સ્ક્રૂ સમાંતર અને શંકુ આકારમાં વિભાજિત થાય છે, અને સહ-રોટેટિંગ અને કાઉન્ટર-રોટેટિંગમાં, ઉપરાંત ત્યાં ઈન્જેક્શન મોલ્ડિંગ સ્ક્રુ બેરલ છે. ઉચ્ચ-વોલ્યુમ ઉત્તોદન માટે સિંગલ સ્ક્રૂ પંપ; ટ્વીન સ્ક્રૂ મિશ્રણ અને સંયોજન; શંક્વાકાર ટ્વિન્સ કોમ્પેક્ટ પીવીસી અને પ્રોફાઇલ લાઇનને અનુકૂળ કરે છે.
એક્સ્ટ્રુડર સ્ક્રુ બેરલ કેટલો સમય ચાલે છે?
એક સારી રીતે જાળવણી સામાન્ય રીતે 3 થી 10 વર્ષ વચ્ચે રહે છે. તે સામગ્રી, સપાટીની સારવાર, કાર્યકારી પરિસ્થિતિઓ અને જાળવણી પર આધાર રાખે છે - ઘર્ષક અને કાટરોધક સામગ્રી તેને ટૂંકી કરે છે, સ્વચ્છ રેઝિન અને બાયમેટાલિક સપાટી તેને વિસ્તૃત કરે છે.
હું કેવી રીતે યોગ્ય પસંદ કરી શકું?
ત્રણ પગલાં: તમારી પ્રક્રિયા માટે જરૂરી પ્રકાર પસંદ કરો, તમારી સામગ્રી માટે સપાટી પસંદ કરો, પછી વ્યાસ, L/D અને કામ સાથે સંકોચન મેળવો. નિર્માતાને તમારું મશીન મોડલ, સામગ્રી અને આઉટપુટ આપો — ડ્રોઇંગ અથવા નમૂના તેને ચોક્કસ બનાવે છે.
શું તમે કોઈપણ મશીન બ્રાન્ડ માટે રિપ્લેસમેન્ટ કરી શકો છો?
હા. અમે રિપ્લેસમેન્ટ સ્ક્રૂ અને બેરલ બનાવીએ છીએ જે મુખ્ય એક્સ્ટ્રુડર અને ઈન્જેક્શન બ્રાન્ડ્સમાં બંધબેસતા હોય છે — KraussMaffei, Cincinnati, Jwell — તમારા મશીન મોડલ, ડ્રોઈંગ અથવા નમૂનામાંથી. 12 કલાકની અંદર ક્વોટ માટે વિગતો મોકલો.