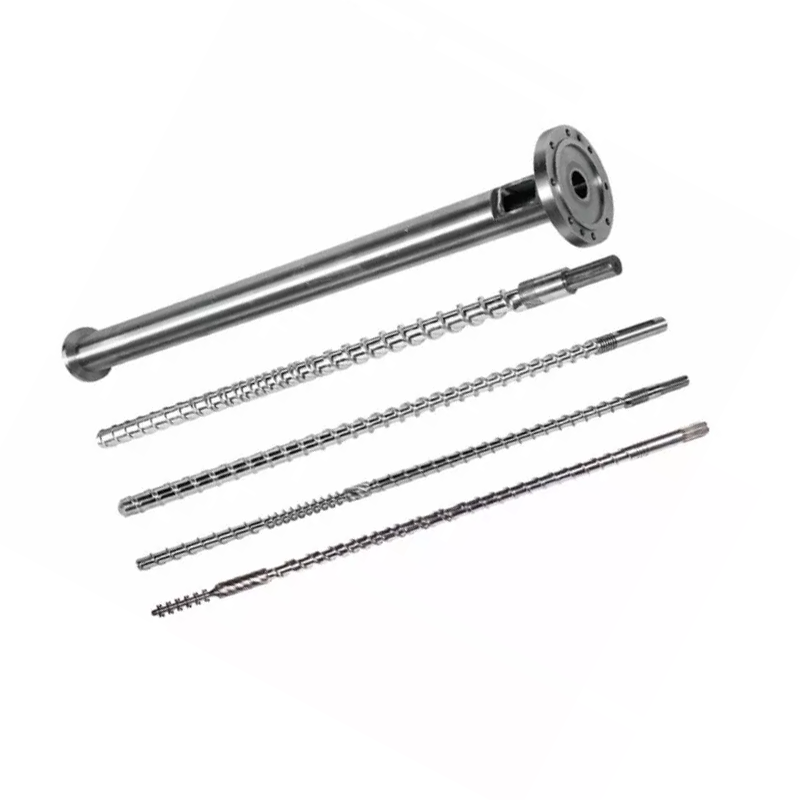
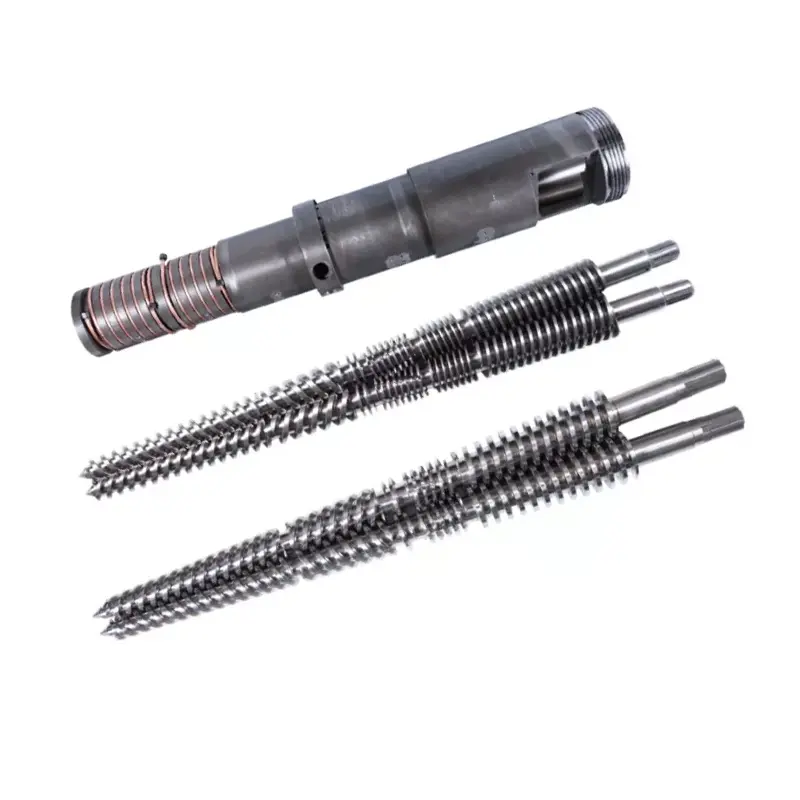
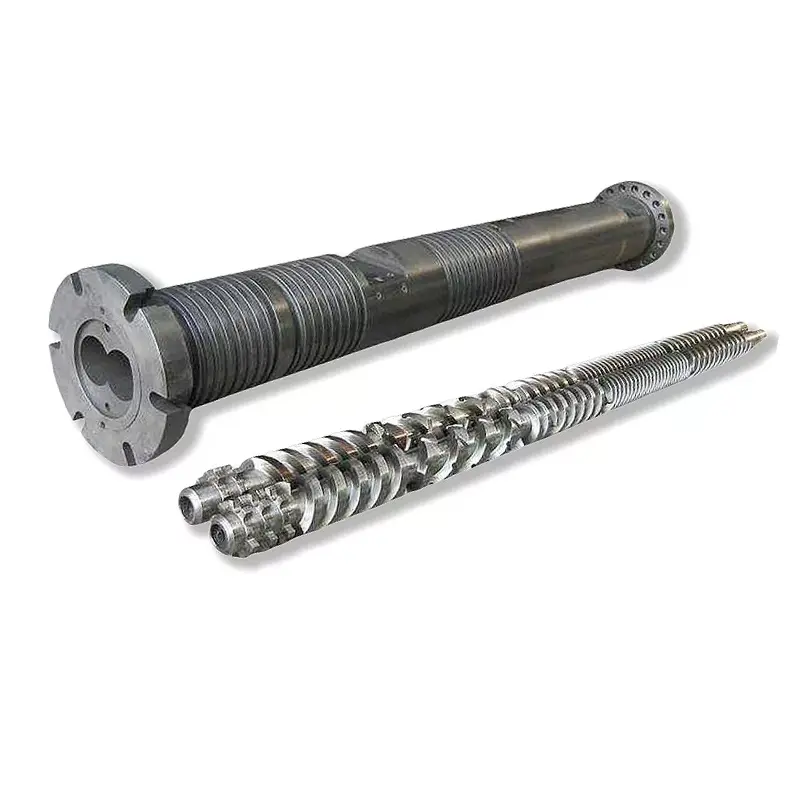
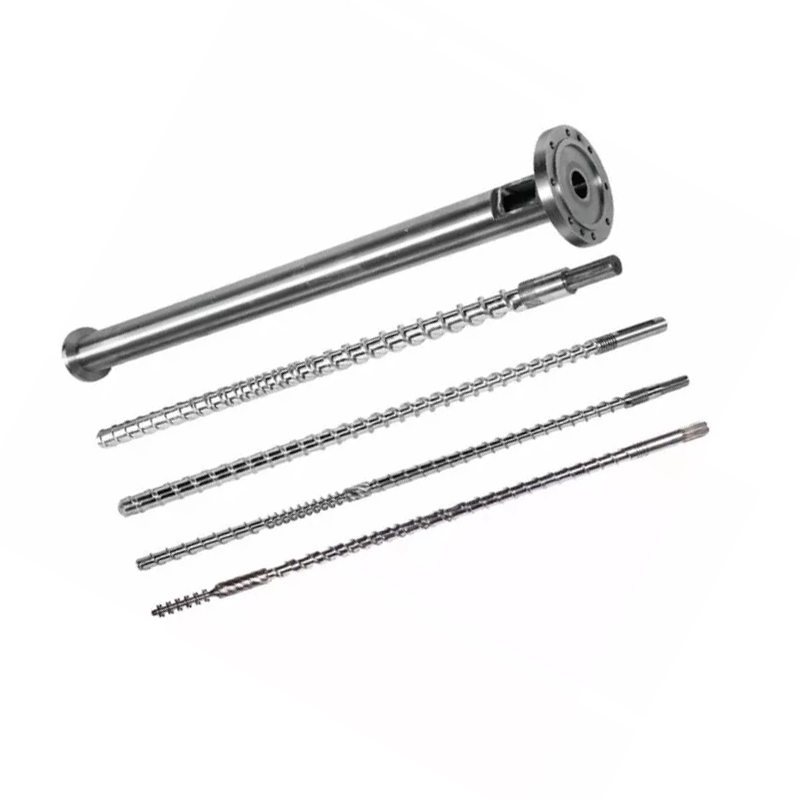
ટ્વીન સ્ક્રુ સેટમાં એક કરતાં વધુ કાર્યકારી અંતર હોય છે. સાઉન્ડ રિપેર અથવા રિપ્લેસમેન્ટનો નિર્ણય લેવા માટે, દરેક સ્ક્રૂ, દરેક બેરલ લોબ, ઇન્ટરમેશિંગ રિલેશનશિપ અને મશીન ઇન્ટરફેસને એક નિયંત્રિત સંદર્ભ હેઠળ મેપ કરો.
એક મેળ ખાતી સિસ્ટમ તરીકે સમાંતર ટ્વીન સ્ક્રૂ અને બેરલ વસ્ત્રોને માપો. નામાંકિત અક્ષીય સ્ટેશનો પર બંને સ્ક્રૂ, ફિગર-આઠ બોરના બંને લોબને નિર્ધારિત દિશામાં, સ્ક્રુ-ટુ-સ્ક્રુ ક્લિયરન્સ, કેન્દ્રનું અંતર, તબક્કાવાર અને અક્ષીય ફિટને રેકોર્ડ કરો. મંજૂર ચિત્ર સાથે નકશાની તુલના કરો. લક્ષણો નિરીક્ષણને ટ્રિગર કરી શકે છે, પરંતુ માપ નક્કી કરે છે કે સ્ક્રૂ, બેરલ અથવા સંપૂર્ણ સેટને બદલવો કે નહીં.

સમાંતર ટ્વીન સ્ક્રૂમાં એક સાર્વત્રિક મંજૂરી હોતી નથી
પરંપરાગત સિંગલ સ્ક્રૂ પર, ડાયમેટ્રિલ ક્લિયરન્સને મોટાભાગે વ્યાસની અંદરના વ્યાસ ઓછા સ્ક્રુ ફ્લાઇટની બહાર વ્યાસ તરીકે દર્શાવવામાં આવે છે. રેડિયલ ક્લિયરન્સ તે તફાવતનો અડધો ભાગ છે. અમારાસિંગલ સ્ક્રુ વસ્ત્ર માપન માર્ગદર્શિકાસમજાવે છે કે શા માટે અક્ષીય સ્ટેશનો અને વ્યાખ્યાઓ હજુ પણ મેળ ખાતી હોય છે.
સ્થાનિક વ્યાસ સંબંધ = અનુરૂપ બેરલ પરિમાણ ઓછા અનુરૂપ સ્ક્રુ બહારના વ્યાસ
સ્થાનિક રેડિયલ સંબંધ = સ્થાનિક વ્યાસનો સંબંધ 2 વડે ભાગ્યા
આ અંકગણિત ઇન્ટરમેશિંગ ટ્વીન સ્ક્રુ સેટની સંપૂર્ણ ભૂમિતિનું વર્ણન કરતું નથી.
એક સમાંતર ટ્વીન સ્ક્રૂ બીજા સ્ક્રૂ, એક ઇન્ટરમેશિંગ ક્ષેત્ર, એક કેન્દ્રનું અંતર અને સમયસર કોણીય સંબંધ ઉમેરે છે. બેરલ સામાન્ય રીતે એક રાઉન્ડ બોરને બદલે આકૃતિ-આઠ પ્રોફાઇલ હોય છે. ડાબા અને જમણા લોબમાં અને ફ્લાઈટ્સના વિરુદ્ધ ચહેરા પર પણ વસ્ત્રો અલગ હોઈ શકે છે.
તેથી માપન ફાઇલ ઓછામાં ઓછા પાંચ સંબંધોને અલગ પાડવી જોઈએ:
- દરેક સ્ક્રુની તેની અનુરૂપ બેરલ લોબની બહારની પ્રોફાઇલ.
- ઇન્ટરમેશિંગ પ્રદેશ દ્વારા સ્ક્રૂ-ટુ-સ્ક્રુ ક્લિયરન્સ.
- કેન્દ્રનું અંતર અને બંને બેરલ લોબની સ્થિતિ.
- રોટેશનલ ફેસિંગ, હેન્ડનેસ અને ડાબી કે જમણી સ્ક્રુ ઓળખ.
- સંબંધિત અક્ષીય મંજૂરીઓ, થ્રસ્ટ ફેસ, સ્પેસર અને અંતિમ સ્થિતિ.
અમારું ફેક્ટરી દૃશ્ય:સપાટીઓનું નામ આપ્યા વિના “0.3 mm ક્લિયરન્સ” માટે પૂછનાર ખરીદદારે અમને એક્ઝિક્યુટેબલ જરૂરિયાત આપી નથી. અમે પૂછીએ છીએ કે શું તે નંબર ડાયમેટ્રાલ, રેડિયલ, ઇન્ટરફ્લાઇટ, બાજુ, ટીપ અથવા અક્ષીય ક્લિયરન્સ છે, તે ક્યાં અને કઈ સ્થિતિમાં માપવામાં આવે છે. અહીં અનુમાન લગાવવાથી મેટલ કોન્ટેક્ટ બનાવી શકાય છે અથવા નવો સેટ ઢીલો છોડી શકાય છે.


સ્ક્રૂ ખેંચતા પહેલા એસેમ્બલી ઓળખ સાચવો
જો ડાબા અને જમણા સ્ક્રૂને મિશ્રિત કરવામાં આવે અથવા દૂર કરતી વખતે તબક્કાવાર સંદર્ભ અદૃશ્ય થઈ જાય તો માપન મૂલ્ય ગુમાવે છે. એસેમ્બલી લૂઝ કરતા પહેલા, ડ્રાઇવ એન્ડ અને ડિસ્ચાર્જ એન્ડનો ફોટોગ્રાફ કરો. પરિભ્રમણનું વર્ણન કરવા માટે વપરાતી જોવાની દિશાને ચિહ્નિત કરો, પછી બંને સ્ક્રૂ, શાફ્ટ, સ્પેસર અને ટાઇમિંગ માર્ક્સ લેબલ કરો.
મશીન વાપરે છે કે કેમ તે રેકોર્ડ કરોસહ-રોટેટિંગ સ્ક્રૂઅથવાકાઉન્ટર-રોટેટિંગ સ્ક્રૂ. સ્ક્રૂ એક ટુકડો છે કે તત્વોમાંથી એસેમ્બલ છે કે કેમ તે પણ રેકોર્ડ કરો. સમાન બહારના પરિમાણવાળા બે સ્ક્રૂ સમાન હાથ, સ્પલાઇન, ક્રમ અથવા સમયને વહેંચે છે તેવું માનશો નહીં.
મશીન નિર્માતાની દૂર કરવાની સૂચનાઓનો ઉપયોગ કરો અને દરેક લોકીંગ અને ટાઇમિંગ સુવિધાને સાચવો. જો જોડી ફરીથી એસેમ્બલી પછી માન્ય પ્રક્રિયા હેઠળ ચાલુ કરી શકાતી નથી, તો બંધ કરો. અજાણ્યા હસ્તક્ષેપને દૂર કરવા માટે ડ્રાઇવ ટોર્ક લાગુ કરવાથી ઓળખની ભૂલને નુકસાનમાં ફેરવી શકાય છે.

બંને સ્ક્રૂ અને બંને લોબ માટે એક કોઓર્ડિનેટ સિસ્ટમ બનાવો
સ્કોરિંગ, કોટિંગ નુકશાન અથવા પિટિંગના પુરાવાને દૂર કર્યા વિના ઘટકોને સાફ કરો. ભાગોને સ્થિર નિરીક્ષણ તાપમાન સુધી પહોંચવા દો. નામના છેડે શૂન્ય બિંદુ સ્થાપિત કરો અને સ્ક્રુ જોડી અને બેરલ પર પુનરાવર્તિત થઈ શકે તેવા અક્ષીય સ્ટેશનોને ચિહ્નિત કરો.
ભૂમિતિના ફેરફારો, ફીડ અને વેન્ટ ઓપનિંગ્સ, મિશ્રિત પ્રદેશો અને દબાણ-નિર્માણ અંત પહેલાં અને પછી સ્ટેશનો ઉમેરો. દરેક સ્ટેશન પર, ડાબો સ્ક્રૂ, જમણો સ્ક્રૂ, ડાબો લોબ અને જમણો લોબ ઓળખો. જ્યારે પદ્ધતિ પરવાનગી આપે ત્યારે બહુવિધ કોણીય દિશાઓ રેકોર્ડ કરો, કારણ કે એક વ્યાસ અંડાકાર અથવા એકતરફી વસ્ત્રોને છુપાવી શકે છે.
| ક્ષેત્ર | તેની ઓળખ કેવી રીતે કરવી | તે શું છતી કરે છે |
|---|---|---|
| અક્ષીય સ્ટેશન | નિર્ધારિત ફીડ અથવા ડિસ્ચાર્જ ડેટમથી અંતર | જ્યાં વસ્ત્રો પ્રક્રિયા વિભાગ સાથે કેન્દ્રિત છે |
| સ્ક્રૂ ઓળખ | ડાબે અથવા જમણે, જોવાના અંત સાથે જણાવ્યું છે | અસમપ્રમાણ ફ્લાઇટ વસ્ત્રો અને જોડી અખંડિતતા |
| સ્ક્રૂ પ્રોફાઇલ | પદ્ધતિ અને કોણીય સ્થિતિ સાથે OD, રુટ, ટિપ અથવા ફ્લૅન્ક મૂલ્ય | કાર્યકારી સપાટીઓ પર ધાતુની ખોટ |
| બેરલ લોબ | ડાબો કે જમણો લોબ, દિશા અને માપન વિમાન | વિસ્તરણ, અંડાકાર અને સ્થાનિક ધોવાણ |
| ઇન્ટરમેશિંગ સંબંધ | નામવાળી સપાટીઓ, કોણીય સ્થિતિ, તબક્કાવાર સ્થિતિ અને પદ્ધતિ | અતિશય ગેપ અથવા યાંત્રિક દખલગીરીનું જોખમ |
| સપાટીની સ્થિતિ | સ્ટેશનના નકશા સાથે જોડાયેલ નંબરવાળો ફોટોગ્રાફ | સ્કોરિંગ, પિટિંગ, કોટિંગ નુકશાન, થાપણો અને સંપર્ક ગુણ |
| સંદર્ભ મૂલ્ય | મંજૂર ડ્રોઇંગ, નવા-ભાગનો અહેવાલ અથવા સંમત ડિઝાઇન બેઝલાઇન | ભૂમિતિ કેટલી બદલાઈ ગઈ છે |
કોપરિયનની પ્રકાશિત બેરલ ડાયગ્નોસ્ટિક પદ્ધતિતેના બેરલ સ્વચ્છ અને ઠંડા હોવા જરૂરી છે, પછી ચોક્કસ ZSK અને STS કદ પર બોર માપન અને ઉચ્ચ-રિઝોલ્યુશન વિડિઓ નિરીક્ષણનો ઉપયોગ કરે છે. તમારું મશીન અને નિરીક્ષણ સાધનો અલગ-અલગ હોઈ શકે છે, પરંતુ અભિગમ દર્શાવે છે કે શા માટે પરિમાણીય અને દ્રશ્ય પુરાવા સમાન અહેવાલમાં છે.
સાધન અને પદ્ધતિની બહાર દશાંશ સ્થાનો ઉમેરીને રીઝોલ્યુશનની શોધ કરશો નહીં. સાધન, માપાંકન સ્થિતિ, આધાર સ્થિતિ, નિરીક્ષણ તાપમાન અને ઓપરેટર અથવા નિરીક્ષણ રેકોર્ડ રેકોર્ડ કરો. અસ્પષ્ટ બિંદુઓથી બનેલી પ્રભાવશાળી સ્પ્રેડશીટ કરતાં પ્રમાણિક અનિશ્ચિતતા સાથેનો પુનરાવર્તિત નકશો વધુ ઉપયોગી છે.



શું દૂર કરેલ ટ્વીન સ્ક્રુ સેટ સમીક્ષા માટે તૈયાર છે?એસેમ્બલી ડ્રોઇંગ, ડાબી અને જમણી ઓળખ, સ્ટેશનનો નકશો, ફોટોગ્રાફ્સ અને ઓપરેટિંગ ઇતિહાસ મોકલો. અમે ચર્ચા કરી શકીએ છીએ કે શું સાચવવું જોઈએ અને કયા ક્ષેત્રોને નજીકથી માપવાની જરૂર છે.
વસ્ત્રોનો નકશો મોકલોસમાંતર ટ્વીન સ્ક્રુ ઉત્પાદનો જુઓનિરીક્ષણ સ્થાનો પસંદ કરવા માટે લાઇન વર્તનનો ઉપયોગ કરો, નિષ્ફળતા જાહેર કરવા માટે નહીં
સમાન સ્ક્રુ ઝડપે ઘટતું આઉટપુટ, અસ્થિર દબાણ, બદલાતો લોડ, નબળી વિખેરી, ઓગળેલી સામગ્રી અને પુનરાવર્તિત ઉત્પાદન ખામીઓ નિરીક્ષણને ન્યાયી ઠેરવી શકે છે. તેઓ ખોરાક, ફોર્મ્યુલેશન, હીટર, સેન્સર, વેન્ટિંગ, પ્રતિબંધિત મૃત્યુ અથવા ડ્રાઇવની સમસ્યામાંથી પણ આવી શકે છે.
એક સાથે અનેક સેટિંગ્સ બદલતા પહેલા ઓપરેટિંગ બેઝલાઇન સાચવો. વાસ્તવિક ફીડ રેટ, સ્ક્રુ સ્પીડ, લોડ અથવા ટોર્ક સંકેત, દબાણ, ઝોન સેટિંગ્સ, જ્યારે ઉપલબ્ધ હોય ત્યારે માપેલ ઓગળેલા તાપમાન અને ફિનિશ્ડ-પ્રોડક્ટ ચેક્સ રેકોર્ડ કરો. સમાન ફોર્મ્યુલેશન અને ડાઉનસ્ટ્રીમ સેટઅપની તુલના કરો.
જાપાન સ્ટીલ વર્ક્સ નોંધે છે કે પહેરવામાં આવતા ટ્વીન સ્ક્રુ તત્વો થ્રુપુટ અને વિક્ષેપ ઘટાડી શકે છે અને ગંભીર સ્ક્રુ-શાફ્ટ અથવા ગિયરબોક્સની નિષ્ફળતામાં ફાળો આપી શકે છે. તે પ્રારંભિક તપાસ માટેનું એક સારું કારણ છે, પરંતુ હજુ પણ લક્ષણને તમારા મશીન પરની શારીરિક સ્થિતિ સાથે જોડવાની જરૂર છે.
જો ફીડર કેલિબ્રેશન અથવા અવરોધિત વેન્ટને સુધાર્યા પછી લાઇન સામાન્ય થઈ જાય, તો અમે નિદાન તરીકે વસ્ત્રો વેચીશું નહીં. જો પ્રક્રિયા અસ્થિર રહે છે અને માપન નકશો મેળ ખાતો સ્થાનિક ક્લિયરન્સ વધારો દર્શાવે છે, તો રિપ્લેસમેન્ટ કેસ વધુ મજબૂત છે. ધ્યેય ઉત્પાદન સમસ્યા હલ કરવાનો છે, સૌથી મોટા સેટ માટે ઓર્ડર જીતવાનો નથી.
| અવલોકન કરેલ પેટર્ન | નિંદા પહેલાં પ્રક્રિયા તપાસો | શોધવા માટે ભૌતિક પુરાવા |
|---|---|---|
| આઉટપુટ અપરિવર્તિત ઝડપે પડે છે | ફીડની ચોકસાઈ, બલ્ક ડેન્સિટી, રેસીપી અને ડાઇ પ્રતિબંધ | સ્થાનિક બોર એન્લાર્જમેન્ટ, ફ્લાઇટના વસ્ત્રો અને ક્લિયરન્સમાં ફેરફાર |
| દબાણ અથવા ભાર અસ્થિર બને છે | ખોરાક, તાપમાન નિયંત્રણ, વેન્ટિંગ અને ડાઉનસ્ટ્રીમ પ્રતિબંધ | અસમાન ડાબે/જમણે વસ્ત્રો, થાપણો, નુકસાન અથવા સંપર્ક ચિહ્નો |
| વિખેરવું અથવા ઓગળવું ગુણવત્તા ઘટે છે | મટિરિયલ લોટ, એડિટિવ ડોઝિંગ, મિશ્રણ ગોઠવણી અને તાપમાનનો ઇતિહાસ | ઇચ્છિત મિશ્રણ સપાટી અથવા ખોટા ઇન્સ્ટોલ કરેલ તત્વો પર પહેરો |
| મેટાલિક અવાજ અથવા અચાનક ટોર્ક વધારો | મશીન પ્રક્રિયા હેઠળ રોકો અને ડ્રાઇવ અને ગોઠવણીનું નિરીક્ષણ કરો | તાજા સંપર્ક ચિહ્નો, વળાંકવાળા ભાગો, તબક્કાની ભૂલ અથવા વિદેશી સામગ્રી |
| રિપ્લેસમેન્ટ પછી ઝડપી પુનરાવર્તિત વસ્ત્રો | સામગ્રીનું દૂષણ, ગોઠવણી, એસેમ્બલી, ઓપરેટિંગ મર્યાદા અને સપાટીની પસંદગી | પુનરાવર્તિત સ્થાન અને નુકસાનની દિશા |
મેળ ખાતા અહેવાલમાંથી શું બદલવું તે નક્કી કરો
જ્યારે બંને બેરલ લોબ મંજૂર ભૂમિતિની અંદર રહે છે, કેન્દ્ર સંબંધ સાઉન્ડ હોય છે અને પહેરવાનું કારણ સમજાય છે ત્યારે માત્ર સ્ક્રૂની બદલી વાજબી છે. જ્યારે સ્ક્રુ જોડી સ્વીકાર્ય અને પુનઃસ્થાપિત બોર ભૂમિતિ સાથે સુસંગત રહે ત્યારે બેરલ-ઓન્લી રિપ્લેસમેન્ટને પણ વાજબી ઠેરવી શકાય.
જ્યારે બંને બાજુઓ પહેરવામાં આવે ત્યારે મેળ ખાતા સેટને બદલો, સંદર્ભ ભૂમિતિ અનિશ્ચિત હોય અથવા ક્ષતિગ્રસ્ત ભાગીદાર સામે નવો ઘટક હજુ પણ ચાલશે. જો વસ્ત્રોની પેટર્ન ખોટી ગોઠવણી, તબક્કાવાર ભૂલ અથવા વિદેશી સામગ્રી તરફ નિર્દેશ કરે છે, તો નવા ભાગો સ્થાપિત કરતા પહેલા તે કારણને દૂર કરો.
| માપેલી સ્થિતિ | મૂલ્યાંકન માટે સંભવિત અવકાશ | જરૂરી સુરક્ષા |
|---|---|---|
| સ્ક્રુ જોડી પહેરવામાં આવે છે; બંને લોબ મંજૂર મર્યાદામાં | સ્ક્રૂને સમારકામ અથવા બદલો | જાળવી રાખેલા બેરલ સામે પુનઃબીલ્ડ અથવા નવી ભૂમિતિની પુષ્ટિ કરો |
| બેરલ લોબ પહેરવામાં આવે છે; મંજૂર મર્યાદા અંદર screws | લાયક બેરલ રિપેર અથવા રિપ્લેસમેન્ટ | જાળવી રાખેલા સ્ક્રૂ અને મધ્ય અંતર બંને સાથે સુસંગતતા ચકાસો |
| બંને સ્ક્રૂ અને બેરલ પહેરવામાં આવે છે | મેળ ખાતી સ્ક્રુ અને બેરલ રિપ્લેસમેન્ટ | એક નિયંત્રિત ડ્રોઇંગ સેટ અને નિરીક્ષણ યોજનાને મંજૂરી આપો |
| સ્થાનિક સ્કોરિંગ અથવા એકતરફી સંપર્ક | ઘટકોની પસંદગી પહેલાં તપાસનું કારણ આપો | ગોઠવણી, બેરિંગ્સ, શાફ્ટ, તબક્કાવાર અને દૂષણ તપાસો |
| ભૂમિતિ સ્વીકાર્ય પરંતુ ફરજ બદલાઈ | પ્રક્રિયા અને ભૂમિતિ સમીક્ષા | નવી સામગ્રી, આઉટપુટ, મશીન મર્યાદા અને ઉત્પાદન સ્વીકૃતિ વ્યાખ્યાયિત કરો |
ઑટોમેટિક રિપ્લેસમેન્ટ મર્યાદા તરીકે સામાન્ય ઇન્ટરનેટ ગુણકનો ઉપયોગ કરશો નહીં. વ્યાસ, સ્ક્રુ પ્રકાર, મશીન ડિઝાઇન, સામગ્રી અને ઉત્પાદન સહનશીલતા તમામ બાબતો. મૂળ બિલ્ડ ડ્રોઇંગ અને મશીન નિર્માતાના સેવા માપદંડોએ નિર્ણયને નિયંત્રિત કરવો જોઈએ.
વ્યાપક લક્ષણો અને સમારકામ પસંદગીઓ માટે, અમારા જુઓસ્ક્રુ બેરલ વસ્ત્રો અને રિપ્લેસમેન્ટ માર્ગદર્શિકા. આ ટ્વીન-વિશિષ્ટ પૃષ્ઠ ડાબે/જમણે, લોબ, કેન્દ્ર અને તબક્કાવાર માહિતી ઉમેરે છે જેને પરંપરાગત સિંગલ-બોર નિરીક્ષણ આવરી લેતું નથી.
સપાટીને સ્પષ્ટ કરવા માટે વસ્ત્રોના સ્થાનનો ઉપયોગ કરો
નન્હૈયાનીસમાંતર ટ્વીન સ્ક્રુ ઉત્પાદનોPVC, PE, PP, રબર, પ્લાસ્ટિક, કમ્પાઉન્ડિંગ અને ગ્રાન્યુલેશન એપ્લિકેશનનો સમાવેશ થાય છે. સામગ્રીની ફરજ તે શ્રેણીમાં બદલાય છે. ગ્લાસ ફાઈબર, મિનરલ ફિલર, પિગમેન્ટ, રિસાયકલ કરેલ દૂષણ અને કાટ લાગતા ઘટકો ગ્રેડ અને લોડિંગ દ્વારા જણાવવા જોઈએ.
અમારા સહ-રોટેટિંગ અને કાઉન્ટર-રોટેટિંગ ઉત્પાદન પૃષ્ઠો સમાન મુખ્ય સંદર્ભ મૂલ્યોની સૂચિ આપે છે: 38CrMoAlA, HB260 થી 320 ની હીટ-ટ્રીટમેન્ટ કઠિનતા, HV950 થી 1000 ની નાઇટ્રાઇડિંગ કઠિનતા, 0.50 થી 0.70 mm ની નાઇટ્રાઇડિંગ ઊંડાઈ અને નીચલી ગ્રેડ 1. તેઓ Ra0.4 અને 0.015 mm ની સ્ક્રૂ સીધીતા પણ સૂચિબદ્ધ કરે છે.
ઉપલબ્ધ ઉત્પાદન મૂલ્યોમાં 0.05 થી 0.10 મીમી જાડાઈ પર HV 950 અથવા તેનાથી વધુની ક્રોમ કઠિનતા અને 2.0 થી 3.0 મીમી ઊંડાઈ પર HRC60 થી 65 ની બાયમેટલ કઠિનતાનો પણ સમાવેશ થાય છે. HV અને HRC અલગ-અલગ સ્કેલનો ઉપયોગ કરે છે, તેથી સૌથી મોટી મુદ્રિત સંખ્યા વધુ સારા વિકલ્પને ઓળખી શકતી નથી.
| વસ્ત્રોના નકશામાંથી શોધવું | નવા સ્પષ્ટીકરણમાં શું વ્યાખ્યાયિત કરવું | શું ન ધારવું |
|---|---|---|
| ફ્લાઇટ ટીપ્સ ભરેલી પ્રક્રિયા ઝોનમાં સામગ્રી ગુમાવે છે | સુરક્ષિત ફ્લાઇટ સ્થાનો, સારવાર અથવા એલોય, સ્તરની ઊંડાઈ અને અંતિમ ભૂમિતિ | દરેક ઝોનને સમાન અપગ્રેડની જરૂર છે |
| એક બેરલ લોબ બીજા કરતાં વધુ પહેરે છે | લોબ મેપ, સંરેખણ અને કેન્દ્ર તપાસો, પછી બેરલ સંરક્ષણ | એકલા સખત સામગ્રી ખોટી ગોઠવણીને સુધારશે |
| ખાડો અથવા સપાટી નુકશાન | સામગ્રી રસાયણશાસ્ત્ર, સફાઈ ઇતિહાસ, અસરગ્રસ્ત ઝોન અને સુસંગત સપાટી સિસ્ટમ | તમામ સપાટી નુકસાન ઘર્ષક વસ્ત્રો છે |
| સંપર્ક ગુણ એક ચહેરા પર પુનરાવર્તિત થાય છે | તબક્કાવાર, સીધીતા, શાફ્ટ, બેરિંગ અને એસેમ્બલી સમીક્ષા | સ્ક્રુ પ્રોફાઇલ એકમાત્ર કારણ છે |
| લાંબા સ્થિર સેવા પછી સમાન વસ્ત્રો | મૂળ ભૂમિતિ, માપેલ ફેરફાર અને જરૂરી જાળવણી અંતરાલ | પુનઃડિઝાઇન આપમેળે જરૂરી છે |
બેટનફેલ્ડ-સિન્સિનાટી વર્ષમાં એક વાર અથવા 6,000 ઓપરેટિંગ કલાકો પછી વસ્ત્રોનું માપન કરવાની ભલામણ કરે છેસિંગલ, શંક્વાકાર ટ્વીન, સમાંતર ટ્વીન અને પ્લેનેટરી એક્સટ્રુડર્સ માટે તેના સેવા માર્ગદર્શનમાં. તેને એક સપ્લાયરના આયોજન સંદર્ભ તરીકે ગણો. ગંભીર ફિલર્સ પર પ્રક્રિયા કરતી લાઇન્સ અથવા ઝડપી વસ્ત્રોના વલણને દર્શાવવા માટે અલગ અંતરાલની જરૂર પડી શકે છે.


નિરીક્ષણ ફાઇલને મેન્યુફેક્ચરેબલ ઓર્ડરમાં ફેરવો
અવતરણ પેકેજમાં મશીન નિર્માતા અને મોડેલ, માન્ય રેખાંકનો, સામગ્રીની રચના, ઓપરેટિંગ રેકોર્ડ અને વસ્ત્રોનો નકશો હોવો જોઈએ. ઓળખો કે શું તમે વિશ્વાસુ રિપ્લેસમેન્ટ, રિપેર મૂલ્યાંકન અથવા ભૂમિતિમાં ફેરફાર કરવા માંગો છો. જો કામગીરીમાં સુધારો થવો જોઈએ, તો માપી શકાય તેવા લક્ષ્ય અને મશીનની મર્યાદાઓ જણાવો.
ડ્રોઇંગ નિયંત્રણ નજીવા કદ જેટલું મહત્વનું છે. નન્હૈયાનીઉત્પાદન સાધનો પાનું0.02 મીમીની સીએનસી ડ્રિલિંગ અને મિલિંગ પોઝીશનીંગ ચોકસાઈ, 6 મીટર સુધીની વર્કપીસ માટે સીએનસી લેથ્સ અને અનિયમિત ફ્લાઈટ્સ અને ખાસ ફ્લેંજ માટે પાંચ-અક્ષ મશીનિંગની સૂચિ આપે છે. તે ક્ષમતાઓને હજુ પણ અસ્પષ્ટ ચિત્ર અને નિરીક્ષણ યોજનાની જરૂર છે.
જ્યારે સ્પષ્ટ ક્લિયરન્સ પહેરવામાં આવેલા નમૂના સાથે વિરોધાભાસી હોય અથવા ડાબી અને જમણી માહિતી ખૂટે ત્યારે અમે ડ્રોઇંગ પર પ્રશ્ન કરીશું. તે ઉત્પાદન જવાબદારીનો એક ભાગ છે. ઇન્સ્ટોલેશન વખતે અસંમતિ શોધવા કરતાં સહી કરેલ ડ્રોઇંગનું પુનરાવર્તન સસ્તું છે.


તમે કિંમતોની વિનંતી કરો તે પહેલાં રિપ્લેસમેન્ટ સ્કોપની જરૂર છે?પહેલા જૂના ભાગનો રિપોર્ટ અને ઓપરેટિંગ પ્રોબ્લેમ મોકલો. વ્યાપારી સરખામણી શરૂ થાય તે પહેલાં અમે અલગ-અલગ ડ્રોઇંગ પ્રશ્નો, પુરાવા પહેરવા અને સામગ્રીની પસંદગીમાં મદદ કરી શકીએ છીએ.
રિપ્લેસમેન્ટ સમીક્ષાની વિનંતી કરોપૂછપરછ પૃષ્ઠ ખોલોપહેલા ફિટ ચકાસો, પછી ઉત્પાદન ચકાસો
ઇનકમિંગ ઇન્સ્પેક્શનમાં ઇન્સ્ટોલેશન પહેલાં ભાગની ઓળખ, ડ્રોઇંગ રિવિઝન, ડાબે અને જમણે લેબલ્સ, સામગ્રી દસ્તાવેજો, ઉલ્લેખિત પરિમાણો અને સુરક્ષિત સપાટીઓની પુષ્ટિ થવી જોઈએ. શિપિંગ અને નિરીક્ષણ રેકોર્ડને તમારા પ્લાન્ટમાં ઉપયોગમાં લેવાતા ઘટક સીરીયલ અથવા જોડી ઓળખ સાથે જોડાયેલ રાખો.
એક્સ્ટ્રુડર નિર્માતાની એસેમ્બલી, ગોઠવણી, લ્યુબ્રિકેશન, હીટિંગ અને સ્ટાર્ટ-અપ પ્રક્રિયાઓને અનુસરો. મંજૂર પદ્ધતિ દ્વારા જ જોડીની જરૂરી મુક્ત હિલચાલની પુષ્ટિ કરો. અસ્પષ્ટ ચુસ્ત સ્થિતિને દબાણ કરવા માટે ડ્રાઇવનો ઉપયોગ કરશો નહીં.
સંમત સામગ્રી, ફીડની વ્યવસ્થા અને મૃત્યુ સાથે કમિશન. રેકોર્ડ આઉટપુટ, સ્ક્રુ સ્પીડ, લોડ અથવા ટોર્ક સંકેત, દબાણ, તાપમાનની વર્તણૂક, વેન્ટ કંડીશન અને ફિનિશ્ડ-પ્રોડક્ટની ગુણવત્તા. સંક્ષિપ્ત નો-લોડ રોટેશન અથવા સરળ રેઝિન સામે નહીં, સ્વીકૃતિની સ્થિતિ સાથે સરખામણી કરો.

નન્હૈયાને તમારી ટ્વીન સ્ક્રુ વેર ફાઇલની સમીક્ષા કરવા કહો
મશીન ડ્રોઇંગ, ડાબી અને જમણી સ્ક્રુ ઓળખ, પરિભ્રમણ દૃષ્ટિકોણ, તબક્કાવાર માહિતી, કેન્દ્રનું અંતર, વસ્ત્રોનો નકશો, સામગ્રીની રેસીપી અને ઓપરેટિંગ રેકોર્ડ મોકલો. અમને કહો કે કયા લક્ષણને કારણે નિરીક્ષણ માટે પ્રોત્સાહિત કરવામાં આવ્યા હતા અને તમારી પ્રાથમિકતા પુનઃસ્થાપન, લાંબા સમય સુધી પહેરવાનું જીવન અથવા નવી પ્રક્રિયાની ફરજ છે.
ઈમેઈલ રેખાંકનો અને માપનવોટ્સએપ પર ચર્ચા કરોસમાંતર ટ્વીન સ્ક્રુ ઉત્પાદનો જુઓ
ઝુશાન નન્હૈયા પ્લાસ્ટિક મશીનરી કો., લિ.
પ્રોડક્ટ્સ:સહ-ફરતી સમાંતર ટ્વીન સ્ક્રુ બેરલ | કાઉન્ટર ફરતી સમાંતર ટ્વીન સ્ક્રુ બેરલ | પીવીસી સમાંતર ટ્વીન સ્ક્રુ બેરલ | રબર અને પ્લાસ્ટિક સમાંતર ટ્વીન સ્ક્રૂ
ઈમેલ:info@nhyscrew.com
ફોન:+86-13505809643| મોબાઇલ:+86-13587082002
બ્લોક સી, નંબર 2 વેસ્ટ સેક્શન, ઝીંગઝોઉ એવન્યુ, ડીંઘાઈ ડિસ્ટ્રિક્ટ, ઝુશાન સિટી, ઝેજિયાંગ પ્રાંત, ચીન.
સેવા માહિતી | ઉત્પાદન સાધનો | કંપની પ્રોફાઇલ | અમારો સંપર્ક કરો
વારંવાર પૂછાતા પ્રશ્નો
સમાંતર ટ્વીન સ્ક્રુ બેરલ ક્લિયરન્સ શું છે?
તે ભૌમિતિક સંબંધોનો સમૂહ છે, એક સાર્વત્રિક અંતર નથી. ઉપયોગી સ્પષ્ટીકરણ દરેક સ્ક્રુના ક્લિયરન્સને તેના બેરલ લોબમાં, સ્ક્રુ-ટુ-સ્ક્રુ ક્લિયરન્સને ઇન્ટરમેશિંગ પ્રદેશ, કેન્દ્રનું અંતર, તબક્કાવાર અને કોઈપણ સંબંધિત અક્ષીય ક્લિયરન્સને અલગ પાડે છે. માન્ય મશીન ડ્રોઇંગ લક્ષ્ય મૂલ્યો અને માપન પદ્ધતિઓ વ્યાખ્યાયિત કરે છે.
શું હું બેરલ આઈડી માઈનસ સ્ક્રુ ઓડી તરીકે ટ્વીન સ્ક્રુ ક્લિયરન્સની ગણતરી કરી શકું?
તે બાદબાકી સ્થાનિક વ્યાસ સંબંધનું વર્ણન ત્યારે જ કરી શકે છે જ્યારે બે મૂલ્યો અનુરૂપ સ્થાનો અને નિર્ધારિત બોર ભૂમિતિનો સંદર્ભ આપે છે. તે સ્ક્રૂ-ટુ-સ્ક્રુ ક્લિયરન્સ, ઇન્ટરમેશ, ફેઝિંગ, સેન્ટર ડિસ્ટન્સ અથવા આઉટ-ઓફ-રાઉન્ડ ફિગર-આઠ બોરનું વર્ણન કરતું નથી. માત્ર ટ્વીન સ્ક્રુ સ્વીકૃતિ મૂલ્ય તરીકે તેનો ઉપયોગ કરશો નહીં.
ટ્વીન સ્ક્રૂ અને બેરલ પર મારે કેટલી જગ્યાઓ માપવી જોઈએ?
ત્યાં કોઈ સાર્વત્રિક ગણતરી નથી. ફીડ, ગલન અથવા સંકોચન, મિશ્રણ, વેન્ટિંગ અને દબાણ-નિર્માણ ક્ષેત્રોને આવરી લેવા માટે પૂરતા અક્ષીય સ્ટેશનો બનાવો, પછી દૃશ્યમાન નુકસાન અથવા ભૂમિતિ ફેરફારોની આસપાસ સ્ટેશનો ઉમેરો. બંને સ્ક્રૂ અને બંને બેરલ લોબ પર સમાન સ્ટેશન નામોનો ઉપયોગ કરો.
સમાંતર ટ્વીન સ્ક્રૂને દૂર કરતા પહેલા શું રેકોર્ડ કરવું જોઈએ?
ઇન્સ્ટોલ કરેલી ડાબી અને જમણી સ્થિતિ, નામના છેડેથી જોવામાં આવેલું પરિભ્રમણ, હેન્ડનેસ, ટાઇમિંગ અથવા તબક્કાવાર ગુણ, શાફ્ટ કનેક્શન, સ્પેસર્સ અને અક્ષીય ક્રમ રેકોર્ડ કરો. ડ્રાઇવ અને ડિસ્ચાર્જના અંતનો ફોટોગ્રાફ કરો, દરેક ભાગને લેબલ કરો અને મશીન નિર્માતાની દૂર કરવાની પ્રક્રિયાને સાચવો.
શું હું ફક્ત ટ્વીન સ્ક્રૂ બદલી શકું અને જૂની બેરલ રાખી શકું?
હા, જ્યારે બેરલ બોર, કેન્દ્ર સંબંધ અને સપાટીની સ્થિતિ મંજૂર મર્યાદામાં રહે છે અને સ્ક્રુ પહેરવાનું કારણ સમજાય છે. જો બેરલ મોટું, અંડાકાર, સ્કોર અથવા ખોટી રીતે ગોઠવાયેલ હોય, તો એકલા નવા સ્ક્રૂ વધુ પડતી અથવા અસમાન ક્લિયરન્સ છોડી શકે છે. મેળ ખાતી માપન રિપોર્ટ પર નિર્ણયનો આધાર રાખો.
સમાંતર ટ્વીન સ્ક્રુ બેરલના વસ્ત્રોને કેટલી વાર માપવા જોઈએ?
મશીન નિર્માતાની જાળવણી યોજના, સામગ્રીની તીવ્રતા, ઓપરેટિંગ કલાકો અને લાઇનના પોતાના વસ્ત્રોના વલણમાંથી અંતરાલ સેટ કરો. બેટનફેલ્ડ-સિન્સિનાટી તેની સેવા ભલામણ તરીકે એક વર્ષ અથવા 6,000 ઓપરેટિંગ કલાકો પ્રકાશિત કરે છે, પરંતુ તે સાર્વત્રિક રિપ્લેસમેન્ટ મર્યાદાને બદલે આયોજન સંદર્ભ છે.
શું નન્હૈયા દરેક સમાંતર ટ્વીન સ્ક્રૂ માટે એક પ્રમાણભૂત કાર્યકારી મંજૂરી પ્રકાશિત કરે છે?
કોઈ એક વર્કિંગ-ક્લિયરન્સ મૂલ્ય સંપૂર્ણ શ્રેણીને આવરી લેતું નથી. નન્હૈયા સામગ્રી, હીટ ટ્રીટમેન્ટ, સપાટીની કઠિનતા, સ્તરની ઊંડાઈ, ખરબચડી અને સ્ક્રૂની સીધીતા માટે ઉત્પાદન મૂલ્યો પ્રકાશિત કરે છે. ચોક્કસ મશીન અને સ્ક્રુ જોડી માટે મંજૂર ડ્રોઇંગ પર કાર્યાત્મક મંજૂરી હજુ પણ વ્યાખ્યાયિત કરવાની જરૂર છે.
સમાંતર ટ્વીન સ્ક્રુ બેરલ અવતરણ બદલવા માટે મારે શું મોકલવું જોઈએ?
મશીન નિર્માતા અને મોડેલ, માન્ય રેખાંકનો, ડાબે અને જમણા સ્ક્રુ ઓળખ, પરિભ્રમણ દૃષ્ટિકોણ, કેન્દ્રનું અંતર, કનેક્શન અને ફ્લેંજ વિગતો, સામગ્રીની રચના, આઉટપુટ અને ઓપરેટિંગ રેકોર્ડ, અક્ષીય વસ્ત્રોનો નકશો, સપાટીના ફોટોગ્રાફ્સ, નિષ્ફળતાનો ઇતિહાસ અને જરૂરી નિરીક્ષણ દસ્તાવેજો મોકલો.
સિસ્ટમ પસંદગી અને સંચાલન સિદ્ધાંતો માટે, અમારા સાથે ચાલુ રાખોસમાંતર ટ્વીન સ્ક્રુ એક્સ્ટ્રુડર માર્ગદર્શિકાઅથવા વધુ વ્યાપકટ્વીન સ્ક્રુ એક્સ્ટ્રુડર પસંદગી માર્ગદર્શિકા.