સમાચાર

ઉદ્યોગ સમાચાર

સિંગલ-સ્ક્રુ વિ સમાંતર ટ્વીન-સ્ક્રુ પેલેટાઇઝિંગ લાઇન: કઈ તમારી સામગ્રીને બંધબેસે છે?09 2026-09

સિંગલ-સ્ક્રુ વિ સમાંતર ટ્વીન-સ્ક્રુ પેલેટાઇઝિંગ લાઇન: કઈ તમારી સામગ્રીને બંધબેસે છે?

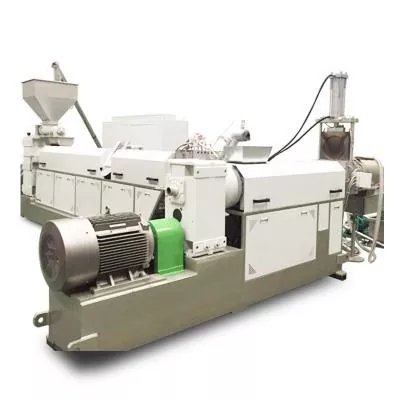
જ્યારે ફીડસ્ટોક પહેલાથી જ અંતિમ ફોર્મ્યુલેશનની નજીક હોય ત્યારે સિંગલ-સ્ક્રુ પેલેટાઇઝિંગ લાઇન પસંદ કરો અને મુખ્ય જોબ સ્ટેબલ કન્વેયિંગ, મેલ્ટિંગ, મેલ્ટ ફિલ્ટરેશન, પ્રેશર જનરેશન અને પેલેટ કટિંગ છે. તે સુસંગત PE અથવા PP રિગ્રિન્ડ, સરળ રિ-પેલેટાઇઝિંગ, લેબોરેટરી વર્ક અને નાનાથી મધ્યમ ઉત્પાદન માટે એક વ્યવહારુ પ્રારંભિક બિંદુ છે. સમાંતર ટ્વીન-સ્ક્રુ પેલેટાઇઝિંગ લાઇન પસંદ કરો જ્યારે મશીન કમ્પાઉન્ડ અને પેલેટાઇઝિંગ હોવું જોઈએ. તે ફિલર્સ, પિગમેન્ટ્સ, પોલિમર બ્લેન્ડ્સ, માસ્ટરબેચ, મોડિફાઇડ પ્લાસ્ટિક, મલ્ટિપલ ફીડ સ્ટ્રીમ્સ અને મજબૂત ડિવોલેટિલાઇઝેશન માટે વધુ યોગ્ય છે. માત્ર ટ્વીન-સ્ક્રુ લાઇન ખરીદશો નહીં કારણ કે તેનું લિસ્ટેડ આઉટપુટ વધારે છે. જ્યારે તેની પ્રક્રિયાના કાર્યો ફોર્મ્યુલેશન સાથે મેળ ખાય ત્યારે તેને ખરીદો.
પ્લેનેટરી સ્ક્રૂ વિ સિંગલ અને ટ્વીન સ્ક્રૂ: અપગ્રેડ ક્યારે યોગ્ય છે?31 2026-08

પ્લેનેટરી સ્ક્રૂ વિ સિંગલ અને ટ્વીન સ્ક્રૂ: અપગ્રેડ ક્યારે યોગ્ય છે?

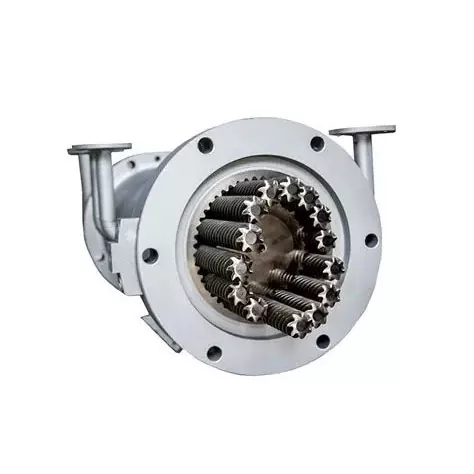
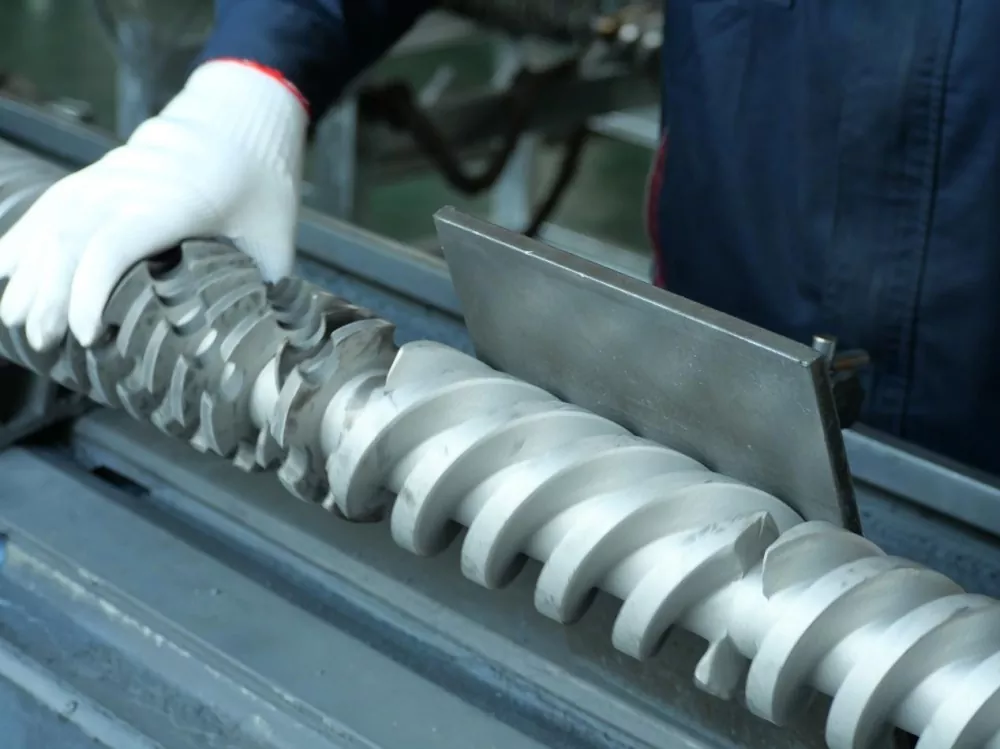
જ્યારે ફોર્મ્યુલેશનને ઉત્કૃષ્ટ વિતરક મિશ્રણ, વ્યાપક હીટ-ટ્રાન્સફર એરિયા, સ્વ-લૂછવાની ક્રિયા અથવા સ્ટેજ્ડ ડિગાસિંગની જરૂર હોય ત્યારે ગ્રહોની સ્ક્રૂ પસંદ કરો, ખાસ કરીને ગરમી-સંવેદનશીલ PVC, ઉચ્ચ-ભરેલા સંયોજનો, ઇલાસ્ટોમર્સ, એડહેસિવ્સ અને સંયુક્ત સામગ્રી સાથે. જ્યારે પ્રક્રિયા સ્થિર હોય અને મુખ્યત્વે આર્થિક ગલન, અવરજવર અને દબાણની જરૂર હોય ત્યારે એક જ સ્ક્રૂ સાથે રહો. જ્યારે હાઈ-સ્પીડ કમ્પાઉન્ડિંગ, ફ્લેક્સિબલ સાઇડ ફીડિંગ અથવા મજબૂત વિખરાઈ કામ પ્રાથમિકતા હોય ત્યારે સહ-રોટેટિંગ ટ્વીન સ્ક્રૂ પસંદ કરો. જો ગ્રહીય વિભાગ પ્રદાન કરી શકે છે તેના કરતા વધુ દબાણની જરૂર હોય, તો ઓર્ડર આપતા પહેલા ડાઉનસ્ટ્રીમ પ્રેશર સ્ટેજની યોજના બનાવો.
ઇન્જેક્શન મોલ્ડિંગ સ્ક્રુ ટિપ પસંદગી: રિંગ પહેરવા, ફિટ અને RFQ ચેકલિસ્ટ તપાસો31 2026-08

ઇન્જેક્શન મોલ્ડિંગ સ્ક્રુ ટિપ પસંદગી: રિંગ પહેરવા, ફિટ અને RFQ ચેકલિસ્ટ તપાસો

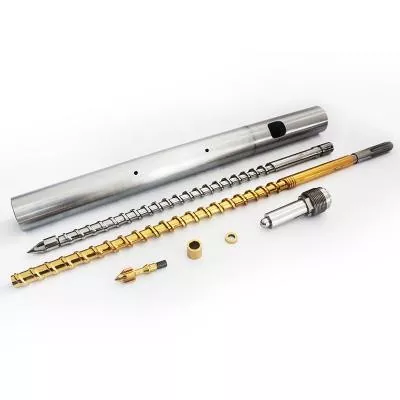
ઈન્જેક્શન મોલ્ડિંગ સ્ક્રૂ ટિપને ચાર બાબતો દ્વારા પસંદ કરો: નોન-રીટર્ન વાલ્વ ડિઝાઇન, ચોક્કસ સ્ક્રુ અને બેરલ ઇન્ટરફેસ, પ્રોસેસ્ડ રેઝિન અને ફિલર અને હાલની એસેમ્બલીની વસ્ત્રોની પેટર્ન. જ્યારે સંસ્કરણો, અગાઉના સમારકામ અથવા બિન-માનક સ્ક્રૂ અસ્તિત્વમાં હોઈ શકે ત્યારે એકલા મશીન મોડેલ પૂરતું નથી. રિપ્લેસમેન્ટ ઓર્ડર માટે, જ્યારે ઉપલબ્ધ હોય ત્યારે અસલ ડ્રોઇંગ મોકલો, પછી વાસ્તવિક મશીનની સામે થ્રેડ, ખભા, ટીપની લંબાઈ, રિંગ ટ્રાવેલ, સીટ, બહારનો વ્યાસ અને ઓગળેલા પેસેજની ચકાસણી કરો. સારા અવતરણની શરૂઆત ભૂમિતિથી થાય છે. સામગ્રી અને સપાટીની સારવાર આગળ આવે છે.
નાઈટ્રિડેડ વિ બાઈમેટાલિક સિંગલ સ્ક્રૂ: સપાટીને રેઝિન અને ફિલર સાથે મેચ કરો31 2026-08

નાઈટ્રિડેડ વિ બાઈમેટાલિક સિંગલ સ્ક્રૂ: સપાટીને રેઝિન અને ફિલર સાથે મેચ કરો

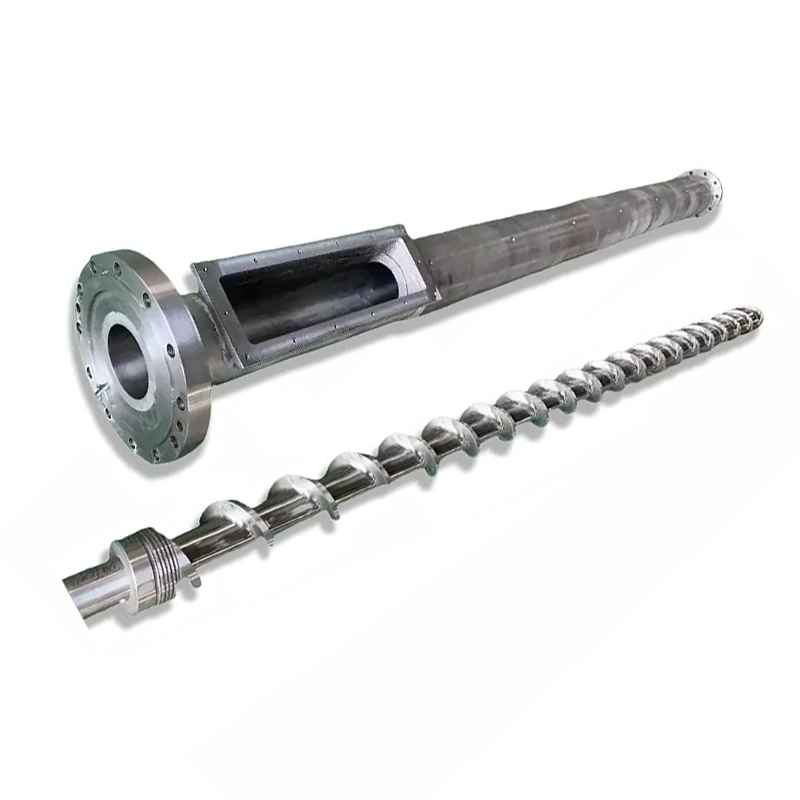
જ્યારે સારવાર કરેલ સ્ટીલની સપાટી ચકાસાયેલ વસ્ત્રો, કાટ અને પરિમાણીય ફરજ સાથે બંધબેસે ત્યારે નાઈટ્રાઈડીંગ પસંદ કરો. જ્યારે પ્રોજેક્ટને સૌથી વધુ વસ્ત્રોવાળા વિસ્તારમાં અલગ એલોયની જરૂર હોય ત્યારે ફ્લાઇટ હાર્ડફેસિંગ અથવા અન્ય બાયમેટેલિક બાંધકામ પસંદ કરો. ગંભીર સેવા માટે, બહેતર જવાબ એ સુસંગત બાયમેટાલિક બેરલ સાથે હાર્ડફેસ સ્ક્રૂ હોઈ શકે છે. કોઈ વિકલ્પ આપોઆપ ચડિયાતો નથી. નિષ્ફળતા મોડથી પ્રારંભ કરો, પછી સ્ક્રુ અને બેરલ સામગ્રી, સ્તર સ્થાનો, પ્રક્રિયા માર્ગ અને નિરીક્ષણ માપદંડને એકસાથે મંજૂર કરો.
સ્ક્રૂની ઝડપ, ઓગળવાનું તાપમાન અને આઉટપુટ: શા માટે એક સેટિંગ બીજાને બદલે છે31 2026-08

સ્ક્રૂની ઝડપ, ઓગળવાનું તાપમાન અને આઉટપુટ: શા માટે એક સેટિંગ બીજાને બદલે છે

સ્ક્રુની ઝડપ વધારવાથી સામાન્ય રીતે ડ્રેગ ફ્લો વધે છે અને સામગ્રી પ્રક્રિયામાં પ્રવેશે છે તે દરમાં વધારો થાય છે, પરંતુ સંબંધ અમર્યાદિત અથવા સંપૂર્ણ રેખીય નથી. વધુ આરપીએમ શીયર હીટ પણ ઉમેરી શકે છે, રહેઠાણનો સમય ઓછો કરી શકે છે અને નબળા ફીડ અથવા ગલન વિભાગને છતી કરી શકે છે. એક સમયે એક નિયંત્રિત ચલ બદલો, સ્થિર સ્થિતિ માટે રાહ જુઓ, પછી આઉટપુટ, ઓગળેલા તાપમાન પ્રોફાઇલ, દબાણ, મોટર લોડ અને ઉત્પાદન ગુણવત્તાની તુલના કરો. જ્યારે તેમાંથી એક તેની મંજૂર મર્યાદા સુધી પહોંચે ત્યારે રોકો, પછી ભલે ડ્રાઇવ ઝડપથી ચાલુ થઈ શકે.
સ્ક્રુ અથવા બેરલને નુકસાન પહોંચાડ્યા વિના સિંગલ સ્ક્રુ એક્સટ્રુડરને કેવી રીતે સાફ કરવું28 2026-08

સ્ક્રુ અથવા બેરલને નુકસાન પહોંચાડ્યા વિના સિંગલ સ્ક્રુ એક્સટ્રુડરને કેવી રીતે સાફ કરવું

સ્તરવાળી પદ્ધતિનો ઉપયોગ કરો. એક્સ્ટ્રુડર સામાન્ય ઓપરેટિંગ નિયંત્રણ હેઠળ રહે છે ત્યારે સામગ્રી અને મશીન સપ્લાયરની મંજૂર શુદ્ધ કરવાની પ્રક્રિયાથી પ્રારંભ કરો. જો અવશેષો પાછા ફરે છે અથવા સ્ક્રૂ ખુલ્લા હોવા જ જોઈએ, તો છોડની પ્રક્રિયા અનુસાર જોખમી ઊર્જાને રોકો, અલગ કરો અને ચકાસો. દૂર કરેલ સ્ક્રૂ માટે, ઘટક-મંજૂર બિન-નુકસાનકર્તા સાધનોનો ઉપયોગ કરો. ઉદ્યોગ માર્ગદર્શન પિત્તળના સાધનો, તાંબાની જાળી અને સુતરાઉ કાપડની ભલામણ કરે છે અને સ્ટીલના સ્ક્રેપર અને સ્થાનિક ટોર્ચને ગરમ કરવા સામે ચેતવણી આપે છે. સમસ્યા વસ્ત્રો છે તે નક્કી કરતા પહેલા સ્વચ્છ સપાટીઓનું નિરીક્ષણ કરો.
X
અમે તમને બહેતર બ્રાઉઝિંગ અનુભવ પ્રદાન કરવા, સાઇટ ટ્રાફિકનું વિશ્લેષણ કરવા અને સામગ્રીને વ્યક્તિગત કરવા માટે કૂકીઝનો ઉપયોગ કરીએ છીએ. આ સાઇટનો ઉપયોગ કરીને, તમે અમારી કૂકીઝના ઉપયોગ માટે સંમત થાઓ છો. ગોપનીયતા નીતિ
અસ્વીકાર કરોસ્વીકારો