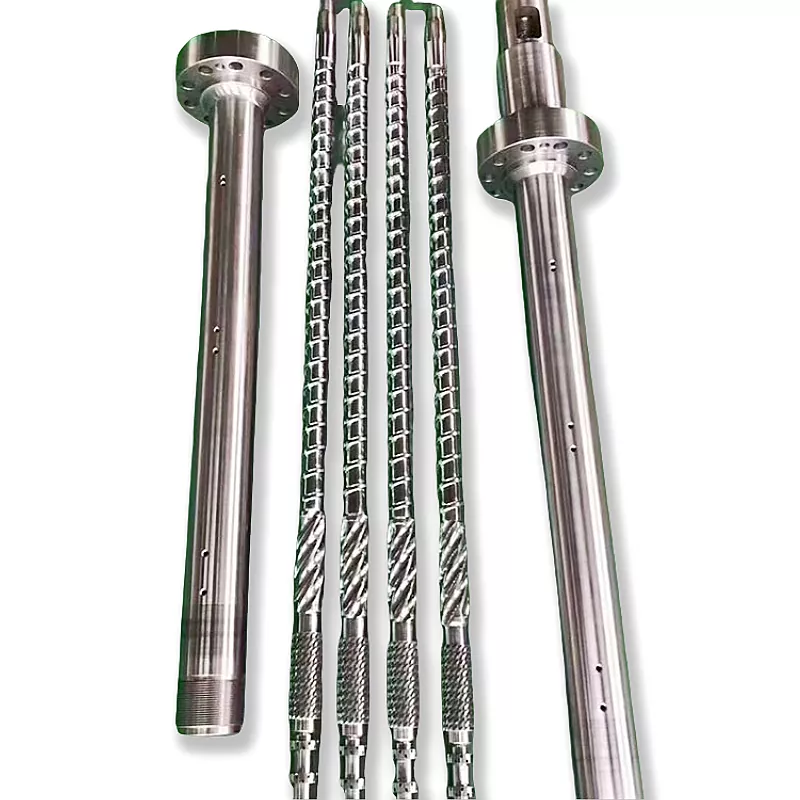
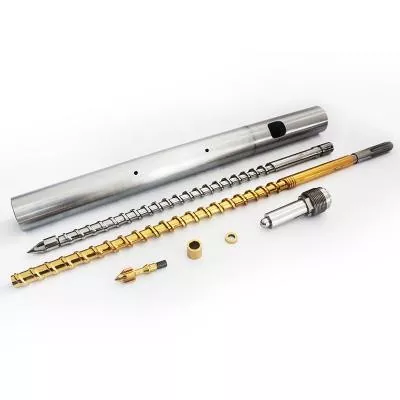
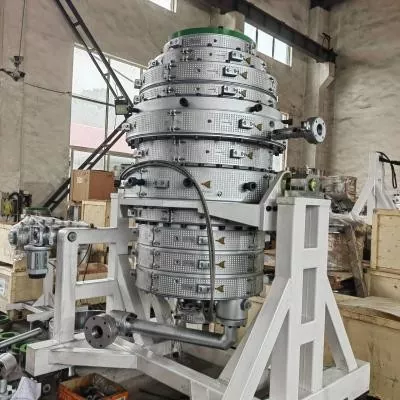
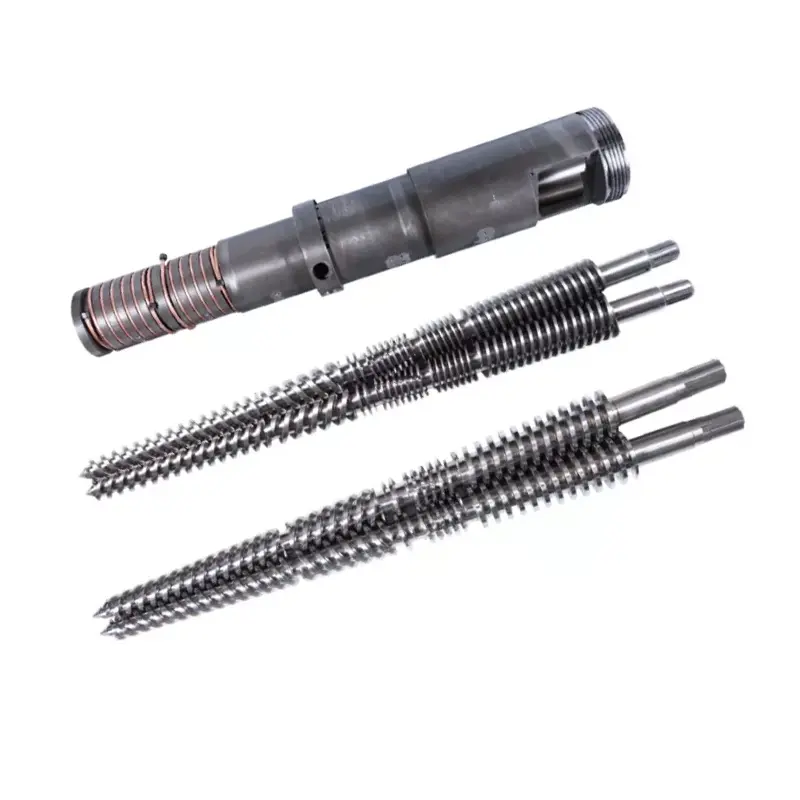
ઉત્પાદનના ફોટા અને બહારના પરિમાણોમાંથી WPC મોલ્ડ પસંદ કરી શકાતો નથી. ટૂલિંગ વુડ-પ્લાસ્ટિક ફોર્મ્યુલા, પ્રોફાઇલ વિભાગ, આઉટપુટ, એક્સ્ટ્રુડર ડિસ્ચાર્જ, કેલિબ્રેશન પદ્ધતિ, કૂલિંગ લાઇન અને ફિનિશ્ડ બોર્ડ અથવા પ્રોફાઇલ માટે ઉપયોગમાં લેવાતા પ્રદર્શન પરીક્ષણો સાથે મેળ ખાતું હોવું જોઈએ.


ઝડપી જવાબ
ખરીદવા માટે એWPC ઉત્તોદન મોલ્ડ, સહિષ્ણુતા સાથે અંતિમ ક્રોસ-સેક્શન, સંપૂર્ણ પોલિમર અને વુડ-ફિલર ફોર્મ્યુલા, સામગ્રી તૈયાર કરવાની પદ્ધતિ, લક્ષ્ય આઉટપુટ અને લાઇન સ્પીડ, એક્સ્ટ્રુડર ઇન્ટરફેસ, ડાઉનસ્ટ્રીમ કૂલિંગ લેઆઉટ અને ફિનિશ્ડ-પ્રોડક્ટ સ્વીકૃતિ યોજના મોકલો. ડ્રોઇંગ પર દૃશ્યમાન સપાટીઓ, જટિલ દિવાલો, આંતરિક પાંસળી, પોલાણ, ત્રિજ્યા અને કોઈપણ એમ્બોસિંગ અથવા સેન્ડિંગ ભથ્થાને ચિહ્નિત કરો.
માત્ર શુષ્ક પરિમાણીય અહેવાલમાંથી ટૂલિંગ સ્વીકારશો નહીં. ઇચ્છિત લાઇન દ્વારા સંમત ફોર્મ્યુલા ચલાવો, પ્રોફાઇલને ઠંડુ થવા દો, પછી પરિમાણો, દિવાલ અને પાંસળીની જાડાઈ, સીધીતા, ટ્વિસ્ટ, સપાટીની સ્થિતિ અને લંબાઈ દીઠ માસ માપો. ઉત્પાદન પ્રદર્શન પરીક્ષણો ફિનિશ્ડ-પ્રોડક્ટ ઉત્પાદકની જવાબદારી રહે છે.
સ્ટીલના અલગ બ્લોક નહીં, ફોર્મિંગ સિસ્ટમ ખરીદો
એક્સટ્રુઝન મોલ્ડ ગરમ પ્રોફાઇલ બનાવે છે કારણ કે ડબલ્યુપીસી મેલ્ટ એક્સ્ટ્રુડરને છોડી દે છે. તે પ્રોફાઇલ હજી પણ નરમ છે અને આકાર બદલવા માટે સક્ષમ છે. કેલિબ્રેટર્સ, કૂલિંગ સેક્શન, સપોર્ટ, હૉલ-ઑફ અને કટીંગ સાધનો પછી તેને પકડી રાખો અને સ્થિર કરો. જો તે ડાઉનસ્ટ્રીમ ભાગો તેની સાથે મેળ ખાતા ન હોય તો બેન્ચ પર યોગ્ય દેખાતી ડાઇ અસ્થિર પ્રોફાઇલ બનાવી શકે છે.
નન્હૈયાની WPC મોલ્ડ રેન્જ સખત અને પોલિશ્ડ સપાટીઓ સાથે સ્ટીલ બોડીનો ઉપયોગ કરે છે. મોલ્ડ CNC મશીન અને હીટ ટ્રીટેડ છે, અને વૈકલ્પિક ઠંડક ચેનલો ઉપલબ્ધ છે. ઉત્પાદનનો સ્કોપ શીટ્સ, બોર્ડ અને પ્રોફાઇલ્સને આવરી લે છે, જેમાં ડેકિંગ, ફેન્સિંગ, પેનલ્સ અને લાકડાના ફિલર સાથે PE અથવા PPમાંથી બનેલા આઉટડોર-ફર્નિચર ઘટકોનો સમાવેશ થાય છે.
| આઇટમ ખરીદો | તેનું કામ | અવતરણમાં શું દેખાવું જોઈએ |
|---|---|---|
| એડેપ્ટર અને ઇનલેટ | એક્સટ્રુડર ડિસ્ચાર્જને પ્રોફાઇલ ફ્લો પાથ સાથે જોડે છે | ફ્લેંજ, બોલ્ટ પેટર્ન, રજિસ્ટર, સીલ, મેલ્ટ ઇનલેટ, કેન્દ્રની ઊંચાઈ, હીટર અને સેન્સરની વિગતો |
| ઉત્તોદન મૃત્યુ પામે છે | પીગળવાનું વિતરણ કરે છે અને હોટ પ્રોફાઇલ વિભાગ બનાવે છે | બોડી અને ઇન્સર્ટ ડ્રોઇંગ્સ, સામગ્રી, ટ્રીટમેન્ટ, હીટિંગ ઝોન, ફ્લો-સર્ફેસ ફિનિશ અને એડજસ્ટમેન્ટ પોઈન્ટ |
| કેલિબ્રેટર અથવા કદ બદલવાનું ટૂલિંગ | પ્રારંભિક ઠંડક દરમિયાન જટિલ સપાટીઓ અને પરિમાણોને સપોર્ટ કરે છે | વિભાગોની સંખ્યા, સંપર્ક સપાટીઓ, શૂન્યાવકાશ અથવા પાણીના જોડાણો, ગોઠવણ અને માઉન્ટિંગ |
| કૂલિંગ ટૂલિંગ | પ્રોફાઇલ સપોર્ટેડ હોય ત્યારે ગરમી દૂર કરે છે | કૂલિંગ ચેનલો, પાણીની જરૂરિયાતો, ટાંકી અથવા પ્લેટ લેઆઉટ અને કનેક્શન માપો |
| ભાગો બદલો | આયોજિત ઉત્પાદન પ્રકારોને મંજૂરી આપે છે અથવા નિયમિત વસ્ત્રોની વસ્તુઓને બદલે છે | ડ્રોઇંગ નંબર્સ, સુસંગતતા મેટ્રિક્સ, ફાજલ જથ્થો અને ફેરફાર પ્રક્રિયા |
| હેન્ડલિંગ અને સપોર્ટ | ટૂલિંગને સ્થાન આપે છે અને એક્સ્ટ્રુડર કનેક્શનને સુરક્ષિત કરે છે | પાર્ટ વેઈટ, લિફ્ટિંગ પોઈન્ટ, સ્ટેન્ડ, રેલ્સ, સેન્ટરલાઈન એડજસ્ટમેન્ટ અને સ્ટોરેજ ફિક્સર |
| દસ્તાવેજીકરણ | ઉત્પાદન, ઇન્સ્ટોલેશન, ઓપરેશન અને ભાવિ રિપ્લેસમેન્ટને નિયંત્રિત કરે છે | મંજૂર રેખાંકનો, સામગ્રીનું બિલ, નિરીક્ષણ રેકોર્ડ, મેન્યુઅલ અને સ્પેર-પાર્ટ્સની સૂચિ |
અમારું ફેક્ટરી દૃશ્ય:વાક્ય "WPC મોલ્ડનો એક સમૂહ" કિંમતની સરખામણી માટે ખૂબ અસ્પષ્ટ છે. એક સપ્લાયર માત્ર હીટેડ ડાઇ બોડીને ટાંકી શકે છે. બીજામાં એડેપ્ટર, કેટલાક કેલિબ્રેટર્સ, કૂલિંગ પ્લેટ્સ, સપોર્ટ, ફાજલ હીટર અને કમિશનિંગ માર્ગદર્શનનો સમાવેશ થઈ શકે છે. અમે ખરીદદારને કુલની સરખામણી કરતા પહેલા લાઇન-આઇટમના અવકાશની તુલના કરવાનું કહીએ છીએ.



અંતિમ પ્રોફાઇલ ડ્રોઇંગ એ પ્રારંભિક બિંદુ છે
કેટલોગ ફોટો ઉત્પાદન કુટુંબ બતાવે છે, પરંતુ તે માહિતી છુપાવે છે જે ટૂલિંગને નિયંત્રિત કરે છે. અમને પરિમાણો અને સહિષ્ણુતા સાથે વિભાગ દૃશ્યની જરૂર છે. ડ્રોઇંગમાં ક્લિપ્સ, ફાસ્ટનર્સ, ફ્રેમ્સ અથવા અન્ય પ્રોફાઇલ્સ સાથે સમાગમ કરતી સપાટીઓને પણ ઓળખવી જોઈએ કારણ કે તે લક્ષણો ઘણીવાર સુશોભન ચહેરા કરતાં વધુ કડક નિયંત્રણને પાત્ર છે.
હોલો પ્રોફાઇલ માટે, દરેક દિવાલ અને વેબ પરિમાણ આપો. આંતરિક પોલાણને કલાત્મક પેટર્ન તરીકે છોડશો નહીં. તેમની ભૂમિતિ સામગ્રીના વિતરણ, ઠંડક, જડતા, પ્રોફાઇલ વજન અને હૉલ-ઑફ હેઠળ વિભાગ કેવી રીતે વર્તે છે તેના પર અસર કરે છે.
- એકંદર પહોળાઈ, ઊંચાઈ અને પ્રોફાઇલ ઓરિએન્ટેશન
- દરેક બહારના ચહેરા પર દિવાલની જાડાઈ
- આંતરિક વેબ જાડાઈ અને સ્થિતિ
- પોલાણનું કદ, જથ્થો અને ભૂમિતિ
- ખૂણો અને આંતરિક ત્રિજ્યા
- ગ્રુવ્સ, જીભ, ક્લિપ્સ અને ફાસ્ટનર ઝોન
- જટિલ સહનશીલતા અને નિરીક્ષણ ડેટા
- મંજૂર ધનુષ્ય, ટ્વિસ્ટ અને સીધીતા
- એકમ લંબાઈ દીઠ લક્ષ્ય સમૂહ
- દૃશ્યમાન ચહેરા અને સપાટી-ખામી મર્યાદા
- એમ્બોસિંગ, સેન્ડિંગ અથવા બ્રશિંગ ભથ્થું
- કટ લંબાઈ અને ડાઉનસ્ટ્રીમ કટીંગ પદ્ધતિ
- નક્કર, હોલો, કેપ્ડ અથવા કો-એક્સ્ટ્રુડ બાંધકામ
- મંજૂર મુખ્ય નમૂના અને પુનરાવર્તન તારીખ
કોલ્ડ ફિનિશ્ડ પ્રોફાઇલની નકલ તરીકે ડાઇ ઓપનિંગને મશીન કરશો નહીં.ગરમ WPC વિભાગ ડાઇ સ્વેલ, ડ્રોડાઉન, કેલિબ્રેશન અને ઠંડક દ્વારા બદલાઈ શકે છે. ટૂલિંગ વળતર વાસ્તવિક ફોર્મ્યુલા, આઉટપુટ અને ડાઉનસ્ટ્રીમ સિસ્ટમની આસપાસ વિકસિત થવું જોઈએ.
અમારું ફેક્ટરી દૃશ્ય:સ્વચ્છ 3D રેન્ડરિંગ વેચાણ માટે ઉપયોગી છે, પરંતુ તે નબળું ઉત્પાદન દસ્તાવેજ છે. અમે પૂછીએ છીએ કે કઈ સપાટી બીજા ભાગ સાથે એસેમ્બલ થાય છે, કઈ દીવાલ મજબૂતાઈને નિયંત્રિત કરે છે, ગ્રાહક જે ચહેરો જુએ છે અને પ્લાન્ટ ક્યાં ભિન્નતા સ્વીકારી શકે છે. તે અગ્રતા નકશો દરેક લાઇન પર સમાન ચુસ્ત સહનશીલતા મૂકવા કરતાં વધુ ઉપયોગી છે.


WPC એ સૂત્રોનો પરિવાર છે, એક કાચો માલ નથી
ટૂલિંગ મેકરને WPC અક્ષરો કરતાં વધુની જરૂર છે. પોલિમર PE, PP અથવા PVC હોઈ શકે છે. લાકડું ઘટક પ્રજાતિઓ, કણોનું સ્વરૂપ, કદ વિતરણ અને ભેજની સ્થિતિમાં ભિન્ન હોઈ શકે છે. ફોર્મ્યુલામાં મિનરલ ફિલર, લુબ્રિકન્ટ, કપ્લિંગ એજન્ટ, પિગમેન્ટ, સ્ટેબિલાઇઝર, ફોમિંગ એજન્ટ અથવા રિસાયકલ કરેલ સામગ્રી પણ હોઈ શકે છે.
નન્હૈયાનું WPC મોલ્ડ પેજ PE અને PP ને વુડ ફિલર સાથે લક્ષ્ય સામગ્રી તરીકે ઓળખે છે. તેના ઉત્પાદન અને એપ્લિકેશન શ્રેણીમાં PVC ફોમ બોર્ડ અને વિશિષ્ટ PE વુડ-પ્લાસ્ટિક પ્રોસેસિંગ પણ આવરી લેવામાં આવે છે. ચોક્કસ ઉત્પાદન સૂત્ર આપો જેથી ઘાટ તે સામગ્રી માટે રચાયેલ હોય જે તેમાં પ્રવેશ કરશે.
| ફોર્મ્યુલા ઇનપુટ | ટૂલિંગ સપ્લાયરને તેની શા માટે જરૂર છે | શું મોકલવું |
|---|---|---|
| મેટ્રિક્સ પોલિમર | મેલ્ટ વર્તણૂક, તાપમાન વિન્ડો, ડ્રોડાઉન અને ઠંડક પ્રતિભાવમાં ફેરફારો | ચોક્કસ રેઝિન ગ્રેડ, સપ્લાયર ડેટા શીટ અને ટકાવારી |
| લાકડું ઘટક | ફીડ વર્તન, પ્રવાહ પ્રતિકાર, ભેજ લોડ અને સપાટીના દેખાવને અસર કરે છે | લાકડાનો પ્રકાર, લોટ અથવા ફાઇબર, કણોની શ્રેણી, જથ્થાબંધ ઘનતા, ભેજની સ્થિતિ અને ટકાવારી |
| ખનિજ પૂરક | સ્નિગ્ધતા, વજન, વસ્ત્રો અને સપાટી બદલાય છે | સામગ્રીનું નામ, કણોની માહિતી, સારવાર અને ટકાવારી |
| લુબ્રિકન્ટ અને પ્રોસેસિંગ સહાય | ડાઇ રીલીઝ, દબાણ, સપાટી અને ડાઉનસ્ટ્રીમ સારવારને પ્રભાવિત કરે છે | ઉત્પાદનનું નામ, વધારાનો દર અને મિશ્રણનો ક્રમ |
| કપલિંગ એજન્ટ અને સ્ટેબિલાઇઝર | સંયોજન અને અંતિમ ઉત્પાદન પ્રદર્શનમાં ફેરફાર કરે છે | ગ્રેડ અને ટકાવારી ઉપરાંત કોઈપણ પ્રોસેસિંગ પ્રતિબંધો |
| રંગદ્રવ્ય અથવા કેપ સ્તર | દૃશ્યમાન સપાટી, થર્મલ પ્રતિભાવ અને કો-એક્સ્ટ્રુઝન લેઆઉટને અસર કરે છે | રંગ સિસ્ટમ, સ્તર જાડાઈ લક્ષ્ય, સહ-એક્સ્ટ્રુડર સ્થિતિ અને પ્રવાહ ગુણોત્તર |
| રિસાયકલ સામગ્રી | સ્નિગ્ધતા, દૂષિતતા અને ભેજની વિવિધતા ઉમેરી શકે છે | સ્ત્રોત, તૈયારી, મહત્તમ ટકાવારી અને ઘણાં વિવિધતા |
| ફોમિંગ સિસ્ટમ | ઘનતા વિકાસ, દબાણ અને પરિમાણીય પુનઃપ્રાપ્તિમાં ફેરફાર કરે છે | સંપૂર્ણ ફોર્મ્યુલેશન, લક્ષ્ય ઘનતા અને પ્રક્રિયા વિંડો |
યુ.એસ. ડિપાર્ટમેન્ટ ઓફ એગ્રીકલ્ચરની ફોરેસ્ટ પ્રોડક્ટ્સ લેબોરેટરી સમજાવે છે કે ડબલ્યુપીસી ભેજ પ્રોસેસિંગ પહેલાં, એક અલગ કમ્પાઉન્ડિંગ સ્ટેપ દરમિયાન અથવા ઇન-લાઇન એક્સટ્રુઝન પ્રક્રિયામાં દૂર કરી શકાય છે. તેનું ટેકનિકલ પ્રકરણ એ પણ નોંધે છે કે WPC ઉત્પાદકો એક જ સ્ક્રૂ દ્વારા પ્રી-કમ્પાઉન્ડેડ પેલેટ્સ, વન-સ્ટેપ ટ્વીન-સ્ક્રુ કમ્પાઉન્ડિંગ અને પ્રોફાઇલિંગ અને ટેન્ડમ સિસ્ટમ્સ સહિત વિવિધ સાધનોના માર્ગોનો ઉપયોગ કરે છે. ઘાટ તે માર્ગ સાથે મેળ ખાતો હોવો જોઈએ જે તેને ઓગળે છે.
સંદર્ભ સૂત્ર નિયમ:ટૂલિંગ એગ્રીમેન્ટમાં એક માન્ય ફોર્મ્યુલા અને તૈયારી પદ્ધતિ મૂકો. ભાવિ ફેરફારો શક્ય છે, પરંતુ જ્યારે દબાણ, સપાટી, પરિમાણો અથવા આઉટપુટ બદલાય ત્યારે ટીમને બેઝલાઇનની જરૂર હોય છે.
RFQ માં ભેજ તેની પોતાની લાઇનને પાત્ર છે. મોલ્ડમાં પરપોટા, પિનહોલ્સ અને અસ્થિર સપાટી સંગ્રહ, સૂકવણી, મિશ્રણ, ખોરાક અથવા વેન્ટિંગમાં શરૂ થઈ શકે છે. પોલિશ્ડ ફ્લો સપાટી સંયોજનમાં રહેલ પાણીને દૂર કરી શકતી નથી.
જે રીતે WPC મેલ્ટ ઉત્પન્ન થાય છે તે રીતે મોલ્ડને મેચ કરો
સિંગલ-સ્ક્રુ પ્રોફાઇલર દ્વારા ચાલતી પ્રી-કમ્પાઉન્ડેડ WPC પેલેટ સૂકા મિશ્રણથી અલગ રીતે મોલ્ડ સુધી પહોંચે છે જે એક ટ્વીન-સ્ક્રુ પ્રક્રિયામાં મિશ્રિત અને આકાર આપવામાં આવે છે. આઉટપુટમાં વિવિધ દબાણ સ્થિરતા, તાપમાન વિતરણ અને સ્ક્રીન પ્રતિબંધ પ્રત્યે સંવેદનશીલતા હોઈ શકે છે. મોલ્ડ સપ્લાયરને એક્સટ્રુડર અને એડેપ્ટરની સમીક્ષા કરવા કહો, માત્ર પ્રોફાઇલની જ નહીં.
| ઉત્પાદન માર્ગ | લાક્ષણિક ખરીદી ફોકસ | મોલ્ડ ઇનલેટ પર જરૂરી માહિતી |
|---|---|---|
| પ્રી-કમ્પાઉન્ડેડ પેલેટ્સ અને સિંગલ-સ્ક્રુ પ્રોફાઇલિંગ | સ્થિર અવરજવર, ગલન, દબાણ ઉત્પન્ન અને પ્રોફાઇલ રચના | પેલેટ ગ્રેડ, ભેજ, સ્ક્રુ વ્યાસ, આઉટપુટ, ઓગળવાનું તાપમાન, દબાણ શ્રેણી અને ગાળણ |
| વન-સ્ટેપ ટ્વીન-સ્ક્રુ કમ્પાઉન્ડિંગ અને પ્રોફાઇલિંગ | ખોરાક આપવો, મિશ્રણ કરવું, ભેજ દૂર કરવો અને એક સતત માર્ગમાં રચના કરવી | સંપૂર્ણ ફોર્મ્યુલા, ફીડર પ્લાન, વેન્ટિંગ, સ્ક્રુ કન્ફિગરેશન, ડિસ્ચાર્જ દબાણ, તાપમાન અને દરની વિવિધતા |
| ટેન્ડમ ઉત્તોદન | કમ્પાઉન્ડિંગ અથવા ડ્રાયિંગ ડ્યૂટીને અંતિમ દબાણ અને પ્રોફાઇલિંગ ડ્યૂટીથી અલગ કરો | ટ્રાન્સફર મેથડ, સેકન્ડ-એક્સ્ટ્રુડર ડેટા, મેલ્ટ કન્ડીશન, કન્ટ્રોલ લોજિક અને અપસેટ હેન્ડલિંગ |
| સહ-બહિષ્કૃત કેપ અથવા કાર્યાત્મક સ્તર | પ્રોફાઇલની આસપાસ સ્થિર સ્તરનું વિતરણ અને સંલગ્નતા | કોર અને કેપ ફોર્મ્યુલા, ફ્લો રેશિયો, ઇનલેટ ઓરિએન્ટેશન, વ્યક્તિગત દબાણ અને સ્તર-જાડાઈની સ્વીકૃતિ |
નન્હૈયા સપ્લાય કરે છેસિંગલ સ્ક્રૂ, સમાંતર ટ્વીન સ્ક્રૂ, શંક્વાકાર ટ્વીન-સ્ક્રુ બેરલઅનેપ્લાસ્ટિક એક્સ્ટ્રુડર મશીનો. પ્રક્રિયા કાર્ય દ્વારા પ્લાસ્ટિસાઇઝિંગ વિભાગ પસંદ કરો. પછી વિભાગ જાળવી શકે તેવી ઓગળેલી સ્થિતિની આસપાસ ઘાટની રચના કરો.
ઘર્ષક લાકડું અને ખનિજથી ભરેલા ફોર્મ્યુલા માટે, મોલ્ડ પ્રતિબંધ વધારતા પહેલા સ્ક્રુ અને બેરલ પહેરવાના પેકેજની સમીક્ષા કરો. નન્હૈયાના હાલના માર્ગદર્શક,ડબલ્યુપીસી એક્સટ્રુઝન માટે સ્ક્રુ બેરલ: વુડ-પ્લાસ્ટિક વેરને કેવી રીતે રોકવું, આ લેખમાં પ્રોફાઇલ-ટૂલિંગ નિર્ણયોની નકલ કર્યા વિના વેન્ટિંગ, તાપમાન અને સપાટીની પસંદગીને આવરી લે છે.
અમારું ફેક્ટરી દૃશ્ય:જ્યારે નવો ઘાટ દબાણ વધારે છે, ત્યારે ઘણીવાર ડાઇને તરત જ દોષી ઠેરવવામાં આવે છે. કેટલીકવાર પ્રતિબંધ ખોટો હોય છે. કેટલીકવાર સ્ક્રૂ વિનંતી કરેલ દરે એક સમાન, સંપૂર્ણ રીતે તૈયાર ઓગળતું સપ્લાય કરી શકતું નથી. અમે ફેરફારો પહેલા અને પછીના દબાણની તુલના કરીએ છીએ, સ્ક્રીન અને સામગ્રીની સ્થિતિ તપાસીએ છીએ અને ફ્લો પાથને ફરીથી કાપતા પહેલા સાચા નેટ આઉટપુટની પુષ્ટિ કરીએ છીએ.

ડાય એક્ઝિટ પર પ્રોફાઇલ ફ્લો એકસાથે આવવો જોઈએ
WPC પ્રોફાઇલમાં એક વિભાગમાં જાડી બહારની દિવાલો, પાતળી આંતરિક જાળીઓ, ઊંડા ખાંચો અને નાના ખૂણાઓ હોઈ શકે છે. દરેક પાથ પ્રવાહને અલગ રીતે પ્રતિકાર કરે છે. જો મેલ્ટ એક વિસ્તારમાં ખૂબ જ ઝડપથી પહોંચે છે અને બીજામાં ખૂબ ધીમેથી, પ્રોફાઇલ ખેંચી શકે છે, ટ્વિસ્ટ કરી શકે છે, ફાટી શકે છે અથવા અસમાન ઘનતા અને સપાટી બતાવી શકે છે.
ટૂલિંગ ડિઝાઇન વિભાગને સંતુલિત કરવા માટે સંક્રમણ આકાર અને સ્થાનિક પ્રવાહ પ્રતિકારનો ઉપયોગ કરે છે. લક્ષ્ય દરેક આંતરિક બિંદુ પર સમાન ગતિ નથી. લક્ષ્ય એ એક્ઝિટ પર એક સ્થિર પ્રોફાઇલ છે જેને કેલિબ્રેટર વધુ પડતા સુધારા વિના સપોર્ટ કરી શકે છે.
બાહ્ય દિવાલો
દૃશ્યમાન ચહેરાઓને સ્થિર પુરવઠો અને ડાઇ લિપ પર યોગ્ય સપાટીની જરૂર હોય છે. જાડા વિભાગો પણ કેલિબ્રેટરમાં વધુ ગરમી વહન કરે છે અને પાતળા લક્ષણો કરતાં વધુ ધીમેથી ઠંડુ થઈ શકે છે.
આંતરિક webs
પાતળી પાંસળીઓ અપૂર્ણ ભરવા અથવા ફાટી જવા માટે સંવેદનશીલ હોય છે. તેમના ફીડ પાથ, જંકશન અને ડાઉનસ્ટ્રીમ સપોર્ટ ટૂલિંગ અને સ્વીકૃતિ રેખાંકનોમાં દૃશ્યમાન હોવા જોઈએ.
ગ્રુવ્સ અને ખૂણા
નાના લક્ષણો સ્થાનિક પ્રવાહને વિસ્તૃત કરી શકે છે અને સમસ્યાઓ સમાપ્ત કરી શકે છે. કાર્યાત્મક કિનારીઓને ચિહ્નિત કરો જેથી ટૂલ કરેક્શન બિન-ક્રિટિકલ સપાટીને સુધારવાને બદલે ફિટને સુરક્ષિત કરે.



અમારું ફેક્ટરી દૃશ્ય:મોલ્ડ કરેક્શનમાં માપેલ કારણ હોવું જોઈએ. અમે ચિહ્નિત કરીએ છીએ કે જ્યાં પ્રોફાઇલ ભારે, પાતળી, ઝડપી, ધીમી અથવા વિકૃત છે, પછી જવાબદાર પ્રવાહ વિસ્તારને નિયંત્રિત પગલાઓમાં બદલો. ડાય હોઠને ગ્રાઇન્ડીંગ કરવું કારણ કે પ્રોફાઇલ "ખોટી લાગે છે" એક ખામીને બીજા માટે વેપાર કરી શકે છે અને આગલા સેટ માટે જરૂરી રેકોર્ડને દૂર કરી શકે છે.
માપાંકન અને ઠંડક કોલ્ડ પ્રોફાઇલ નક્કી કરે છે
એક્સટ્રઝન ડાઇ ગરમ વિભાગ બનાવે છે. કેલિબ્રેટર નિર્ણાયક સપાટીને સ્થાપિત કરે છે અને સપોર્ટ કરે છે જ્યારે ગરમી સામગ્રીને છોડી દે છે. પ્લેટો, ટાંકીઓ અથવા સ્પ્રે વિભાગો દ્વારા ઠંડક ચાલુ રહે છે, અને હૉલ-ઑફ પ્રોફાઇલને નિયંત્રિત તણાવ હેઠળ ખસેડે છે. આ ઘટકોએ કેન્દ્ર રેખા અને ઝડપ સંદર્ભ શેર કરવો આવશ્યક છે.
નન્હૈયા તેના WPC મોલ્ડમાં વૈકલ્પિક કૂલિંગ ચેનલો ઓફર કરે છે. દરેક સર્કિટનો હેતુ, ઇનલેટ અને આઉટલેટનું કદ, પાણીની ગુણવત્તાની જરૂરિયાત, ઓપરેટિંગ તાપમાન અને ઉપલબ્ધ પ્રવાહનો ઉલ્લેખ કરો. પ્લાન્ટને સફાઈની ચેનલો માટે ઍક્સેસની પણ યોજના બનાવવી જોઈએ જે સ્કેલ અથવા કાટમાળ એકત્રિત કરી શકે છે.
| ડાઉનસ્ટ્રીમ ઇનપુટ | પ્રોફાઇલ પર અસર | પ્રદાન કરવા માટે ખરીદનારનો ડેટા |
|---|---|---|
| કેલિબ્રેટર સંપર્ક અને આધાર | જેમ જેમ વિભાગ ઠંડુ થાય છે તેમ પસંદ કરેલા ચહેરા, ગ્રુવ્સ, કિનારીઓ અથવા પોલાણને પકડી રાખે છે | કેલિબ્રેટર રેખાંકન, લંબાઈ, તબક્કાઓની સંખ્યા, વેક્યૂમ પદ્ધતિ અને ગોઠવણ શ્રેણી |
| ઠંડક-પાણીની સ્થિતિ | ગરમી દૂર કરવાના દર અને પરિમાણીય સ્થિરીકરણમાં ફેરફાર કરે છે | સપ્લાય તાપમાન શ્રેણી, પ્રવાહ, દબાણ, પાણીની ગુણવત્તા અને પુન: પરિભ્રમણ સિસ્ટમ |
| ડાઇથી કેલિબ્રેટર સુધીનું અંતર | કદ બદલતા પહેલા અસમર્થિત હોટ-પ્રોફાઇલ વર્તનને બદલે છે | લાઇન લેઆઉટ, એડજસ્ટમેન્ટ રેન્જ અને સ્ટાર્ટ-અપ એક્સેસ |
| હૉલ-ઑફ પ્રકાર અને ગોઠવણી | લાઇન સ્પીડ સેટ કરે છે અને પ્રોફાઇલને અસમાન રીતે ખેંચી શકે છે | બેલ્ટ અથવા ટ્રેક લેઆઉટ, ઝડપ શ્રેણી, સંપર્ક લંબાઈ અને કેન્દ્ર ઊંચાઈ |
| કટીંગ અને સ્ટેકીંગ | પ્રાથમિક ઠંડક પછી છતી અથવા ચળવળ બનાવી શકે છે | કટ લંબાઈ, સો અથવા કટર પ્રકાર, સપોર્ટ ટેબલ અને સ્ટેકીંગ પદ્ધતિ |
બહાર નીકળતી વખતે ઠંડા પરિમાણોનું વચન આપશો નહીં.સંમત થાઓ કે ઠંડક પછી દરેક પરિમાણ ક્યાં અને ક્યારે માપવામાં આવશે. મંજૂરી નમૂનાઓ અને ઉત્પાદન નિયંત્રણ માટે સમાન કન્ડીશનીંગ અને માપન પદ્ધતિનો ઉપયોગ કરો.
યુએસડીએ ફોરેસ્ટ પ્રોડક્ટ્સ લેબોરેટરીનું પ્રોફાઈલ-એક્સટ્રુઝન સંશોધન એવી પ્રક્રિયાનું વર્ણન કરે છે જેમાં પીગળેલા ડબલ્યુપીસીને ડાઈ દ્વારા આકાર આપવામાં આવ્યો હતો, ત્યારપછી સાઈઝિંગ ડાઈ, વોટર સ્પ્રે ટાંકી અને પુલર. તે ક્રમ એક ઉપયોગી રીમાઇન્ડર છે: રચનાનું પરિણામ સમગ્ર લાઇનનું છે, પછી ભલેને ઘાટ એક વસ્તુ તરીકે ખરીદવામાં આવે.
ઘાટનું બાંધકામ, સારવાર અને નિરીક્ષણ સ્પષ્ટ કરો
નન્હૈયા સ્ટીલમાંથી તેના WPC મોલ્ડનું ઉત્પાદન કરે છે અને કાર્યકારી વિસ્તારો માટે સખત અને પોલિશ્ડ સપાટીઓ સાથે ઉચ્ચ-શક્તિવાળા એલોય સ્ટીલનું વર્ણન કરે છે. દરેક મોલ્ડ સીએનસી મશીન, હીટ ટ્રીટેડ અને પોલિશ્ડ છે. અંતિમ કરારે તે સામાન્ય ઉત્પાદન વિશેષતાઓને ઘટક-સ્તરની આવશ્યકતાઓમાં ફેરવવી જોઈએ.
- દરેક મુખ્ય ઘટક માટે સામગ્રી ગ્રેડ
- હીટ ટ્રીટમેન્ટ અને સખ્તાઇનો અવકાશ
- સમાપ્ત કઠિનતા જરૂરિયાત અને પરીક્ષણ સ્થાન
- ફ્લો-સપાટી પૂર્ણાહુતિની આવશ્યકતા
- નિર્ણાયક પરિમાણો અને સહનશીલતા
- રજિસ્ટર, ડોવેલ અને એસેમ્બલી સંદર્ભો
- હીટરનો જથ્થો, પાવર, વોલ્ટેજ અને કનેક્ટર્સ
- થર્મોકોલ પ્રકાર, સ્થાન અને કેબલ વિગતો
- દબાણ અને ઓગળે-તાપમાન બંદરો
- કૂલિંગ-ચેનલ ડ્રોઇંગ અને પ્રેશર ટેસ્ટ
- ફાસ્ટનર સામગ્રી, ગ્રેડ અને ફાજલ જથ્થો
- બદલી શકાય તેવા દાખલ અને વસ્ત્રોના ભાગની વ્યાખ્યા
- રસ્ટ પ્રોટેક્શન, પેકિંગ અને સ્ટોરેજ પદ્ધતિ
- સામગ્રી, સારવાર અને પરિમાણીય રેકોર્ડ્સ
દરેક જગ્યાએ સૌથી સખત શક્ય સપાટીની વિનંતી કરશો નહીં. ડાઇ બોડી, ઇન્સર્ટ, ફાસ્ટનર્સ, એડેપ્ટર અને સપોર્ટમાં અલગ-અલગ જોબ હોય છે. સ્પષ્ટીકરણમાં અપેક્ષિત લાકડા અને ખનિજ સામગ્રી સાથે સપાટીની સ્થિતિ, સબસ્ટ્રેટની મજબૂતાઈ, સમારકામની પદ્ધતિ અને કાટના સંપર્કને જોડવો જોઈએ.


સપ્લાયરની લાયકાતમાં નન્હૈયાનો સમાવેશ થઈ શકે છેઉત્પાદન સાધનો, પ્રમાણપત્ર માહિતીઅનેસ્થાપન અને જાળવણી આધાર. સામાન્ય કેટલોગ સ્ટેટમેન્ટ પર આધાર રાખવાને બદલે ખરીદીના ઓર્ડરમાં જરૂરી દસ્તાવેજો અને સપોર્ટ મૂકો.
જવાબદાર ઝોન શોધવા માટે ખામી પેટર્નનો ઉપયોગ કરો
ડબલ્યુપીસી પ્રોફાઇલ ખામી કાચો માલ, મિક્સર, ફીડર, સ્ક્રુ અને બેરલ, મોલ્ડ, કેલિબ્રેટર, કૂલિંગ વિભાગ અથવા હૉલ-ઑફમાં શરૂ થઈ શકે છે. ક્રોસ-સેક્શન પર ખામીનું સ્થાન અને સમય જતાં તેમાં ફેરફાર ઉપયોગી સંકેતો આપે છે. તાપમાન, ઝડપ અને ટૂલિંગને એકસાથે બદલતા પહેલા તેમને રેકોર્ડ કરો.
| અવલોકન કરેલ ખામી | મોલ્ડ તપાસે છે | અન્ય લાઇન તપાસો | પ્રાપ્તિ પાઠ |
|---|---|---|---|
| એક પુનરાવર્તિત દિશામાં પ્રોફાઇલ ટ્વિસ્ટ | પ્રવાહ સંતુલન, દિવાલ વળતર, મૃત્યુ સંરેખણ અને ડિસ્ચાર્જ સ્થિતિ | કેલિબ્રેટર પોઝિશન, કૂલિંગ બેલેન્સ અને હૉલ-ઑફ ગોઠવણી | સંપૂર્ણ ઠંડક પછી એક માપેલ સ્વીકૃતિ વસ્તુને ટ્વિસ્ટ કરો |
| એક દિવાલ અથવા પાંસળી પાતળી છે | સ્થાનિક પ્રતિબંધ, સ્થાન દાખલ કરો, જમા, વસ્ત્રો અથવા ક્ષતિગ્રસ્ત પ્રવાહ સપાટી | ફોર્મ્યુલા સુસંગતતા, ભેજ, સ્ક્રીનની સ્થિતિ અને આઉટપુટ સ્થિરતા | ડ્રોઇંગ પર દરેક જટિલ દિવાલ અને પાંસળીને ચિહ્નિત કરો |
| આંતરિક વેબ વિરામ | વેબ ફીડ પાથ, જંકશન ડિઝાઇન અને એક્ઝિટ સપોર્ટ | ભેજ, દૂષણ, ઓગળવાની તૈયારી, ઝડપ અને અસમર્થિત અંતર | રન ટેસ્ટમાં ક્રોસ-સેક્શન કટ ઇન્સ્પેક્શનનો સમાવેશ કરો |
| ખરબચડી અથવા ફાટેલી સપાટી | ડાઇ-લિપ ફિનિશ, ડિપોઝિટ, તાપમાન અને સ્થાનિક પ્રવાહ | ફોર્મ્યુલા, લુબ્રિકન્ટ સંતુલન, ભેજ, વિખેરવું અને રેખા ગતિ | નામના ફોર્મ્યુલા હેઠળ ભૌતિક સપાટીના નમૂનાને મંજૂરી આપો |
| પરપોટા અથવા પિનહોલ્સ | હોલ્ડ-અપ ઝોન અને સ્થાનિક ઓવરહિટીંગ | લાકડું ભેજ, સૂકવણી, ખોરાક, વેન્ટિંગ અને અસ્થિર દૂર | પરીક્ષણ યોજનામાં ભેજની તૈયારી અને વેન્ટ પ્રદર્શન રેકોર્ડ કરો |
| ભૂરા અથવા કાળા નિશાન | ડેડ ઝોન, થાપણો, અતિશય સ્થાનિક તાપમાન અને સફાઈ નુકસાન | બેરલ ડિપોઝિટ, થર્મલ ઇતિહાસ, શટડાઉન પ્રેક્ટિસ અને દૂષિત ફીડ | દસ્તાવેજીકૃત સ્ટાર્ટ-અપ, શટડાઉન અને સફાઈ પ્રક્રિયા માટે પૂછો |
| એક રન દરમિયાન પરિમાણો ડ્રિફ્ટ | થર્મલ ચળવળ, છૂટક ગોઠવણ, વસ્ત્રો અને ઠંડક-ચેનલની સ્થિતિ | આઉટપુટ, તાપમાન, દબાણ, શૂન્યાવકાશ, પાણી અને હૉલ-ઑફ ઝડપ | એક પ્રારંભિક નમૂનો નહીં, પરંતુ સ્થિર દોડ દ્વારા સમયસર નમૂનાનો ઉપયોગ કરો |
| ઉચ્ચ દબાણ અને ઓછું આઉટપુટ | પ્રતિબંધિત પ્રવાહ, અવરોધિત માર્ગ, અયોગ્ય સંક્રમણ અથવા નીચા મૃત્યુ તાપમાન | સ્ક્રીન બ્લોકેજ, પહેરવામાં આવેલ સ્ક્રૂ, ફીડ મર્યાદા અને સામગ્રી સ્નિગ્ધતા | દબાણનું સ્થાન અને ઉપયોગી ઓપરેટિંગ વિન્ડો વ્યાખ્યાયિત કરો |
વ્યવહારુ નિદાન પદ્ધતિ:એક્સ્ટ્રુડેટ અને અંતિમ પ્રોફાઇલ પર ટોચ, નીચે, ડાબે અને જમણે ચિહ્નિત કરો. કેલિબ્રેટર દ્વારા સમાન ઓરિએન્ટેશન રેકોર્ડ કરો. જો ખામી લાઇન ઘટક પછી ફરે છે અથવા બદલાય છે, તો મોલ્ડને સમાયોજિત કરવા માટે સામાન્ય સૂચના કરતાં તપાસનો પ્રારંભિક બિંદુ વધુ સારો છે.
અમારું ફેક્ટરી દૃશ્ય:જ્યારે ખામીને ફક્ત "સપાટી ખરાબ છે" તરીકે વર્ણવવામાં આવે ત્યારે અમે સાવચેત રહીએ છીએ. અમે પૂછીએ છીએ કે તે ક્યાં દેખાય છે, શું તે સતત છે, તે સ્ટાર્ટ-અપ પછી ક્યારે શરૂ થાય છે, કયો ફોર્મ્યુલા લોટ ચાલી રહ્યો છે અને દબાણનું શું થાય છે. ઓરિએન્ટેશન સાથેનો નજીકનો ફોટો અને જાળવી રાખેલો વિભાગ ઘણીવાર લાંબા સંદેશ કરતાં વધુ સમય બચાવે છે.

WPC એક્સટ્રુઝન મોલ્ડ RFQ ચેકલિસ્ટ
સંપૂર્ણ RFQ અવતરણો તુલનાત્મક બનાવે છે અને એન્જિનિયરિંગ ટીમને સ્પષ્ટ સંદર્ભ સ્થિતિ આપે છે. પ્રોડક્ટ ડ્રોઇંગ, ફોર્મ્યુલા, લાઇન લેઆઉટ અને સ્વીકૃતિ દસ્તાવેજમાં એક પુનરાવર્તન નંબરનો ઉપયોગ કરો.
- તૈયાર ઉત્પાદન ઓળખો.સ્ટેટ ડેકિંગ, ફેન્સીંગ, ડોર ફ્રેમ, સીલિંગ, પેનલ, ટ્રીમ અથવા અન્ય પ્રોફાઇલ. એપ્લિકેશન અને કઈ સપાટીઓ દૃશ્યમાન અથવા કાર્યાત્મક છે તે સમજાવો.
- નિયંત્રિત ક્રોસ-સેક્શન જોડો.લંબાઈ દીઠ પરિમાણો, દિવાલો, પાંસળી, પોલાણ, ત્રિજ્યા, ડેટમ્સ, સહનશીલતા, સીધીતા, ટ્વિસ્ટ અને લક્ષ્ય સમૂહ શામેલ કરો.
- સંપૂર્ણ સૂત્ર આપો.પોલિમર ગ્રેડ, લાકડાનો પ્રકાર અને સામગ્રી, મિનરલ ફિલર, લુબ્રિકન્ટ, કપલિંગ એજન્ટ, સ્ટેબિલાઇઝર, પિગમેન્ટ, રિસાયકલ કરેલ સામગ્રી અને કોઈપણ ફોમિંગ અથવા કેપ-લેયર સિસ્ટમની સૂચિ બનાવો.
- સામગ્રીની તૈયારીનું વર્ણન કરો.સૂકવણી, મિશ્રણ, સંયોજન, પેલેટાઇઝિંગ, સંગ્રહ, બલ્ક-ઘનતા અને ભેજ-નિયંત્રણ માહિતી આપો.
- ઉત્તોદન માર્ગ વ્યાખ્યાયિત કરો.સ્ટેટ સિંગલ સ્ક્રૂ, સમાંતર ટ્વીન, શંકુવાળું ટ્વીન અથવા ટેન્ડમ; સ્ક્રુ વ્યાસ; આઉટપુટ; રેખા ગતિ; ગાળણ સામાન્ય દબાણ; અને તાપમાન વિન્ડો.
- યાંત્રિક ઇન્ટરફેસને નિયંત્રિત કરો.ફ્લેંજ, રજિસ્ટર, બોલ્ટ સર્કલ, મેલ્ટ ઇનલેટ, સીલિંગ ફેસ, સેન્ટરની ઊંચાઈ, સપોર્ટ, લિફ્ટિંગ અને સ્પેસ પરબિડીયું જોડો.
- ઇલેક્ટ્રિકલ અને યુટિલિટી ડેટાની યાદી બનાવો.વોલ્ટેજ, ફ્રીક્વન્સી, હીટર કંટ્રોલ, થર્મોકોલનો પ્રકાર, કેબલ સ્ટાન્ડર્ડ, ઠંડક-પાણીનું તાપમાન, પ્રવાહ, દબાણ અને ગુણવત્તા આપો.
- ડાઉનસ્ટ્રીમ લેઆઉટ બતાવો.કેલિબ્રેટર સેક્શન, વેક્યૂમ અથવા વોટર કનેક્શન, કૂલિંગ ટેન્ક, સપોર્ટ ટેબલ, હૉલ-ઑફ, એમ્બૉસિંગ યુનિટ, કટર અને ઉપલબ્ધ એડજસ્ટમેન્ટ શામેલ કરો.
- સપાટીના કામને વ્યાખ્યાયિત કરો.જણાવો કે શું ઉત્પાદન લીટીને સરળ, એમ્બોસ્ડ, સેન્ડેડ અથવા બ્રશ કરે છે અને ગૌણ પ્રક્રિયા કેટલી સામગ્રીને દૂર કરે છે.
- પૂરા પાડવામાં આવેલ દરેક ઘટકોની સૂચિ બનાવો.અલગ એડેપ્ટર, ડાઇ બોડી, ઇન્સર્ટ, કેલિબ્રેટર્સ, કૂલિંગ પ્લેટ્સ, હીટર, સેન્સર, સીલ, ફાસ્ટનર્સ, સ્ટેન્ડ, ટૂલ્સ અને સ્પેર.
- તકનીકી ફાઇલની વિનંતી કરો.રેખાંકનો, સામગ્રીનું બિલ, સામગ્રી અને સારવારના રેકોર્ડ્સ, નિરીક્ષણ અહેવાલ, ઇલેક્ટ્રિકલ સૂચિ, કૂલિંગ ડાયાગ્રામ, મેન્યુઅલ અને સ્પેર-પાર્ટ્સની સૂચિ શામેલ કરો.
- સ્વીકૃતિ કસોટી લખો.ફોર્મ્યુલા, પ્રોફાઇલ, આઉટપુટ, સ્પીડ, રનનો સમયગાળો, પ્રક્રિયા રેકોર્ડ્સ, સેમ્પલિંગ ફ્રીક્વન્સી, પરિમાણીય મર્યાદા, સપાટીના નમૂના અને ફિનિશ્ડ-પ્રોડક્ટ પરીક્ષણોને નામ આપો.
બદલી ચેતવણી:નવા સેટની એકમાત્ર વ્યાખ્યા તરીકે પહેરવામાં આવેલા ઘાટનો ઉપયોગ કરશો નહીં. મૂળ રેખાંકનો, મશીન-ઇન્ટરફેસ માપન, સારી જાળવી રાખેલી પ્રોફાઇલ અને રિપ્લેસમેન્ટનું કારણ ભેગું કરો. પહેરવામાં આવતા પ્રવાહની વિશેષતાઓની નકલ કરવાથી જૂની ખામીનું પુનઃઉત્પાદન થઈ શકે છે.
PVC અથવા WPC બોર્ડ લાઇન માટે, સમીક્ષા કરોપીવીસી બોર્ડ શંક્વાકાર ટ્વીન-સ્ક્રુ બેરલટૂલિંગ પેકેજ સાથે. ઉચ્ચ-આઉટપુટ અથવા સંયોજન ફરજો માટે, સરખામણી કરોસહ-ફરતી સમાંતર ટ્વીન-સ્ક્રુ બેરલઅને વ્યાપકસમાંતર ટ્વીન-સ્ક્રુ શ્રેણી. આ લિંક્સ સાધનોની પસંદગીને સમર્થન આપે છે; અંતિમ પસંદગી હજુ પણ ફોર્મ્યુલા અને પ્રક્રિયાના માર્ગ પર આધારિત છે.
નિયંત્રિત ઉત્પાદન રન સાથે મોલ્ડ સ્વીકારો
ઘટક નિરીક્ષણ સાથે પ્રારંભ કરો, પછી લીટી પર ફોર્મિંગ પરિણામ સાબિત કરો. સંમત WPC ફોર્મ્યુલા મહત્વ ધરાવે છે કારણ કે અલગ પોલિમર, લાકડાની સામગ્રી, ભેજની સ્થિતિ અથવા લ્યુબ્રિકન્ટ સિસ્ટમ દબાણ, સપાટી અને પરિમાણીય પુનઃપ્રાપ્તિને બદલી શકે છે.
| સ્વીકૃતિ સ્ટેજ | શું ચકાસવું | જાળવી રાખવા માટે રેકોર્ડ |
|---|---|---|
| દસ્તાવેજ સમીક્ષા | ડ્રોઇંગ રિવિઝન, ઘટકોની સૂચિ, સામગ્રી અને સારવારનો અવકાશ, હીટર, સેન્સર, કૂલિંગ સર્કિટ, સ્પેર અને મેન્યુઅલ | સહી કરેલ દસ્તાવેજ રજીસ્ટર |
| બેન્ચ નિરીક્ષણ | ક્રિટિકલ ઇન્ટરફેસ, રજિસ્ટર, ઓપનિંગ, ઇન્સર્ટ્સ, સીલિંગ ફેસ, ફાસ્ટનર્સ, ફ્લો સરફેસ અને એસેમ્બલી ઓરિએન્ટેશન | પરિમાણીય અને વિઝ્યુઅલ રિપોર્ટ ભાગ નંબરો સાથે જોડાયેલ છે |
| સ્થાપન | કેન્દ્રની ઊંચાઈ, ફ્લેંજ ફિટ, સપોર્ટ, લિફ્ટિંગ એક્સેસ, હીટર વાયરિંગ, સેન્સર, વોટર કનેક્શન અને કેલિબ્રેટર માટે ગોઠવણી | ઇન્સ્ટોલેશન ચેકલિસ્ટ અને ફોટોગ્રાફ્સ |
| હીટ-અપ | ઝોનની ઓળખ, નિયંત્રક પ્રતિભાવ, સેન્સર રીડિંગ, વર્તમાન ડ્રો, લીકેજ અને કૂલિંગ-ચેનલની સ્થિતિ | ઝોન નકશો અને સ્થિર રીડિંગ્સ |
| ઉત્પાદન રન | મંજૂર ફોર્મ્યુલા, ફીડની તૈયારી, આઉટપુટ, લાઇન સ્પીડ, તાપમાન, દબાણ, મોટર લોડ, કૂલિંગ અને હૉલ-ઑફ શરતો | સમય-આધારિત પ્રક્રિયા શીટ અને જાળવી રાખેલ કાચી સામગ્રીના નમૂના |
| પ્રોફાઇલ નિરીક્ષણ | બહારના પરિમાણો, દિવાલ અને પાંસળીના વિભાગો, સીધીતા, ટ્વિસ્ટ, સપાટી, રંગ, લંબાઈ દીઠ માસ અને સમાગમના ઘટકો સાથે ફિટ | માપન સ્થિતિ અને ઉત્પાદન સમય કાપવા સાથે જોડાયેલ છે |
| બદલો અને પુનઃપ્રાપ્તિ | સંમત ગોઠવણ, સામાન્ય સ્ટોપ અને પુનઃપ્રારંભ, અથવા જ્યારે દૈનિક ઉત્પાદન માટે મહત્વપૂર્ણ હોય ત્યારે એક કદ અથવા રંગ બદલાય છે | ઓપરેટર સાઇન-ઓફ અને બાકીની ક્રિયાઓની સૂચિ |
ફિનિશ્ડ પ્રોડક્ટને એવા પરીક્ષણોની જરૂર પડી શકે છે જે પ્રોફાઇલના પરિમાણોથી ઘણા આગળ હોય.ASTM D7031WPC ઉત્પાદનોના યાંત્રિક અને ભૌતિક ગુણધર્મોનું મૂલ્યાંકન કરવા માટેની માર્ગદર્શિકા છે, અને તે જણાવે છે કે વપરાશકર્તાઓએ એપ્લિકેશન માટે યોગ્ય પરીક્ષણો પસંદ કરવા જોઈએ.ASTM D7032-21WPC અને પ્લાસ્ટિક-લામ્બર ડેક બોર્ડ્સ, સ્ટેયર ટ્રેડ્સ, ગાર્ડ્સ અને હેન્ડ્રેલ્સ માટે પ્રદર્શન રેટિંગ્સ આવરી લે છે.
કુદરતી ફાઇબર-પ્રબલિત સંયુક્ત ડેક બોર્ડ માટે,ISO 16616:2015પરીક્ષણ પદ્ધતિઓ પ્રદાન કરે છે, જ્યારેISO 19821:2017સરનામાં સ્પેન રેટિંગ. કરાર લખતા પહેલા લાગુ પડતી આવૃત્તિ, રાષ્ટ્રીય કોડ અને ઉત્પાદન અવકાશની પુષ્ટિ કરો. બીબામાં તૈયાર ઉત્પાદનનું પાલન થતું નથી.
અમારું ફેક્ટરી દૃશ્ય:શ્રેષ્ઠ હેન્ડઓવર એ સ્થિર પ્રક્રિયા વિંડો અને શોધી શકાય તેવા નમૂનાઓનો સમૂહ છે. અમે જાણવા માંગીએ છીએ કે કયું ફોર્મ્યુલા ચાલ્યું, લાઇન કેટલી ઝડપથી આગળ વધી, દબાણ ક્યાં સ્થિર થયું, ઠંડક કેવી રીતે સેટ થઈ અને દરેક નમૂના ક્યારે કાપવામાં આવ્યો. ટેબલ પર મૂકવામાં આવેલ એક સુંદર બોર્ડ એ સમજાવતું નથી કે લીટી તેનું પુનરાવર્તન કરી શકે છે કે કેમ.

વારંવાર પૂછાતા પ્રશ્નો
WPC એક્સ્ટ્રુઝન મોલ્ડને ટાંકવા માટે કઈ માહિતીની જરૂર છે?
સહિષ્ણુતા, સંપૂર્ણ WPC ફોર્મ્યુલા, સામગ્રી તૈયાર કરવાની પદ્ધતિ, એક્સ્ટ્રુડર અને એડેપ્ટરની વિગતો, લક્ષ્ય આઉટપુટ અને લાઇન સ્પીડ, કૂલિંગ અને હૉલ-ઑફ લેઆઉટ, સપાટીની જરૂરિયાતો, ચેન્જઓવર પ્લાન, ઉપલબ્ધ ઉપયોગિતાઓ અને માપી શકાય તેવી સ્વીકૃતિ પરીક્ષણ સાથે અંતિમ પ્રોફાઇલ ડ્રોઇંગ મોકલો. ભૌતિક ઉત્પાદનનો નમૂનો ઉપયોગી છે, પરંતુ તે નિયંત્રિત રેખાંકનને બદલવું જોઈએ નહીં.
શું એક WPC મોલ્ડ PE, PP અને PVC-આધારિત વુડ કમ્પોઝીટ ચલાવી શકે છે?
સમાન સમાપ્ત આકાર સામગ્રીને વિનિમયક્ષમ બનાવતું નથી. PE, PP અને PVC-આધારિત WPC ફોર્મ્યુલેશન ફ્લો, ટેમ્પરેચર વિન્ડો, લ્યુબ્રિકેશન, ડ્રોડાઉન અને કૂલિંગ રિસ્પોન્સમાં ભિન્ન હોઈ શકે છે. એક ટૂલિંગ બોડી અને અલગ ઇન્સર્ટ વ્યવહારુ છે કે કેમ કે સમર્પિત ટૂલિંગ સુરક્ષિત છે તે નક્કી કરતા પહેલા અમે ચોક્કસ ફોર્મ્યુલા અને પ્રોસેસિંગ રૂટની સમીક્ષા કરીએ છીએ.
શું WPC એક્સ્ટ્રુઝન મોલ્ડમાં કેલિબ્રેટરનો સમાવેશ થાય છે?
અવતરિત અવકાશ કહેવું જ જોઈએ. એક્સટ્રુઝન ડાઇ હોટ મેલ્ટને આકાર આપે છે, જ્યારે કેલિબ્રેટર, કૂલિંગ સેક્શન અને હૉલ-ઑફ પ્રોફાઇલને ઠંડું થતાં તેને પકડી રાખે છે અને સ્થિર કરે છે. લાઇન-આઇટમ ટૂલિંગ લિસ્ટ માટે પૂછો જે ડાઇ, એડેપ્ટર્સ, કેલિબ્રેટર્સ, કૂલિંગ પ્લેટ્સ, સીલ, હીટર, સેન્સર અને બદલાવના ભાગોને ઓળખે છે.
ડબલ્યુપીસી પ્રોફાઇલ મોલ્ડ પછી શા માટે ટ્વિસ્ટ અથવા નમન કરે છે?
ટ્વિસ્ટ અથવા બો અસમાન ડાઇ ફ્લો, અસંતુલિત દિવાલ અથવા વેબ વિભાગો, અસમાન ઠંડક, કેલિબ્રેટર સંરેખણ, અસ્થિર આઉટપુટ, બિનસમાન તાપમાન અથવા ખોટી રીતે સંકલિત હૉલ-ઑફમાંથી આવી શકે છે. ઘણા ચલોને સમાયોજિત કરતા પહેલા વિકૃતિની દિશા અને સમયને માપો. સંપૂર્ણ રચના અને ઠંડક પ્રણાલીની તપાસ કરવી આવશ્યક છે.
WPC મોલ્ડ માટે નન્હૈયા કઈ સામગ્રીનો ઉપયોગ કરે છે?
નન્હૈયાનું WPC મોલ્ડ પેજ સ્ટીલની યાદી આપે છે અને સખત અને પોલિશ્ડ સપાટીઓ સાથે ઉચ્ચ-શક્તિવાળા એલોય સ્ટીલનું વર્ણન કરે છે. દરેક મોલ્ડ CNC મશીન અને હીટ ટ્રીટેડ છે, વૈકલ્પિક ઠંડક ચેનલો સાથે. મંજૂર અવતરણ પ્રોજેક્ટ માટે ચોક્કસ ગ્રેડ, સારવાર અવકાશ, પ્રવાહ-સપાટી પૂર્ણાહુતિ અને નિરીક્ષણ રેકોર્ડને ઓળખવા જોઈએ.
હોલો WPC ડેકિંગ પ્રોફાઇલ કેવી રીતે નિર્દિષ્ટ થવી જોઈએ?
બાહ્ય પરિમાણો, દિવાલ અને પાંસળીની જાડાઈ, પોલાણની ભૂમિતિ, ત્રિજ્યા, નિર્ણાયક સહિષ્ણુતા, દૃશ્યમાન ચહેરા, એમ્બોસિંગ અથવા સેન્ડિંગ ભથ્થું, લંબાઈ દીઠ લક્ષ્ય સમૂહ અને અંતિમ ઉત્પાદન પરીક્ષણ ધોરણ સાથે સંપૂર્ણ ક્રોસ-સેક્શન પ્રદાન કરો. કયા પરિમાણો કાર્યાત્મક છે તે ચિહ્નિત કરો જેથી ટૂલિંગ નિર્માતા જાણે કે ક્યાં ગોઠવણ સૌથી મહત્વપૂર્ણ છે.
શું મોલ્ડ ડબલ્યુપીસી ડેકિંગ સ્ટાન્ડર્ડ અનુપાલનની ખાતરી આપી શકે છે?
નં. મોલ્ડ પ્રોફાઈલની રચનાને નિયંત્રિત કરે છે, પરંતુ ઉત્પાદનની અંતિમ કામગીરી ફોર્મ્યુલા, સંયોજન, ભેજ નિયંત્રણ, બહાર કાઢવાની સ્થિતિ, ઠંડક અને ઉત્પાદન ગુણવત્તા સિસ્ટમ પર પણ આધાર રાખે છે. ઉત્પાદકે લાગુ પડતી આવશ્યકતાઓ, જેમ કે પસંદ કરેલ ASTM, ISO અથવા રાષ્ટ્રીય ધોરણો અનુસાર તૈયાર ડેકિંગનું પરીક્ષણ કરવું આવશ્યક છે.
WPC એક્સ્ટ્રુઝન મોલ્ડ કેવી રીતે સ્વીકારવું જોઈએ?
મંજૂર ડ્રોઇંગ્સ, સામગ્રી, સારવાર, ઇન્ટરફેસ, હીટર, સેન્સર, ફ્લો સપાટીઓનું નિરીક્ષણ કરો અને પહેલા ભાગો બદલો. પછી નામવાળી પ્રોફાઇલ, આઉટપુટ અને લાઇન સ્પીડ પર સંમત ઉત્પાદન ફોર્મ્યુલા ચલાવો. પ્રક્રિયાની શરતો રેકોર્ડ કરો અને કૂલ્ડ પ્રોફાઇલના પરિમાણો, દિવાલ અને પાંસળીના વિભાગો, સીધીતા, ટ્વિસ્ટ, સપાટી, લંબાઈ દીઠ માસ અને ઉત્પાદન સ્પષ્ટીકરણ દ્વારા જરૂરી કોઈપણ પરીક્ષણોને માપો.
નન્હૈયાના વર્તમાન ડબલ્યુપીસી મોલ્ડ, સ્ક્રુ-બેરલ, સાધનો અને સેવા પૃષ્ઠોમાંથી તૈયાર કરાયેલ તકનીકી સામગ્રી. બાહ્ય તકનીકી સમર્થન સત્તાવાર USDA, ASTM અને ISO સ્ત્રોતો સુધી મર્યાદિત છે. અંતિમ ટૂલિંગ પરિમાણો, સામગ્રી, સારવાર, રેખા અવકાશ અને સ્વીકૃતિ માપદંડ મંજૂર પ્રોજેક્ટ દસ્તાવેજો દ્વારા નિયંત્રિત થાય છે.